Guide de Conception des Charnières Vivantes — Géométrie, Choix des Matériaux et Durée de Vie en Fatigue pour Charnières Moulées par Injection
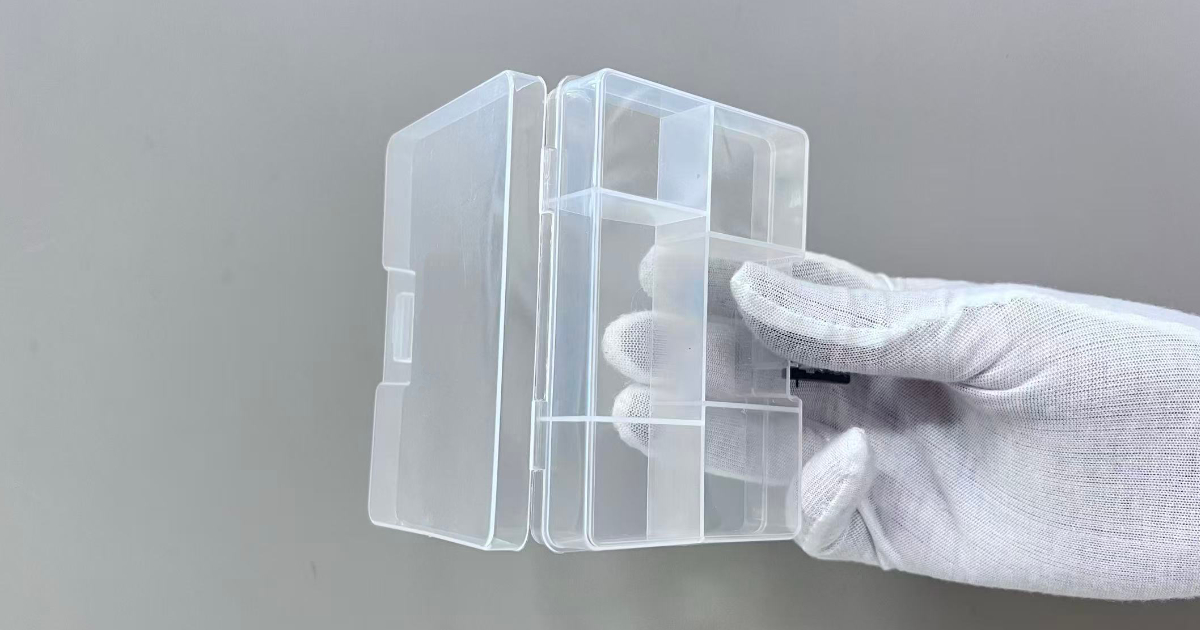
Un concepteur produit d’une entreprise de biens de consommation développe un conteneur à fermeture par clips pour un produit de soin personnel. Le couvercle et la base forment une seule pièce moulée par injection reliée par une charnière vivante — une fine bande de plastique flexible qui se plie répétitivement sans se rompre. Le premier prototype de charnière a tenu environ 50 cycles avant de fissurer sur la ligne médiane et de se séparer. Le deuxième prototype, avec une charnière plus fine, a tenu 200 cycles avant la même défaillance. Le troisième, avec une charnière plus épaisse, a échoué à 30 cycles — la charnière était trop raide, et la contrainte de flexion se concentrait à la racine de la charnière au lieu de se répartir sur sa longueur.
Le concepteur a demandé à l’outilleur un changement de matériau. L’outilleur a demandé au concepteur quelle était l’épaisseur de la charnière. Réponse : 0,8 mm, mesurée sur le modèle CAO. La réponse correcte pour une charnière vivante en PP conçue pour plus de 50 000 cycles : 0,25–0,35 mm.
Les charnières vivantes sont la seule caractéristique moulée par injection où l’exigence structurelle — la rigidité nécessaire pour maintenir le couvercle fermé — et l’exigence fonctionnelle — la flexibilité nécessaire pour se plier sans rompre — doivent coexister dans les mêmes 0,3 mm de plastique. Comme les snap-fits, les charnières vivantes reposent sur une déformation plastique contrôlée : les snap-fits se déforment au montage puis reprennent leur forme ; les charnières vivantes se déforment à chaque cycle d’utilisation et ne doivent pas rompre. Les règles de conception des charnières vivantes sont étroites, spécifiques au matériau et sans indulgence pour les raccourcis de process. Ce guide couvre la géométrie, le choix des matériaux, le positionnement du point d’injection et les conditions de transformation qui déterminent si une charnière vivante survit à un cycle, à mille cycles ou à un million de cycles.
La Physique d’une Charnière Vivante
Une charnière vivante fonctionne par déformation plastique du polymère sur la ligne médiane, combinée à une flexion élastique dans les bras de charnière. Quand le couvercle se ferme, la charnière se plie sur environ 150–180° autour d’un rayon situé sur la ligne médiane. La surface extérieure de la charnière (la plus éloignée de la ligne médiane) s’allonge en traction ; la surface intérieure se comprime. Le matériau sur la ligne médiane subit la déformation la plus élevée — les chaînes de polymère de cette zone doivent s’allonger, s’orienter et se réaligner sans fracturer.
La clé de la durabilité d’une charnière vivante est l’orientation moléculaire. Lorsque la masse fondue traverse la section mince de la charnière pendant le remplissage, les chaînes de polymère s’alignent dans la direction d’écoulement. Dans le polypropylène — le matériau dominant pour les charnières vivantes — cette orientation induite par l’écoulement transforme un polymère normalement fragile en section mince en une structure très ductile, de type fibre, au niveau de la charnière. Le PP orienté supporte des déformations de 300–500 % avant rupture, contre 50–100 % pour le PP non orienté.
L’orientation doit être dans la direction de flexion — les chaînes de polymère doivent être perpendiculaires à la ligne médiane de la charnière, alignées avec la direction dans laquelle la charnière s’ouvre et se ferme. Un écoulement transversal à la charnière (parallèle à la ligne médiane) produit une charnière sans orientation dans la direction de flexion — et une durée de vie en fatigue qui se compte en unités.
Cela signifie que le positionnement du point d’injection est la décision de conception la plus critique pour une charnière vivante. Le point d’injection doit être positionné de telle sorte que la masse fondue traverse la charnière dans la direction de flexion, et non transversalement. Pour un conteneur rectangulaire dont la charnière est sur un bord, le point d’injection doit se trouver du côté de la pièce opposé à la charnière, afin que la matière traverse la pièce, passe par la charnière et entre dans le couvercle — alignant les chaînes de polymère perpendiculairement à la ligne médiane.
Géométrie de la Charnière — les Quatre Paramètres
Une charnière vivante est définie par quatre paramètres géométriques :
| Paramètre | Symbole | Plage Typique | Fonction |
|---|---|---|---|
| Épaisseur de charnière | t | 0,20–0,50 mm | Contrôle la rigidité en flexion et la déformation sur la ligne médiane |
| Rayon de charnière | R | 0,25–0,75 mm | Répartit la déformation de flexion ; rayon plus grand = déformation de pic plus faible |
| Longueur du méplat | L | 0,50–1,50 mm | Fournit une section plane pour l’orientation moléculaire ; la « longueur active » de la charnière |
| Profondeur d’allègement | D | 0,50–1,00 mm | Amincit la paroi au niveau de la charnière pour diriger la flexion dans la charnière plutôt que dans la paroi adjacente |
La section transversale de la charnière ressemble à un pont plat et mince reliant deux parois plus épaisses. L’allègement des deux côtés de la charnière (dessus et dessous de la paroi) garantit que la flexion se produit dans la section mince et non dans les parois adjacentes de 2,0–3,0 mm — qui fissureraient au rayon de flexion au lieu de fléchir. Les règles de conception des pièces plastiques s’appliquent ici pour les transitions d’épaisseur de paroi : l’allègement doit passer de la paroi nominale à l’épaisseur de charnière par un rayon, et non par un décrochement vif.
Épaisseur de Charnière — le Paramètre Dominant
L’épaisseur de charnière contrôle la déformation de flexion sur la ligne médiane. Pour un angle de flexion donné, la déformation est proportionnelle à l’épaisseur de charnière divisée par le rayon de flexion : ε ≈ t / (2R). Une charnière plus fine réduit la déformation et augmente la durée de vie en fatigue — mais réduit aussi la rigidité en flexion, qui détermine la fermeté avec laquelle le couvercle reste fermé.
| Épaisseur de Charnière (mm) | Durée de Vie Approx. en Fatigue (cycles) — PP | Rigidité en Flexion (relative) | Application Typique |
|---|---|---|---|
| 0,15–0,20 | 500 000–2 000 000+ | Très faible | Charnières industrielles haut cycle, fermetures d’emballage |
| 0,20–0,30 | 100 000–500 000 | Faible | Conteneurs de produits de grande consommation, bouchons de flacons de pilules |
| 0,30–0,40 | 10 000–100 000 | Moyenne | Fermoirs de boîtes à outils, portes d’appareils électroménagers |
| 0,40–0,50 | 1 000–10 000 | Élevée | Charnières structurelles, couvercles lourds |
| >0,50 | <1 000 | Très élevée | Non recommandé pour une charnière vivante — utiliser une charnière mécanique |
Les données supposent un PP correctement orienté, transformé à la bonne température de fusion et injecté pour un écoulement à travers la charnière. La même géométrie en PP non orienté, ou injectée pour un écoulement transversal à la charnière, échouera à 1–5 % de ces nombres de cycles.
Rayon de Charnière
Le rayon sur la ligne médiane répartit la déformation de flexion sur un congé courbe plutôt que sur un coin vif. Un coin vif (R <0,1 mm) concentre toute la déformation de flexion sur une seule ligne — la charnière casse sur cette ligne dès les premiers cycles de flexion. Un rayon plus grand (R = 0,5–0,75 mm) répartit la déformation sur une zone plus large, réduisant la déformation de pic et augmentant la durée de vie en fatigue.
Le rayon doit être au moins 1,0–1,5× l’épaisseur de charnière. Une charnière de 0,3 mm avec un rayon de 0,5 mm répartit la déformation sur une zone courbe de 0,5 mm. La même charnière avec un rayon de 0,15 mm concentre la déformation sur un coin quasi vif.
Longueur du Méplat
La longueur du méplat est la section plane de la charnière entre les deux rayons — la portion droite où les chaînes de polymère sont orientées dans la direction d’écoulement. Un méplat plus long fournit plus de matière orientée pour répartir la déformation de flexion. Un méplat de 1,0 mm sur une charnière de 0,3 mm offre environ 3× le volume de matière orientée d’un méplat de 0,3 mm.
La longueur du méplat doit être au moins 2–3× l’épaisseur de charnière. En dessous de 2×, la charnière est essentiellement une entaille en V — un coin vif qui concentre la déformation et échoue rapidement.
Choix des Matériaux — le PP Domine, mais des Alternatives Existent
Polypropylène (PP) — le Matériau de Référence
Le PP est le matériau de choix pour les charnières vivantes en raison d’une combinaison unique de propriétés : allongement élevé à la limite d’élasticité (8–12 %), excellente résistance à la fatigue, capacité à développer une orientation moléculaire élevée en écoulement, et un coût de $2,00–3,00/kg. Le PP homopolymère offre les meilleures performances de charnière ; le PP copolymère (avec teneur en éthylène pour la modification au choc) réduit la durée de vie en fatigue de la charnière d’environ 30–50 %, car les domaines d’éthylène perturbent l’orientation moléculaire.
| Grade de PP | MFR (g/10 min) | Durée de Vie en Fatigue (relative) | Remarques |
|---|---|---|---|
| PP homopolymère, 2–4 MFR | 2–4 | 100 % (référence) | Meilleures performances de charnière ; exige une pression de remplissage plus élevée |
| PP homopolymère, 10–20 MFR | 10–20 | 80–90 % | Bonnes performances de charnière ; grade standard de moulage par injection |
| PP homopolymère, 35–50 MFR | 35–50 | 50–70 % | Orientation plus faible → durée de vie en fatigue plus basse ; remplissage plus facile |
| PP copolymère (choc) | 10–20 | 30–50 % | L’éthylène perturbe l’orientation ; à utiliser uniquement si le choc est prioritaire |
| PP copolymère (statistique) | 10–20 | 40–60 % | Meilleur que le copolymère choc, moins bon que l’homopolymère |
La sélection des matériaux pour une charnière vivante priorise la capacité à développer et à conserver l’orientation moléculaire au-dessus de toutes les autres propriétés. Un PP homopolymère à faible MFR — transformé dans la partie haute de sa plage de température de fusion pour maximiser l’orientation induite par l’écoulement — est le point de départ standard.
Matériaux Alternatifs
| Matériau | Performance Relative de Charnière | Limites |
|---|---|---|
| PE (PEHD) | 50–70 % du PP | Module plus faible = force de fermeture par clips plus faible ; bonne résistance chimique |
| POM (acétal) | 30–50 % du PP | Rigidité plus élevée ; les fissures de fatigue se propagent plus vite |
| PA6/66 (sec) | 20–40 % du PP | Absorbe l’humidité → variation dimensionnelle à la charnière ; fragile à l’état sec |
| TPE/TPO | Excellente flexibilité, faible durée de vie en cycles | Faible rigidité → mauvaise fermeture par clips ; pas une charnière structurelle |
| PC, ABS, PS | Non recommandé | Fragiles en section mince ; ne forment pas de charnière vivante |
Le PE est la seule alternative pratique au PP pour les charnières vivantes, et uniquement pour les applications où le nombre de cycles de flexion est faible (<1 000) ou lorsque la résistance chimique ou la rigidité du PP sont insuffisantes. Pour toute application exigeant plus de 1 000 cycles, le PP homopolymère est la réponse par défaut.
Conditions de Transformation — le Paramètre de Conception Invisible
Une géométrie de charnière parfaitement conçue, injectée correctement pour un écoulement à travers la charnière, échouera encore en moins de 100 cycles si les conditions de transformation ne développent pas l’orientation moléculaire dans la charnière.
Température de Fusion — Plus Chaud, c’est Mieux (jusqu’à un Point)
Le PP transformé à 230–250 °C (la fenêtre de transformation standard) donne des propriétés mécaniques à court terme acceptables mais une orientation moléculaire limitée. Le PP transformé à 260–280 °C — le haut de la fenêtre de transformation du PP — donne une masse fondue moins visqueuse qui s’oriente plus facilement lors de l’écoulement dans la section mince de la charnière. La température de fusion plus élevée retarde aussi le refroidissement dans la charnière, laissant aux chaînes orientées plus de temps pour relaxer vers une configuration détendue avant la solidification.
Le compromis : transformer à 280 °C augmente le risque de dégradation thermique si le temps de séjour dans le fourreau dépasse 5–8 minutes. Le cycle de moule doit être assez rapide (typiquement <15 secondes pour de petites pièces en PP) pour que la matière ne stagne pas à la température de dégradation dans le fourreau.
Température du Moule — Plus Chaud, c’est Mieux
Une température de moule de 40–60 °C — plus chaude que les 20–35 °C standards pour le PP — ralentit le refroidissement de la section de charnière. Un refroidissement plus lent permet aux chaînes de polymère orientées de relaxer partiellement, ce qui réduit la contrainte résiduelle dans la charnière tout en préservant l’orientation. Une température de moule trop froide (<30 °C) fige la contrainte d’orientation dans la pièce avant que la relaxation ne puisse se produire, produisant une charnière fortement orientée mais aussi fortement contrainte — elle échouera par fissuration sous contrainte sur la ligne médiane après quelques centaines de cycles.
Vitesse d’Injection — Rapide à Travers la Charnière
La vitesse d’injection doit être élevée (150–300 mm/s pour une petite pièce) afin de minimiser le refroidissement de la masse fondue lors de son passage dans la section mince de la charnière. Une vitesse d’injection lente laisse la masse fondue refroidir dans la charnière avant que la cavité ne soit remplie, ce qui réduit le degré d’orientation et produit une charnière à faible durée de vie en fatigue. Un remplissage rapide à travers la charnière est l’équivalent process de l’orientation des chaînes de polymère — c’est la même physique que le moulage en paroi mince, appliquée spécifiquement à la section de charnière.
Liste de Vérification de Conception
| # | Vérification | Critère de Conformité |
|---|---|---|
| 1 | Position du point d’injection | Le point d’injection doit produire un écoulement à travers la charnière dans la direction de flexion |
| 2 | Épaisseur de charnière | 0,20–0,40 mm pour le PP (<0,35 mm pour >10 000 cycles) |
| 3 | Rayon de charnière | ≥1,0× l’épaisseur de charnière (R ≥0,3 mm pour une charnière de 0,3 mm) |
| 4 | Longueur du méplat | ≥2,0× l’épaisseur de charnière (L ≥0,6 mm pour une charnière de 0,3 mm) |
| 5 | Matériau | PP homopolymère de MFR ≤20 g/10 min |
| 6 | Température de fusion | 260–280 °C pour le PP (haut de la fenêtre de transformation) |
| 7 | Température du moule | 40–60 °C (plus chaud que les réglages standards du PP) |
| 8 | Vitesse d’injection | Élevée — remplir la section de charnière avant que la masse fondue ne refroidisse |
| 9 | Conditionnement après moulage | Plier la charnière 2–3 fois immédiatement après le moulage pour étirer à froid la ligne médiane |
| 10 | Compactage | Éviter le surcompactage de la charnière — la pression de compactage peut écraser la section mince |
Conditionnement après Moulage
La première flexion d’une charnière vivante est la plus importante. Immédiatement après le moulage — tant que la pièce est encore chaude du moule (40–60 °C) — la charnière doit être pliée sur toute sa course 2–3 fois. Cet étirage à froid (en réalité un étirage à chaud à 40–60 °C) déforme plastiquement la ligne médiane de la charnière et crée une zone amincie à très forte orientation moléculaire. Les chaînes de polymère sur la ligne médiane passent de leur état semi-orienté d’après moulage à une structure entièrement orientée, de type fibre, capable de supporter des millions de cycles de flexion.
Une charnière qui n’est jamais pliée avant que l’utilisateur final n’ouvre le conteneur pour la première fois — des semaines ou des mois après le moulage, lorsque la pièce est à température ambiante (20–25 °C) — a une durée de vie en fatigue nettement plus courte qu’une charnière conditionnée à la presse. Ce n’est pas un défaut de moulage — c’est une conséquence prévisible d’une contrainte d’orientation non relaxée — et le conditionnement après moulage est le remède standard pour les charnières vivantes à haut cycle.
Modes de Défaillance Courants
| Mode de Défaillance | Aspect | Cause Racine | Solution |
|---|---|---|---|
| Fissure sur la ligne médiane | Fissure au milieu de la charnière, perpendiculaire à la direction de flexion | Charnière trop épaisse ; déformation au-delà de la limite du matériau | Réduire l’épaisseur de charnière à ≤0,35 mm |
| Fissure amorcée au bord | Fissure partant du bord de la charnière et se propageant vers l’intérieur | Coin vif au bord de la charnière ; concentration de contrainte | Rayonner les bords de la charnière (R ≥0,2 mm) |
| Blanchiment sous contrainte avant rupture | Décoloration blanche sur la ligne médiane après flexion | Sur-orientation sans relaxation ; moule trop froid | Augmenter la température du moule à 40–60 °C |
| Rupture fragile (cassure nette) | La charnière casse à la première ou à la deuxième flexion | Écoulement transversal à la charnière ; aucune orientation | Déplacer le point d’injection pour un écoulement à travers la charnière dans la direction de flexion |
| Raideur progressive | La charnière devient plus raide à chaque cycle | Relaxation moléculaire du PP dans le temps ; fluage dans la charnière | Utiliser du PP homopolymère ; pré-conditionner la charnière au moulage |
| Le couvercle ne reste pas fermé | Charnière trop fine ; rigidité en flexion insuffisante | Épaisseur de charnière inférieure à 0,15 mm | Augmenter l’épaisseur de charnière à 0,25–0,30 mm |
Le concepteur produit qui avait commencé avec une fissure à 50 cycles a finalement spécifié une épaisseur de charnière de 0,30 mm avec un rayon de 0,50 mm, une longueur de méplat de 0,80 mm et un PP homopolymère à 12 MFR. Le point d’injection a été déplacé du côté opposé à la charnière pour produire un écoulement à travers la charnière dans la direction de flexion. Température de fusion : 270 °C. Température du moule : 50 °C. La charnière a été post-conditionnée à la presse avec 3 cycles de flexion. Les pièces de production ont survécu à 80 000 cycles de flexion dans l’essai de validation du client — dépassant l’exigence de 50 000 cycles et validant le conteneur pour une garantie produit de 5 ans.
Une charnière vivante est la seule caractéristique moulée par injection où la structure moléculaire du polymère — l’orientation des chaînes sur la ligne médiane — est le paramètre de conception qui détermine si la pièce fonctionne. La géométrie, le matériau et le process doivent tous être alignés pour produire cette orientation — et l’alignement se conçoit, il ne se découvre pas.