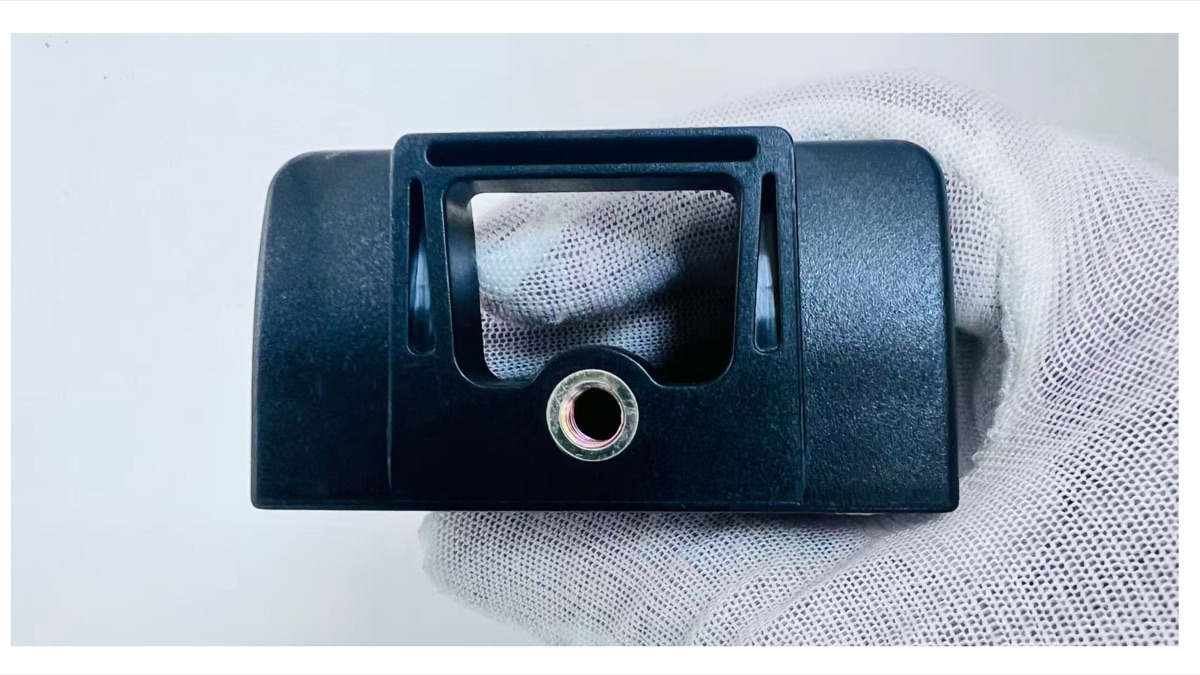
Inserts Filetés pour Pièces Plastiques — Conception, Installation et Résistance à l'Arrachement
Un bossage plastique n’est pas un filetage. C’est un cylindre lisse en attente de devenir un point de fixation. Dès qu’un produit a besoin d’une vis — pour monter un PCB, fermer un boîtier, fixer un support — le concepteur doit trancher : vis auto-taraudeuse directement dans le plastique, ou insert fileté ?
Les vis auto-taraudeuses tiennent une fois. Peut-être deux. Au troisième démontage, le filetage dans le plastique s’arrache et le bossage devient un trou. Pour tout produit qui sera entretenu, réassemblé ou soumis à des charges répétées, la réponse est un insert fileté métallique — une douille en laiton ou en acier inoxydable pressée, insérée thermiquement ou moulée dans le plastique, qui fournit un filetage réutilisable et durable.
Ce guide couvre les trois méthodes d’installation, les critères de choix de matière, les paramètres de conception des bossages et les valeurs d’arrachement et de couple qui permettent de dimensionner l’insert correctement.
1. Trois Méthodes d’Installation
Insertion Thermique
Une pointe d’outil chauffée entre en contact avec l’insert en laiton et ramollit le plastique environnant pendant que l’insert est enfoncé dans un bossage pré-moulé. Le plastique s’écoule dans les moletages et les contre-dépouilles du corps de l’insert. Quand l’outil se retire et que le plastique refroidit, l’insert est verrouillé mécaniquement.
Avantages :
- Coût d’équipement faible. Une station d’insertion thermique de base avec régulateur thermique coûte 600–1 500 $. Les outils multi-pointes pour pièces à plusieurs inserts ajoutent 200–400 $ par pointe.
- Peu sensible aux variations de procédé. L’approche par ramollissement thermique fonctionne sur une large plage de diamètres de bossage et de tailles d’insert avec un réglage minimal.
- Aucune contrainte de vibration sur les composants voisins. Sûr pour les pièces portant déjà des PCB ou des fonctions délicates près du bossage.
Limites :
- Temps de cycle : 5–12 secondes par insert selon la taille de l’insert et la matière plastique. Une pièce à 8 inserts demande 40–90 secondes de temps d’insertion thermique.
- Le contrôle de température est critique. Une surchauffe brûle le plastique autour de l’insert (décoloration visible, résistance réduite). Une sous-chauffe laisse l’insert en saillie par rapport à la surface ou avec un écoulement de plastique insuffisant dans le moletage.
- Les matières chargées de fibre de verre (PA66-GF30, PP-GF20) évacuent la chaleur de la pointe d’insert plus vite que les nuances non chargées, ce qui exige des températures de pointe plus élevées et des temps de maintien plus longs.
Insertion par Ultrasons
Une sonotrode ultrasonique fait vibrer l’insert à 20–40 kHz et génère de la chaleur par frottement à l’interface plastique-insert. Le plastique fond localement et s’écoule dans les moletages. Contrairement à l’insertion thermique, la chaleur est générée à l’interface et non conduite à travers le corps de l’insert.
Avantages :
- Plus rapide que l’insertion thermique : 1–3 secondes par insert. Une pièce à 8 inserts est traitée en 8–24 secondes.
- Profondeur d’insertion constante. Les systèmes ultrasoniques utilisent des limites de course ou d’effort qui donnent des résultats répétables cycle après cycle.
- Procédé plus propre. Pas de source de chaleur externe, risque minimal de brûlure de surface quand les paramètres sont corrects.
Limites :
- Coût d’équipement plus élevé. Un système d’insertion ultrasonique coûte 3 000–8 000 $, plus l’outillage de sonotrode (400–1 200 $).
- Dépendant de la matière. Les plastiques amorphes (ABS, PC, PMMA) transmettent efficacement l’énergie ultrasonique et fonctionnent bien. Les plastiques semi-cristallins (PA, PP, POM) absorbent plus d’énergie avant de fondre, ce qui exige une amplitude plus élevée et un contrôle plus précis des paramètres.
- La géométrie de l’insert compte. Des inserts conçus pour l’insertion thermique peuvent donner de mauvais résultats en ultrasonique — le motif de moletage et la dépouille d’entrée diffèrent. Spécifiez la méthode d’installation au moment de commander les inserts.
Inserts Surmoulés
L’insert est placé dans l’empreinte avant l’injection. Le plastique fondu s’écoule autour de l’insert et l’encapsule dans la pièce moulée. Aucune opération secondaire n’est nécessaire — la pièce sort de la presse avec ses inserts en place.
Avantages :
- Aucune opération secondaire. C’est l’installation la plus rapide par pièce, parce qu’elle a lieu pendant le moulage et non après.
- Résistance à l’arrachement la plus élevée. L’insert est entièrement encapsulé — le plastique entoure tout le corps, pas seulement la partie moletée enfoncée dans un bossage. La résistance à l’arrachement d’un insert surmoulé est typiquement 20–40 % supérieure à celle du même insert inséré thermiquement dans un bossage équivalent.
- Risque nul de désalignement à l’insertion. La position de l’insert est définie par le moule, pas par un opérateur ni par l’alignement d’une machine.
Limites :
- Cycle de moulage plus lent. La mise en place des inserts dans le moule ajoute 5–15 secondes par cycle selon le nombre d’inserts et la complexité du placement. Cette opération peut être automatisée (outillage en bout de bras, bol vibrant) ou manuelle (opérateur avec brucelles).
- Risque de déplacement de l’insert. Si un insert bouge à la fermeture du moule ou pendant l’injection, il endommage l’empreinte. Un insert déplacé dans une empreinte à 15 000 $ est une erreur très coûteuse.
- Les inserts doivent supporter la température du moule (typiquement 40–90°C) et la pression d’injection sans se déformer. C’est rarement un problème pour le laiton ou l’acier inoxydable, mais cela exclut certaines matières d’inserts spéciales.
2. Choix de la Matière : Laiton vs Acier Inoxydable
| Propriété | Laiton (C36000) | Acier Inoxydable (303/304) |
|---|---|---|
| Résistance du filetage | Bonne | Excellente |
| Résistance à la corrosion | Modérée (ternit en ambiance humide) | Excellente |
| Conductivité thermique | Élevée (3× l’inox) | Faible |
| Coût par insert (M3) | 0,02–0,06 $ | 0,06–0,15 $ |
| Magnétique | Non | Faible (304) |
| Méthode d’installation optimale | Insertion thermique (conduit bien la chaleur) | Ultrasons ou surmoulage |
Choisir le laiton quand : le coût est le facteur déterminant, le produit est utilisé à l’intérieur et la méthode d’installation est l’insertion thermique. Le laiton représente environ 80 % des inserts filetés dans les produits de consommation et industriels.
Choisir l’acier inoxydable quand : le produit est exposé à l’humidité, aux agents de nettoyage ou à la stérilisation (dispositifs médicaux, équipements alimentaires, applications marines). Aussi quand l’assemblage fileté doit résister à un couple élevé — les filetages en inox ont moins tendance à gripper ou à s’arracher en usage répété.
Choisir le surmoulage en particulier quand : la résistance à l’arrachement est l’exigence de conception critique et le volume de production justifie le cycle plus lent. L’avantage de résistance dû à l’encapsulation complète fait du surmoulage le choix par défaut pour les supports structurels automobiles et les composants industriels à forte charge.
3. Règles de Conception des Bossages
Le bossage plastique qui reçoit l’insert doit être dimensionné pour fournir un volume de matière suffisant au corps de l’insert et à l’écoulement du plastique fondu pendant l’installation.
Bossage pour Insertion Thermique / Ultrasons
| Paramètre | Recommandation | Remarques |
|---|---|---|
| DE du bossage | ≥ 2,0× le DE de l’insert | Empêche la fissuration du bossage à l’insertion |
| DI du bossage | 0,1–0,2 mm plus petit que le DE de l’insert | L’ajustement serré maintient l’insert aligné avant l’insertion |
| Hauteur du bossage | Longueur de l’insert + 0,3–0,5 mm | La hauteur supplémentaire fournit la matière fondue qui s’écoule dans le moletage |
| Profondeur du trou | Longueur de l’insert + 0,5 mm | Dégagement pour le plastique déplacé sous l’insert |
| Épaisseur de paroi (du bossage au bord) | ≥ 1,0 mm non chargé, ≥ 1,5 mm chargé | Les matières chargées sont plus fragiles et demandent plus de matière |
| Dépouille sur le DE du bossage | 0,5–1,0° | Nécessaire au démoulage |
Bossage Surmoulé
Les paramètres de conception diffèrent parce que le plastique s’écoule autour de l’insert, au lieu que l’insert soit poussé dans un trou préformé.
| Paramètre | Recommandation | Remarques |
|---|---|---|
| Épaisseur de plastique autour de l’insert | ≥ 1,5 mm radial | Assure l’encapsulation complète |
| Distance de l’insert à la paroi du moule | ≥ 0,5 mm | Empêche l’insert de toucher la surface de l’empreinte |
| Fonction de positionnement de l’insert | Broche ou épaulement dans le moule | Un positionnement positif empêche le déplacement |
| Position du seuil | Éviter d’injecter directement sur l’insert | Un fondu à grande vitesse frappant l’insert peut le déloger |
Modes de Défaillance Courants
Fissuration du bossage. Le DE de l’insert est trop grand par rapport au DE du bossage, ou la matière est trop fragile (nuances chargées à plus de 30 % de fibre). Correction : augmenter le DE du bossage ou réduire la taille de l’insert. Si la conception ne peut pas changer, préchauffer l’insert pour réduire le choc thermique à l’insertion.
Arrachement de l’insert. Le bossage offre un volume de matière insuffisant, ou la profondeur de moletage de l’insert est insuffisante pour la matière du bossage. Correction : augmenter la hauteur du bossage, passer à un insert à moletage plus profond, ou changer de méthode d’installation pour le surmoulage.
Rotation de l’insert. Les moletages ont accroché, mais les fonctions anti-rotation sont insuffisantes pour le couple appliqué. Correction : utiliser un insert à barbes radiales ou à collerette conçu pour la résistance au couple, ou ajouter une fonction anti-rotation mécanique à la géométrie du bossage (un méplat ou une rainure de clavette).
4. Résistance à l’Arrachement et au Couple
Les deux propriétés mécaniques critiques d’un assemblage par insert sont :
- Résistance à l’arrachement (N) : force axiale nécessaire pour arracher l’insert du bossage. Elle dépend de la matière du bossage, de la surface d’engagement du moletage et de la qualité de l’insertion.
- Couple de rotation (N·m) : couple nécessaire pour faire tourner l’insert dans le bossage. Il dépend des fonctions anti-rotation de l’insert et de la résistance au cisaillement de la matière du bossage.
Valeurs Typiques d’Arrachement — Insert Laiton Inséré Thermiquement dans l’ABS
| Filetage de l’Insert | DE du Bossage (mm) | Hauteur du Bossage (mm) | Arrachement (N) | Couple de Rotation (N·m) |
|---|---|---|---|---|
| M2 | 5,0 | 3,8 | 280–400 | 0,5–0,8 |
| M2.5 | 6,0 | 4,5 | 450–600 | 0,8–1,2 |
| M3 | 7,0 | 5,0 | 650–850 | 1,2–1,8 |
| M4 | 8,5 | 6,5 | 950–1 250 | 2,0–3,0 |
| M5 | 10,0 | 7,5 | 1 350–1 800 | 3,5–5,0 |
| M6 | 12,0 | 9,0 | 1 800–2 500 | 5,5–8,0 |
Les valeurs concernent des inserts en laiton moletés dans de l’ABS non chargé avec une installation correcte. Réduire de 15–25 % pour le PP (résistance au cisaillement plus faible). Réduire de 10–20 % pour le PA66 chargé de fibre de verre (résistance plus élevée mais moins d’écoulement de plastique dans le moletage). Augmenter de 20–40 % pour le surmoulage.
Important : ce sont des estimations de conception, pas des garanties. Les valeurs d’arrachement et de couple doivent être validées sur des échantillons T1 avec l’insert de production réel, la matière et les paramètres d’installation. Un écart de 10°C sur la température de la pointe d’insertion thermique peut décaler la résistance à l’arrachement de 15 %. Prévoyez au moins 30 échantillons d’essai pour qualifier un assemblage par insert sur une pièce de production.
Facteur de Sécurité de Conception
Appliquez un facteur de sécurité minimal de 2,5× sur les valeurs d’arrachement et de couple pour les applications statiques (vis de boîtier, fixations de supports). Appliquez 4,0× pour les applications dynamiques (fixations de charnières, composants soumis à vibration). Ces facteurs couvrent la variation entre lots de matière, la variation du procédé d’installation et le fluage du plastique sous charge soutenue.
Type d’insert, procédé et où chacun se spécifie
La méthode de pose décide de l’outil, et l’outil décide de la page qu’il vous faut ensuite :
| Type d’insert | Comment il est posé | À lire ensuite |
|---|---|---|
| Insert fileté noyé au moulage | Placé dans l’empreinte à chaque cycle | Guide de conception du moulage avec inserts — rétention, fermeture anti-bavure, surcoût de cycle |
| Insert serti à chaud ou par ultrasons | Posé après moulage | Opérations après moulage pour le sertissage |
| Vis autotaraudeuse dans un bossage moulé | Aucun insert | Conception d’épaisseur de paroi pour le bossage, et guide nylon pour le taraudage dans le PA |
| Insert dans un ensemble surmoulé | Placé puis enrobé | Surmoulage et moulage avec inserts |
Quelle que soit la voie, trois chiffres décident si l’assemblage tient : la paroi du bossage face au diamètre de l’insert, la contrainte circonférentielle de la matière à température de service, et la tolérance de position de l’insert — plus serrée que la tolérance générale de pièce, puisqu’elle fixe l’alignement de la vis en vis-à-vis. Ces trois points sont dans conception d’épaisseur de paroi, le guide de conception POM pour les alternatives à faible fluage, et tolérances de moulage.
5. Spécifier les Inserts dans votre RFQ
Lorsque vous demandez un devis pour des pièces avec inserts filetés, fournissez :
- La spécification de l’insert. Taille de filetage (M3, #4-40, M4), type d’insert (corps moleté, à collerette, traversant, borgne), matière (laiton, inox) et une référence si vous avez un fournisseur préféré.
- La méthode d’installation. Insertion thermique, ultrasons ou surmoulage. Si vous ne précisez rien, le fournisseur choisira l’insertion thermique par défaut.
- La spécification du couple d’assemblage. Le couple qui sera appliqué à la vis pendant l’assemblage du produit. Il détermine si la résistance au couple de l’insert est suffisante.
- L’exigence de démontage. Combien de fois la vis sera retirée et remise en place sur la durée de vie du produit. Un panneau de service ouvert 50 fois pendant la vie du produit n’appelle pas la même qualité d’insert qu’un support interne assemblé une seule fois.
Un insert fileté coûte deux à six cents et résout un problème qui, sinon, coûtera un produit retourné, une réclamation de garantie ou une intervention sur site. Spécifiez l’insert, la méthode d’installation et la géométrie du bossage comme un système — pas comme trois décisions indépendantes — et l’assemblage survivra à chaque démontage que le produit connaîtra.
Demander un devis avec vos exigences d’inserts et d’assemblage →