Guide de Conception du Moulage avec Inserts — Inserts Métalliques, Dilatation Thermique et Résistance à l'Arrachement
Un ingénieur conception finalise un carter de pompe qui se boulonne sur une bride en aluminium moulé. Le carter est moulé par injection en nylon chargé de fibre de verre — parois de 2,8 mm, empreinte de 180 × 120 mm, poids de pièce de 420 g. Quatre boulons M6 traversent le carter et se vissent dans des trous filetés de la bride. Le couple de serrage spécifié est de 12 N·m. Le premier prototype utilisait des vis autotaraudeuses directement dans des bossages en nylon moulé. Les vis ont arraché les filets plastiques à 7 N·m au montage — 40 % sous la spécification de couple.
La solution est le moulage avec inserts : placer des inserts filetés métalliques dans le moule avant l’injection pour que le plastique les encapsule pendant le cycle de moulage. L’insert fournit la résistance du filet ; le plastique fournit la géométrie structurelle. Le même carter, avec des inserts en laiton M6 moulés en place, a atteint 18 N·m de résistance de filet — une marge de 50 % au-dessus du couple de montage exigé.
Le moulage avec inserts résout le problème de résistance des filets qui limite l’emploi du plastique dans les assemblages vissés. Mais il introduit un autre ensemble de contraintes : l’insert métallique et le plastique se rétractent à des vitesses différentes, ce qui crée une contrainte résiduelle à l’interface. Un insert trop petit ou trop lisse s’arrache sous charge. Un insert positionné sans tenir compte des surfaces de fermeture du moule génère des bavures qui bouchent le trou fileté. Ce guide couvre les types d’inserts, la conception des bossages et les considérations mécaniques et thermiques qui déterminent si un assemblage avec insert tient ou casse.
Moulage avec Inserts vs Surmoulage — Quelle Différence
Le moulage avec inserts et le surmoulage sont souvent confondus, mais ce sont deux procédés distincts :
| Caractéristique | Moulage avec Inserts | Surmoulage |
|---|---|---|
| Ce qui est placé dans le moule | Un composant préfabriqué (métal, céramique, autre plastique) | Rien — le premier tir est moulé, puis le second matériau est moulé par-dessus |
| Mécanisme de liaison | Blocage mécanique (le plastique se rétracte sur l’insert) | Liaison chimique ou mécanique entre deux matériaux plastiques |
| Application typique | Fixations filetées, contacts électriques, goupilles de renfort | Poignées soft-touch, joints, pièces cosmétiques bicolores |
| Complexité du moule | Ajoute une étape de chargement d’insert ; manuelle ou automatisée | Exige une presse bi-injection ou deux moules avec transfert de pièce |
| Cycle | Tir unique ; le chargement de l’insert s’ajoute au temps de cycle | Deux tirs : plateau rotatif ou navette ; deux cycles : exige un transfert de pièce |
Le moulage avec inserts est fondamentalement un procédé à un seul tir qui intègre un composant préexistant. Le surmoulage est fondamentalement un procédé à deux matériaux. Les règles de conception diffèrent parce que les modes de défaillance diffèrent — le moulage avec inserts échoue par arrachement de l’insert ou par fissuration du plastique autour de l’insert ; le surmoulage échoue par délamination de la ligne de liaison entre les deux matériaux. Les tolérances de moulage par injection autour des inserts sont plus serrées que les tolérances générales de pièce, parce que la position de l’insert détermine l’alignement de la fixation correspondante.
Types d’Inserts et Sélection
Les inserts se classent selon la manière dont ils s’ancrent dans le plastique :
Inserts Filetés
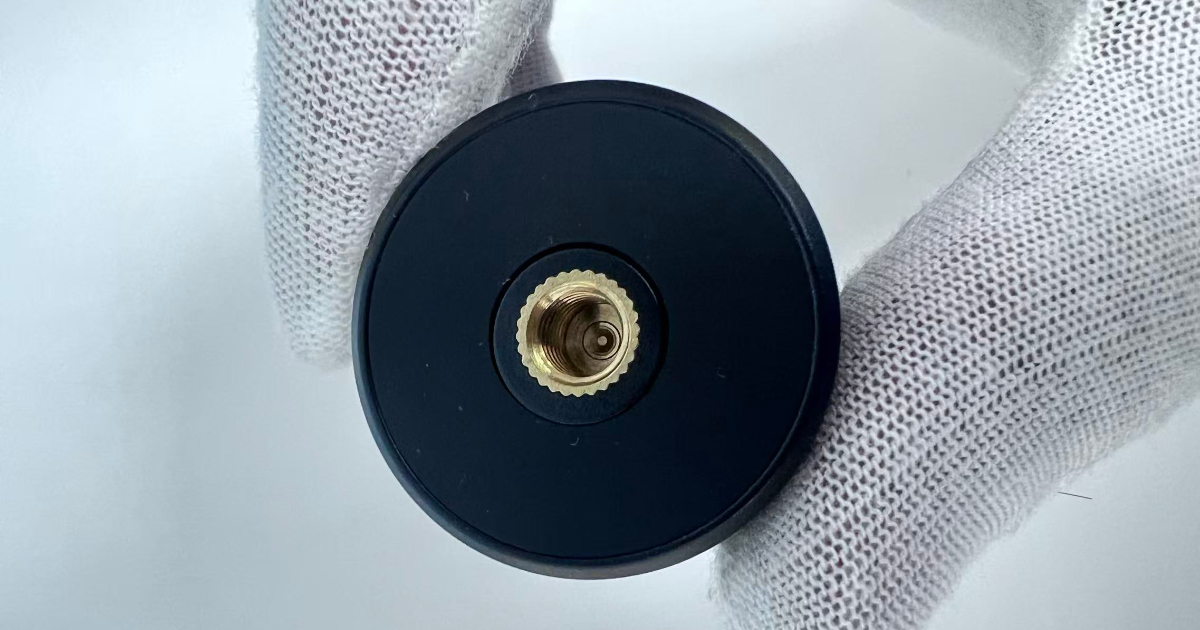
Le type d’insert le plus courant. Un cylindre métallique avec filet intérieur et des formes d’ancrage extérieures. Disponible en laiton (le plus courant), en acier inoxydable (résistance à la corrosion) et en aluminium (allègement).
| Type | Mécanisme d’Ancrage | Idéal pour | Limitations |
|---|---|---|---|
| Moleté | Moletage diamant ou droit sur le diamètre extérieur | Usage général ; couple élevé | Le moletage peut fissurer les parois de bossage minces |
| Hexagonal | Diamètre extérieur hexagonal résistant à la rotation | Haute résistance au couple de rotation | Exige une paroi de bossage plus épaisse |
| À gorge / contre-dépouille | Gorges radiales ou contre-dépouilles | Haute résistance à l’arrachement | Couple de rotation plus faible que le moleté |
| À collerette | Collerette à une extrémité servant de surface d’appui | Charges de compression ; empêche l’enfoncement | Exige un lamage dans le bossage |
Les dimensions de l’insert suivent la taille du filet. Pour un insert en laiton M6 standard :
| Caractéristique | Valeur Typique |
|---|---|
| Diamètre extérieur de l’insert | 8,0–9,0 mm |
| Longueur de l’insert | 10–15 mm |
| Profondeur de moletage | 0,2–0,4 mm |
| Diamètre pilote (amorçage) | 0,3–0,5 mm de moins que le corps |
| Épaisseur de paroi autour de l’insert | ≥1,5× le diamètre extérieur de l’insert ou 0,5× la paroi nominale, la plus grande des deux |
Inserts Non Filetés
Tous les inserts n’ont pas besoin de filets. Goupilles, douilles et éléments de renfort sont moulés en place pour des fonctions mécaniques autres que la fixation :
- Goupilles de positionnement — Goupilles en acier trempé qui fournissent des surfaces d’appui résistantes à l’usure ou des références d’alignement pour l’assemblage. La goupille est rectifiée à un diamètre précis ; le plastique encapsule les formes de retenue.
- Contacts électriques — Terminaux en laiton ou en bronze phosphoreux moulés dans les connecteurs et les boîtiers d’interrupteurs. Le contact doit rester exempt de bavure sur sa surface fonctionnelle — ce qui exige une fermeture positive dans le moule à chaque contact.
- Goupilles de renfort — Tiges en acier ou en composite qui reprennent les charges de flexion à travers une pièce plastique. Utilisées dans les applications structurelles où le plastique seul fléchirait excessivement.
- Douilles et paliers — Douilles en bronze fritté ou revêtues PTFE pour arbres tournants. La douille fournit la surface d’appui ; le plastique fournit la géométrie du logement.
Le Problème de la Dilatation Thermique
Le métal et le plastique se rétractent à des vitesses différentes en refroidissant de la température de moulage à la température ambiante. Ce retrait différentiel est le défi d’ingénierie déterminant du moulage avec inserts.
| Matériau | CTE (coefficient de dilatation thermique) | Retrait de 250°C à 25°C |
|---|---|---|
| Laiton | 19 × 10⁻⁶ /°C | 0,43 % |
| Acier | 12 × 10⁻⁶ /°C | 0,27 % |
| Aluminium | 23 × 10⁻⁶ /°C | 0,52 % |
| Nylon 6/6 (non chargé) | 80–100 × 10⁻⁶ /°C | 1,8–2,3 % |
| Nylon 6/6 (30 % FV) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| ABS | 70–90 × 10⁻⁶ /°C | 1,6–2,0 % |
| PC | 65–70 × 10⁻⁶ /°C | 1,5–1,6 % |
| PBT (30 % FV) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| PP (non chargé) | 100–150 × 10⁻⁶ /°C | 2,3–3,4 % |
| PEEK (non chargé) | 45–55 × 10⁻⁶ /°C | 1,0–1,2 % |
Le cycle se déroule ainsi : le moule se ferme autour d’un insert froid (à température ambiante). Le plastique chaud à 200–350°C s’écoule autour de l’insert. Le plastique refroidit et se rétracte. L’insert, désormais chauffé par le plastique, se rétracte lui aussi en refroidissant — mais à environ un quart à un sixième de la vitesse du plastique. L’effet net : le plastique se rétracte sur l’insert, créant une contrainte circonférentielle de compression qui fournit la prise mécanique.
Cela ressemble à une bonne nouvelle — le plastique serre l’insert. Et pour la plupart des conceptions d’inserts, c’en est une. Mais deux modes de défaillance peuvent survenir :
Fissuration par contrainte circonférentielle. Si le plastique se rétracte trop fortement sur un insert rigide — en particulier avec des matériaux non chargés à fort retrait comme le nylon non chargé ou le PP — la contrainte circonférentielle de traction dans le plastique autour de l’insert peut dépasser la résistance à la traction du matériau. Le résultat est une fissuration radiale partant de l’emplacement de l’insert. Les matériaux chargés de fibre de verre réduisent ce risque, parce que les fibres de verre abaissent à la fois le CTE et le retrait absolu, ce qui réduit la contrainte circonférentielle à l’interface de l’insert. L’épaisseur de paroi du bossage compte aussi : une paroi trop mince ne peut pas absorber la contrainte de retrait ; une paroi trop épaisse crée une section localement épaisse qui produit une retassure sur la surface opposée.
Desserrage à température élevée. Un insert fileté serré à température ambiante peut se desserrer à 80°C parce que le plastique se dilate plus que le métal lorsqu’il est chauffé, ce qui réduit la prise en compression à l’interface. C’est le cliquet thermique : serré à froid, desserré à chaud. La solution est une géométrie d’ancrage (moletage, contre-dépouille, diamètre extérieur hexagonal) qui assure un blocage mécanique indépendant de la prise thermique.
Conception des Bossages pour Inserts Moulés
Le bossage — la saillie cylindrique en plastique qui entoure l’insert — est la caractéristique de conception critique. La géométrie du bossage détermine la rétention de l’insert, le remplissage du moule autour de l’insert et la qualité cosmétique de la surface opposée.
Épaisseur de Paroi du Bossage
| Diamètre extérieur de l’insert | Paroi de Bossage Recommandée | Paroi de Bossage Minimale |
|---|---|---|
| ≤6 mm | 2,0–3,0 mm | 1,5 mm |
| 6–10 mm | 2,5–4,0 mm | 2,0 mm |
| 10–16 mm | 3,5–6,0 mm | 2,5 mm |
| >16 mm | 0,4–0,6× le diamètre extérieur de l’insert | 0,3× le diamètre extérieur de l’insert |
La paroi du bossage doit être assez épaisse pour supporter la contrainte circonférentielle du retrait du plastique et la charge mécanique du couple de serrage. Mais elle doit aussi être assez mince pour éviter de créer une retassure sur la surface opposée — le bossage crée une section localement épaisse à sa base, là où il rejoint la paroi nominale. La règle standard du rapport nervure-paroi s’applique : la paroi du bossage à la base doit être de 0,5–0,6× l’épaisseur de paroi nominale pour éviter la retassure.
Hauteur du Bossage
Le bossage doit dépasser de 0,5–1,0 mm au-dessus du sommet de l’insert pour fournir un guide d’engagement à la fixation correspondante. Hauteur totale du bossage = longueur de l’insert + 0,5–1,0 mm. Pour un insert de 12 mm de long, le bossage mesure 12,5–13,0 mm de haut.
Dépouille
Les bossages exigent une dépouille sur le diamètre extérieur (pour le démoulage) et sur le diamètre intérieur (si l’alésage est moulé plutôt que formé par l’insert) :
- Dépouille extérieure : 1–2°, mesurée par rapport à la verticale. La dépouille va d’un bossage épais à la base à un bossage mince au sommet.
- Dépouille intérieure : 0,5–1°, si l’insert ne forme pas l’alésage. Dépouille minimale pour une broche de noyau qui sera retirée de l’alésage du bossage.
Contre-Dépouille à la Base de l’Insert
Les conceptions d’inserts les plus résistantes à l’arrachement intègrent une contre-dépouille positive — une gorge, un épaulement ou un évidement dans le corps de l’insert que le plastique remplit pendant le moulage. Lorsque le plastique se rétracte, il se verrouille dans cette contre-dépouille, créant un blocage mécanique qui résiste à l’arrachement même si la prise thermique se relâche à température élevée. La profondeur de contre-dépouille doit être de 0,3–0,5 mm pour des inserts jusqu’à 10 mm de diamètre extérieur et de 0,5–0,8 mm pour des inserts plus grands.
Résistance à l’Arrachement et au Couple de Rotation
Deux modes de défaillance mécanique définissent la conception de la rétention des inserts :
Résistance à l’Arrachement (Charge Axiale)
La force nécessaire pour extraire l’insert axialement du bossage plastique. Elle est gouvernée par :
- Prise par contrainte circonférentielle : la force de compression radiale issue du retrait du plastique, multipliée par le coefficient de frottement entre l’insert et le plastique. C’est le mécanisme de rétention principal des inserts lisses.
- Cisaillement de la contre-dépouille : le plastique logé dans la contre-dépouille de l’insert doit être cisaillé pour que l’insert puisse être extrait. La surface de cisaillement est l’aire cylindrique de la profondeur de contre-dépouille multipliée par la circonférence de l’insert. La résistance au cisaillement du plastique au diamètre de contre-dépouille détermine la charge d’arrachement.
- Résistance à la traction du bossage : le bossage lui-même ne doit pas rompre. La section sollicitée en traction est la couronne de la paroi du bossage.
Pour un insert M6 en laiton moleté typique dans du nylon chargé de fibre de verre, avec un diamètre extérieur de 9 mm, une longueur de 12 mm et une paroi de bossage de 2,5 mm :
| Mode de Défaillance | Capacité de Charge Approximative |
|---|---|
| Adhérence par contrainte circonférentielle | 800–1 200 N |
| Cisaillement de la contre-dépouille | 2 500–3 500 N |
| Rupture en traction du bossage | 4 000–5 500 N |
| Facteur limitant | Adhérence par contrainte circonférentielle (~1 000 N) |
La prise par contrainte circonférentielle est généralement le facteur limitant. L’ajout d’une contre-dépouille déplace le facteur limitant vers le cisaillement de la contre-dépouille, ce qui triple environ la résistance à l’arrachement. C’est pourquoi les inserts moletés et à contre-dépouille sont la référence pour les applications chargées mécaniquement — l’insert à corps lisse dépend entièrement de la prise thermique, qui varie avec la température et le lot de matière.
Résistance au Couple de Rotation (Charge Rotationnelle)
Le couple nécessaire pour faire tourner l’insert dans le bossage pendant le serrage de la fixation. Il est gouverné par :
- Engagement du moletage : les dents de moletage mordent dans le plastique et offrent une résistance mécanique à la rotation. Le moletage diamant résiste dans les deux sens ; le moletage droit ne résiste que dans un sens (meilleur dans une direction que dans l’autre).
- Géométrie extérieure hexagonale : un diamètre extérieur hexagonal empêche toute rotation — le plastique remplit la cavité hexagonale et l’insert ne peut tourner sans cisailler le plastique aux six coins simultanément. C’est la géométrie la plus résistante au couple de rotation.
Pour le même insert M6 :
| Type de Moletage | Couple de Rotation Approximatif |
|---|---|
| Lisse (sans moletage) | 1–3 N·m |
| Moletage droit | 5–10 N·m |
| Moletage diamant | 8–15 N·m |
| Diamètre extérieur hexagonal | 15–25 N·m |
L’exigence de couple de rotation est déterminée par le couple de serrage de la fixation correspondante. Une marge de conception de 2× le couple de serrage est recommandée : si le boulon est serré à 12 N·m, la résistance au couple de rotation de l’insert doit être d’au moins 24 N·m.
Conception du Moule pour le Moulage avec Inserts
Le moulage avec inserts ajoute une étape au cycle de moulage : le chargement des inserts. Le moule s’ouvre, la pièce précédente est éjectée, et un opérateur ou un robot place les inserts dans le moule avant le cycle suivant. Cette étape s’ajoute directement au temps de cycle et introduit un risque qualité — un insert délogé endommage le moule.
Rétention de l’Insert dans le Moule
Le moule doit maintenir l’insert avec précision pendant la fermeture et l’injection. À des pressions d’injection de 80–120 MPa, l’écoulement de la matière peut déplacer un insert qui n’est pas retenu positivement :
- Rétention par broche : une broche à ressort ou rétractable qui engage le diamètre intérieur de l’insert. La broche est retirée avant ou pendant l’éjection.
- Rétention magnétique : pour les inserts ferreux, un aimant noyé dans l’acier du moule maintient l’insert. Efficace pour les petits inserts légers ; insuffisante pour les inserts de plus d’environ 20 g ou dans les applications à haute pression.
- Ajustement serré : le diamètre extérieur de l’insert présente un léger serrage avec un logement de la cavité du moule. L’insert est pressé dans le logement par l’opérateur. Fiable, mais ajoute du temps de chargement.
- Rétention par le vide : un orifice de vide dans le moule maintient l’insert contre la paroi de la cavité. Utilisée pour les inserts plats non ferreux (contacts électriques, terminaux en laiton).
Prévention des Bavures à l’Insert
Le moule doit faire étanchéité contre la surface de l’insert pour empêcher le plastique de couler sur les surfaces fonctionnelles :
- Inserts filetés : une broche de noyau rétractable qui se visse dans le diamètre intérieur de l’insert ferme les filets et empêche la pénétration de plastique. La broche est dévissée pendant l’éjection, ou la pièce est éjectée broche rétractée et les filets de l’insert restent propres.
- Contacts électriques : une surface de fermeture positive rectifiée à un jeu de 0,02 mm contre la surface du contact. La fermeture doit être inspectée toutes les 5 000–10 000 injections pour vérifier l’accumulation de bavure sur l’arête de fermeture.
- Inserts traversants : les inserts à trou traversant (douilles, paliers) exigent une broche de noyau qui traverse l’insert et fait étanchéité aux deux extrémités. La broche transmet l’effort de rétention de l’insert et assure la fermeture.
Défauts Courants du Moulage avec Inserts
| Défaut | Apparence | Cause Racine | Solution |
|---|---|---|---|
| Arrachement de l’insert (en service) | L’insert sort du bossage sous charge | Contre-dépouille insuffisante, corps d’insert lisse, fluage de la matière à température élevée | Spécifier un insert moleté ou à contre-dépouille ; vérifier la compatibilité des CTE |
| Fissures radiales autour de l’insert | Fissures rayonnant depuis l’insert dans la paroi du bossage | Contrainte circonférentielle excessive due au retrait du plastique ; paroi de bossage trop mince | Augmenter la paroi du bossage ; utiliser une matière à plus faible retrait (chargée de fibre de verre) |
| Bavure dans le trou fileté | Plastique dans les filets de l’insert | La broche de noyau ne fait pas étanchéité contre la face de l’insert ; jeu de broche trop grand | Contrôler l’ajustement de la broche de noyau ; réduire le jeu à <0,03 mm |
| Insert déplacé pendant le moulage | Insert hors de sa position de conception ; incliné ou enfoncé dans le bossage | Insert non retenu dans le moule ; la pression d’injection l’a déplacé | Utiliser une rétention positive (broche, aimant, ajustement serré) |
| Retassure à l’opposé du bossage | Dépression visible sur la surface opposée au bossage de l’insert | Paroi de bossage trop épaisse à la base ; section localement épaisse | Réduire la paroi du bossage à 0,5–0,6× la paroi nominale ; ajouter un évidement à la base du bossage |
| Insert desserré après cyclage thermique | L’insert tourne ou s’arrache après exposition à la température | Écart de dilatation thermique ; prise thermique perdue à température élevée | Utiliser un blocage mécanique (contre-dépouille ou moletage) ; vérifier le couple de matières |
| Bouchon froid à l’insert | Remplissage incomplet autour de l’insert ; ligne de soudure visible à la surface de l’insert | Insert trop froid ; le front de matière se fige au contact de l’insert | Préchauffer les inserts à 80–120°C avant chargement ; augmenter la vitesse d’injection |
Le préchauffage des inserts est le contrôle de procédé le plus efficace pour la qualité du moulage avec inserts. Un insert à température ambiante (25°C) au contact d’une matière à 280°C crée instantanément une couche figée à la surface de l’insert — la peau plastique se fige avant d’avoir pu s’écouler dans les détails de moletage ou de contre-dépouille. Préchauffer les inserts à 80–120°C réduit le choc thermique de 60–70°C et permet à la matière de remplir complètement les formes de rétention avant de figer. Le chauffage par induction, les postes de préchauffage à air chaud ou les magasins d’inserts chauffés intégrés à la cellule d’automatisation sont les approches standard.
L’ingénieur du carter de pompe est passé des vis autotaraudeuses dans des bossages moulés à des inserts en laiton M6 moletés diamant, moulés en place avec une broche de noyau qui fermait les filets et une broche de rétention à ressort qui maintenait l’insert pendant l’injection. Les inserts étaient préchauffés à 100°C avant chargement. L’épaisseur de paroi du bossage était de 3,5 mm sur un insert de 9,0 mm de diamètre extérieur — 0,4× la paroi nominale à la base du bossage, ce qui évite la retassure sur la surface opposée. L’assemblage a atteint 18 N·m de résistance de filet, sans aucun arrachement d’insert sur les 10 000 premières unités.
Le moulage avec inserts transforme une pièce plastique : d’un composant qui reçoit des fixations, elle devient un composant qui les ancre. Le prix à payer en conception est l’attention portée à la dilatation thermique, à la géométrie du bossage et à la rétention des inserts — payez-le pendant la phase DFM, pas après la première série de production qui livre des pièces dont les inserts tournent librement quand le client serre le boulon.