Moulage par Injection vs Coulée d'Uréthane — Comment Choisir le Bon Procédé pour les Pièces Plastiques en Volume Faible à Moyen
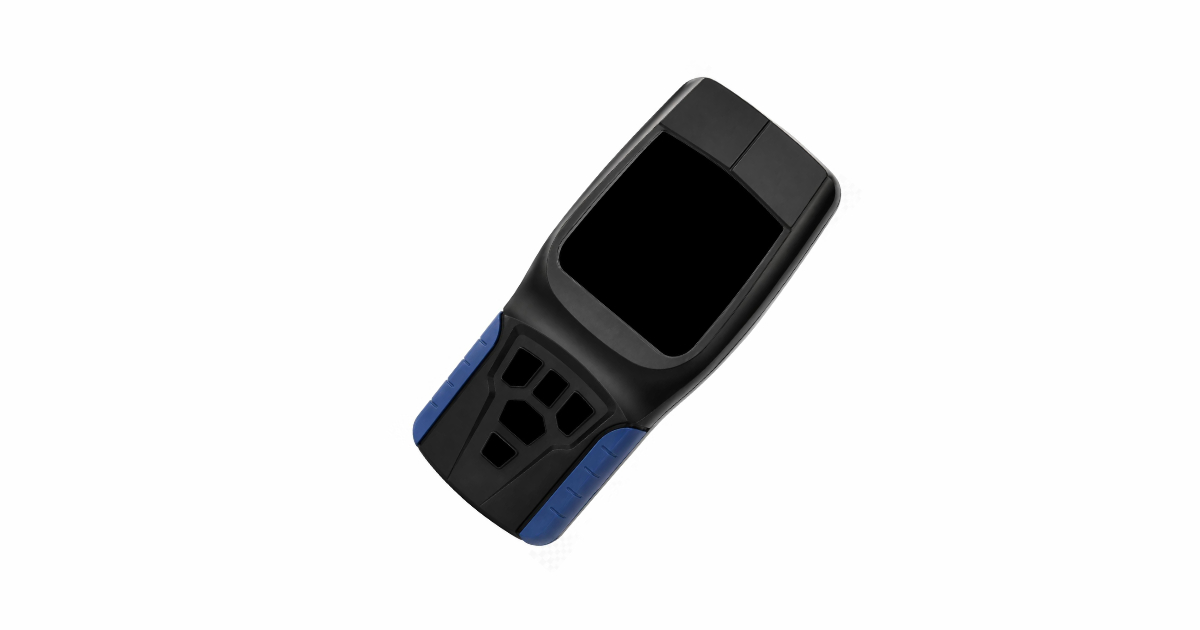
Une équipe de développement produit d’une startup de dispositifs médicaux a finalisé la conception d’un boîtier d’instrument de diagnostic portatif — ABS, 95 × 55 × 22 mm, paroi de 2,0 mm, avec assemblage par clips et une fenêtre transparente en PC surmoulée dans une seconde étape. Le plan d’affaires prévoit 500 unités pour les essais cliniques au premier mois, passant à 2 000 unités pour le lancement initial au sixième mois, et atteignant 15 000 unités par an au dix-huitième mois. L’équipe dispose d’un budget de production de ¥180 000 pour l’outillage et d’un coût unitaire acceptable de ¥35 aux volumes de lancement.
Le plan d’affaires prévoit le moulage par injection à 15 000 unités par an. Mais le moule en acier coûte ¥65 000 et prend cinq semaines jusqu’à T1. Les unités d’essais cliniques sont nécessaires dans trois semaines. Les alternatives : usiner les boîtiers par CNC dans une plaque d’ABS (¥220 par pièce, 3 jours de délai), les imprimer en 3D (¥85 par pièce, qualité cosmétique acceptable mais sans durabilité des clips), ou les couler en uréthane (¥45 par pièce, 10 jours pour le moule silicone, 20–25 pièces par moule et par jour).
La coulée d’uréthane occupe l’espace entre le prototypage unitaire et le moulage par injection de production — d’environ 10 à 5 000 unités, là où l’économie unitaire de l’outillage dur n’a pas encore basculé mais où le coût unitaire de l’usinage ou de l’impression 3D est trop élevé. Comme le moulage par injection en faible volume, elle sert la plage de volumes où l’économie unitaire est le critère dominant de choix du procédé. C’est aussi la méthode standard de production pont : fabriquer des pièces en matériau équivalent production pendant que le moule d’injection acier est en construction, afin que les essais cliniques, la soumission réglementaire ou la validation du marché puissent avancer en parallèle de l’outillage. Cette approche pont est la stratégie complémentaire de l’outillage rapide — la coulée d’uréthane couvre la fenêtre de 10–500 unités où même un moule prototype en aluminium n’est pas encore justifié.
Comment Fonctionne la Coulée d’Uréthane
Le procédé commence par un modèle maître — typiquement une pièce imprimée en 3D ou usinée CNC qui représente la géométrie finale. Le modèle est suspendu dans un cadre de moule et du caoutchouc de silicone liquide est coulé autour. Après durcissement du silicone (généralement 16–24 heures à température ambiante), le moule est découpé le long d’un plan de joint prédéterminé et le modèle est retiré. Le résultat est une empreinte souple en silicone qui reproduit fidèlement l’état de surface et la géométrie du modèle maître.
Pour fabriquer une pièce, une résine uréthane liquide bi-composant est mélangée, dégazée sous vide et coulée dans le moule silicone. Le moule est placé dans une chambre sous pression à 4–6 bar pour écraser les bulles d’air résiduelles. L’uréthane durcit — généralement 30–90 minutes à 60–80 °C — et la pièce est démoulée. Le moule silicone est réutilisable pour environ 20–30 coulées avant que la surface de l’empreinte ne se dégrade et que la précision dimensionnelle ne dérive hors tolérance.
Le procédé est manuel, lent, et produit de petites quantités par moule et par jour. Un seul moule silicone produisant 25 pièces par jour peut livrer environ 500 pièces par mois — suffisant pour les essais cliniques, la production pilote et les volumes pont.
Le Croisement des Coûts — Où Chaque Procédé Gagne
La comparaison économique entre la coulée d’uréthane et le moulage par injection est définie par deux courbes : le coût d’outillage amorti par pièce diminue avec le volume, et le coût de production unitaire (matière + main-d’œuvre + temps machine) est à peu près constant.
| Volume (unités) | Coulée d’Uréthane Coût/Pièce | Moulage par Injection Coût/Pièce | Procédé le Plus Économique |
|---|---|---|---|
| 10 | ¥180–250 | ¥2 500–4 000 | Coulée d’uréthane |
| 100 | ¥80–120 | ¥280–420 | Coulée d’uréthane |
| 500 | ¥45–65 | ¥70–95 | Coulée d’uréthane |
| 1 000 | ¥40–55 | ¥42–58 | Quasiment équivalents |
| 3 000 | ¥35–50 | ¥18–25 | Moulage par injection |
| 5 000 | ¥32–48 | ¥11–16 | Moulage par injection |
| 10 000 | ¥30–45 | ¥7–11 | Moulage par injection |
| 50 000 | Non viable (procédé inapplicable) | ¥3–5 | Moulage par injection uniquement |
Le point de croisement — là où le moulage par injection devient moins cher par pièce que la coulée d’uréthane — se situe généralement entre 800 et 1 500 unités pour des pièces de 50 à 200 g. Au-delà de 5 000 unités, la coulée d’uréthane est rarement compétitive économiquement. En dessous de 500 unités, le moulage par injection est rarement justifiable économiquement, sauf si la pièce exige des propriétés matériau que les uréthanes ne peuvent pas fournir.
La décomposition des coûts du moulage par injection est dominée par l’amortissement du moule acier à faible volume. Un moule de ¥65 000 réparti sur 500 pièces ajoute ¥130 par pièce rien qu’en coût d’outillage — plus que le coût unitaire total de la coulée d’uréthane. À 10 000 pièces, l’amortissement de l’outillage tombe à ¥6,50 par pièce, et le coût de production unitaire de ¥4–7 fait du moulage par injection le gagnant évident.
Propriétés des Matériaux — Uréthane vs. Thermoplastique
Les résines de coulée uréthane sont des thermodurcissables — elles durcissent par une réaction chimique qui réticule les chaînes polymères, et non par refroidissement depuis une masse fondue comme les thermoplastiques. La structure réticulée confère aux uréthanes une excellente ténacité et une bonne résistance chimique, mais les propriétés du matériau diffèrent des thermoplastiques moulés par injection sur plusieurs points importants :
| Propriété | Uréthane Coulé (simulation ABS) | ABS Moulé par Injection | Delta |
|---|---|---|---|
| Résistance à la traction | 45–55 MPa | 40–50 MPa | Comparable |
| Module de flexion | 1,8–2,4 GPa | 2,0–2,5 GPa | Similaire |
| Résistance au choc Izod | 80–120 J/m | 200–350 J/m | Uréthane 50–65 % inférieur |
| Temp. de fléchissement sous charge | 70–85 °C | 85–95 °C | Uréthane ~10 °C inférieur |
| Résistance UV | Faible (jaunit sans additifs) | Modérée (grades stabilisés UV) | ABS supérieur |
| Colorabilité | Limitée (mélange de résine pigmentée) | Gamme complète (granulés pré-colorés ou masterbatch) | Injection supérieure |
| Capacité de paroi mince | Min. 1,5 mm (limité par l’écoulement) | 0,5–1,0 mm typique | Injection supérieure |
| Retrait | 0,1–0,3 % (très faible) | 0,5–0,7 % (ABS) | Uréthane inférieur |
La principale limitation de la coulée d’uréthane est la résistance au choc. Un clip qui survit à 50 cycles d’assemblage en ABS moulé par injection peut échouer après 10–15 cycles en uréthane coulé simulant l’ABS. La structure réticulée qui donne aux uréthanes leur ténacité en masse est fragile dans les conditions de forte déformation et de faible section d’une poutre de clip. Pour les applications avec clips, charnières intégrées ou autres caractéristiques à forte déformation, la coulée d’uréthane est un test fonctionnel de la géométrie mais pas un prédicteur fiable de la durabilité d’une pièce moulée par injection. La sélection des matériaux pour la production doit être finalisée séparément, avec des éprouvettes moulées par injection pour la validation DFM.
La seconde limitation est la résistance à la chaleur. La plupart des uréthanes de coulée d’usage général ont une température de fléchissement sous charge inférieure de 10–20 °C à celle de leurs équivalents thermoplastiques moulés par injection. Un dispositif médical qui doit supporter une stérilisation en autoclave à 134 °C ne peut pas être évalué avec une pièce en uréthane coulé — l’uréthane ramollira et se déformera. Pour les applications à haute température, le seul procédé valable pour les essais fonctionnels est le moulage par injection dans le matériau de production.
Coût du Moule et Délai
| Paramètre | Moule Silicone (Coulée d’Uréthane) | Moule Acier (Moulage par Injection) |
|---|---|---|
| Matériau du moule | Caoutchouc silicone (Shore A 30–50) | Acier P20 / 718H / H13 |
| Coût du moule | ¥3 000–8 000 | ¥35 000–80 000+ |
| Délai jusqu’à la première pièce | 5–10 jours | 18–30 jours (national) |
| Durée de vie du moule | 20–30 coulées | 100 000–500 000+ injections |
| Empreintes | 1 (typiquement) | 1–16+ |
| Reproduction de l’état de surface | Excellente — réplique exactement le modèle maître | Excellente — SPI A-1 à VDI 45 |
| Tolérance dimensionnelle | ±0,15–0,25 mm (retrait du moule) | ±0,05–0,15 mm (selon le procédé) |
| Capacité de contre-dépouille | Excellente — le moule souple démoule les contre-dépouilles sans tiroirs | Nécessite extracteurs, tiroirs ou noyaux rétractables |
| Modifications de conception | Nouveau moule silicone (¥3 000–8 000, 5–10 jours) | Modification acier ou nouvel insert (¥5 000–20 000, 7–21 jours) |
La souplesse du moule silicone est à la fois son avantage et sa limite. Le moule démoule les contre-dépouilles sans tiroirs, ce qui permet de couler des pièces à géométrie de clips complexe sans la complexité d’outillage qu’exige le moulage par injection — un avantage significatif de coût et de délai pour les pièces géométriquement complexes à faible volume. Mais le moule se dégrade à chaque coulée — le silicone absorbe les composants de la résine uréthane, gonfle et perd sa précision dimensionnelle. Après 25–30 coulées, la surface de l’empreinte présente une détérioration visible et les dimensions des pièces commencent à dériver de 0,1–0,2 mm.
Si la pièce exige des contre-dépouilles qui imposeraient des tiroirs dans un moule acier, le moule souple de la coulée d’uréthane est un moyen économiquement efficace de valider la géométrie de la contre-dépouille avant de s’engager sur la conception du moule d’injection. Il sert de procédé de prototype fonctionnel qui valide simultanément la conception de la pièce et fait gagner du temps pour l’outillage de production.
Finition de Surface — L’Avantage du Modèle Maître
La coulée d’uréthane reproduit l’état de surface du modèle maître avec une fidélité exceptionnelle. Si le modèle est poli à un fini SPI A-1, les pièces coulées auront un fini SPI A-1. Si le modèle est texturé, les pièces coulées reproduiront la texture. C’est un avantage significatif par rapport aux prototypes usinés ou imprimés en 3D, qui exigent un post-traitement pour atteindre une qualité de surface cosmétique.
Pour le boîtier de l’équipe dispositif médical — qui exige un fini mat à l’extérieur et une fenêtre transparente polie — le modèle maître serait construit avec les deux finitions appliquées, et le moule silicone les reproduirait fidèlement à chaque coulée. Les normes de finition de surface applicables aux pièces moulées par injection s’appliquent de la même manière au modèle maître : la coulée reproduit ce que le modèle fournit. Les pièces coulées seraient cosmétiquement indiscernables de pièces de production moulées par injection — une exigence critique pour les unités d’essais cliniques, qui seront manipulées par des cliniciens formant leur impression de qualité à partir de l’aspect et du toucher du dispositif.
Cadre de Décision pour le Choix du Procédé
| Critère | Choisir la Coulée d’Uréthane quand… | Choisir le Moulage par Injection quand… |
|---|---|---|
| Volume | 10–1 500 unités au total | >1 500 unités au total ou >5 000/an |
| Délai | Pièces nécessaires en <2 semaines | 4–8 semaines disponibles pour l’outillage |
| Exigences matériau | Propriétés mécaniques non critiques ; HDT <85 °C | Propriétés du matériau de production requises ; chaleur ou choc élevés |
| Exigences cosmétiques | Fini équivalent production à volume prototype | Couleur et finition constantes lot après lot |
| Géométrie | Contre-dépouilles complexes qui exigeraient des tiroirs | Parois minces (<1,5 mm), tolérances serrées (±0,10 mm ou plus serré) |
| Budget | <¥10 000 pour l’outillage | Budget outillage disponible pour un moule de production |
| Tests fonctionnels | Validation de la forme et de l’ajustement ; essais fonctionnels limités | Essais fonctionnels complets, de fiabilité et réglementaires |
L’équipe dispositif médical du début de cet article a pris la décision standard de production pont : coulée d’uréthane pour les 500 unités d’essais cliniques (¥45/pièce, moule silicone de 10 jours, qualité cosmétique équivalente production), suivie d’un moule d’injection acier pour les 2 000 unités de lancement et la production annuelle de 15 000 unités. Le moule silicone a coûté ¥6 000 et livré les pièces en 12 jours. L’essai clinique a progressé comme prévu pendant la construction du moule acier. Le coût unitaire à 15 000 unités en moulage par injection était de ¥6,80 — un facteur 6,6× inférieur au coût de la coulée d’uréthane à 500 unités.
La coulée d’uréthane ne remplace pas le moulage par injection. Elle le complète — c’est le procédé qui comble l’écart de volume entre le prototype et la production, et l’écart de temps entre le gel de la conception et la livraison T1. Utilisée stratégiquement, elle permet au développement produit et à l’outillage de progresser en parallèle plutôt qu’en séquence — la même logique qui rend l’outillage rapide précieux pour les projets où le volume justifie un moule acier mais où le délai ne permet pas d’attendre un tel moule.