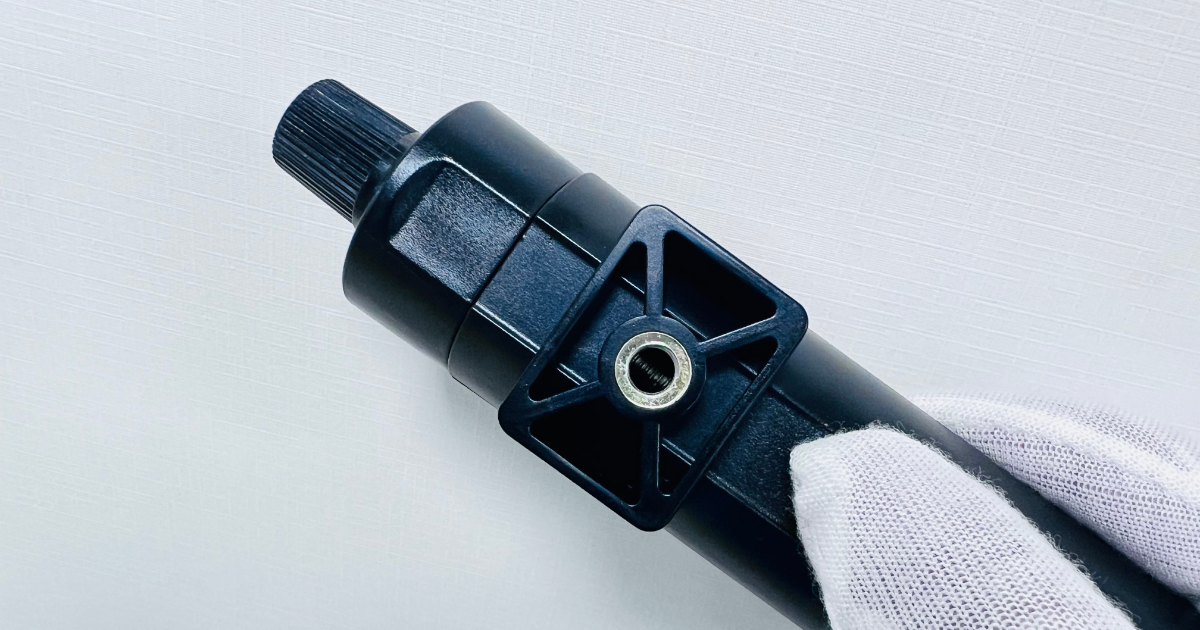
Surmoulage et Moulage avec Inserts — Un Guide Technique pour les Concepteurs de Produits
Une pièce surmoulée bien conçue se présente comme une seule pièce de plastique à deux couleurs et deux textures — un boîtier noir rigide avec une poignée grise souple, une lentille transparente fondue dans un cadre opaque, un joint caoutchouc lié à demeure sur tout le pourtour. Elle donne l’impression d’une seule pièce parce qu’elle en est une — assemblée de façon permanente au niveau moléculaire pendant le moulage.
Une pièce surmoulée mal conçue est identique le premier jour. Au bout de 90 jours, la poignée se décolle. Le joint se délamine. La lentille fuit.
La différence tient au couple de matières, au choix du procédé et à la conception de la liaison — des décisions prises avant la première coupe d’acier. Ce guide couvre ce que les concepteurs de produits doivent savoir pour réussir un surmoulage.
Deux procédés, un objectif
Le surmoulage et le moulage avec inserts sont deux méthodes qui combinent deux matériaux en une seule pièce finie pendant le moulage. La distinction porte sur ce que l’on combine :
- Le surmoulage — moulage d’un second matériau plastique sur un substrat plastique déjà moulé. Le substrat est une pièce moulée. Le surmoulage est une couche de plastique supplémentaire.
- Le moulage avec inserts — moulage de plastique autour d’un composant non plastique — généralement un insert métallique (douille filetée, contact électrique, goupille de renfort) — placé dans le moule avant l’injection.
Les deux procédés suppriment une étape d’assemblage secondaire. Au lieu de mouler deux pièces puis de les coller, souder ou encliqueter, la liaison se forme dans le moule — plus solide, plus propre, et à coût unitaire plus faible en volume de production.
Trois façons de surmouler
Trois méthodes de fabrication distinctes existent, et leurs structures de coût sont très différentes.
Méthode 1 : Insert-Overmold (moulage en deux étapes)
Le substrat est moulé sur une presse comme une pièce courante. Il est ensuite placé manuellement ou par robot dans un second moule — le moule de surmoulage — et le second matériau est injecté par-dessus.
| Attribut | Insert-Overmold |
|---|---|
| Coût d’outillage | Deux moules mono-empreinte : moule substrat + moule de surmoulage |
| Besoins en presses | Deux presses standard (ou une presse exécutant les deux moules en séquence) |
| Temps de cycle | Deux cycles de moulage complets (substrat + surmoulage) |
| Main-d’œuvre | Transfert de la pièce entre les moules — manuel ou robotisé |
| Idéal pour | Volumes inférieurs à 100 000 pièces/an ; programmes où substrat et surmoulage utilisent des températures de process très différentes |
| Plage de coût d’outillage | 6 000–20 000 $ pour les deux moules |
Méthode 2 : 2K rotatif (moulage deux tirs)
Une presse à injecter spécialisée avec deux unités d’injection et un moule rotatif. Le substrat est injecté au premier poste, le moule pivote de 180° et le matériau de surmoulage est injecté au second poste — dans un seul cycle machine. Aucune manutention de pièce entre les tirs.
| Attribut | 2K rotatif |
|---|---|
| Coût d’outillage | Un moule rotatif 2K dédié avec deux jeux d’empreintes |
| Besoins en presses | Presse 2K dédiée avec deux unités d’injection |
| Temps de cycle | Un cycle combiné unique — substrat et surmoulage moulés simultanément |
| Main-d’œuvre | Entièrement automatisé — aucun transfert manuel de pièce |
| Idéal pour | Volumes supérieurs à 100 000 pièces/an ; programmes grand public et automobile à fort volume |
| Plage de coût d’outillage | 25 000–60 000 $ et plus |
Méthode 3 : transfert multi-étapes
Le substrat est moulé sur une presse puis transféré sur une seconde presse pour le surmoulage — approche similaire à l’insert-overmold, mais généralement avec manutention automatisée et affectation dédiée de la presse. S’utilise pour les programmes où le volume justifie l’automatisation, mais pas l’investissement complet d’un 2K rotatif.
Règle de décision : si votre volume annuel est inférieur à 100 000 pièces, l’insert-overmold est presque toujours le bon choix. Si votre volume dépasse 500 000 pièces, les gains de temps de cycle et de main-d’œuvre d’un moule 2K rotatif dominent l’écart de coût d’outillage. La plage 100 000–500 000 pièces exige une analyse de coût spécifique à votre géométrie de pièce et à votre couple de matières.
Compatibilité des matières : la liaison décide
La décision la plus importante en surmoulage est le couple de matières. Tous les plastiques ne se lient pas entre eux. Certains se lient chimiquement — les chaînes moléculaires des deux matériaux interdiffusent à l’interface pendant le moulage, créant une liaison aussi résistante que le matériau de base. D’autres se lient mécaniquement — le matériau de surmoulage s’écoule dans des contre-dépouilles, des trous ou des surfaces texturées du substrat et s’y verrouille physiquement au refroidissement. D’autres ne se lient pas du tout — les deux matériaux sont chimiquement incompatibles et délamineront quels que soient les paramètres de process.
Liaison chimique
La liaison chimique se produit lorsque le matériau de surmoulage est chimiquement proche du substrat — typiquement un TPE (élastomère thermoplastique) surmoulé sur un substrat rigide compatible. Le mécanisme clé est l’interdiffusion : le matériau de surmoulage à l’état fondu ramollit la surface du substrat, et les chaînes polymères des deux matériaux s’enchevêtrent à l’interface.
La liaison chimique exige :
- une température de matière du surmoulage supérieure à la température de ramollissement du substrat à l’interface ;
- une compatibilité chimique entre les deux familles de polymères ;
- une pression d’injection suffisante pour amener le matériau de surmoulage au contact intime du substrat.
Liaison mécanique
Lorsque la liaison chimique est impossible — typiquement entre familles de polymères dissemblables — la liaison mécanique est l’alternative. Le substrat est conçu avec des particularités dans lesquelles le matériau de surmoulage s’écoule : trous, contre-dépouilles, canaux ou surfaces texturées. Lorsque le matériau de surmoulage se solidifie, il est physiquement verrouillé en place.
La liaison mécanique exige :
- des particularités de rétention conçues dans le substrat ;
- une épaisseur de surmoulage suffisante pour résister aux efforts de pelage ;
- une attention au différentiel de dilatation thermique — si les deux matériaux se dilatent à des rythmes différents sous l’effet de la chaleur, le verrouillage mécanique peut prendre du jeu avec le temps.
Matrice de compatibilité
| Substrat | TPE-S (SEBS) | TPE-V (PP/EPDM) | TPU | TPC (COPE) | LSR (silicone) |
|---|---|---|---|---|---|
| ABS | Liaison chimique | Mécanique uniquement | Liaison chimique | Liaison chimique | Mécanique uniquement |
| PC | Liaison chimique | Mécanique uniquement | Liaison chimique | Liaison chimique | Mécanique uniquement |
| PC/ABS | Liaison chimique | Mécanique uniquement | Liaison chimique | Liaison chimique | Mécanique uniquement |
| PP | Mécanique uniquement | Liaison chimique | Mécanique uniquement | Mécanique uniquement | Mécanique uniquement |
| PA6/PA66 | Mécanique uniquement | Mécanique uniquement | Liaison chimique | Liaison chimique | Mécanique uniquement |
| POM | Mécanique uniquement | Mécanique uniquement | Mécanique uniquement | Mécanique uniquement | Mécanique uniquement |
| PBT | Mécanique uniquement | Mécanique uniquement | Liaison chimique | Liaison chimique | Mécanique uniquement |
Les couples de matières les plus sûrs — ceux qui produisent une liaison chimique régulière avec la plus large fenêtre de process — sont le TPE-S sur ABS, PC ou PC/ABS. Ces trois combinaisons représentent la majorité des applications de surmoulage commerciales.
Le POM (acétal) et le PP sont les substrats les plus difficiles à surmouler. Le POM a une très faible énergie de surface — presque rien ne s’y lie chimiquement. Le PP se lie bien au TPE-V (à base de PP) mais mal à la plupart des autres TPE. Si vous concevez une pièce en POM ou en PP qui nécessite un surmoulage, prévoyez des particularités de rétention mécanique dès le départ.
Le LSR (caoutchouc silicone liquide) ne se lie chimiquement à presque rien, hormis avec des primaires d’adhésion. Tout surmoulage de LSR est mécanique — le substrat doit être conçu avec des particularités de rétention, et le LSR doit être formulé pour adhérer au substrat spécifique, avec un primaire ou une nuance auto-adhésive.
Validation de la résistance de liaison
Une liaison chimique entre matériaux compatibles doit produire une résistance au pelage de 5–15 N/mm selon ISO 813. En dessous de 3 N/mm, la liaison est douteuse — soit le couple de matières n’est pas aussi compatible que l’annonce la fiche technique, soit les paramètres de process (température de matière, vitesse d’injection, pression de compactage) ne sont pas optimisés pour la liaison.
Pour les programmes où la résistance de liaison est critique — joints de dispositifs médicaux, garnitures automobiles, boîtiers étanches — l’essai de résistance de liaison est réalisé sur trois pièces prélevées sur chaque lot de production. La spécification de résistance de liaison est définie au stade DFM et documentée dans le plan de contrôle.
Directives de conception
Conception du substrat pour le surmoulage
Épaisseur de paroi à l’interface de surmoulage : la paroi du substrat doit être assez épaisse pour résister au ramollissement et à la déformation lorsque le matériau de surmoulage à l’état fondu la contacte. Minimum 1,5 mm pour la plupart des applications ; 2,0 mm ou plus lorsque la température de matière du surmoulage dépasse 220 °C.
Zone de transition : la transition entre les surfaces surmoulées et les surfaces de substrat apparentes doit être une arête nette — une marche, une gorge ou une ligne de joint définie. Cela crée une rupture visuelle propre et fournit une portée de fermeture pour le moule de surmoulage. Un fondu progressif entre les matériaux n’est pas réalisable sans laisser une arête déchiquetée.
Évents à l’interface : l’air emprisonné à l’interface de liaison empêche le contact des matériaux et crée des vides — visibles sous forme de bulles ou de cloques sous la surface de surmoulage. Des canaux d’évent en fin de parcours d’écoulement du surmoulage, typiquement 0,01–0,02 mm de profondeur, laissent l’air s’échapper devant le front de matière.
Épaisseur de surmoulage
| Application | Épaisseur typique | Notes |
|---|---|---|
| Poignée soft-touch | 1,0–2,5 mm | Plus fine : meilleur toucher ; plus épaisse : risque de retassure |
| Joint d’étanchéité environnemental | 0,8–2,0 mm | Plus épais pour un indice IP plus élevé ; la déformation rémanente en compression compte |
| Pare-chocs d’impact | 2,0–5,0 mm | Absorbe l’énergie ; la dureté du matériau est la variable principale |
| Amortisseur de vibrations | 1,5–4,0 mm | Épaisseur ajustée à la fréquence d’amortissement |
| Accent décoratif | 0,5–1,0 mm | Les sections minces se remplissent à vitesse d’injection élevée |
Les sections de surmoulage supérieures à 3 mm exigent une attention aux retassures — le matériau de surmoulage se rétracte en refroidissant, et les sections épaisses se rétractent davantage. Évider les sections épaisses par le dessous (face invisible) maintient le profil de surface tout en réduisant le retrait.
Trois applications clés
1. Étanchéité (boîtiers certifiés IP)
Les joints TPE surmoulés suppriment le joint torique ou la garniture séparés — un point de défaillance courant dans l’électronique extérieure, les capteurs automobiles et les dispositifs médicaux. Le joint surmoulé est lié à demeure au boîtier, ne peut pas être mal monté ni omis, et fournit une compression constante sur tout le pourtour.
Exigences de conception d’un joint surmoulé :
- un cordon d’étanchéité continu sur tout le pourtour, sans interruption ;
- une section de cordon uniforme — les variations de section créent des variations d’effort de compression ;
- une compression de 15–25 % de la hauteur du cordon lorsque la pièce d’appui est assemblée ;
- matière : TPE-S Shore A 40–60 pour les joints basse pression ; Shore A 60–80 pour les joints fortement comprimés ;
- IP67 et IP68 atteignables avec une conception de joint adaptée et un effort de serrage suffisant sur la pièce d’appui.
2. Poignées soft-touch et ergonomie
L’application de surmoulage la plus courante dans les produits grand public — un boîtier structurel rigide avec une surface de préhension élastomère souple. La surface soft-touch améliore l’ergonomie, apporte une résistance au glissement et communique la qualité par le toucher.
Choix de matière pour le soft-touch :
- TPE-S Shore A 50–70 : soft-touch standard. Bonne liaison sur ABS, PC et PC/ABS. Le plus économique.
- TPU Shore A 60–80 : durabilité supérieure, meilleure résistance chimique (crèmes solaires, crèmes pour les mains, produits de nettoyage). Bonne liaison sur ABS, PC et PA.
- TPV Shore A 50–70 : tenue en température supérieure. Se lie aux substrats PP. Adapté aux intérieurs automobiles.
La surface de préhension doit comporter une texture discrète (équivalent VDI 24–30) — une surface soft-touch parfaitement lisse paraît glissante, pas adhérente.
3. Blindage EMI/RFI
Surmouler un élastomère conducteur sur un boîtier crée un joint CEM intégré — en supprimant la garniture conductrice séparée et son étape d’assemblage. Le matériau de surmoulage conducteur est typiquement un TPE ou un LSR chargé de charges conductrices (nickel-graphite, aluminium argenté ou noir de carbone).
Points d’attention pour un surmoulage conducteur :
- résistivité volumique cible : < 1 Ω·cm pour un blindage efficace au-delà de 30 MHz ;
- le taux de charge influe sur les propriétés mécaniques — les compounds conducteurs sont plus rigides et moins élastiques que leurs équivalents non conducteurs ;
- la résistance de liaison peut être réduite par la charge — validez la résistance de liaison avec le compound conducteur spécifique, pas avec la version non chargée ;
- le coût est nettement supérieur à un TPE standard — 3–10× le coût matière.
Moulage avec inserts : du métal dans le plastique
Le moulage avec inserts suit le même principe que le surmoulage, mais avec un composant métallique comme substrat. L’insert métallique — douille filetée, broche de contact électrique, plaque de renfort — est placé dans le moule avant l’injection. Le plastique s’écoule autour et l’encapsule en place.
Types d’inserts courants :
- inserts filetés en laiton (alternative à l’insert thermoscellé pour une forte résistance à l’arrachement) ;
- contacts et bornes électriques (corps de connecteurs) ;
- plaques de renfort métalliques (répartition des charges structurelles) ;
- surfaces de palier (là où le plastique s’userait) ;
- encapsulation d’aimants (cibles de capteurs, mécanismes de verrouillage).
Règles de conception du moulage avec inserts :
- l’insert doit être maintenu mécaniquement dans le moule avant l’injection — une broche de positionnement ou un logement le maintient contre la pression d’injection ;
- les inserts à section circulaire (broches, douilles) sont plus faciles à positionner et à étancher aux bavures que les inserts à géométrie irrégulière ;
- les extérieurs moletés ou contre-dépouillés des inserts améliorent la rétention mécanique dans le plastique ;
- la paroi de plastique autour de l’insert doit être au minimum égale au diamètre de l’insert — les parois plus fines fissurent au retrait de refroidissement ;
- différentiel de dilatation thermique : un insert en laiton (CTE ~20 ppm/°C) noyé dans du PP (CTE ~100 ppm/°C) prendra du jeu sous cyclage thermique. Concevez pour la dilatation différentielle, en particulier dans les applications sous capot ou en extérieur.
Approfondissements liés
Le surmoulage et le moulage avec inserts se choisissent souvent ensemble, mais le travail de conception se scinde ensuite en problèmes distincts :
| Question | Où aller ensuite |
|---|---|
| Inserts métalliques, géométrie de bossage, arrachement et couple | Guide de conception du moulage avec inserts |
| Choix de l’insert et méthode de pose (noyé, serti à chaud, ultrasons) | Inserts filetés pour pièces plastiques |
| Moules bi-matière — rotatif, noyau rétractable, appariement des matières | Conception de moule 2K |
| Assembler deux pièces moulées plutôt que d’en surmouler une | Soudure par ultrasons |
| Compatibilité entre substrat et matière de surmoulage | PC, ABS et la bibliothèque de matières |
| Épaisseur de paroi à la limite du surmoulage | Conception d’épaisseur de paroi |
| Défaut d’adhérence, bavure et manques à l’interface | Défauts et rebuts |
La décision qui rate le plus souvent se prend avant toutes celles-ci : la seconde matière est-elle là pour la préhension et l’étanchéité (surmoulage) ou pour ancrer une fixation (moulage avec inserts) ? Ce sont des procédés différents avec des modes de défaillance différents, et la comparaison en tête de page est celle à trancher d’abord.
Questions fréquentes
Peut-on surmouler sur une pièce moulée par un autre fournisseur ?
Oui, mais cela exige un contrôle de process rigoureux. Les dimensions du substrat doivent être vérifiées — si le substrat est en haut de sa tolérance et la cavité de surmoulage en bas, il y aura des bavures. Si c’est l’inverse, il y aura un jeu. Le fournisseur du substrat doit fournir les données dimensionnelles du lot précis à surmouler, et le process de surmoulage peut nécessiter un ajustement pour s’y accorder.
Comment teste-t-on la résistance de liaison d’un surmoulage ?
Essai de pelage selon ISO 813 sur trois échantillons de chaque lot de production. L’essai tire le matériau de surmoulage à 90° par rapport au substrat et mesure l’effort nécessaire à la propagation de la délamination. La résistance au pelage cible et les critères d’acceptation sont définis au stade DFM. Pour les programmes sans spécification formelle de résistance de liaison, le minimum acceptable est que le matériau de surmoulage se déchire avant de se décoller — rupture cohésive, pas rupture adhésive.
Peut-on faire du surmoulage en petite série ?
Oui — via la méthode insert-overmold. Le substrat est moulé, puis transféré dans un second moule pour le surmoulage. La qualité des pièces est identique à celle du 2K rotatif ; le temps de cycle est plus long. En dessous de 100 000 pièces par an, l’insert-overmold est l’approche standard. Le surmoulage en petite série utilise les mêmes matières d’outillage et les mêmes standards qualité que le surmoulage de série.
Quelle est l’épaisseur minimale de paroi de surmoulage ?
0,5 mm pour le TPE-S et le TPU sur de courtes longueurs d’écoulement (< 20 mm depuis l’injection). Pour des longueurs d’écoulement plus grandes, l’épaisseur doit augmenter pour permettre un remplissage complet avant que la matière ne fige. Les sections de surmoulage minces exigent une vitesse d’injection élevée et une température de moule élevée pour éviter une solidification prématurée. En dessous de 0,3 mm, le surmoulage n’est pas réalisable de façon fiable en production.
Le surmoulage fonctionne-t-il avec des substrats chargés de fibre de verre ?
Oui, mais avec une résistance de liaison réduite. Les fibres de verre en surface du substrat réduisent la surface de contact disponible pour la liaison chimique. La résistance de liaison sur un substrat GF30 est typiquement de 60–80 % de celle obtenue sur le même matériau non chargé. Si la résistance de liaison est critique et que le matériau chargé de fibre de verre est imposé, spécifiez l’objectif de résistance de liaison au stade DFM et prévoyez des particularités de rétention mécanique supplémentaires.
Un surmoulage bien exécuté est invisible — l’utilisateur ne se demande jamais comment les deux matériaux ont été assemblés, parce qu’ils se comportent comme un seul. Un surmoulage mal exécuté se voit immédiatement — la poignée se décolle, le joint fuit, l’insert tourne. Le résultat est déterminé par le couple de matières, le choix du procédé et la conception de la liaison. Réussissez ces trois éléments, et le moule fait le reste.