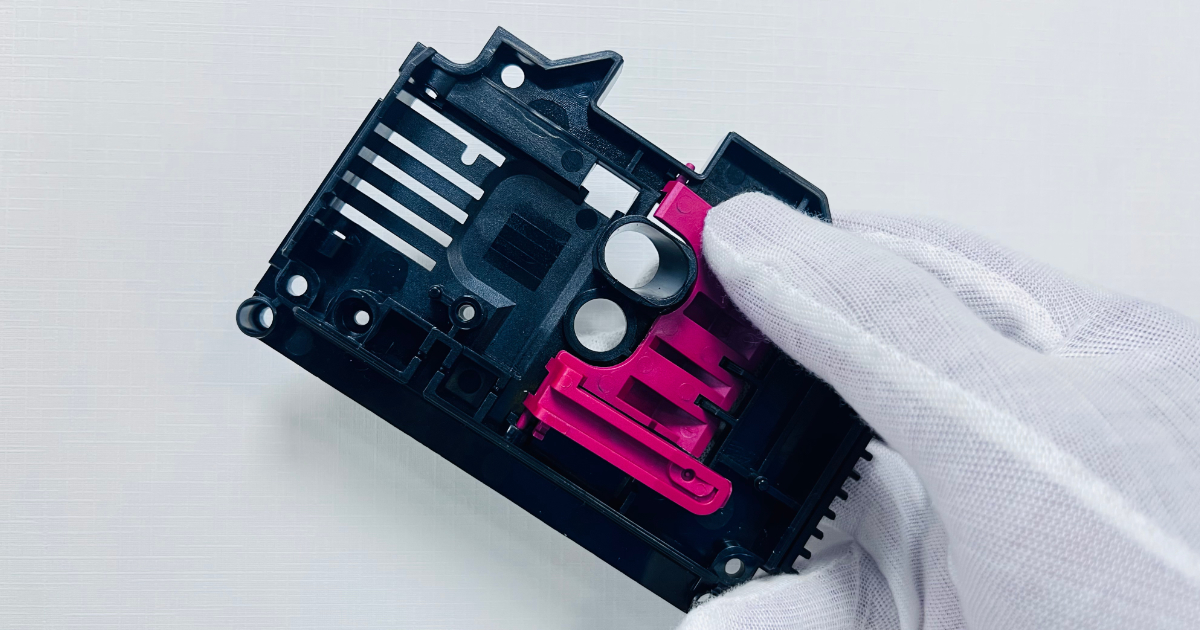
Guide de Conception Snap-Fit pour Pièces Moulées par Injection
Un snap-fit est une fixation mécanique formée entièrement dans la matière de la pièce — pas de vis, pas d’adhésif, pas de clip rapporté. La pièce est conçue avec une poutre ou une languette intégrale qui fléchit pendant l’assemblage et revient en position verrouillée. Quand il fonctionne, l’assemblage est instantané, sans outil et permanent. Quand il échoue, la poutre casse, l’assemblage cliquette, ou le snap perd sa force de retenue après quelques cycles d’insertion.
Les snap-fits comptent parmi les fonctions les plus efficaces de la conception de pièces plastiques — mais seulement lorsque la géométrie, la matière et la conception du moule sont alignées. Ce guide couvre les trois principaux types de snap-fit, les calculs de conception qui déterminent la durée de vie de la poutre, la sélection matière pour les applications snap-fit, et les conséquences de la géométrie choisie sur la conception du moule.
Trois Types de Snap-Fit
1. Snap-Fit Cantilever
Le snap-fit cantilever est le type le plus courant — une poutre qui part de la paroi de la pièce avec un crochet ou un cran à son extrémité libre. Pendant l’assemblage, la poutre fléchit pour laisser le cran passer au-dessus de la fonction d’accueil, puis revient en position verrouillée.
Paramètres de conception :
- Longueur de poutre (L) : la distance de la racine de la poutre à la face d’engagement
- Épaisseur de poutre (h) : la dimension dans la direction de la flexion
- Largeur de poutre (b) : la dimension perpendiculaire à la flexion
- Déflexion (y) : la course que la pointe de la poutre doit parcourir pour engager ou dégager
- Profondeur de contre-dépouille : la hauteur du cran qui retient la pièce correspondante
L’équation de dimensionnement d’un snap-fit cantilever à section rectangulaire :
Déformation maximale à la racine de la poutre pendant la flexion :
ε = (1,5 × y × h) ÷ L²
Où :
- ε = déformation à la racine de la poutre (doit rester inférieure à la déformation admissible de la matière)
- y = déflexion requise à la pointe de la poutre (mm)
- h = épaisseur de poutre (mm)
- L = longueur de poutre (mm)
Ce que cela dit : pour réduire la déformation (et augmenter la durée de vie du snap), augmentez la longueur de poutre ou réduisez l’épaisseur de poutre. Doubler la longueur de poutre divise la déformation par quatre. Diviser par deux l’épaisseur de poutre réduit la déformation de moitié.
Limites de conception d’un cantilever rectangulaire :
| Paramètre | Recommandation |
|---|---|
| Longueur de poutre (L) | 5–10× l’épaisseur de poutre pour un snap standard ; 3–5× pour un snap rigide |
| Épaisseur de poutre (h) | 1,0–3,0 mm typique |
| Déflexion (y) | 0,5–1,5 mm maximum pour la plupart des matières |
| Dépouille | 0,5°–1° par côté sur la longueur de poutre (améliore la répartition des contraintes) |
| Rayon de racine | 0,5 mm minimum à la base de la poutre ; 1,0 mm préférable |
Les snap-fits cantilever à poutre dépouillée répartissent la déformation plus uniformément sur la longueur de poutre que les poutres à section constante. Au lieu de concentrer toute la déformation à la racine, la dépouille l’étale sur le tiers médian de la poutre — ce qui augmente la durée de vie en fatigue pour une même déflexion. Une poutre qui passe de l’épaisseur pleine à la racine à 50 % de cette épaisseur à la pointe réduit la déformation de pic d’environ 30 % par rapport à une poutre à section constante de même longueur.
2. Snap-Fit Annulaire (Cylindrique)
Un snap-fit annulaire est un anneau continu de matière autour d’une pièce cylindrique — un capuchon, un couvercle, une coque de connecteur. L’anneau fléchit radialement vers l’extérieur (ou vers l’intérieur) pendant l’assemblage et s’encliquette dans une gorge correspondante. La circonférence entière participe à la retenue.
Paramètres de conception :
- Diamètre d’anneau : généralement 10–60 mm
- Section d’anneau : rectangulaire ou semi-circulaire
- Serrage : 0,2–0,6 mm par côté (radial) ; 0,3–1,0 mm pour les grands diamètres
- Angle d’engagement : 20°–30° par rapport à l’axe (un angle faible facilite l’assemblage)
- Angle de retenue : 45°–90° par rapport à l’axe (un angle plus raide résiste à l’arrachement)
Annulaire ou cantilever :
- Annulaire : pièces cylindriques, capuchons, connecteurs, étanchéité continue requise, force de retenue uniforme sur tout le tour
- Cantilever : panneaux plats, boîtiers, accès d’un seul côté, retenue localisée
Notes de conception du snap-fit annulaire :
- L’anneau est formé par une contre-dépouille côté noyau — ce qui demande généralement une tirette ou un noyau rétractable pour le démouler. Un moule deux plaques simple ne peut pas démouler un snap annulaire sans mécanisme.
- Les conceptions à anneau fendu (un anneau avec un ou plusieurs jours) se démoulent sans tirette si la fente est alignée avec le plan de joint et si le jour permet aux segments d’anneau de fléchir vers l’intérieur à l’éjection.
- Les gorges correspondantes sont formées dans l’empreinte et ne demandent aucun mécanisme spécial — seul l’anneau de snap lui-même est une contre-dépouille.
3. Snap-Fit en Torsion
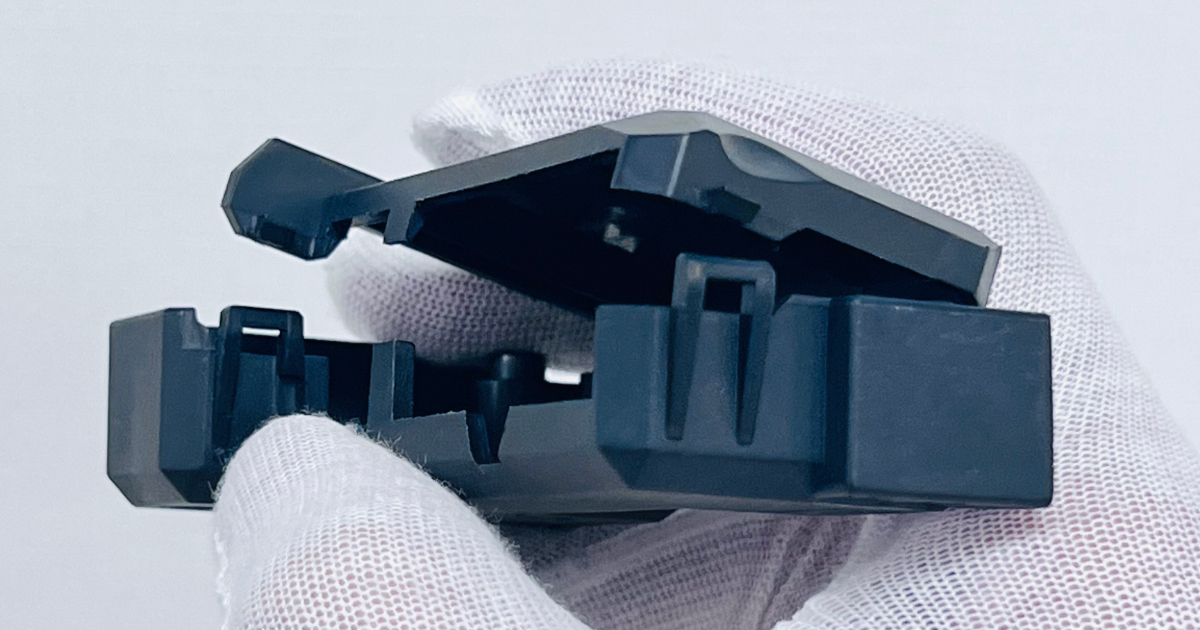
Quand l’utiliser :
- La fonction snap doit fléchir dans une direction perpendiculaire à la longueur de poutre disponible
- Les contraintes d’encombrement interdisent un cantilever de longueur suffisante
- La charge de retenue est rotative plutôt que linéaire
Principe de conception : la poutre de torsion est typiquement une section mince et large — large dans le plan perpendiculaire à l’axe de torsion, mince dans le plan de torsion. L’épaisseur (t) et la largeur (w) déterminent la raideur en torsion : raideur ∝ w × t³.
Les snap-fits en torsion sont moins courants que les cantilevers parce qu’ils exigent une géométrie de moule plus complexe — la poutre doit être formée avec un plan de joint qui permet à l’axe de torsion de se démouler. Ils sont généralement utilisés dans les applications où un cantilever est géométriquement impossible.
Sélection Matière pour les Snap-Fits
Toutes les matières plastiques ne font pas de bons snap-fits. La propriété clé est la déformation admissible — de combien la matière peut s’allonger avant de fluer ou de casser. Une matière à forte déformation à la limite d’élasticité fléchit davantage sans déformation permanente. Une matière à bonne résistance à la fatigue survit à plus de cycles d’insertion.
Déformation Admissible par Matière
| Matière | Déformation à la Limite d’Élasticité (%) | Déformation Admissible Recommandée (%) | Aptitude Snap-Fit |
|---|---|---|---|
| ABS | 2,5–3,5 | 1,0–1,5 | Excellente — la matière snap-fit de référence |
| PC | 6,0–7,0 | 2,0–3,0 | Bonne pour un snap unique ; fatigue médiocre ; sensible aux entailles |
| PC/ABS | 4,0–5,0 | 1,5–2,0 | Excellente — meilleure fatigue que le PC, meilleure résistance que l’ABS |
| PA66 (non chargé, conditionné) | 25–40 | 3,0–4,0 | Excellente — mais varie avec la teneur en humidité |
| PA66-GF30 | 2,5–3,5 | 1,0–1,5 | Bonne résistance ; déformation réduite par la fibre de verre |
| POM | 8,0–12,0 | 2,0–3,0 | Excellente — forte résilience, bonne fatigue ; utilisé pour les ressorts vivants |
| PP | 8,0–12,0 | 3,0–4,0 | Bon pour les snaps à faible retenue ; la faible rigidité limite la force de maintien |
| TPE (Shore A 60–80) | > 50 | > 20 | Déformation élastique — snaps conçus pour s’étirer |
| PBT-GF30 | 2,0–3,0 | 0,7–1,0 | Snap-fits limités ; faible déformation, cassant à basse température |
Pourquoi le PC fatigue mal en snap-fit : la déformation élevée à la limite d’élasticité du polycarbonate laisse penser à de bons snap-fits, mais le PC est sensible aux entailles — le coin vif à la racine du snap concentre la contrainte, et le PC sous charge cyclique amorce des fissures aux concentrations de contrainte. Un snap-fit PC qui survit à 5 insertions peut casser à 50. Pour les applications à assemblage/démontage répété, le PC/ABS ou le POM est un meilleur choix.
Pourquoi le PA66 dépend de l’humidité : le PA66 sec au moulage est rigide et relativement cassant — déformation admissible d’environ 2 %. Après conditionnement à l’humidité ambiante (2,5 % de teneur en eau), la matière se plastifie et la déformation admissible monte à 4 % ou plus. Si votre snap-fit doit fonctionner au premier jour (pièce sèche, premier assemblage) et tenir des années (pièce conditionnée), dimensionnez sur la déformation admissible à sec et acceptez le coefficient de sécurité supplémentaire en conditionné.
Règles de Conception pour des Snap-Fits Fiables
1. Rayonner la Racine
La racine de poutre est la zone la plus contrainte. Un coin vif à la racine concentre la contrainte et amorce des fissures. Un rayon de racine de 0,5 mm minimum — idéalement 1,0 mm ou 0,5× l’épaisseur de poutre, la plus grande des deux valeurs — répartit la contrainte et améliore la durée de vie en fatigue de 50–100 % par rapport à un coin vif.
2. Éviter les Lignes de Soudure dans la Poutre
Si la position du seuil place la ligne de soudure (là où deux fronts de matière se rejoignent) sur la poutre du snap, la poutre cassera à la ligne de soudure — quelle que soit la qualité du reste de la conception. Spécifiez la position du seuil pour éviter les lignes de soudure dans les fonctions snap. Si une ligne de soudure dans la poutre est inévitable, augmentez les dimensions de la poutre de 20–30 % pour compenser la perte de résistance à la ligne de soudure.
3. Concevoir la Butée de Déflexion
La poutre du snap ne doit jamais fléchir au-delà de sa déformation admissible. Une butée de déflexion — une fonction physique qui limite la course de la poutre — empêche la surdéflexion pendant l’assemblage. La butée doit entrer en contact avec la poutre ou avec la pièce correspondante avant que la poutre n’atteigne sa déformation maximale. C’est une fonction à $0,00 qui empêche le mode de défaillance le plus courant des snap-fits.
4. Tenir Compte du Retrait au Moulage
Les dimensions de poutre dans le moule ne sont pas les dimensions de poutre dans la pièce. L’acier du moule est usiné surdimensionné du facteur de retrait — typiquement 0,5–2,5 % selon la matière. Si l’épaisseur de poutre est dessinée à 1,5 mm dans le modèle CAO, l’empreinte produit une poutre de 1,5 mm d’épaisseur. Mais le rayon de racine, la géométrie du cran et le serrage avec la pièce correspondante doivent tous tenir compte des dimensions au moulage — y compris la bande de tolérance.
5. La Position du Seuil Compte pour les Snap-Fits
L’orientation moléculaire de la matière dans la poutre du snap affecte sa résistance. La matière qui s’écoule le long de la poutre aligne les chaînes de polymère parallèlement à la poutre — ce qui améliore la résistance en flexion. La matière qui traverse la poutre aligne les chaînes perpendiculairement à la direction de flexion — ce qui réduit la résistance. Dans la mesure du possible, positionnez le seuil pour que la matière s’écoule le long de la poutre, pas en travers.
Conséquences sur la Conception du Moule
Chaque snap-fit crée une contre-dépouille. La contre-dépouille doit être démoulée avant que la pièce puisse être éjectée. La façon dont elle est démoulée détermine le coût de l’outillage.
| Type de Snap-Fit | Emplacement de la Contre-Dépouille | Mécanisme de Moule | Surcoût |
|---|---|---|---|
| Cantilever externe (plan de joint) | Au bord de la pièce, dans le plan d’ouverture du moule | Aucun — démoulé par l’ouverture de l’empreinte | $0 |
| Cantilever externe (paroi latérale) | Sur une paroi latérale, perpendiculaire à l’ouverture du moule | Action latérale (tiroir) | $1 000–2 500 |
| Cantilever interne | À l’intérieur de la pièce, en saillie vers l’intérieur | Tirette | $800–1 500 |
| Annulaire (anneau continu) | Contre-dépouille d’anneau interne ou externe | Tirette ou noyau rétractable | $1 500–5 000 |
Stratégies de conception pour éviter les mécanismes de moule :
- Placer les poutres de snap au plan de joint — la poutre est formée moitié dans le noyau, moitié dans l’empreinte, et se démoule à l’ouverture du moule
- Utiliser un snap à fenêtre — percer un trou dans la paroi latérale et encliqueter par l’ouverture depuis l’extérieur ; le trou est formé par une broche de noyau (aucun mécanisme)
- Utiliser des snaps annulaires à anneau fendu — le jour permet à l’anneau de fléchir à l’éjection
- Remplacer les cantilevers internes par des cantilevers externes — reconcevoir la pièce pour mettre le snap à l’extérieur
Modes de Défaillance Courants
| Mode de Défaillance | Cause | Prévention |
|---|---|---|
| Poutre cassée au premier assemblage | Déformation supérieure à la déformation à la limite d’élasticité ; coin vif à la racine | Augmenter la longueur de poutre ou réduire l’épaisseur ; ajouter un rayon de racine ; vérifier la chaîne de tolérances au pire cas |
| Poutre fissurée après des assemblages répétés | Fatigue — déformation cyclique au-delà de la limite d’endurance | Réduire la déformation admissible ; choisir une matière plus résistante en fatigue (POM plutôt que PC) |
| Le snap perd sa force de retenue avec le temps | Fluage — la matière se relaxe sous charge continue | Réduire la déformation continue ; choisir une matière à fluage plus faible (PA66-GF30 plutôt que PP) |
| Le snap casse à basse température | Matière cassante sous Tg ou au froid | Choisir une matière avec un impact suffisant à la température de service la plus basse |
| Poutre cassée à côté de la ligne de soudure | Faiblesse de ligne de soudure dans la zone du snap | Déplacer le seuil pour éloigner la ligne de soudure de la poutre du snap |
| Le snap s’engage mais cliquette | Chaîne de tolérances — serrage insuffisant au minimum matière / maximum pièce correspondante | Augmenter le serrage ; ajouter une fonction de retenue secondaire |
Questions Fréquentes
Combien de fois un snap-fit peut-il être assemblé et démonté ?
Pour un snap-fit correctement conçu en ABS ou en PC/ABS, 10–20 cycles est la norme avant une dégradation sensible de la retenue. En POM, 50–100 cycles sont atteignables. Pour les snaps surmoulés en TPE, des centaines de cycles. La spécification doit être définie dès la conception — « ce snap doit survivre à 15 cycles d’assemblage sans perte de force de retenue supérieure à 10 % » — et validée par des essais physiques sur pièces de production.
Peut-on ajouter un snap-fit à un moule existant ?
Ajouter un snap-fit à un moule existant demande généralement l’ajout d’une action latérale ou d’une tirette — donc d’usiner dans l’acier du moule existant. C’est possible si le moule a assez d’épaisseur d’acier à l’endroit de la modification et si la modification ne compromet pas les fonctions existantes. Le coût est typiquement de $1 500–4 000 selon le mécanisme nécessaire. Il est toujours moins cher d’intégrer le snap-fit dès la conception d’origine.
Quelle est la taille minimale d’un snap-fit pour les petites pièces ?
Un snap-fit cantilever de 3 mm de long × 1 mm d’épaisseur × 2 mm de large est réalisable dans la plupart des matières techniques. En dessous de ces dimensions, la déflexion absolue nécessaire à l’engagement peut être inatteignable sans dépasser la déformation admissible de la matière. Les micro-snap-fits des dispositifs médicaux peuvent descendre plus bas, mais exigent un contrôle process serré et une validation propre à chaque matière.
Comment valider un snap-fit avant l’usinage de l’acier ?
Analyse d’écoulement matière avec simulation du gauchissement et calcul éléments finis sur la géométrie du snap aux conditions de tolérance les plus défavorables. Des snaps prototypes peuvent être fraisés dans de la plaque pour des essais physiques si la conception n’est pas éprouvée. Pour les snap-fits critiques (sécurité, médical, automobile), un moule prototype en aluminium avec la géométrie du snap est la validation de pré-série la plus fiable — il produit de vraies pièces moulées, avec les vraies propriétés matière et la vraie orientation moléculaire.
Quelle est la différence entre un snap-fit et une charnière film ?
Les deux sont des flexures et les deux se dimensionnent avec la même équation de déformation, mais ils ne font pas le même travail. Un snap-fit se déforme une fois par assemblage puis tient statiquement. Une charnière film est conçue pour plier des milliers de fois en service, d’où une âme beaucoup plus fine et une matière résistante à la fatigue (PP ou PE plutôt qu’ABS). Si l’utilisateur déforme l’élément de façon répétée, concevez-le comme une charnière film — voir conception de charnières film pour le volet fatigue du calcul.
Comment le conditionnement en humidité change-t-il un snap PA66 ?
Sensiblement. Le PA66 brut de moulage a une déformation admissible d’environ 2 %, à peu près comme le PA66-GF30. Conditionné à 2,5 % d’humidité, elle monte à 4 % ou plus. Un snap qui passe le premier assemblage à sec passera généralement tout le reste, mais c’est l’opérateur qui fait ce premier assemblage : la conception doit fonctionner à sec. Si les pièces sont assemblées quelques heures après le moulage plutôt qu’après conditionnement, dimensionnez sur la valeur sèche et gardez de la marge. La courbe de conditionnement est dans le guide PA66 et PA6.
Peut-on combiner un snap-fit et une soudure par ultrasons sur la même pièce ?
Oui, et l’association est courante : le snap positionne et maintient les deux moitiés pendant que la soudure crée la liaison définitive. La contrainte est la séquence. Le snap doit s’engager avant que la sonotrode touche la pièce, et l’énergie de soudure ne doit pas ramollir l’épaulement de retenue. Gardez les éléments de snap à au moins 10 mm de la jonction, et concevez la jonction pour que la course de la sonotrode ne charge pas la poutre du snap. La géométrie de jonction est traitée dans soudure par ultrasons des pièces plastiques.
Quelle tolérance mettre sur l’interférence du snap ?
Spécifiez le crochet et l’épaulement d’accouplement avec la même philosophie que tout autre ajustement : le pire cas (crochet maxi, épaulement mini) doit encore retenir, et le meilleur cas doit encore s’assembler sans surdéformation. Sur une interférence nominale de 0,5 mm, une dispersion de ±0,1 mm sur les deux éléments consomme 40 % de la plage disponible. C’est pourquoi « ça s’enclenche mais ça vibre » est en général un problème de tolérance, pas de conception — voir tolérances de moulage.
Un snap-fit bien conçu se calcule, il ne se devine pas. Les dimensions de poutre découlent de la déformation admissible de la matière. La racine est rayonnée. Le seuil est positionné pour éloigner la ligne de soudure. Le mécanisme de moule est spécifié avant la commande d’outillage, pas découvert en revue de conception du moule. Quand ces points sont faits, le snap-fit fonctionne — discrètement, de façon fiable, mille fois de suite.
Le mécanisme qui libère le snap se spécifie en même temps. Tiroirs, lifters et noyaux escamotables sont des décisions d’outillage avec leur propre délai et leur propre coût, et elles relèvent de la revue de conception de moule — pas d’un ordre de modification après T1. Une revue DFM traite les contre-dépouilles du snap et la position de la ligne de soudure ensemble, parce que la position de seuil qui corrige l’une déplace généralement l’autre.