Guide d'Analyse Moldflow — Comment la Simulation Réduit les Itérations DFM
Un ingénieur soumet une conception de pièce pour une revue DFM. Le concepteur de moule examine la géométrie et voit un problème : l’épaisseur de paroi varie de 1,5 mm à 4,0 mm sur la pièce, le point d’injection spécifié par l’ingénieur se trouve sur une surface cosmétique, et les nervures sont plus profondes que la paroi nominale d’un facteur 2,5. Le concepteur rédige un rapport DFM qui identifie six problèmes. L’ingénieur révise la conception. Le concepteur examine à nouveau. Deux semaines passent. La conception du moule est approuvée. L’acier est coupé.
Les échantillons T1 reviennent. La pièce présente des retassures à trois endroits. La déformation sur la longueur de 200 mm est de 1,2 mm — la tolérance est de ±0,3 mm. Une ligne de soudure traverse une surface cosmétique censée être au brillant SPI A-2. Les modifications du moule coûtent 3 200 $ et retardent le T2 de 10 jours.
L’analyse Moldflow aurait prédit ces trois problèmes avant que la première électrode ne touche l’acier. Elle aurait coûté 400–800 $ et évité 3 200 $ de reprise, plus deux semaines de planning. Ce guide explique ce que fait l’analyse Moldflow, ce qu’elle peut et ne peut pas prédire, et quand l’investissement se justifie.
1. Ce Que Simule l’Analyse Moldflow
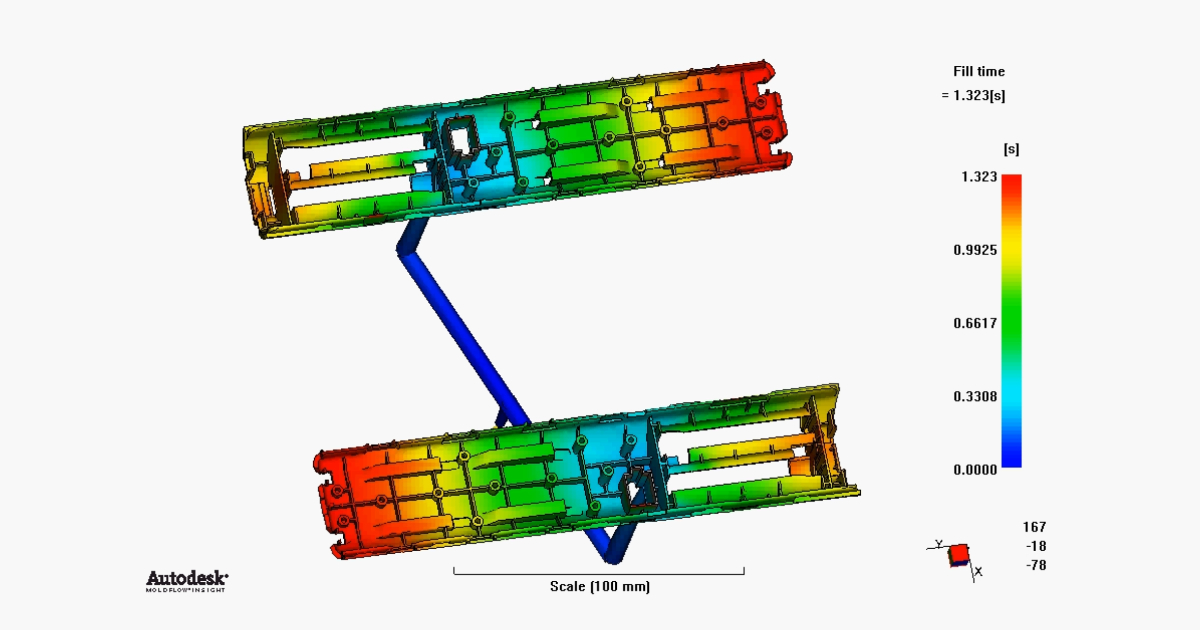
L’analyse Moldflow — aussi appelée simulation de moulage par injection, et couramment désignée par le nom du logiciel dominant, Moldflow (Autodesk) — est une simulation numérique qui prédit le comportement du plastique fondu dans une empreinte. Elle divise la géométrie de la pièce en milliers de petits éléments (un maillage) et résout, pour chaque élément et sur tout le cycle d’injection, les équations d’écoulement, de transfert thermique et de comportement matière.
Un rapport de simulation couvre cinq domaines :
Analyse de Remplissage
Ce qu’elle prédit : Comment le front de matière progresse dans l’empreinte depuis le point d’injection. Si l’empreinte se remplit complètement. Si toutes les empreintes d’un moule multi-empreintes se remplissent au même débit. Où le front de matière se rejoint lui-même — créant une ligne de soudure.
À quoi ressemble le résultat : Une animation en fausses couleurs montrant le front de matière qui avance dans l’empreinte au cours du temps, avec les isochrones de temps de remplissage. Un remplissage équilibré montre tous les chemins d’écoulement atteignant la fin de remplissage approximativement en même temps. Un remplissage déséquilibré montre une zone complètement remplie alors qu’une autre est encore vide à 40 % — signe d’un problème de position de point d’injection ou d’un déséquilibre d’épaisseur de paroi.
Pression et Force de Fermeture
Ce qu’elle prédit : La pression d’injection nécessaire pour remplir l’empreinte au temps de remplissage spécifié. La distribution de pression sur la pièce. La force de fermeture requise pour maintenir le moule fermé.
Pourquoi c’est important : Si la pression requise dépasse la capacité de la presse, le moule ne peut pas tourner sur la machine prévue. Si la distribution de pression est inégale, certaines zones de l’empreinte sont surcompactées (bavure, contraintes, collage) tandis que d’autres sont sous-compactées (retassures, variation dimensionnelle). La simulation indique si la géométrie de votre pièce est compatible avec le tonnage de presse disponible.
Prédiction des Lignes de Soudure
Ce qu’elle prédit : Où les fronts de matière se rejoignent et forment des lignes de soudure. La température de la matière au point de rencontre — qui détermine la résistance de la ligne de soudure.
Pourquoi c’est important : Une ligne de soudure sur une surface non structurelle et non cosmétique est acceptable. Une ligne de soudure en travers d’un bras de clip est un point de rupture en attente. Une ligne de soudure sur une surface au brillant SPI A-2 est visible et inacceptable. La simulation montre où les lignes de soudure se formeront avant la construction du moule, ce qui permet de déplacer le point d’injection, d’ajuster l’épaisseur de paroi ou de déplacer les surfaces cosmétiques en conséquence.
Emprisonnement d’Air et Éventage
Ce qu’elle prédit : Où l’air se piège lorsque les fronts de matière convergent. Les emplacements qui produiront des marques de brûlure ou des manques de remplissage s’ils ne sont pas éventés.
Pourquoi c’est important : Les emprisonnements d’air identifiés par la simulation peuvent être traités en ajoutant des évents à ces emplacements dans la conception du moule. Les évents ne coûtent presque rien pendant la fabrication du moule — une rainure peu profonde rectifiée dans le plan de joint. Ajouter des évents après la construction du moule impose de sortir l’outil de la presse et de le renvoyer à l’atelier d’outillage. La simulation évite ce second scénario.
Refroidissement et Déformation
Ce qu’elle prédit : Comment la pièce refroidit après le remplissage. La distribution de température à l’éjection. Les contraintes résiduelles issues du refroidissement différentiel. La déformation résultante — de combien la pièce s’écartera de la forme moulée après éjection et refroidissement à température ambiante.
Pourquoi c’est important : La déformation est la correction post-T1 la plus coûteuse. Elle est causée par le retrait différentiel — une zone de la pièce refroidit et se retire plus vite qu’une autre, créant des contraintes internes qui déforment la pièce. La simulation prédit l’amplitude et la direction de la déformation. Si la déformation prédite dépasse la tolérance du plan, le concepteur de moule peut ajouter des canaux de refroidissement, ajuster l’épaisseur de paroi ou modifier la position du point d’injection avant la coupe de l’acier.
2. Quand l’Analyse Moldflow Se Rentabilise
L’analyse Moldflow n’est pas gratuite. Une simulation typique pour une pièce mono-empreinte coûte 400–800 $ et prend 1–3 jours selon la complexité et la charge de l’analyste. Pour un moule multi-empreintes complexe avec obturateurs séquentiels, le coût peut atteindre 1 200–2 000 $.
La question n’est pas de savoir si la simulation « vaut le coup » dans l’abstrait. Elle est de savoir si le coût de la simulation est inférieur au coût attendu des modifications de moule qu’elle évite.
| Scénario | Coût de Simulation | Risque Sans Simulation | Verdict |
|---|---|---|---|
| Pièce simple, paroi uniforme, point d’injection unique, PP non chargé | 400–600 $ | Faible — la géométrie est tolérante | Optionnelle. La simulation ajoute de la confiance mais peu de chance d’éviter une reprise |
| Pièce avec variation d’épaisseur de paroi 2:1, plusieurs bossages et nervures, matière chargée fibre de verre | 500–800 $ | Élevé — risque de retassures, de déformation et de lignes de soudure | Recommandée. Une reprise T1 évitée paie 4× le coût de la simulation |
| Moule multi-empreintes (8 empreintes et plus), exigence d’équilibrage serrée entre empreintes | 800–1 500 $ | Très élevé — le déséquilibre entre empreintes provoque une variation dimensionnelle d’une empreinte à l’autre | Essentielle. Corriger l’équilibrage du canal après construction du moule impose de réusiner le canal |
| Pièce cosmétique à surface de qualité A, point d’injection sur surface visible | 600–900 $ | Moyen — risque de vestige de point d’injection et de ligne de soudure sur surface cosmétique | Recommandée. Changer la position du point d’injection après construction du moule coûte cher |
| Pièce à grande longueur d’écoulement rapportée à l’épaisseur de paroi (ratio L/t > 200:1) | 500–800 $ | Élevé — risque de manque de remplissage ou de pression excessive | Recommandée. La simulation confirme la faisabilité du remplissage avant engagement de l’outillage |
La règle empirique : si le moule coûte plus de 10 000 $, lancez une analyse Moldflow. Le coût de la simulation représente 4–8 % de l’investissement d’outillage et évite des modifications qui coûtent typiquement 10–25 % du coût de l’outillage. Le calcul est direct : une simulation à 600 $ sur un moule à 15 000 $ qui évite une modification à 3 000 $ offre un retour de 5:1.
3. Ce Que la Simulation Ne Peut Pas Prédire
L’analyse Moldflow n’est pas une garantie. C’est un modèle, et tout modèle a ses limites.
Elle ne peut pas prédire la variation de lot de matière. La simulation utilise les données publiées par le fournisseur de matière pour la viscosité, la chaleur spécifique, la conductivité thermique et le comportement PVT. Les lots réels de résine varient à l’intérieur de la plage de spécification du fournisseur. Un procédé qui simule parfaitement sur les données publiées peut tourner en bord de fenêtre de procédé sur un lot de matière donné.
Elle ne peut pas prédire la variation de fabrication du moule. La simulation suppose que les dimensions de l’empreinte sont exactement celles du modèle. Les empreintes réelles sont usinées à une tolérance — typiquement ±0,01–0,02 mm pour les dimensions critiques. La simulation ne tient pas compte de cette variation.
Elle ne peut pas prédire la dérive de procédé liée à l’opérateur. La simulation modélise le procédé à ses réglages nominaux. Elle ne modélise pas le technicien de réglage qui augmente la pression de maintien à 3 h du matin parce que le lot précédent était légèrement plus visqueux.
Elle ne vaut que ce que vaut le maillage. Un maillage grossier donne des résultats rapides mais approximatifs. Un maillage fin donne des résultats précis mais plus longs à résoudre. L’analyste doit choisir la densité de maillage adaptée à la géométrie — et un mauvais choix de maillage produit des résultats trompeurs.
Ces limites ne rendent pas la simulation inutile. Elles en font un outil d’aide à la décision, pas un outil qui remplace la décision. La simulation indique où sont les risques. Elle ne garantit pas que ces risques se matérialiseront — ni qu’il n’en existe pas d’autres.
4. Lire un Rapport de Simulation
Un rapport d’analyse Moldflow fait typiquement 20–50 pages. Les trois pages qui comptent le plus :
Courbe de temps de remplissage. À vérifier : le temps de remplissage varie-t-il de plus de 10 % entre les chemins d’écoulement ? Si oui, l’empreinte est déséquilibrée — certaines zones se remplissent beaucoup plus vite que d’autres, créant une distribution de pression inégale et des manques de remplissage potentiels.
Carte des lignes de soudure. À vérifier : les lignes de soudure sur les fonctions structurelles (bras de clip, racines de bossage), les lignes de soudure sur les surfaces cosmétiques, et une température de ligne de soudure inférieure à la température de mise en œuvre recommandée par la matière. Les lignes de soudure froides sont faibles.
Carte de déformation. À vérifier : une déflexion maximale dépassant de plus de 50 % la tolérance du plan. Si la simulation prédit 0,6 mm de déformation sur une tolérance de ±0,3 mm, la pièce se déformera en production. Si elle prédit 0,2 mm, la marge est trop mince — le réel la fera basculer.
Si ces trois cartes sont acceptables, la conception du moule est probablement saine. Si l’une d’elles montre un problème, traitez-le dans la conception avant de couper l’acier. La simulation a fait son travail.
Où chaque résultat de simulation se traduit en action
Un rapport de simulation est un ensemble de prédictions, et chacune a une réponse de conception. Lire le rapport est la moitié facile ; la valeur vient de savoir quelle décision de plan chaque graphique réclame.
- Motif de remplissage et manques — la réponse, c’est la position de seuil, sa section et les transitions de paroi. Les options et la marque que chacune laisse sont dans la conception de seuil.
- Lignes de soudure — la simulation dit où les fronts se rejoignent ; la réponse est de déplacer le seuil, d’ajouter un débordement ou d’accepter une jonction plus faible à un endroit connu. Ce que la ligne coûte en résistance, et ce que la température récupère, est dans lignes de soudure.
- Pièges à gaz — un piège prédit au dernier point de remplissage est un évent qui n’existe pas encore. S’il n’est pas ajouté, le résultat est une brûlure ou un piège à gaz, pas une erreur de simulation.
- Refroidissement et gauchissement — la carte de gauchissement réclame un changement de refroidissement ou de géométrie, et c’est généralement la géométrie qui gagne. Les mécanismes sont dans déformation au moulage et la conception du circuit dans conception du circuit de refroidissement.
- Pression et force de fermeture — une force de fermeture prédite au-delà de la presse disponible est une décision de nombre d’empreintes ou d’orientation de pièce, pas un réglage de procédé. Voir fabrication de moules multi-empreintes.
Ce que le rapport ne peut pas faire, c’est décider si la variation prédite est acceptable : c’est une question de tolérance, et elle se tranche contre le plan, pas contre le modèle. La variation que le procédé tient réellement est dans tolérances de moulage ; la place d’un défaut prédit dans la taxonomie générale, dans défauts et rebuts. Et toute prédiction finit par être vérifiée dans l’acier, selon la séquence du process d’essai de moule.
5. Simulation contre Tâtonnement : le Coût Réel
Comparaison de deux approches sur la même pièce — un support automobile en PA66-GF30, 180 × 120 × 40 mm, paroi nominale 2,5 mm, mono-empreinte :
| Avec Simulation | Sans Simulation | |
|---|---|---|
| Coût de la simulation | 650 $ | 0 $ |
| Temps de conception du moule | 5 jours (moins d’itérations) | 8 jours (trois cycles de révision DFM) |
| Temps de fabrication du moule | 4 semaines | 4 semaines |
| Résultat T1 | Vestige de point d’injection mineur — accepté | Retassures sur trois bossages, déformation 0,8 mm, ligne de soudure sur bras de clip |
| Corrections T1 | Aucune | Réusinage du point d’injection, ajout d’un canal de refroidissement, déplacement du point d’injection — 3 200 $ |
| Planning T2 | Dans les délais | +2 semaines |
| Coût total | 650 $ | 3 200 $ + 2 semaines |
La simulation a coûté 650 $ et évité 3 200 $ de reprise. Le glissement de planning de deux semaines est plus difficile à chiffrer mais souvent plus coûteux que la reprise elle-même — un lancement produit retardé, une ligne d’assemblage à l’arrêt, une expédition en urgence.
L’analyse Moldflow est une assurance sur la conception du moule. Elle coûte 4–8 % de l’investissement d’outillage et paie lorsqu’elle évite une modification de moule qui coûte 10–25 % de l’investissement d’outillage. Le versement n’est pas garanti — une pièce simple entre les mains d’un concepteur de moule expérimenté peut ne pas avoir besoin de simulation. Mais la prime est faible au regard de la couverture, et la fréquence des sinistres est assez élevée pour que sauter la simulation sur un moule de série soit un pari, pas une décision.
Discutez de votre conception de moule avec notre équipe d’ingénierie →