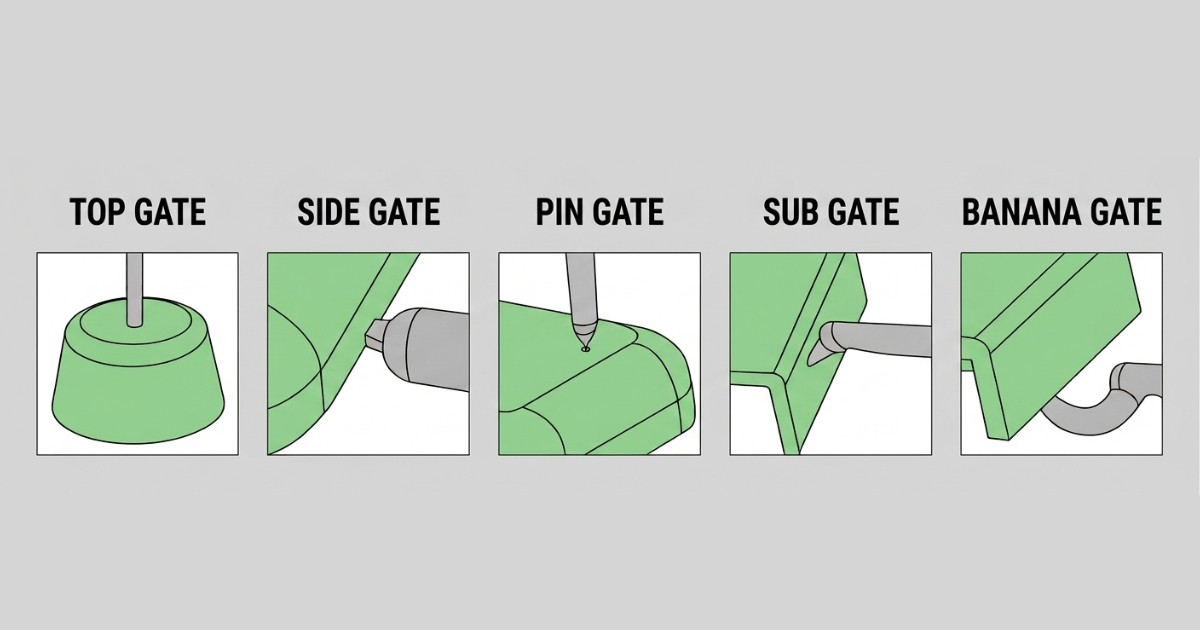
Guide de Conception des Points d'Injection pour Moules — Types, Positionnement et Gestion des Témoins
Un concepteur de moules chez un sous-traitant reçoit le fichier d’un boîtier transparent en polycarbonate pour dispositif médical : 85 × 55 × 22 mm, paroi de 2,0 mm, finition polie SPI A-1 sur toutes les surfaces visibles, et une note de spécification ainsi libellée : « aucun témoin d’injection visible sur aucune surface de Classe A ». La pièce a quatre faces extérieures, toutes cosmétiques. La face inférieure est une surface d’engagement à encliquetage comportant 12 languettes en porte-à-faux — sollicitée mécaniquement, indisponible comme emplacement de point d’injection. La surface interne est parsemée de colonnettes de carte PCB, de tours à clips et d’une paroi de compartiment de batterie.
Le concepteur a deux questions qui déterminent tout le reste : où placer le point d’injection, et quel type de point d’injection peut produire le résultat cosmétique exigé tout en remplissant une paroi de 2 mm sur une longueur d’écoulement de 85 mm ?
La conception des points d’injection est l’intersection de l’ingénierie du moule, du comportement des matières et des exigences cosmétiques. Un emplacement mal choisi produit une ligne de soudure à travers une fonction structurelle. Un type de point d’injection mal choisi laisse un témoin qui dépasse la spécification cosmétique. Un point d’injection trop petit augmente la pression de remplissage, allonge le temps de cycle et peut dégrader la matière par cisaillement à l’entrée. Ce guide couvre les cinq types de points d’injection utilisés dans les moules de production, les règles de positionnement qui déterminent la qualité du remplissage, et les normes de gestion des témoins qu’exigent les pièces cosmétiques.
Ce Que Fait le Point d’Injection
Le point d’injection est la dernière restriction par laquelle le plastique fondu entre dans l’empreinte du moule. C’est la plus petite section transversale de tout le système d’alimentation en matière fondue — intentionnellement. Il remplit quatre fonctions :
- Restriction d’écoulement — Crée un échauffement par cisaillement au point d’entrée de l’empreinte, réduisant la viscosité de la matière fondue juste au moment où elle pénètre dans l’empreinte. C’est le même principe que de frotter ses mains l’une contre l’autre pour les réchauffer : le taux de cisaillement dans le seuil étroit génère une chaleur de frottement qui améliore l’aptitude à l’écoulement précisément là où elle est nécessaire.
- Contrôle du figeage — Le point d’injection est le premier point à figer lorsque l’injection s’arrête, isolant l’empreinte du système de canaux. Si le point d’injection est trop gros, la matière de l’empreinte peut refluer dans le canal lorsque la pression d’injection chute — produisant des vides, des retassures et des variations dimensionnelles.
- Emplacement du témoin — Le point d’injection laisse une marque témoin sur la pièce. Le type de point d’injection détermine la taille, la forme et l’emplacement de cette marque. Les spécifications cosmétiques orientent le choix du point d’injection autant que les exigences de remplissage.
- Méthode de décarottage — La façon dont le point d’injection se sépare de la pièce après moulage détermine si le décarottage est automatique (le moule le fait à l’éjection), manuel (un opérateur le coupe) ou robotisé (un préhenseur de carotte ou un outil en bout de bras). La méthode de décarottage influe directement sur le coût à la pièce.
Types de Points d’Injection — Sélection par Géométrie et par Besoin
1. Entrée Latérale (Entrée de Côté)
Le type le plus courant. Une section rectangulaire ou trapézoïdale usinée dans le plan de joint, alimentant l’empreinte depuis un côté. Le point d’injection est dans le même plan que le plan de joint et alimente directement la paroi de l’empreinte.
| Paramètre | Valeur typique |
|---|---|
| Largeur du point d’injection | 1,5–6,0 mm (typiquement 0,5–0,8× la paroi de la pièce au point d’injection) |
| Profondeur du point d’injection | 0,5–1,5 mm (typiquement 0,5–0,7× l’épaisseur de paroi de la pièce) |
| Longueur de seuil | 0,5–1,5 mm (seuil court = moins de perte de charge, usinage plus difficile) |
| Dépouille sur le point d’injection | 2–3° de chaque côté pour une éjection propre |
Quand l’utiliser : Point d’injection universel pour les pièces où le témoin peut se trouver sur un bord non cosmétique. Compatible avec presque toutes les matières et géométries de pièce. La section rectangulaire offre une entrée de matière large et peu profonde qui répartit le front d’écoulement uniformément le long de la paroi de l’empreinte — réduisant le jet de matière et produisant un motif de remplissage régulier.
Quand ne pas l’utiliser : Lorsque la pièce a des exigences cosmétiques sur toutes les faces extérieures, ou lorsque l’emplacement du point d’injection se trouve sur une surface visible par l’utilisateur final. Les entrées latérales laissent un témoin rectangulaire qui exige une découpe manuelle — un opérateur coupe le reste du point d’injection à la pince à affleurer, et la surface coupée doit rester dans la spécification cosmétique.
Décarottage : Manuel — un opérateur découpe le témoin après éjection. Le temps de découpe est typiquement de 3–8 secondes par pièce selon les dimensions du point d’injection et son accessibilité. Pour la production en grand volume, le coût de main-d’œuvre cumulé du décarottage manuel justifie souvent le surcoût d’outillage d’un type de point d’injection à décarottage automatique.
2. Entrée Sous-Marine (Entrée Tunnel)
Un tunnel conique ou trapézoïdal usiné en angle à travers l’acier du moule, pénétrant dans l’empreinte sous le plan de joint. Le point d’injection est arraché de la pièce automatiquement à l’éjection — le tunnel incliné cisaille le point d’injection au niveau de la paroi de l’empreinte pendant l’éjection, séparant la pièce du canal sans intervention de l’opérateur.
| Paramètre | Valeur typique |
|---|---|
| Diamètre du point d’injection à l’empreinte | 0,5–1,8 mm |
| Angle du tunnel | 30–45° par rapport à l’horizontale |
| Longueur du tunnel | 1,5–4,0 mm |
| Position d’entrée | 0,5–1,0 mm sous le plan de joint, sur la paroi latérale de l’empreinte |
Quand l’utiliser : Production en grand volume où le coût du décarottage manuel est inacceptable. Les entrées sous-marines permettent un moulage entièrement automatique — la pièce et le canal s’éjectent séparément, le canal tombe dans un bac de collecte, et les pièces sont acheminées vers l’opération suivante sans manutention par l’opérateur en presse. Particulièrement efficace pour le PP, le PE et les matières souples qu’une entrée latérale découperait mal.
Quand ne pas l’utiliser : Matières rigides et fragiles (PS, POM non chargé, certains grades de PMMA) qui se fracturent au lieu de se cisailler au point d’injection pendant l’éjection — l’arrachement peut se propager dans le corps de la pièce et créer une fissure ou un point faible structurel. Les matières chargées de fibres de verre accélèrent l’usure du tunnel — la charge abrasive érode l’arête d’entrée du tunnel sur 50 000–100 000 cycles, imposant le remplacement de l’insert. Également inadapté aux pièces dont le témoin (un petit bossage en relief au point d’entrée) se trouve sur une surface cosmétique.
Décarottage : Automatique — cisaillé à l’éjection. Le témoin est un petit bossage en relief ou une dépression au point d’entrée, typiquement de 0,2–0,5 mm de hauteur. Acceptable sur les surfaces internes et les parois extérieures cachées ; inacceptable sur les surfaces cosmétiques de Classe A.
3. Entrée en Éventail
Un point d’injection qui s’élargit depuis le canal selon un motif triangulaire ou en éventail, pénétrant dans l’empreinte le long d’un front large. La profondeur du point d’injection est constante, mais la largeur s’accroît pour répartir la matière sur une zone d’entrée plus large.
| Paramètre | Valeur typique |
|---|---|
| Largeur à l’empreinte | 6–40 mm (typiquement 2–10× la profondeur du seuil) |
| Profondeur du point d’injection | 0,3–1,0 mm (plus mince que la paroi de la pièce au point d’entrée) |
| Angle d’éventail | 15–30° d’angle total inclus |
| Longueur de seuil | 0,5–1,5 mm |
Quand l’utiliser : Grandes pièces plates où un point d’injection ponctuel produirait un temps de remplissage et une perte de charge excessifs. L’entrée de matière large produit un front d’écoulement uniforme qui réduit le risque de marques d’écoulement (effet de sillon) sur les surfaces plates visibles — courant sur les cadres d’écran, les panneaux d’appareils et les pièces transparentes, où les marques d’écoulement sont un défaut cosmétique majeur.
Quand ne pas l’utiliser : Petites pièces (la largeur de l’éventail dépasserait la dimension de la pièce), moules multi-empreintes où les entrées en éventail consommeraient une surface utile excessive, ou pièces à géométrie complexe au bord d’entrée, où le front de matière large produirait un remplissage imprévisible.
Décarottage : Manuel — exige une découpe le long d’une ligne d’entrée large. Plus l’entrée est large, plus le temps opérateur par pièce augmente. Pour une entrée en éventail de 30 mm de large, le temps de découpe est de 8–12 secondes contre 3–5 secondes pour une entrée latérale de 4 mm. Les entrées en éventail sont généralement limitées aux moules mono-empreinte ou à faible cavitation, où la main-d’œuvre de décarottage ne domine pas le coût à la pièce.
4. Entrée à Membrane (Entrée Annulaire)
Un point d’injection sur toute la circonférence, utilisé pour les pièces cylindriques, où la matière entre sur tout le périmètre de la pièce. Le point d’injection forme un mince anneau qui alimente l’empreinte sur 360° simultanément.
| Paramètre | Valeur typique |
|---|---|
| Épaisseur du seuil | 0,2–0,5 mm |
| Longueur de seuil | 0,5–1,0 mm |
| Type de canal | Canal froid avec anneau d’alimentation |
Quand l’utiliser : Pièces cylindriques ou à symétrie de rotation — engrenages, cages de roulement, boîtiers de lentille, corps de vanne et toute pièce ronde où la concentricité est critique. L’entrée sur 360° produit un écoulement parfaitement radial, éliminant la déformation qu’un remplissage asymétrique crée sur une pièce ronde avec une entrée latérale unique. Également utilisé pour les pièces cylindriques à paroi mince (paroi <1,0 mm), où l’entrée sur 360° minimise la longueur d’écoulement et réduit la pression de remplissage.
Quand ne pas l’utiliser : Pièces non cylindriques (la géométrie ne permet pas une entrée annulaire), ou pièces où le témoin sur toute la circonférence est inacceptable — l’entrée à membrane laisse une fine ligne annulaire qui doit être découpée ou usinée.
Décarottage : Manuel ou par usinage. Le mince anneau est typiquement découpé à l’emporte-pièce dans une opération secondaire (un ensemble poinçon-matrice retire l’anneau d’un seul coup de presse) ou usiné au tour lorsque les tolérances sont serrées. Certaines conceptions intègrent une entrée à membrane interne (alimentant le centre d’une pièce annulaire), cassée par une douille éjectrice pendant l’éjection.
5. Entrée à Obturateur (Obturateur de Canal Chaud)
Un point d’injection de canal chaud équipé d’une tige actionnée mécaniquement qui ouvre et ferme l’orifice au niveau de la surface de l’empreinte. La tige est rétractée par pression pneumatique ou hydraulique pour laisser passer la matière pendant l’injection, puis avancée pour obturer le point d’injection à la surface de l’empreinte lorsque celle-ci est remplie. Il en résulte un témoin presque affleurant à la surface de la pièce — une marque circulaire plate plutôt qu’un bossage en saillie.
| Paramètre | Valeur typique |
|---|---|
| Diamètre du point d’injection | 1,5–6,0 mm (tige entièrement rétractée) |
| Diamètre de tige | 1,0–4,0 mm (correspond à l’orifice) |
| Actionnement | Pneumatique (standard) ou hydraulique (pour les matières à haute température de fusion) |
Quand l’utiliser : Pièces cosmétiques où aucun témoin en relief n’est acceptable — garnitures intérieures automobiles, boîtiers d’électronique grand public, enveloppes de dispositifs médicaux et toute surface de Classe A où le témoin se trouve sur une face visible. Également utilisé pour les masses injectées importantes (>200 g), où le point d’injection doit rester ouvert pendant une phase de remplissage et de compactage prolongée, et pour l’injection séquentielle par obturateurs, où plusieurs obturateurs s’ouvrent en séquence pour maîtriser le motif de remplissage des grandes pièces (pare-chocs automobiles, planches de bord).
Quand ne pas l’utiliser : Production en faible volume, où le coût du système de canal chaud (3 000–8 000 $ par point d’injection) ne s’amortit pas sur un nombre de pièces suffisant. Matières thermosensibles qui se dégraderaient dans le collecteur chaud lors d’un temps de séjour prolongé. Pièces de moins d’environ 20 g, où le matériel d’obturation est physiquement trop volumineux pour la géométrie de l’empreinte.
Décarottage : Aucun — la tige obture le point d’injection à affleurement ou presque à affleurement de la surface de l’empreinte. Le témoin est une ligne circulaire plate, typiquement de 0,02–0,05 mm de profondeur, qui peut être spécifiée acceptable même sur des surfaces visibles lorsqu’elle est positionnée intelligemment.
Positionnement — Les Cinq Règles
Le positionnement du point d’injection est aussi important que son type. Un point d’injection correctement conçu mais placé au mauvais endroit produit une pièce qui se remplit, mais qui ne fonctionne pas.
Règle 1 : Injecter dans la Section la Plus Épaisse
Le plastique s’écoule difficilement du mince vers l’épais et naturellement de l’épais vers le mince. Le point d’injection doit alimenter la section la plus épaisse de la pièce pour que le front de matière progresse de l’épais vers le mince — les sections minces sont ainsi les dernières à se remplir, ce qui est souhaité, car elles figent le plus vite. Si le point d’injection alimente une section mince et que la matière doit s’écouler vers une zone plus épaisse, la section mince fige avant que la section épaisse ne soit compactée, produisant des retassures et des vides dans la zone épaisse.
Pour une pièce à épaisseur de paroi variable, placez le point d’injection sur la paroi la plus épaisse et laissez le trajet d’écoulement progresser vers des sections de plus en plus minces.
Règle 2 : Positionner les Lignes de Soudure Délibérément
Chaque trou, lumière ou broche dans l’empreinte crée en aval une ligne de soudure. La position de la ligne de soudure est prévisible — elle se forme là où le front de matière se recompose après avoir été divisé par un obstacle. Le concepteur maîtrise l’emplacement des lignes de soudure en positionnant le point d’injection par rapport à l’obstacle.
Si une ligne de soudure doit exister, placez-la :
- Sur une surface non cosmétique (nervure interne, paroi cachée)
- À l’écart des fonctions structurelles (bossages, clips, points de charnière)
- À l’écart des emplacements d’inserts filetés, où la résistance réduite au niveau de la ligne de soudure provoquerait un arrachement de l’insert
Un logiciel d’analyse d’écoulement prédit les emplacements des lignes de soudure avant la coupe de l’acier. Un concepteur qui saute cette étape découvre les lignes de soudure sur l’échantillon T1 et doit ensuite expliquer au client pourquoi une ligne visible traverse le logo sur la face avant de la pièce.
Règle 3 : Minimiser la Longueur d’Écoulement
La longueur d’écoulement entre le point d’injection et l’extrémité la plus éloignée de l’empreinte détermine la pression d’injection nécessaire et l’épaisseur de paroi minimale qui peut être remplie. Pour une matière et une épaisseur de paroi données, il existe une longueur d’écoulement maximale au-delà de laquelle le front de matière fige avant d’atteindre l’extrémité de l’empreinte — produisant un remplissage incomplet.
| Matière | Rapport maximal longueur d’écoulement : épaisseur de paroi |
|---|---|
| PP (fluide) | 250:1 – 300:1 |
| ABS | 150:1 – 200:1 |
| PC | 80:1 – 120:1 |
| PC/ABS | 100:1 – 150:1 |
| PA6 | 150:1 – 250:1 |
| PBT | 100:1 – 150:1 |
| POM | 100:1 – 180:1 |
| PEEK | 50:1 – 80:1 |
Si la longueur d’écoulement nécessaire dépasse la capacité de la matière à l’épaisseur de paroi donnée, les options sont : augmenter l’épaisseur de paroi (si la conception le permet), rapprocher le point d’injection de l’extrémité éloignée (ce qui réduit la longueur d’écoulement), ou ajouter des points d’injection supplémentaires (ce qui divise l’écoulement en segments plus courts, au prix de lignes de soudure supplémentaires).
Règle 4 : Éviter l’Impact Direct sur les Noyaux
Injecter directement face à une broche de noyau oblige la matière à frapper la surface de la broche à grande vitesse, créant une marque d’écoulement (stries ou blanchiment) qui rayonne depuis le point d’impact. La correction : décaler le point d’injection d’au moins 2× son diamètre par rapport à l’axe de toute broche de noyau, ou utiliser une entrée à languette qui redirige l’écoulement parallèlement à la surface de la broche plutôt que perpendiculairement.
Règle 5 : Tenir Compte du Comportement Propre à Chaque Matière
- Matières chargées de fibres de verre (PA6-GF30, PP-GF20, PBT-GF30) : l’orientation des fibres suit la direction d’écoulement. Un point d’injection qui produit un écoulement asymétrique (entrée latérale unique sur une pièce rectangulaire) crée une orientation de fibres asymétrique, donc un retrait différentiel dans le sens de l’écoulement et dans le sens transversal — et la déformation qui en découle. Un point d’injection central ou deux entrées latérales produisant un écoulement symétrique minimisent la déformation après moulage des matières chargées.
- Matières ignifugées : les additifs FR augmentent la viscosité de la matière et réduisent la stabilité thermique. Des points d’injection plus grands (1,2–1,5× la section standard pour la même épaisseur de paroi) réduisent l’échauffement par cisaillement et évitent la dégradation de la matière au point d’injection. Des points d’injection plus petits avec des matières FR produisent des marques de brûlure au point d’injection dans les 100–200 premiers cycles.
- Matières transparentes (PC, PMMA, MABS) : le témoin est plus visible que sur les matières pigmentées. Les entrées sous-marines sur pièces transparentes laissent une concentration de contraintes interne visible comme un halo de biréfringence en lumière polarisée. Les entrées latérales sur un bord non cosmétique sont la valeur par défaut la plus sûre pour les pièces transparentes, sauf si un obturateur est justifié par le volume de production.
Dimensionnement du Point d’Injection — Le Calcul de Section
Un point d’injection trop petit provoque la dégradation par cisaillement (la matière brûle au point d’injection), une perte de charge excessive (exigence de force de fermeture plus élevée) et un jet de matière (la matière jaillit dans l’empreinte en un filet étroit plutôt qu’en front régulier). Un point d’injection trop grand allonge le temps de cycle (il fige plus lentement, retardant la récupération de la vis), laisse un témoin plus grand et, dans un système à canal froid, implique un canal plus lourd qui gaspille de la matière.
Le point de départ pour la profondeur et la largeur du point d’injection est l’épaisseur de paroi de la pièce à son emplacement :
| Matière | Profondeur du point d’injection | Largeur du point d’injection |
|---|---|---|
| ABS, PS, PMMA (amorphe, fluide) | 0,5–0,7× paroi | 0,5–1,0× profondeur |
| PC, PPO (amorphe, visqueux) | 0,7–0,8× paroi | 0,5–1,0× profondeur |
| PP, PE (semi-cristallin, fluide) | 0,4–0,6× paroi | 0,8–1,2× profondeur |
| PA6, PA66 (semi-cristallin, modéré) | 0,6–0,8× paroi | 0,5–1,0× profondeur |
| POM, PBT (semi-cristallin, modéré) | 0,6–0,8× paroi | 0,5–0,8× profondeur |
| Chargé de fibres (>20 %) | 0,8–1,0× paroi | 0,6–0,8× profondeur |
| PEEK, PPS, PEI | 0,8–1,0× paroi | 0,6–0,8× profondeur |
Pour une paroi ABS de 2,0 mm à l’emplacement du point d’injection : profondeur = 1,0–1,4 mm, largeur = 0,5–1,4 mm. Une profondeur de 1,2 mm et une largeur de 1,0 mm constituent un point de départ conservateur, ajustable selon les résultats de remplissage au T1.
La longueur de seuil — la distance entre le canal et l’empreinte sur laquelle la section du point d’injection reste constante — doit être aussi courte que l’usinage le permet, typiquement 0,5–1,5 mm. Un seuil plus court réduit la perte de charge dans le point d’injection et l’échauffement par cisaillement de la matière. Un seuil plus long augmente la perte de charge et l’échauffement par cisaillement, mais offre un point de rupture plus net pour les entrées sous-marines. La longueur de seuil est un paramètre d’usinage, pas un paramètre de conception — le concepteur spécifie la valeur minimale réalisable pour le type de point d’injection et laisse le mouliste déterminer ce que son procédé EDM ou CNC permet d’atteindre.
Témoin d’Injection par Classe Cosmétique
Les spécifications cosmétiques définissent le degré de témoin acceptable :
| Classe cosmétique | Exigence de témoin | Types de points d’injection acceptables |
|---|---|---|
| Classe A (visible, aucun témoin) | Affleurant, 0,05 mm max, aucun bossage en relief | Obturateur uniquement |
| Classe B (visible, témoin mineur toléré) | Témoin en relief ≤0,2 mm, surface coupée plane | Entrée sous-marine (face non cosmétique), entrée latérale découpée |
| Classe C (non visible ou cachée) | Témoin ≤0,5 mm, marque de coupe tolérée | Entrée latérale, entrée sous-marine, entrée en éventail |
| Interne (fonction uniquement) | Aucune restriction | Tout type de point d’injection |
Pour le boîtier de dispositif médical qui ouvre ce guide — Classe A sur toutes les faces extérieures, surface interne chargée de fonctions — la solution est un obturateur sur la surface interne. La tige entre par le côté noyau (surface interne de l’empreinte), positionnée entre les colonnettes de PCB, où elle laisse un témoin circulaire de 0,02 mm de profondeur sur une face interne non cosmétique. Le système de canal chaud ajoute 5 000 $ au coût du moule, mais évite le décarottage manuel et les rejets cosmétiques — l’alternative, une entrée latérale sur le bord inférieur à clips, aurait exigé la découpe manuelle de 12 points d’injection par pièce, à raison d’environ 18 secondes de temps opérateur par pièce, soit environ 0,45 $ de main-d’œuvre par pièce. À 50 000 unités par an, l’obturateur amortit l’investissement en canal chaud dès la première année de production et produit une pièce cosmétiquement supérieure.
La conception du point d’injection n’est pas une réflexion après coup dans le processus de conception du moule. Elle détermine la qualité du remplissage, maîtrise la position des lignes de soudure, fixe le standard cosmétique de la pièce et définit le coût de décarottage par pièce qui s’accumule à chaque série de production pendant toute la durée de vie du moule. Le temps passé à déterminer le type et la position du point d’injection est remboursé par l’absence d’une seule modification d’outillage pour repositionner un point d’injection placé sans tenir compte de la Règle 2 : positionner les lignes de soudure délibérément.