Moulage par Injection Assisté par Gaz — Guide Technique pour Pièces Plastiques Creuses et à Paroi Épaisse
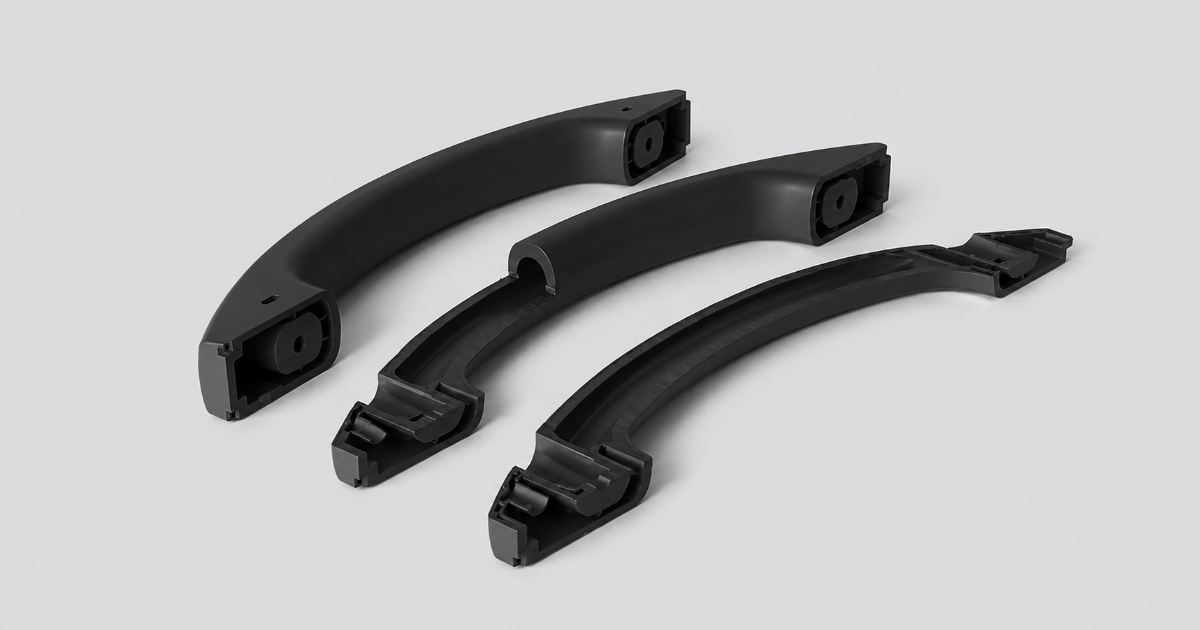
Un ingénieur produit chez un équipementier automobile conçoit une poignée de porte intérieure. La conception actuelle est une pièce massive en ABS — 180 mm de long, 28 mm de diamètre au niveau de la prise, 4 mm d’épaisseur de paroi nominale et quatre bossages de fixation. À 50 000 unités par an, le temps de cycle est de 42 secondes. La pièce pèse 85 grammes. Chaque jonction de bossage présente une retassure visible à travers la finition peinte Classe A. Le constructeur a rejeté les trois dernières soumissions PPAP pour défauts cosmétiques aux emplacements des bossages. L’équipe outillage a poussé la pression de maintien au maximum, augmenté le temps de maintien et essayé trois nuances de matière différentes. Rien n’élimine les retassures sans allonger le temps de cycle au-delà de l’enveloppe de coût chiffrée.
La solution n’est pas plus de pression de maintien. C’est l’azote gazeux.
Le Problème : Quand le Plastique Massif Est de Trop
Une pièce plastique avec une section transversale de 20 mm semble être un travail de moulage par injection simple — jusqu’à ce qu’on fasse le calcul. Le temps de refroidissement d’une section massive de 20 mm est à peu près proportionnel au carré de l’épaisseur de paroi. À 2 mm de paroi, le refroidissement prend 5–8 secondes. À 20 mm, il prend 8–12 minutes. Ce n’est pas un temps de cycle qui fonctionne en production.
Même si l’on pouvait attendre, la pièce développerait une retassure profonde à chaque jonction de section épaisse. À mesure que le noyau fondu refroidit et se rétracte, la peau déjà solidifiée est tirée vers l’intérieur — produisant une dépression visible qu’aucune pression de maintien ne peut empêcher. Augmenter la pression de maintien pour compenser crée des contraintes internes qui déforment la pièce à l’éjection.
C’est ici que le moulage par injection assisté par gaz entre dans la discussion.
Prenons un accoudoir de chaise, une poignée de porte automobile ou une barre de préhension d’électroménager. Ces pièces nécessitent une rigidité structurelle — une section massive consommerait de la matière inutilement, allongerait le temps de cycle jusqu’à des niveaux économiquement non viables et produirait des défauts cosmétiques à chaque jonction. Le moulage assisté par gaz résout les trois problèmes simultanément : il creuse la section épaisse avec de l’azote sous pression, réduisant la matière de 20–40 %, le temps de refroidissement de 40–60 % et les retassures à zéro.
Qu’est-ce que le Moulage par Injection Assisté par Gaz ?
Le moulage par injection assisté par gaz est une variante du procédé où de l’azote sous pression (typiquement 200–350 bar) est injecté dans la cavité du moule pendant ou immédiatement après l’injection de la matière fondue. Le gaz suit le chemin de moindre résistance à travers le noyau fondu de la pièce, déplaçant le plastique vers l’extérieur contre la paroi de l’empreinte et créant un réseau de canaux creux dans toutes les sections épaisses.
Le gaz ne se mélange pas au plastique — il pousse la matière du noyau encore fondu vers l’avant, terminant le remplissage de l’empreinte tout en creusant l’intérieur. Le résultat est une pièce avec une peau massive et un noyau creux, structurellement comparable à un os ou à un tube creux : rigidité en flexion maximale pour un poids de matière minimal.
Deux variantes du procédé dominent la pratique industrielle :
Procédé par Tir Court (Injection Interne de Gaz)
L’empreinte est volontairement remplie à seulement 70–85 % de son volume total en matière fondue. De l’azote est ensuite injecté directement dans le plastique fondu par une buse à gaz. Le gaz se dilate, poussant le plastique vers l’extérieur jusqu’à ce qu’il entre en contact avec toute la paroi de l’empreinte. Comme l’injection de gaz compense le tir court volontaire, la pièce finale est entièrement formée — mais avec un noyau creux plutôt qu’une section massive.
La méthode par tir court est la variante la plus répandue. Elle convient le mieux aux pièces comportant des sections épaisses clairement définies pouvant servir de canaux à gaz — poignées, rails, cadres et composants avec un seul trajet d’écoulement dominant.
Procédé par Tir Complet (Injection Externe de Gaz)
En moulage par tir complet, l’empreinte est complètement remplie de matière fondue — un cycle d’injection standard. Le gaz est ensuite introduit sur la face non cosmétique de la pièce, généralement par des buses à gaz positionnées à l’opposé des surfaces cosmétiques. Le gaz ne pénètre pas à l’intérieur de la pièce mais applique une pression uniforme à la surface, tassant le plastique contre l’empreinte depuis l’extérieur pendant que le noyau refroidit.
Le moulage à gaz externe est principalement utilisé pour éliminer les retassures sur les grandes surfaces planes et les structures nervurées — façades d’électroménager, panneaux de tableau de bord et boîtiers d’électronique grand public où les exigences cosmétiques excluent tout défaut de surface. La pression de gaz, maintenue pendant toute la phase de refroidissement, empêche la peau plastique de se décoller de la surface de l’empreinte à mesure que le noyau se rétracte.
La Physique : Pourquoi le Gaz Réussit là où la Pression de Maintien Échoue
Le moulage par injection conventionnel compte sur la matière fondue elle-même pour transmettre la pression de maintien de la vis à travers le seuil, le canal d’alimentation, les parois minces, puis jusque dans les sections épaisses. Mais le plastique est un mauvais fluide hydraulique — sa viscosité augmente exponentiellement à mesure qu’il refroidit, et la perte de charge le long du trajet d’écoulement fait qu’une section épaisse située à 150 mm du seuil peut ne voir que 15–20 % de la pression de maintien appliquée à la vis.
Le gaz n’a pas cette limitation. L’azote à 300 bar subit une perte de charge négligeable sur toute distance à l’intérieur d’un moule. Une fois le canal à gaz formé, la pression est uniforme dans tout le réseau de gaz. Une section épaisse située à 200 mm du seuil voit exactement la même pression de maintien qu’une section à 20 mm du seuil.
Cette distribution uniforme de la pression est la raison fondamentale pour laquelle le moulage assisté par gaz élimine les retassures. Chaque millimètre cube de l’intérieur de la pièce est maintenu à une pression identique jusqu’à la solidification de la peau. Il n’existe aucune zone de basse pression où le retrait peut tirer la surface vers l’intérieur.
Quand Utiliser le Moulage Assisté par Gaz : La Matrice de Décision
Toutes les pièces à paroi épaisse n’ont pas besoin d’assistance au gaz. La décision dépend de la géométrie spécifique et de l’équation économique.
Candidats Idéaux
| Type de Géométrie | Pourquoi le Gaz Gagne | Exemples |
|---|---|---|
| Poignées et prises massives | Élimine les retassures aux jonctions, réduit la matière de 25–35 % | Accoudoirs de chaise, poignées d’outils, prises d’électroménager |
| Rails structurels longs | Un canal à gaz continu remplace la nervure massive, réduit le poids de 30–40 % | Barres de toit automobiles, guides de convoyeur |
| Grands panneaux avec grilles de nervures | Le gaz externe tasse les nervures sans retassures côté face | Panneaux de tableau de bord, plateaux de meubles, portes d’électroménager |
| Transitions épais-vers-mince | Le gaz répartit la pression uniformément à travers les changements de section | Corps de pompes, couvercles de collecteurs |
| Composants multi-bossages | Les canaux à gaz relient des sections épaisses isolées, tassement uniforme | Cadres d’équipement, boîtiers de dispositifs médicaux |
Quand le Moulage Conventionnel Est Préférable
| Condition | Raison |
|---|---|
| Épaisseur de paroi uniforme <3 mm | Aucune section épaisse que le gaz puisse suivre — le procédé ajoute du coût sans bénéfice |
| Exigences cosmétiques élevées aux emplacements des buses à gaz | Les buses à gaz laissent une petite marque témoin — inacceptable sur les surfaces visibles Classe A |
| Pièces transparentes | Le canal à gaz crée un vide interne visible — la clarté optique est dégradée |
| Petits volumes de tir (<5 000/an) | L’amortissement de l’équipement d’assistance au gaz dépasse les économies de matière et de temps de cycle |
| Pièces exigeant une densité uniforme | Certaines applications structurelles nécessitent des sections massives pour la répartition des charges |
Sélection des Matériaux pour le Moulage Assisté par Gaz
La plupart des thermoplastiques de moulage par injection sont compatibles avec le traitement assisté par gaz, mais le procédé impose des exigences spécifiques qui restreignent la sélection pratique des matériaux :
Matériaux idéaux :
- PP (Polypropylène) : Le matériau le plus couramment traité par assistance au gaz. Sa faible viscosité à l’état fondu permet au gaz de pénétrer sur de longues distances (des canaux à gaz de plus de 600 mm sont réalisables). Sa large fenêtre de mise en œuvre tolère le cycle d’injection de gaz. Excellent pour le mobilier, l’électroménager et les applications intérieures automobiles.
- ABS : Bonnes caractéristiques de pénétration du gaz. Surfaces de canaux internes lisses. Bien adapté aux pièces peintes et galvanisées où les retassures doivent être éliminées.
- HDPE : Comportement au traitement par gaz similaire à celui du PP. Utilisé pour les grands conteneurs structurels, les palettes et le mobilier d’extérieur.
- PA 6/66 (Nylon) : Viscosité plus élevée que le PP mais maîtrisable avec des températures de matière élevées. Utilisé pour les composants automobiles sous capot où la résistance à la chaleur et aux produits chimiques est requise.
Matériaux nécessitant un ajustement du procédé :
- PC (Polycarbonate) : Sa viscosité élevée à l’état fondu limite la distance de pénétration du gaz. Nécessite une pression de gaz plus élevée (250–350 bar) et une température de matière élevée. La surface du canal à gaz peut présenter une rugosité interne.
- Mélange PC/ABS : Meilleur comportement au traitement par gaz que le PC pur. Utilisé pour les boîtiers électroniques peints et les panneaux d’électroménager.
- POM (Acétal) : Traitable au gaz mais nécessitant un contrôle précis de la température. La dégradation aux températures de mise en œuvre peut produire du formaldéhyde gazeux — une ventilation et une surveillance du procédé sont nécessaires.
- Nuances chargées de fibres de verre : Abrasives pour les buses à gaz et nécessitant des composants de buse trempés. La distance de pénétration du gaz est réduite car les fibres de verre augmentent la viscosité à l’état fondu.
Matériaux à éviter :
- LCP (Polymère à Cristaux Liquides) : Écoulement à l’état fondu fortement anisotrope — le gaz suit des trajets imprévisibles, rendant la géométrie des canaux non maîtrisable.
- TPE/TPU : Le comportement élastique de la matière rend la formation du canal à gaz incohérente. Le gaz peut « cheminer » à travers la matière molle au lieu de former un canal net.
Règles de Conception de la Géométrie des Canaux à Gaz
Le canal à gaz est le vide conçu qui transporte l’azote à travers la pièce. Sa conception détermine si le procédé fonctionne ou échoue.
Dimensionnement du Canal
Le diamètre du canal à gaz doit être de 2–3× l’épaisseur de paroi nominale adjacente. Pour une pièce avec des parois de 3 mm, la section transversale du canal à gaz doit être de 6–9 mm de diamètre. En dessous de 2× l’épaisseur de paroi, le gaz s’écoule préférentiellement dans les sections de paroi plus minces au lieu de rester contenu dans le canal prévu — ce qui produit une percée de gaz non maîtrisée vers la surface de la pièce, un défaut communément appelé « fingering » (effet de doigt).
Le canal à gaz doit être continu et ininterrompu depuis le point d’injection de gaz jusqu’à l’extrémité de la section épaisse. Les canaux en cul-de-sac, où le gaz peut entrer mais pas circuler, créent des déséquilibres de pression — le gaz se comprime dans le cul-de-sac mais ne peut pas distribuer la pression de maintien aux sections adjacentes.
Positionnement des Buses à Gaz
Les buses à gaz doivent être situées sur des surfaces non cosmétiques chaque fois que possible — le dessous d’une poignée, la face arrière d’un panneau ou la surface d’une nervure interne. La buse à gaz laisse une petite marque témoin (typiquement 1,0–2,0 mm de diamètre) qui est visible sur les surfaces texturées et bien visible sur les finitions très brillantes.
Pour les pièces comportant plusieurs sections épaisses séparées par des parois minces, plusieurs buses à gaz peuvent être nécessaires — une par section épaisse isolée. Une seule buse à gaz ne peut pas mettre sous pression une section épaisse physiquement déconnectée du réseau de canaux à gaz.
Compatibilité avec le Surmoulage et les Multi-Matériaux
Le moulage assisté par gaz peut être combiné avec le surmoulage, mais le canal à gaz doit être entièrement contenu dans le matériau substrat. Si le canal à gaz croise la ligne de liaison entre le substrat et le surmoulage, le gaz sous pression peut délaminer les deux matériaux à l’interface.
Équipement et Configuration Requis
Le moulage assisté par gaz nécessite deux composants système supplémentaires par rapport à une presse à injecter standard :
Module de génération et de compression d’azote. Le système prélève l’air ambiant, en retire l’oxygène et l’humidité via une membrane ou un module PSA (adsorption par variation de pression), puis comprime l’azote restant à 200–350 bar. Un module typique fournit une pureté d’azote de 99,5 % à des débits suffisants pour délivrer des volumes de gaz de 2–50 cm³ par tir, selon la géométrie du canal.
Unité de contrôle de l’injection de gaz. Le contrôleur régule la pression de gaz, le volume de gaz, le moment d’injection et le profil de décroissance de pression pendant la phase de refroidissement. La plupart des contrôleurs modernes proposent des profils de pression multi-étages — une phase initiale à haute pression (250–350 bar) pour établir le canal à gaz, suivie d’une pression de maintien plus basse (100–200 bar) pendant le refroidissement pour éviter le surcompactage.
Le gaz est introduit par une buse installée directement dans le moule, reliée à l’unité de contrôle par une tuyauterie haute pression en acier inoxydable. Les buses à gaz sont disponibles en deux configurations : buses fixes (montage direct dans le moule) pour les géométries simples, et buses rétractables (rétractées après l’injection de gaz pour une surface nette) pour les applications critiques sur le plan esthétique.
Paramètres du Procédé
| Paramètre | Plage Typique | Notes |
|---|---|---|
| Pression de gaz (initiale) | 200–350 bar | Plus élevée pour matériaux visqueux (PC, PA) |
| Pression de gaz (maintien) | 100–200 bar | Empêche le surcompactage pendant le refroidissement |
| Délai de gaz | 0,5–3,0 s | Après injection plastique ; plus court pour parois minces |
| Temps d’injection de gaz | 1,0–5,0 s | Jusqu’à formation complète du canal |
| Temps de maintien du gaz | 10–30 s | Jusqu’à solidification du seuil |
| Volume de tir de matière | 70–85 % de l’empreinte | Méthode par tir court ; 100 % pour gaz externe |
| Température de matière | Standard matière | Peut augmenter de 5–10 °C pour la pénétration du gaz |
| Pureté de l’azote | ≥99,5 % | L’oxygène dégrade le polymère et provoque des marques de brûlure |
Le délai de gaz — l’intervalle entre la fin de l’injection plastique et le début de l’injection de gaz — est le paramètre de temporisation le plus sensible. Une simulation d’analyse d’écoulement peut prédire la fenêtre de délai optimale avant l’usinage de l’acier, réduisant de 2–3 cycles les itérations de réglage en T1. Trop court, et le gaz traverse la matière avant qu’une peau stable ne se forme, produisant une percée en surface. Trop long, et la peau est trop épaisse pour que le gaz puisse déplacer la matière du noyau, produisant une formation de canal incomplète. La fenêtre est typiquement de 0,5–3,0 secondes, selon la diffusivité thermique du matériau et l’épaisseur de paroi.
Contrôle Qualité des Pièces Assistées par Gaz
Les pièces assistées par gaz introduisent des exigences de contrôle qualité au-delà du moulage conventionnel :
- Continuité du canal. Inspection par rayons X ou ultrasons des canaux à gaz sur les échantillons de première pièce pour vérifier que les canaux sont continus, correctement positionnés et exempts de vides isolés — intégrée au protocole de contrôle qualité en production. Le découpage de sections sur 1:500 échantillons confirme le diamètre du canal et la distribution d’épaisseur de paroi.
- Inspection de surface. Contrôle visuel sous 800 lux pour la percée de gaz (« fingering »), le cloquage de surface et les marques témoins des buses à gaz. Les emplacements des buses sont des zones à haut risque — l’orifice de la buse peut s’obstruer ou s’user, produisant une injection de gaz incohérente.
- Vérification du poids. Le volume du canal à gaz se reflète directement dans le poids de la pièce. Une variation de poids supérieure à ±1,5 % indique une pénétration de gaz incohérente — soit une formation de canal incomplète (pièce lourde), soit une pénétration de gaz excessive (pièce légère).
- Essais de résistance. Les pièces creuses perdent de la résistance à la compression par rapport aux équivalents massifs. Les essais fonctionnels — essai de traction pour les poignées, essai de charge pour les rails structurels — doivent être réalisés sur les pièces assistées par gaz plutôt que de se fier à des tables de propriétés matériau qui supposent des sections massives.
- Surveillance de la pureté de l’azote. Une teneur en oxygène de l’alimentation en azote supérieure à 0,5 % produit des marques de brûlure internes à la surface du canal à gaz. Elles ne sont pas visibles extérieurement mais créent une dégradation locale du polymère qui réduit les propriétés mécaniques.
Assisté par Gaz vs. Alternatives
| Procédé | Idéal Pour | Coût | Fini de Surface | Réduction de Poids |
|---|---|---|---|---|
| Assisté par gaz | Pièces à paroi épaisse avec canaux internes | Modéré (surcoût équipement) | Bon (marques témoins aux buses) | 20–40 % |
| Mousse structurelle | Grandes pièces épaisses ; acoustique/amortissement | Bas | Médiocre (tourbillons, striures de gaz) | 15–25 % |
| Assisté par eau | Canaux creux de grand diamètre (10–50 mm) | Plus élevé | Bon (surface interne lisse) | 30–50 % |
| Moussage chimique | Pièces à paroi mince ; réduction de poids mineure | Bas | Moyen | 5–15 % |
| Massif + assemblage | Toute géométrie complexe | Variable | Meilleur | 0 % |
Le moulage par injection assisté par eau est une alternative émergente pour les pièces exigeant des canaux creux de très grand diamètre (10–50 mm) — conduits de liquide de refroidissement automobiles, collecteurs de manutention de fluides et cadres de bicyclettes. L’eau a une capacité thermique et une viscosité plus élevées que l’azote, produisant une surface interne de canal plus lisse et un refroidissement plus rapide. Le compromis est un équipement plus complexe, la manutention de l’eau et l’évacuation de l’eau après moulage.
Le moulage par mousse structurelle, utilisant des agents gonflants chimiques ou le moussage microcellulaire MuCell, est le procédé concurrent pour la réduction de poids d’usage général. Il produit un noyau de mousse uniforme plutôt que des canaux creux discrets. Le fini de surface est inférieur (motif de tourbillons caractéristique), mais le procédé ne nécessite aucun équipement d’injection de gaz et fonctionne avec des moules standard.
Résumé
Le moulage par injection assisté par gaz résout un problème spécifique et économiquement significatif : les pièces plastiques à paroi épaisse qui refroidissent trop lentement, sont trop lourdes et développent trop facilement des retassures lorsqu’elles sont moulées en sections massives. En injectant de l’azote sous pression dans le noyau fondu, le procédé creuse les sections épaisses — réduisant la consommation de matière de 20–40 %, le temps de refroidissement de 40–60 % et éliminant complètement les retassures.
Le procédé n’est pas une amélioration universelle par rapport au moulage conventionnel. À des épaisseurs de paroi uniformes inférieures à 3 mm, l’équipement d’injection de gaz ajoute du coût sans bénéfice. Sur les surfaces cosmétiques Classe A, la marque témoin de la buse à gaz exige un positionnement réfléchi sur des faces non cosmétiques. Pour les pièces transparentes, le vide interne est visuellement inacceptable. Mais pour les accoudoirs de chaise, les poignées de porte automobiles, les rails structurels d’électroménager et toute pièce où les sections épaisses remplissent une fonction structurelle plutôt qu’esthétique, le moulage assisté par gaz fait la différence entre un procédé de production viable et une pièce qui ne peut pas être moulée économiquement.
La décision d’utiliser l’assistance au gaz doit être prise lors de la conception de la pièce — pas lorsque les premiers échantillons T1 reviennent avec des retassures. Ajouter des canaux à gaz a posteriori dans un moule conçu pour un remplissage massif est rarement réalisable. La géométrie du canal à gaz, le positionnement des buses, la calibration du volume de tir court et le profil de décroissance de pression sont tous conçus dans le moule dès le départ.
Ce guide couvre les fondamentaux du procédé, les critères de sélection des matériaux et les règles de conception du moulage par injection assisté par gaz. Pour une revue DFM de votre pièce spécifique — y compris la faisabilité des canaux à gaz, la modélisation des coûts et la projection du temps de cycle — contactez notre équipe d’ingénierie avec un modèle 3D. Retour DFM sous 24 heures.