Guide de Conception des Moules Famille — Équilibrer des Pièces Différentes dans un Seul Moule
Un produit se vend en jeu : un connecteur, un capot arrière et un support — trois pièces assemblées dans un même appareil. L’acheteur demande trois moules et reçoit trois devis. Le mouliste revient avec une quatrième option : un moule, trois empreintes, trois pièces différentes, un cycle. C’est un moule famille — et le devis est environ 40 % inférieur aux trois moules séparés.
L’économie est réelle, mais elle s’achète par de l’ingénierie. Un moule famille demande à un seul système d’alimentation de remplir trois pièces aux longueurs d’écoulement différentes, à un seul temps de cycle de refroidir trois épaisseurs de paroi, et à une seule carcasse de tenir trois taux de retrait. Chacun de ces conflits a une solution de conception — et chacun a un mode de défaillance quand la conception l’ignore. Ce guide couvre le travail de conception qui fait qu’un moule famille tient les tolérances de production au lieu de devenir un poste de tri permanent. Pour la décision économique — quand un moule famille est le bon investissement — commencez par la vue d’ensemble des moules multi-empreintes et famille.
Les Deux Types de Moules Famille
Les moules famille se divisent en deux catégories, et les exigences de conception diffèrent nettement.
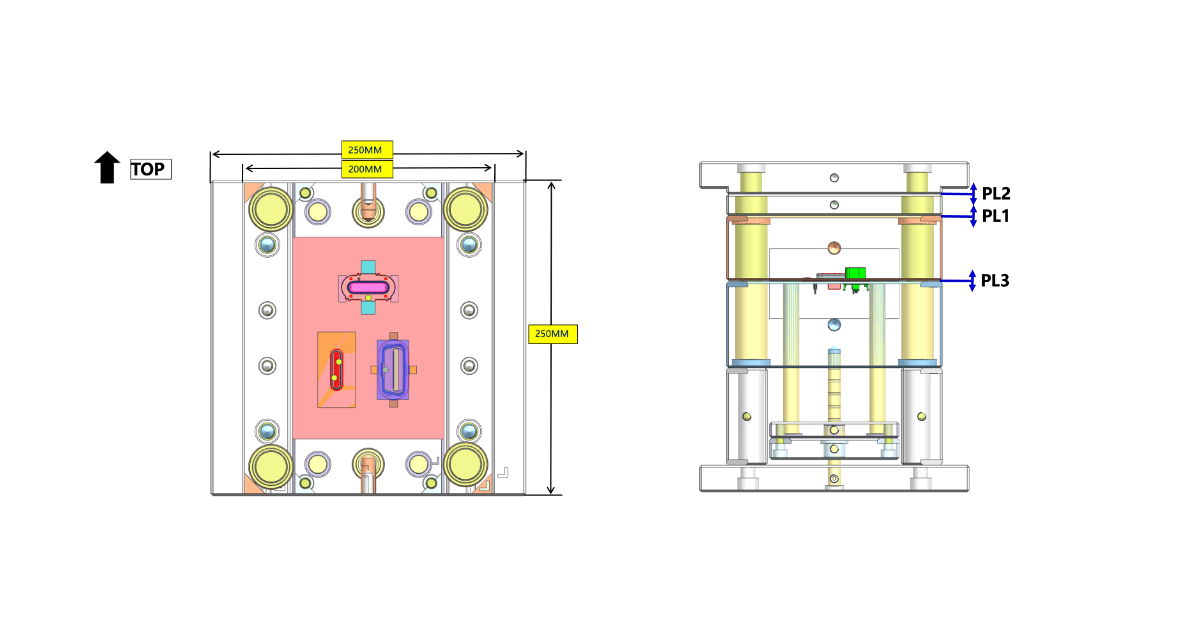
Moules de jeu (set molds). Toutes les empreintes produisent les pièces d’un assemblage à demande assortie : une moitié gauche et droite de boîtier, un connecteur avec son capot, un fond avec son support. Chaque cycle produit un jeu complet. Les moules de jeu sont le cas classique — notre programme automobile OBD fonctionne en configuration 1+1+1, produisant connecteur, capot arrière et support depuis un moule en une seule injection.
Moules mixtes (mixed molds). Les empreintes produisent des pièces sans lien entre elles qui partagent par hasard matière, couleur et calendrier de production. La demande de chaque pièce est indépendante — et c’est là le problème structurel. Quand le volume de commande d’une pièce baisse, son empreinte tourne quand même à chaque cycle, produisant du stock que personne n’a demandé. Les moules mixtes sont presque toujours une erreur au-delà des volumes de prototype ; les moules de jeu à demande assortie sont l’application défendable.
Le reste de ce guide suppose un moule de jeu. Si vos pièces ne s’assemblent pas en un produit, le travail de conception ci-dessous ne sauve pas l’économie — scindez le moule.
Implantation des Empreintes — Force de Fermeture et Longueur d’Écoulement
La première décision de conception est l’emplacement des empreintes dans la carcasse, décidé par deux contraintes qui tirent en sens opposés.
Équilibre de la force de fermeture. La surface projetée de chaque empreinte, multipliée par la pression d’empreinte, doit donner une résultante passant par le centre du moule. Si la grande pièce est d’un côté du moule et les petites de l’autre, la répartition de la force de fermeture est asymétrique — le plateau fléchit, le plan de joint s’ouvre de façon inégale, et les petites pièces bavent pendant que la grande est sous-compactée. Règle d’implantation : répartir les empreintes autour de la carotte pour que le centre pondéré des surfaces projetées reste à moins de 5 % du centre du moule. Pour un connecteur (grande surface projetée), un capot (moyenne) et un support (petite), le support se place à l’opposé du connecteur, pas à côté.
Équilibre des longueurs d’écoulement. Le canal entre la carotte et chaque empreinte doit être aussi égal que possible — mais avec des pièces différentes, l’égalité géométrique est impossible et n’est pas non plus le but. Ce qui compte, c’est que le seuil de chaque empreinte délivre la matière fondue au bon débit pour le volume de sa pièce. Les deux contraintes s’opposent : l’équilibre de fermeture veut la grande empreinte centrée, l’équilibre d’écoulement veut des chemins courts vers les petites empreintes. L’implantation qui satisfait les deux est généralement un compromis trouvé en DFM, pas une disposition évidente.
| Facteur de conception | Moule de jeu (demande assortie) | Moule mixte (demande indépendante) |
|---|---|---|
| Risque principal | Déséquilibre remplissage/cycle entre empreintes | Déséquilibre de stock, empreinte inutilisée |
| Moteur d’implantation | Symétrie de fermeture + longueur d’écoulement | Communauté matière/couleur |
| Logique économique | Un moule remplace 2–3 moules | Seulement si calendrier et demande coïncident |
| Verdict | Défendable sous ~30K jeux/an | À éviter au-delà du volume prototype |
Équilibrer le Remplissage — Dimensionnement des Seuils par Empreinte
Un moule multi-empreintes pour pièces identiques s’équilibre en rendant chaque chemin d’écoulement géométriquement identique. Un moule famille ne le peut pas — les pièces diffèrent en volume et en longueur d’écoulement par conception. Équilibrer un moule famille est de l’ingénierie de seuil par empreinte, et cela commence par des chiffres, pas par des essais.
Rapport de poids. Le poids injecté de la plus grande pièce divisé par celui de la plus petite définit la classe de difficulté. Un rapport jusqu’à 3:1 s’équilibre couramment par dimensionnement des seuils. Entre 3:1 et 5:1, attendez une pénalité de cycle et prévoyez des buses à obturation. Au-delà de 5:1, la petite empreinte reste sous pleine pression d’injection pendant tout le temps de remplissage de la grande pièce — surcompactage, bavures et dérive dimensionnelle sont quasi certains si le seuil de la petite empreinte ne peut pas se fermer indépendamment. Au-delà de 5:1, un moule famille doit être rejeté en DFM.
Dimensionnement du talon de seuil. Le seuil de chaque empreinte est dimensionné pour son propre temps de remplissage. L’équation de travail est la relation d’écoulement par orifice : le débit évolue avec la section du seuil, donc la section de seuil de chaque empreinte est fixée proportionnellement à son volume injecté divisé par son temps de remplissage cible. En pratique : la grande pièce reçoit le grand seuil et la marge de temps de remplissage ; la petite pièce reçoit un seuil restreint qui limite son remplissage à peu près au même temps que la grande pièce. Une petite pièce qui remplit en 0,4 seconde pendant que la grande met 1,2 seconde est la signature de l’échec — la petite empreinte a fini de remplir et commence à compacter pendant que la vis avance encore.
Pourquoi l’équilibrage type MeltFlipper ne s’applique pas. Les technologies de correction du déséquilibre induit par cisaillement — la géométrie de rotation de matière développée pour les canaux multi-empreintes géométriquement équilibrés — résolvent un problème de répartition entre empreintes identiques. Le déséquilibre d’un moule famille est un problème de dimensionnement entre empreintes différentes. La restriction de seuil par empreinte est l’outil qui le traite ; la rotation du canal ne l’est pas.
Vérification en T0. L’équilibre de remplissage se vérifie par une série d’injections courtes, comme pour tout moule multi-empreintes : les remplissages partiels à vitesse d’injection nominale doivent montrer que toutes les empreintes atteignent des pourcentages de remplissage comparables à la même position de vis, et les pesées sur 30 cycles doivent maintenir la variation d’empreinte à empreinte sous 1 % du poids moyen de pièce. Si l’empreinte #2 remplit à 95 % alors que la #1 est à 80 %, les talons de seuil sont retouchés — c’est du développement de moule normal, pas un échec d’essai. Voir le guide de conception des seuils pour les types de seuils et dimensions de talon par matière.
Stratégie de Compactage — La Décision Buse à Obturation
L’équilibre de remplissage résout la première moitié du problème. La seconde moitié est le compactage : après le remplissage, chaque pièce a besoin de sa propre pression et de son propre temps de maintien. Le capot à paroi mince veut un compactage court et ferme ; le support épais, un long et doux. Une seule vis ne peut donner les deux à la fois — le canal partagé signifie que chaque empreinte voit la même pression de maintien.
Deux configurations le résolvent :
Carotte froide avec restriction de seuil par empreinte. Le seuil restreint de la petite pièce fige tôt, coupant son empreinte de la pression de maintien pendant que la grande pièce continue de compacter. Cela fonctionne — et c’est ce qu’utilise le moule OBD 1+1+1, avec carotte froide et tailles de seuils fixées en DFM — mais le moment de figeage dépend de la matière et de la température. Un changement de procédé le décale ; l’équilibre n’est stable que dans la fenêtre de procédé validée.
Buses à obturation séquentielles. Chaque empreinte reçoit une buse à obturation de canal chaud avec ouverture/fermeture indépendante : la grande empreinte ouvre d’abord, les petites ouvrent quand le front de matière passe leurs seuils ou avec un délai programmé, et chaque obturateur ferme pour terminer la phase de compactage de son empreinte indépendamment. C’est ce qui se rapproche le plus d’un contrôle de procédé par empreinte qu’un moule famille puisse avoir — au prix d’un système de canal chaud à obturateurs, qui ajoute environ 8 000–15 000 $ au moule pour un collecteur de 2–4 buses.
| Méthode de compactage | Coût du moule | Contrôle | Idéal pour |
|---|---|---|---|
| Carotte froide + seuils restreints | Base | Seulement le moment de figeage | Rapport ≤ 3:1, procédé stable |
| Buses à obturation séquentielles | + 8K–15K $ | Compactage indépendant par empreinte | Rapport > 3:1, tolérances serrées, gros volume |
La décision se prend en DFM contre le rapport de poids, les exigences de tolérance et le volume annuel — pas en choisissant par défaut l’option bon marché et en espérant que le figeage tombe dans la fenêtre de procédé.
Refroidissement par Zones — Un Moule, Différentes Températures
Le conflit de temps de cycle est l’inefficacité la plus visible du moule famille : la pièce la plus épaisse fixe le cycle et chaque pièce plus fine attend. Moins visible : les pièces veulent aussi des températures de moule différentes. Le support de 3,5 mm refroidit mieux avec un moule à 70 °C ; le capot de 1,5 mm préférerait 50 °C. Une seule température de moule est un compromis qui dégrade les deux.
Le refroidissement par zones traite les deux problèmes avec des circuits de refroidissement indépendants par empreinte :
- Circuits séparés. Chaque empreinte reçoit son propre circuit de refroidissement avec sa propre vanne de réglage de débit sur le collecteur du moule, de sorte que le débit de fluide — donc l’extraction de chaleur — se règle par empreinte, pas en moyenne sur le moule.
- Séparation thermique. Les empreintes qui exigent des températures de moule réellement différentes ont besoin d’une isolation thermique entre zones — lames d’air ou plaques isolantes usinées dans la carcasse entre zones de température. Sans isolation, les zones se contaminent mutuellement et l’écart de température s’effondre.
- Conception de refroidissement par pièce. Le tracé des canaux autour de chaque empreinte suit la géométrie de la pièce — voir le guide de conception des circuits de refroidissement pour les règles de tracé. Dans un moule famille, la conception se fait par empreinte, puis s’intègre.
Le retrait interagit avec le refroidissement. Des pièces différentes tournent à des températures différentes, se rétractent à des vitesses différentes et dans des proportions différentes — même dans la même matière, une paroi épaisse rétracte plus qu’une fine. Les fonctions d’ajustement entre pièces d’un moule famille (clips, nervures de centrage, bossages de vis) doivent être conçues contre les dimensions moulées réelles que chaque pièce atteindra, prédites par la simulation d’écoulement de moule — pas contre les valeurs nominales CAO. Un clip dimensionné depuis la CAO avec 0,1 mm d’interférence peut arriver à la chaîne d’assemblage avec 0,05 mm de jeu parce que les deux pièces ont rétracté différemment.
Liste DFM en 10 Points pour Moules Famille
Avant de tailler l’acier, toute implantation de moule famille devrait passer ces dix contrôles :
- Demande assortie. Toutes les pièces s’assemblent dans un produit au même rythme. Les empreintes à demande déséquilibrée sont rejetées ou le moule est scindé.
- Rapport de poids sous 5:1. Au-delà de 3:1, les buses à obturation sont budgétées ; au-delà de 5:1, l’implantation est rejetée.
- Symétrie de force de fermeture. Centre pondéré des surfaces projetées à moins de 5 % du centre du moule ; aucun côté du moule ne porte à lui seul la charge de la plus grande empreinte.
- Dimensionnement des seuils par empreinte. Chaque talon de seuil dimensionné pour le volume injecté et le temps de remplissage cible de son empreinte ; aucune empreinte ne partage une cote de seuil par commodité.
- Méthode de compactage choisie. Carotte froide avec seuils de figeage ou buses à obturation séquentielles — choisie en DFM contre rapport et tolérance, pas en T0.
- Refroidissement par zones. Circuits indépendants par empreinte ; isolation thermique là où les empreintes exigent des températures de moule différentes.
- Tolérances différenciées par retrait. Fonctions d’ajustement dimensionnées contre les cotes moulées prédites par pièce, à partir des données d’écoulement de moule.
- Numérotation des empreintes. Chaque empreinte gravée d’un identifiant sur une surface non fonctionnelle pour la traçabilité qualité par empreinte.
- Équilibre d’éjection. Rigidité de la plaque d’éjection vérifiée contre la charge d’éjection combinée de toutes les empreintes ; forces d’éjection égalisées par empreinte.
- Stratégie d’inserts de rechange. Un moule famille ne peut pas tourner avec un jeu partiel d’empreintes — si un insert d’empreinte est endommagé, tout le moule s’arrête. Les inserts de rechange pour l’empreinte à plus forte usure sont spécifiés à l’achat du moule, et la sélection de l’acier à moule tient compte de la carcasse partagée servant le jeu complet.
Questions Fréquentes
Quel est le rapport de poids maximal entre pièces dans un moule famille ?
Jusqu’à 3:1 s’équilibre couramment par dimensionnement des seuils par empreinte. De 3:1 à 5:1, prévoyez des buses à obturation séquentielles et acceptez une pénalité de cycle. Au-delà de 5:1, la petite empreinte se surcompacte pendant que la grande remplit — rejetez l’implantation en DFM.
Les moules famille ont-ils besoin de canaux chauds ?
Non. Les moules famille à carotte froide avec restriction de seuil par empreinte fonctionnent bien jusqu’à un rapport de poids d’environ 3:1 — le moule OBD 1+1+1 est une conception à carotte froide. Les canaux chauds deviennent le bon choix quand les obturateurs sont nécessaires pour un compactage indépendant, ou quand le volume de carotte froide dominerait le poids injecté.
Comment vérifier l’équilibre de remplissage sur un moule famille ?
Série d’injections courtes à vitesse d’injection nominale : à la même position de vis, toutes les empreintes doivent montrer un avancement de remplissage comparable. Puis une pesée sur 30 cycles — variation d’empreinte à empreinte sous 1 % du poids moyen. Les critères de réussite sont par pièce, pas par cycle : chaque pièce doit respecter sa propre spécification dimensionnelle, et le contrôle d’équilibre confirme que la séquence de remplissage est stable.
Que se passe-t-il quand une empreinte s’use ou est endommagée ?
Tout le moule s’arrête — un moule famille n’a pas de mode de production partielle. C’est pourquoi la stratégie d’inserts de rechange est le point 10 de la liste. L’économie d’un moule famille doit inclure le coût des inserts de rechange pour l’empreinte à plus forte usure et l’exposition aux arrêts du jeu complet.
Quand faut-il scinder un moule famille en moules séparés ?
Au-delà d’environ 30 000 jeux par an, la pénalité de cycle et le risque de rebut dépassent l’économie d’outillage. Scindez aussi quand la demande n’est pas assortie, quand le rapport de poids dépasse 5:1, ou quand les tolérances d’ajustement d’assemblage sont plus serrées que la variation d’empreinte à empreinte que l’implantation peut tenir. Le tableau de décision complet figure dans la vue d’ensemble des moules multi-empreintes et famille.
Un moule famille est une solution d’ingénierie légitime pour un problème de jeu à demande assortie — pas une astuce de réduction de coûts. L’économie d’outillage est réelle, environ 40 % par rapport aux moules séparés, mais elle convertit le coût initial en complexité de conception : seuils par empreinte, stratégie de compactage, refroidissement par zones et tolérances différenciées par retrait. Quand ces quatre éléments sont conçus, le moule produit des jeux de qualité série cycle après cycle. Quand ils sont ignorés, l’économie réapparaît en main-d’œuvre de tri, en jeux rebutés et en un moule incapable de tenir ses propres tolérances. Notre service de fabrication de moules multi-empreintes construit à la fois des moules multi-empreintes équilibrés et des moules famille à demande assortie, avec le programme OBD 1+1+1 comme référence publiée. Demandez une revue DFM pour votre jeu de pièces →