Emballage d'Exportation pour Moules et Pièces Plastiques — Caisse, Conteneur et Prévention des Dommages
Un acheteur en Allemagne approuve les échantillons T2. Le moule — un outil P20 à 4 empreintes de 1 200 kg — est terminé. Le transitaire réserve un conteneur de 40 pieds. Le mouliste enveloppe l’outil dans un film étirable, le boulonne sur une palette bois et le charge. Pas de déshydratant. Pas de VCI. Pas de cadre acier. Le conteneur passe 28 jours en mer, traverse deux fois l’équateur et arrive à Hambourg en février.
La caisse a absorbé l’humidité. Le film étirable a piégé la condensation contre la surface du moule. Le plan de joint de la plaque A présente de la rouille superficielle sur trois bords. Les éjecteurs — non protégés, non revêtus — ont de la corrosion de surface. L’acheteur dépose une réclamation. Le transitaire pointe la méthode d’emballage. Le mouliste pointe les conditions de transport. L’expert en assurance pointe un emballage inadéquat comme cause immédiate. Le moule exige 1 200 $ de polissage et de remplacement d’éjecteurs avant de pouvoir produire. Le retard est de 10 jours.
Ce guide couvre ce qu’un acheteur doit savoir sur l’emballage d’exportation des moules à injection et des pièces plastiques — normes de caissage, protection contre l’humidité, chargement en conteneur et options d’emballage des pièces. Il est écrit pour les acheteurs qui n’ont jamais reçu d’expédition internationale de moule et qui veulent que l’outil arrive dans l’état où il a quitté l’atelier d’outillage.
1. Normes de Caissage des Moules
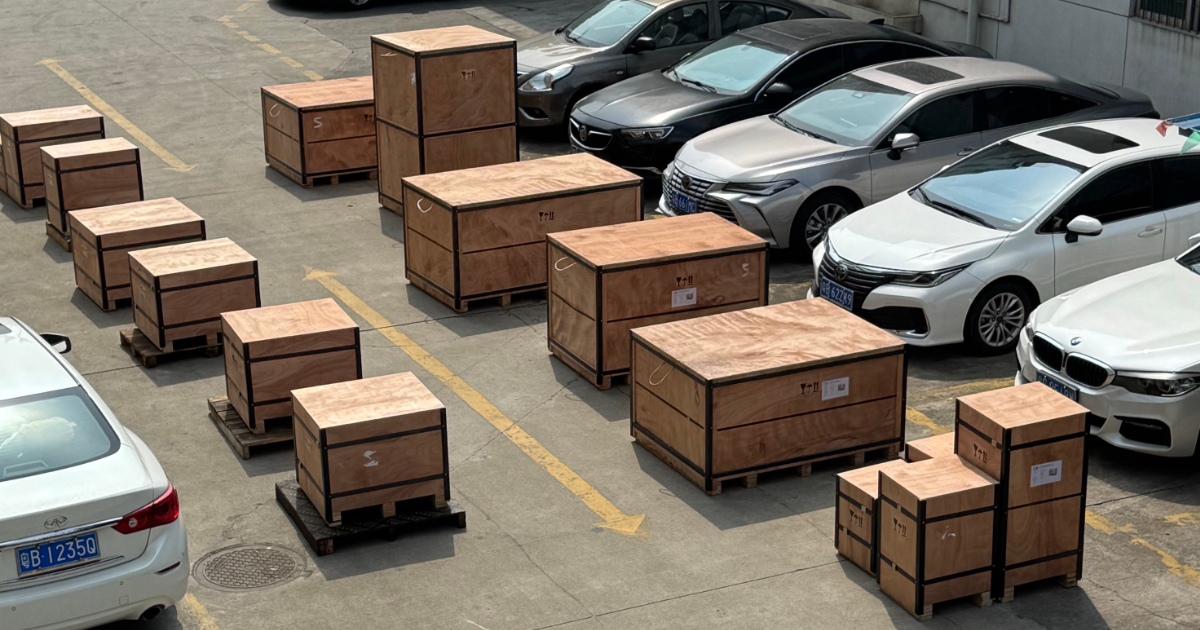
Un moule n’est pas un colis générique. C’est un assemblage acier de précision de 200 kg à 15 000 kg, avec des surfaces polies, des éjecteurs trempés, des composants coulissants et des plans de joint usinés qui doivent rester étanches sous la pression d’injection. La caisse qui le protège pendant le transport international n’est pas un emballage — c’est une assurance.
Classes de Poids et Spécifications de Caisse
| Poids du Moule | Type de Caisse | Exigences |
|---|---|---|
| < 200 kg | Caisse en contreplaqué traité ISPM 15 | Contreplaqué 12–15 mm, calage interne, base boulonnée |
| 200–500 kg | Contreplaqué traité ISPM 15 + base renforcée acier | Contreplaqué 15–18 mm, cornières acier aux angles, logements de fourche |
| 500–2 000 kg | Caisse à cadre acier avec panneaux bois traités | Cadre tube ou cornière acier soudé, panneaux de remplissage contreplaqué 18 mm, fermeture boulonnée, œillets de levage sur 4 points |
| > 2 000 kg | Cadre acier fortement dimensionné, ouvert ou fermé | Cadre acier structurel, œillets de levage dimensionnés pour le poids total + 50 % de facteur de sécurité, boulonné au plancher du conteneur avec sangles acier |
Conformité ISPM 15. Tout le bois utilisé dans les caisses d’expédition internationale doit être traité ISPM 15 — traité thermiquement à une température à cœur de 56 °C pendant au moins 30 minutes et marqué du sceau IPPC. Ce n’est pas optionnel. Les conteneurs qui arrivent avec du bois non conforme sont mis en quarantaine, traités aux frais de l’acheteur ou réexportés. Le sceau IPPC doit être visible sur au moins deux faces de la caisse.
Exigence de cadre acier. Les moules de plus de 500 kg ne doivent pas être expédiés dans des caisses tout-bois. Les charges dynamiques de la manutention en conteneur — un moule de 1 200 kg dans sa caisse subit des charges effectives de 2–3× son poids statique pendant le chargement en conteneur, le transport routier et la manutention par grue — fissurent une caisse uniquement en bois. Un cadre en tube acier soudé avec panneaux de remplissage boulonnés reporte la charge sur la structure acier. La caisse coûte 200–600 $ de plus qu’un équivalent tout-bois et évite des dommages dont la réparation coûte 5–20× ce montant.
Calage Interne
Le moule doit être immobilisé à l’intérieur de la caisse. Un moule qui peut se déplacer de 5 mm dans sa caisse pendant le transport frappera contre la paroi de la caisse pendant 28 jours. Résultat : composants de moule endommagés, panneaux de caisse fissurés et une expédition qui arrive dans un état pire que celui du départ.
Exigences de calage interne :
- Boulonné, pas vissé. Le moule est boulonné à la base de la caisse par ses trous de fixation de semelle ou par des points de levage dédiés. Les vis à bois s’arrachent sous charge dynamique. Utiliser des boulons M12–M20 traversant la base de la caisse vers des inserts filetés dans la semelle du moule, ou boulonnés traversants avec écrous freinés.
- Aucun contact avec les surfaces polies. Le bois de calage ne doit toucher que la semelle du moule, les plateaux de bridage ou les surfaces non critiques désignées. Ne jamais caler contre le plan de joint, les surfaces d’empreinte, les plaques d’éjection ou toute face polie ou usinée.
- Calage sans jeu. Les blocs de bois coincés entre le moule et les parois de la caisse doivent être ajustés serrés. Un jeu de 2 mm laisse le moule accélérer sur 2 mm avant l’impact — la force de pointe à l’impact est plusieurs fois supérieure à celle obtenue avec un calage serré.
2. Protection Contre l’Humidité
Le mécanisme d’endommagement le plus fréquent dans les expéditions internationales de moules n’est pas l’impact. C’est la corrosion.
Un conteneur d’expédition scellé est une chambre de condensation. Le soleil de la journée chauffe l’intérieur du conteneur, l’air chaud retient l’humidité, et la nuit le conteneur refroidit et l’eau se condense sur les surfaces les plus froides — le moule en acier. Sur 28 jours de cyclage thermique, le moule est mouillé puis séché de façon répétée. Les surfaces polies en acier non protégées montrent de la rouille superficielle en 72 heures.
Les Couches de Protection
| Méthode | Ce Qu’elle Fait | Requis Pour |
|---|---|---|
| VCI (inhibiteur de corrosion volatil) | Libère des molécules qui forment une couche protectrice monomoléculaire sur les surfaces en acier | Tous les moules en acier. Standard minimum |
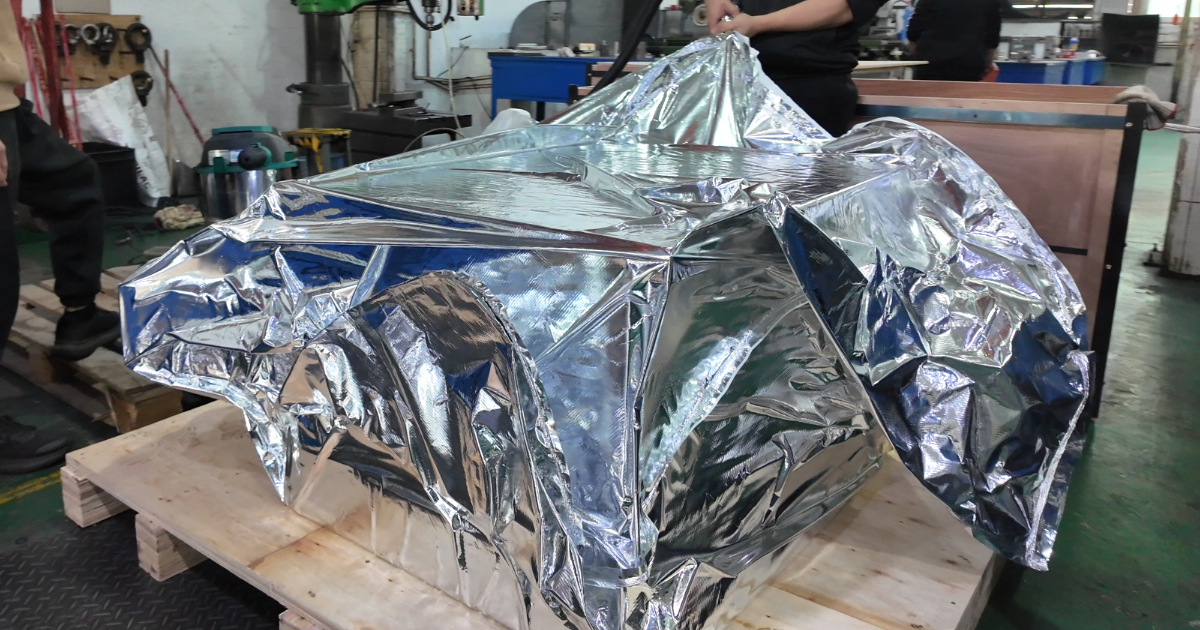
| Film VCI | Film PE imprégné de VCI, isole le moule de l’air ambiant | Moules à surfaces polies, éjecteurs, tiroirs |
| Sachets déshydratants | Absorbent l’humidité résiduelle à l’intérieur du film scellé | Toutes les applications sous film scellé. 500 g–1 kg par mètre cube de volume enfermé |
| Mise sous vide avec VCI | Barrière complète — film VCI + vide + soudure thermique | Moules avec surfaces SPI A-1/A-2, moules optiques, transit long (> 30 jours) |
| Huile cosmétique / antirouille | Appliquée directement sur les surfaces en acier exposées | Protection de secours. Compatible avec la matière moulée — certaines huiles contaminent les pièces médicales ou optiques |
Procédure standard pour un moule de production (500–2 000 kg, acier P20 ou H13, expédition internationale en conteneur) :
- Nettoyer toutes les surfaces — éliminer le fluide caloporteur, les traces de doigts, les résidus d’usinage
- Appliquer une fine couche d’huile antirouille sur tout l’acier exposé (plan de joint, inserts d’empreinte, éjecteurs, colonnes de guidage, surfaces de bridage)
- Envelopper le moule entier dans un film VCI, scellé au ruban sur tous les joints
- Placer 1–2 kg de gel de silice déshydratant à l’intérieur du film VCI
- Boulonner le moule enveloppé sur la base de la caisse
- Installer le calage interne
- Fermer et sceller la caisse
Cette procédure ajoute 80–150 $ de fournitures et 2 heures de main-d’œuvre d’emballage. Le coût de ne pas la faire : 500–3 000 $ de réparation de corrosion et 5–15 jours de retard de production.
3. Chargement en Conteneur
La façon dont un moule est positionné et arrimé dans un conteneur détermine s’il arrive au quai de réception ou au bureau de l’expert en sinistres.
Répartition de la Charge
Les moules sont denses — un outil de 1 500 kg occupe peut-être 2 mètres cubes. La charge au plancher du conteneur au droit de l’empreinte de la caisse est 5–10× supérieure à la charge moyenne au plancher pour de la marchandise générale. Positionner les moules lourds :
- Au-dessus des points d’essieu du conteneur, pas au centre de la travée. Le plancher du conteneur est le plus résistant aux extrémités et le plus faible au milieu d’une travée non supportée pendant le levage.
- Répartis sur la largeur du conteneur. Deux caisses de 750 kg positionnées côte à côte répartissent la charge sur les traverses.
- Jamais concentrés sur un seul côté. Un conteneur déséquilibré est instable pendant la manutention par grue et basculera — avec risque de chute de la charge.
Arrimage de la Caisse
Une caisse de moule de 1 200 kg dans un conteneur doit résister à un freinage d’urgence, à une mer formée et à la manutention par grue. La méthode d’arrimage dépend de la conception de la caisse :
| Type de Caisse | Méthode d’Arrimage |
|---|---|
| Caisse bois, < 500 kg | Sangles acier (2×) passées par la base de la caisse vers les anneaux d’arrimage du conteneur. Fardage bois entre la caisse et les parois du conteneur. |
| Caisse à cadre acier, > 500 kg | Boulonnée au plancher du conteneur par les trous de boulonnage pré-percés dans la base du cadre acier. Sangles acier en secours. |
| Caisse ouverte en haut (moule avec composants saillants) | Couverte d’une bâche étanche fixée au cadre de la caisse. Le conteneur doit être placé sous pont ou être un conteneur étanche. |
Ce qui part dans le même conteneur que le moule. Si le moule et les premières pièces de production sont expédiés ensemble — courant pour les envois T2/T3 — les cartons de pièces ne doivent pas être chargés contre la caisse du moule. Les cartons de pièces sont écrasables. Une caisse de moule qui se déplace de 10 mm contre une paroi de carton détruit son contenu. Soit charger les pièces dans un conteneur séparé, soit construire une cloison en contreplaqué entre la caisse du moule et les palettes de pièces.
4. Emballage des Pièces Plastiques
Le moule est une moitié de l’expédition. Les pièces qu’il produit sont l’autre moitié — et l’emballage des pièces va du vrac industriel au prêt-à-vendre.
Options d’Emballage
| Méthode | Coût par Pièce | Idéal Pour | Remarques |
|---|---|---|---|
| Vrac (sachet PE + carton) | 0,01–0,03 $ | Composants internes, pièces non cosmétiques, faces B | Les pièces se touchent. Un marquage de surface est attendu. |
| Emballage par couches (feuille de mousse PE entre les couches) | 0,03–0,08 $ | Pièces cosmétiques, surfaces peintes, face A classe A | Élimine le contact pièce à pièce. Emballage intensif en main-d’œuvre. |
| Carton cloisonné (cellules individuelles) | 0,05–0,15 $ | Petites pièces cosmétiques, lentilles, composants de dispositifs médicaux | Protection maximale. Chaque pièce isolée. |
| Plateau thermoformé + carton | 0,10–0,30 $ | Prêt-à-vendre, alimentation d’assemblage automatisée | Plateaux conçus pour la géométrie de la pièce. Réutilisables en production. |
| Prêt-à-vendre (boîte imprimée + insert + code-barres) | 0,20–0,60 $+ | Produits de consommation, pièces de rechange | Présentation de marque complète. Inclut UPC/EAN, insert d’instructions. |
La spécification du carton. Les cartons d’exportation pour pièces plastiques doivent être dimensionnés pour la hauteur d’empilage d’un chargement de conteneur — typiquement 6–8 cartons de haut, le carton du bas supportant 50–80 kg de charge statique pendant 4–6 semaines. Spécification standard de carton d’export : ondulé double cannelure (cannelure BC, épaisseur combinée 6–7 mm), résistance à l’éclatement ≥ 1 200 kPa, résistance à la compression des bords ≥ 6,0 kN/m. Les cartons simple cannelure ne sont acceptables que pour des pièces dont le poids brut de carton est inférieur à 5 kg, et uniquement palettisées.
Palettisation. Les cartons empilés à la main se déplacent pendant le transport. Les charges palettisées — cartons empilés sur une palette traitée ISPM 15, film étirable et éventuellement sanglés — sont manutentionnées au chariot élévateur à l’origine comme à destination. La palettisation ajoute 15–25 $ par palette et réduit les dommages de manutention d’un ordre de grandeur.
5. Documentation et Marquage
Une expédition correctement emballée arrive avec une documentation qui permet le dédouanement et l’inspection à réception sans ouvrir chaque caisse.
Exigences de marquage des caisses :
- Nom et adresse de l’expéditeur et du destinataire (identiques à la facture commerciale)
- Numéro de caisse (ex. « 1 sur 3 »)
- Poids brut et net (kg)
- Dimensions (L × l × H, cm)
- Symboles de manutention : flèche « HAUT », « FRAGILE », « KEEP DRY » — au pochoir en noir, hauteur minimale 80 mm
- Sceau IPPC (sur les caisses bois, minimum 2 faces)
- Marque de centre de gravité pour les caisses de plus de 2 000 kg ou à répartition de poids asymétrique
Dossier documentaire :
- Facture commerciale (dans une enveloppe étanche fixée à la caisse n° 1 et envoyée séparément par e-mail)
- Liste de colisage (même méthode de fixation)
- Copie du connaissement / de la lettre de transport aérien
- Certificat d’origine (si exigé par le pays de destination)
- Certificat de conformité ISPM 15 (si exigé)
Le dossier documentaire fixé à la caisse doit être placé dans une pochette porte-documents étanche auto-adhésive — ni scotchée, ni agrafée. L’adhésif lâche sous l’humidité et les agrafes percent les documents.
Questions Fréquentes
Combien le caissage d’exportation ajoute-t-il au coût du moule ?
Pour un moule de 500–2 000 kg, une caisse à cadre acier ISPM 15 avec protection VCI et calage interne coûte 300–800 $ selon la taille du moule et la complexité de la caisse. C’est 2–5 % du coût d’un moule de production typique et c’est inclus dans le devis de tout fournisseur qui a l’expérience de l’export. Si un devis n’inclut pas le caissage d’exportation, vérifiez s’il s’agit d’une ligne distincte — ou si le fournisseur compte sur un enlèvement domestique.
Puis-je expédier le moule par fret aérien plutôt que maritime ?
Oui, mais le calcul économique est rarement favorable. Le fret aérien coûte 5–10× le fret maritime au kilogramme, et un moule est parmi les cargaisons les plus denses que vous expédierez. Un moule de 1 000 kg de Shenzhen à Francfort coûte environ 400–600 $ par mer (part LCL ou FCL) et 4 000–6 000 $ par air. Le fret aérien se justifie uniquement quand le retard de production dû à un transit maritime de 28 jours coûte plus cher que la prime du fret aérien — par exemple un moule nécessaire pour tenir une échéance de soumission réglementaire, ou une ligne de production arrêtée en attente de l’outil.
Quelle est la différence entre LCL et FCL pour les expéditions de moules ?
LCL (Less than Container Load — groupage) signifie que votre caisse partage un conteneur avec d’autres marchandises. FCL (Full Container Load — conteneur complet) signifie que vous contrôlez le conteneur entier. Pour les moules de plus de 500 kg, le FCL est fortement préféré — un moule de 1 200 kg dans un conteneur LCL est chargé, déchargé et rechargé aux points de groupage et de dégroupage, ce qui multiplie le risque de dommage de manutention. L’écart de coût pour un conteneur de 20 pieds de Shenzhen vers un port européen est typiquement de 400–800 $ de plus en FCL par rapport à la part LCL. Pour un moule de 15 000–50 000 $, ce n’est pas là qu’il faut économiser.
L’emballage d’exportation est la dernière étape du processus de fabrication du moule, et il détermine si l’outil qui arrive dans votre usine est le même que celui qui a quitté l’atelier. Spécifiez les exigences de caissage dans la RFQ — ISPM 15, cadre acier pour les outils de plus de 500 kg, film VCI, déshydratant, calage boulonné. Inspectez la caisse par photo avant que le moule ne quitte le fournisseur. Une caisse de 500 $ qui évite une réparation de 3 000 $ et un retard de deux semaines a le meilleur ROI de toutes les lignes du bon de commande du moule.
Ces normes d’emballage s’appliquent quel que soit le pays de destination. Le dédouanement, les procédures au port d’entrée et les délais de transit varient selon les pays — pour la logistique propre à chaque marché, voir nos guides pour les acheteurs aux États-Unis et en Allemagne, ou parcourez toutes les régions dans nos guides d’achat et d’approvisionnement.
Soumettez votre fichier de pièce pour une revue DFM gratuite et une estimation du coût du moule →
Découvrez comment fonctionne le processus de production JBRplas →