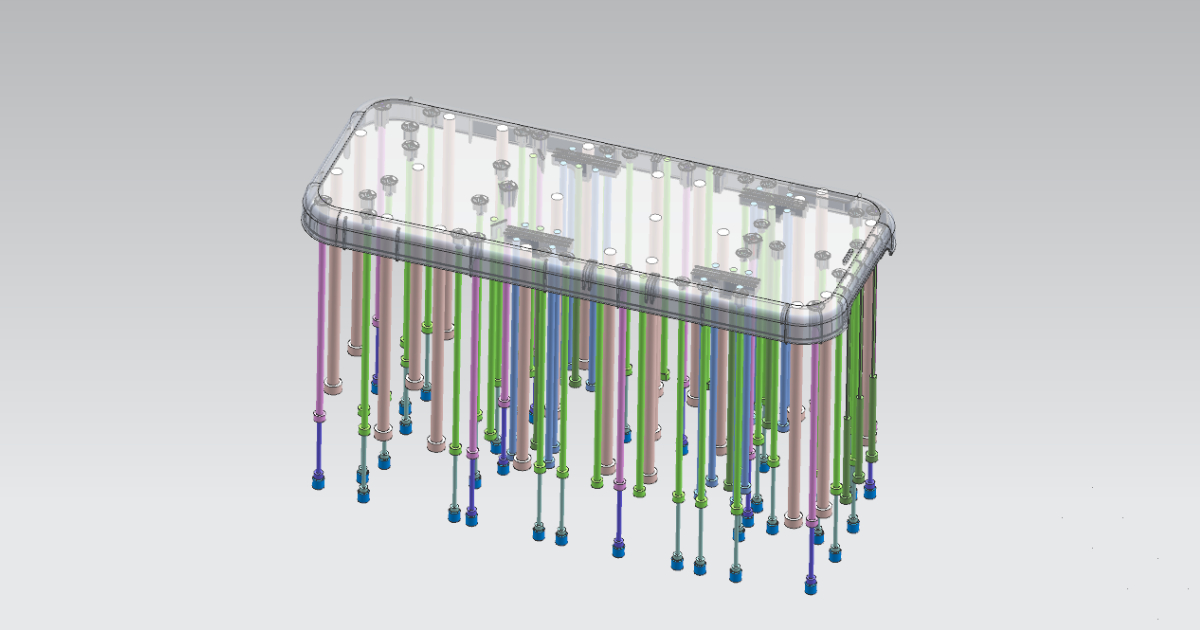
Conception du Système d'Éjection pour Moules d'Injection — Éjecteurs, Lames, Plaques de Dépouille et Séquence de Retour
Un concepteur de moules examine les échantillons T1 d’un nouveau moule pour un boîtier de dispositif médical — un moule 4 empreintes produisant une enceinte en PC/ABS avec une cavité de 55 mm de profondeur, des parois de 2,0 mm et une finition extérieure polie SPI A-2. Les pièces s’éjectent régulièrement. Le temps de cycle est de 24 secondes. La qualité cosmétique au point d’injection est parfaite. Il n’y a qu’un seul problème : chaque pièce présente quatre marques circulaires d’éjecteurs sur la surface extérieure — chacune d’environ 6 mm de diamètre, surélevée de 0,05 mm au-dessus de la surface environnante, et visible sous la norme d’inspection 800 lux du client. La spécification de surface Classe A indique : « aucune marque d’éjecteur visible sur l’extérieur ».
Le concepteur a placé les éjecteurs sur la face extérieure plane de la pièce parce que la surface intérieure est occupée par 14 entretoises de PCB, deux tours de clip et une paroi de compartiment de batterie — aucune n’offrant une surface plane suffisante pour un éjecteur de 6 mm. La face extérieure plane était la seule surface disponible. Résultat : un moule qui produit des pièces dimensionnellement exactes, entièrement remplies et cosmétiquement défectueuses — et une modification d’outillage qui coûte 12 000 ¥ et retarde la production de dix jours.
La conception du système d’éjection est la dernière chose que le concepteur de moules spécifie et la première que le client voit. Chaque éjecteur laisse une marque témoin. La tâche de conception consiste à rendre ces marques invisibles, acceptables, ou situées sur une surface que le client ne regarde jamais.
Ce que fait le système d’éjection
Une fois la pièce refroidie et solidifiée, elle reste collée au côté noyau du moule. La pièce s’est rétractée sur le noyau — le même retrait différentiel qui cause la déformation en production agit ici comme une force de rétention qui retient la pièce dans le moule. Le système d’éjection doit vaincre cette force de rétention, pousser la pièce hors du noyau, et lui permettre de tomber librement ou d’être retirée par un robot — le tout sans déformer, rayer ou marquer la pièce au-delà de la spécification cosmétique.
La force de rétention est proportionnelle :
- Au retrait du plastique (retrait plus élevé = préhension plus serrée sur le noyau)
- À la surface du noyau en contact avec la pièce
- Au coefficient de frottement entre le plastique et le noyau en acier poli
- À l’angle de dépouille (dépouille plus faible = rétention plus élevée ; une dépouille de 0,5° produit environ 3× la force de rétention d’une dépouille de 2°)
Pour un boîtier typique avec un noyau de 55 mm de profondeur, une dépouille de 2°, en PC/ABS : force de rétention ≈ 800–1 200 N par empreinte. Un moule 4 empreintes nécessite environ 3 200–4 800 N de force d’éjection — fournie par le système d’éjection via la plaque d’éjection de la presse, qui délivre typiquement 20–80 kN de force sur une course de 100–150 mm.
La force d’éjection doit être répartie sur suffisamment d’éléments d’éjection pour qu’aucun élément seul ne dépasse la résistance à la compression du plastique à la température d’éjection. Éjecter une pièce en PP chaude (encore à 80 °C à l’ouverture du moule) avec un seul éjecteur de 4 mm garantit de perforer la pièce — un défaut d’éjection causé non par le remplissage ou le refroidissement, mais par une surface de contact d’éjecteur insuffisante pour la résistance à la compression de la matière à la température d’éjection.
Les cinq types d’éjecteurs
1. Éjecteurs cylindriques — le cheval de bataille
Éjecteurs cylindriques qui poussent contre la pièce depuis le côté noyau. Disponibles en diamètres standard de 1,5 mm à 25 mm, en acier H13 trempé (48–52 HRC) avec une tolérance de diamètre extérieur rectifié de −0,005 à −0,015 mm pour un ajustement glissant dans l’alésage de la plaque d’éjection.
| Diamètre d’éjecteur (mm) | Force d’éjection max. par éjecteur (N) — PC/ABS à 90 °C | Force max. par éjecteur (N) — PP à 80 °C | Application typique |
|---|---|---|---|
| 3 | 60–90 | 30–50 | Petits éléments, nervures étroites |
| 4 | 110–160 | 55–85 | Nervures, bossages, éléments moyens |
| 5 | 170–250 | 85–130 | Éléments standard sur surfaces planes |
| 6 | 250–360 | 125–190 | Standard pour enceintes, boîtiers |
| 8 | 450–630 | 220–330 | Grandes surfaces planes, pièces structurelles |
| 10 | 700–1 000 | 350–520 | Pièces lourdes, emboutissage profond |
Les éjecteurs cylindriques laissent une marque témoin circulaire. Cette marque combine trois effets :
- L’empreinte de la face de l’éjecteur : la face polie de l’éjecteur transfère son état de surface à la pièce. Une face d’éjecteur polie (Ra 0,4 μm) laisse une marque brillante ; une face texturée peut se fondre dans une surface de pièce texturée.
- Le différentiel de dilatation thermique : l’éjecteur est à la même température que l’acier du noyau (50–80 °C), alors que la surface de pièce qu’il contacte est à 80–100 °C. La face plus froide de l’éjecteur refroidit localement la surface de la pièce, créant un halo visible autour de la marque.
- L’indentation mécanique : si la force d’éjection par éjecteur dépasse la limite d’élasticité en compression du plastique à la température d’éjection, l’éjecteur marque la surface au lieu de pousser contre elle. Le plastique cède localement et la marque est un creux plutôt qu’une marque en relief.
2. Éjecteurs à lame — pour nervures et parois minces
Lames d’éjection rectangulaires avec un rapport largeur/épaisseur de 3:1 à 10:1. Les lames éjectent des éléments minces — nervures, goussets, parois étroites — là où un éjecteur rond ne passerait pas. L’épaisseur de lame est typiquement de 1,0–3,0 mm et la largeur de 3–30 mm.
| Épaisseur de lame (mm) | Plage de largeur de lame (mm) | Force max. par lame (N) | Application typique |
|---|---|---|---|
| 1,0 | 3–10 | 40–80 | Nervures minces, goussets |
| 1,5 | 5–15 | 90–160 | Nervures moyennes, parois étroites |
| 2,0 | 6–20 | 160–280 | Nervures structurelles, parois profondes |
| 3,0 | 9–30 | 350–600 | Nervures épaisses, sections lourdes |
Les lames sont orientées avec leur dimension mince parallèle à la direction de la nervure ou de la paroi. La lame contacte la nervure sur sa longueur, répartissant la force d’éjection sur la section de la nervure plutôt qu’en un point. La marque témoin est une empreinte rectangulaire sur la surface de la nervure — acceptable sur les nervures internes, inacceptable sur les surfaces cosmétiques.
3. Éjecteurs à douille — pour bossages et noyaux
Une douille cylindrique creuse qui entoure une broche de noyau. La douille éjecte la pièce pendant que la broche de noyau reste fixe, ce qui fournit une éjection sur toute la circonférence d’un bossage ou d’un élément circulaire. Les douilles sont standard pour éjecter des bossages trop hauts pour être atteints par les éjecteurs environnants, ou pour des bossages où la force d’éjection doit être appliquée au plus près de l’interface de frettage entre le plastique et la broche de noyau.
| DI douille (mm) | DE douille (mm) | Épaisseur de paroi (mm) | Force max. (N) |
|---|---|---|---|
| 3 | 5–6 | 1,0–1,5 | 60–120 |
| 4 | 6–8 | 1,0–2,0 | 110–220 |
| 6 | 9–12 | 1,5–3,0 | 250–500 |
| 8 | 12–16 | 2,0–4,0 | 450–880 |
| 10 | 15–20 | 2,5–5,0 | 700–1 400 |
La surface extérieure de la douille contacte le plastique, et la marque témoin est un anneau annulaire autour du bossage. Sur un bossage où la tête de vis ou la rondelle d’assemblage recouvre la surface supérieure, cet anneau est masqué après assemblage — ce qui fait de la douille un éjecteur idéal pour les pièces à nombreux bossages, où des marques d’éjecteurs sur les surfaces planes seraient visibles.
4. Plaques de dépouille — pour une éjection sans marque visible
Une plaque de dépouille est une plaque plane qui contacte tout le périmètre de la pièce — typiquement le bord extérieur ou une bride continue — et pousse la pièce hors du noyau sans aucune marque localisée d’éjecteur. Les plaques de dépouille sont la solution pour les surfaces Classe A où aucune marque témoin n’est acceptable.
| Type de pièce | Zone de contact de la plaque de dépouille | Application typique |
|---|---|---|
| Lentilles transparentes, guides de lumière | Bord du périmètre ou bride | Zéro marque visible sur les surfaces optiques |
| Enceintes cosmétiques (Classe A) | Bride interne, épaulement de clip | Marques acceptables sur éléments internes non visibles |
| Récipients à paroi mince | Rebord ou lèvre | Éjection sur tout le périmètre, sans déformation |
| Engrenages et pièces de précision | Face de moyeu ou bride de diamètre extérieur | Éjection uniforme, sans déformation du profil de dent |
La plaque de dépouille est actionnée par le même système d’éjection que celui qui anime les éjecteurs — reliée à la plaque d’éjection par des tirants ou montée directement sur la plaque d’éjection. La plaque doit être guidée sur des colonnes de guidage trempées pour éviter son basculement (inclinaison) pendant l’éjection, qui bloquerait la plaque sur le noyau et produirait une éjection inégale. La course de la plaque de dépouille est limitée à la profondeur de la pièce plus 2–5 mm de dégagement — typiquement 15–60 mm, plus courte que la course d’éjection.
5. Éjection par air — pour pièces à paroi mince et flexibles
De l’air comprimé est introduit entre la pièce et le noyau par des micro-vannes ou des inserts en acier poreux. L’air casse le vide entre la pièce et le noyau et assiste l’éjection. L’éjection par air est rarement le mode d’éjection principal — elle est presque toujours utilisée en assistance, combinée à des éjecteurs ou à une plaque de dépouille, pour les pièces où l’adhérence par vide entre la pièce et la surface polie du noyau est la force de rétention dominante.
L’éjection par air est particulièrement efficace pour les récipients et godets à paroi mince (épaisseur de paroi <1,5 mm), où la force de vide peut dépasser la force de rétention mécanique et où des éjecteurs mécaniques déformeraient la pièce encore chaude.
Règles de positionnement des éjecteurs
Règle 1 : placer sur les surfaces non cosmétiques
La première règle de positionnement des éjecteurs est la même que la première règle de positionnement des seuils : mettre les marques témoin là où le client ne les verra jamais. Les éjecteurs vont sur les nervures internes, le dessus des bossages (recouvert par la tête de vis), l’intérieur des clips, le dessous des brides, et toute surface définie comme non cosmétique sur le plan de la pièce.
Une revue DFM qui identifie les surfaces d’éjection disponibles doit avoir lieu avant la conception du système de refroidissement — parce que les canaux de refroidissement et les éjecteurs se disputent le même espace dans l’acier du noyau. L’usinage de précision requis pour les alésages d’éjecteurs (tolérance H7, état de surface d’alésage Ra 0,8 μm) est de la même classe que les seuils et canaux de refroidissement qui partagent la géométrie du noyau. Un noyau avec des canaux de refroidissement bien placés et sans place pour les éjecteurs est aussi problématique qu’un noyau dont les éjecteurs bloquent tous les emplacements de refroidissement possibles.
Règle 2 : équilibrer la force d’éjection
Les éléments d’éjection doivent être disposés symétriquement autour du centre de la pièce pour que la force d’éjection résultante passe par le centre de masse de la pièce. Une éjection asymétrique — des éjecteurs d’un côté de la pièce mais pas de l’autre — fait basculer la pièce pendant l’éjection, ce qui la bloque contre le noyau. Ce coincement augmente la force d’éjection, ce qui augmente la tendance au marquage, à quoi le concepteur répond en ajoutant des éjecteurs — qui, s’ils sont placés asymétriquement, aggravent le coincement.
Le centre de la force d’éjection doit coïncider avec le centre géométrique de la pièce. Pour une pièce rectangulaire, quatre éjecteurs aux angles fournissent une éjection équilibrée. Pour une pièce circulaire, trois éjecteurs ou plus sur un cercle de perçage fournissent une éjection équilibrée. Pour une pièce irrégulière, le motif d’éjection doit être conçu autour du centre de surface projetée, et non des surfaces planes les plus proches.
Règle 3 : ne jamais placer face à une paroi mince
Un éjecteur placé face à une paroi de 0,8 mm fera fléchir la paroi avant que la pièce ne se libère du noyau. La force nécessaire pour éjecter la pièce du noyau est répartie sur la zone de contact des éjecteurs — mais la force de réaction est concentrée à l’emplacement de l’éjecteur. Une paroi mince face à l’éjecteur a une rigidité en flexion insuffisante pour résister à la force d’éjection, et la pièce fléchit localement au lieu de se libérer du noyau.
L’épaisseur de paroi à l’emplacement de l’éjecteur doit être d’au moins 1,0 mm pour un éjecteur de 4 mm et de 1,5 mm pour un éjecteur de 6 mm. Si la paroi est plus mince, l’éjecteur doit être déplacé vers une section plus épaisse — une nervure, un bossage, une bride ou un gousset.
Règle 4 : maintenir la distance éjecteur-bord
Les éjecteurs doivent être à au moins 1,5–2,0 mm de tout bord de cavité, plan de joint ou élément de noyau. À moins de 1,5 mm, l’alésage de l’éjecteur débouche dans l’acier vers l’élément adjacent, créant un chemin de bavure pour le plastique. Un alésage d’éjecteur qui recoupe un bord de cavité produit une marque témoin avec une bavure vive — le plastique s’écoule dans le jeu entre l’éjecteur et l’alésage à l’intersection du bord.
Règle 5 : respecter la dépouille
Les éjecteurs doivent être perpendiculaires au plan de joint — ils ne peuvent pas suivre l’angle de dépouille d’une surface inclinée ou galbée. Cela signifie que sur une paroi avec dépouille (2–3° par rapport à la verticale), la face de l’éjecteur contacte la surface de la pièce selon un angle égal à l’angle de dépouille. La face de l’éjecteur n’est pas parallèle à la surface de la pièce. Le contact se fait le long d’une ligne et non sur une surface circulaire, produisant une marque en croissant et concentrant la force d’éjection en un contact linéique.
Pour les surfaces avec une dépouille supérieure à 2°, le concepteur doit encastrer la face de l’éjecteur dans une poche à fond plat usinée dans l’acier du noyau, de sorte que la face de l’éjecteur soit parallèle à la surface de la pièce. La poche est une opération d’usinage supplémentaire — une fraise à fond plat taillée dans la surface dépouillée du noyau — mais elle ramène le contact linéique à un contact pleine surface.
Éjection en deux étapes et retour anticipé
Pourquoi une éjection en deux étapes
Une pièce avec des nervures profondes et un noyau haut peut nécessiter deux étapes d’éjection : la première étape rétracte le noyau ou écarte une plaque de dépouille de la surface du noyau, cassant le vide initial et la préhension par frettage ; la seconde étape pousse la pièce complètement hors de la surface de noyau restante avec des éjecteurs. Une éjection en une seule étape sur une pièce à noyau profond concentre toute la force d’éjection au moment du décollement initial — le moment où la force est la plus élevée dans le cycle d’éjection — et risque de déformer la pièce ou de la perforer.
L’éjection en deux étapes est mise en œuvre par un séquenceur mécanique ou hydraulique dans le système d’éjection : la première étape (typiquement la plaque de dépouille ou des éjecteurs de grande surface) parcourt 5–15 mm pour libérer la pièce ; la seconde étape (éjecteurs ou douilles) termine ensuite la course d’éjection. Le séquençage peut être obtenu par des éjecteurs à retard, des vérins hydrauliques ou des verrous mécaniques dans le système d’éjection.
Mécanisme de retour anticipé
La plaque d’éjection doit revenir à sa position d’origine avant la fermeture du moule. Si la plaque d’éjection est encore en avant à la fermeture, les éjecteurs entreront en collision avec la cavité — endommageant les éjecteurs, la surface de cavité, ou les deux. Le retour standard se fait par ressorts mécaniques ou par la course de rétraction d’éjection de la presse. Mais dans un cycle de moulage à haute cadence, attendre que les ressorts ramènent la plaque d’éjection ajoute du temps à la séquence de fermeture du moule.
Un mécanisme de retour anticipé (aussi appelé retour positif ou retour de sécurité) utilise des liaisons mécaniques — des tiges de repousse contactant la plaque de cavité pendant la fermeture — pour forcer la plaque d’éjection à revenir en position d’origine avant que noyau et cavité ne se rencontrent. Il est indépendant de la force des ressorts et du séquencement de la presse, et il élimine le risque qu’un éjecteur resté en position avant percute une cavité en fermeture.
Pour les moules à pièces d’emboutissage profond où la course d’éjection dépasse 60 mm, le retour anticipé est une pratique standard. Pour les moules à haute cadence (temps de cycle <15 secondes), le temps gagné en supprimant l’attente de retour par ressort peut être de 0,5–1,0 seconde par cycle — une réduction de temps de cycle de 3–7 %.
État de surface de l’éjecteur et cosmétique
La face de l’éjecteur laisse une marque témoin déterminée par la finition de la face de l’éjecteur par rapport à la surface de pièce environnante :
| Finition de la face d’éjecteur | Finition de la surface de pièce | Aspect de la marque témoin |
|---|---|---|
| Polie (Ra 0,2–0,4 μm) | Polie (SPI A-1/A-2) | À peine visible — point brillant sur surface brillante |
| Polie (Ra 0,2–0,4 μm) | Mate / texture VDI | Visible — point brillant sur surface mate |
| Texturée pour correspondre | Texturée (VDI 27, SPI C-1) | Quasiment invisible — la texture masque le bord de l’éjecteur |
| Sablée (Ra 1,6–3,2 μm) | Toute | Point plat, légèrement rugueux |
La marque d’éjecteur la plus invisible cosmétiquement est celle où la texture de la face de l’éjecteur correspond à la surface environnante. Sur une pièce texturée, texturer les faces d’éjecteurs à la même spécification élimine le halo visible qui distingue un éjecteur poli d’une surface texturée. Sur une pièce polie (SPI A-1), une face d’éjecteur polie (Ra 0,2 μm) produit une marque invisible dans la plupart des conditions d’inspection — mais qui peut rester visible sous un éclairage rasant de 800 lux.
Le concepteur du moule de boîtier de dispositif médical, parti de marques d’éjecteurs sur l’extérieur Classe A, a révisé l’éjection : quatre éjecteurs de Ø6 mm ont été supprimés de la face extérieure et remplacés par huit éjecteurs à lame de Ø3 mm sur les nervures internes, quatre éjecteurs à douille de Ø4 mm autour des bossages de PCB et deux éjecteurs de Ø8 mm sur les faces internes des tours de clip. La modification d’outillage a coûté 12 000 ¥ et a nécessité de réusiner l’insert de noyau pour ajouter les rainures d’éjecteurs à lame et les logements de douilles. Le moule révisé a produit des pièces sans aucune marque d’éjecteur visible sur la surface extérieure. Le client a approuvé les échantillons T2 dès la première soumission.
La conception du système d’éjection n’est pas une réflexion après coup dans le processus de conception du moule. C’est une négociation entre la géométrie de la pièce (qui détermine où les éjecteurs peuvent être placés), la spécification cosmétique (qui détermine où les éjecteurs peuvent être visibles) et les propriétés de la matière à la température d’éjection (qui déterminent la force que chaque élément d’éjection peut appliquer sans endommager la pièce). Le concepteur qui résout cette négociation avant la découpe de l’acier du noyau produit un moule qui éjecte proprement, ne marque aucune surface visible et tourne au temps de cycle annoncé.
Discutez de la conception du système d’éjection de votre moule →