Défauts du Moulage par Injection et Rebuts — les Quatre Sources, leur Coût et Comment les Réduire
La plupart des programmes de moulage sont pilotés par un « taux de rebut » que personne n’a défini. Deux personnes dans la même réunion peuvent citer 0,4 % et 45 % et avoir toutes deux raison, parce qu’elles mesurent des choses différentes avec le même mot.
Le rebut en moulage par injection a quatre sources. Chacune dépend d’une décision différente, se mesure dans une unité différente et est généralement portée par une personne différente. L’ordre ci-dessous suit la facilité de correction, pas la fréquence des discussions.
Un défaut n’est pas la même chose qu’un rebut
Un taux de défauts est la part des pièces produites qui échouent au contrôle. Son dénominateur est la pièce produite.
Un taux de rebut est la part de matière injectée dans la machine qui ne ressort jamais sous forme de pièce livrable. Son dénominateur est l’injection.
L’écart entre les deux, c’est le canal d’alimentation, plus les injections de démarrage, plus chaque pièce qui part au broyeur. Rien de tout cela n’apparaît dans un rapport de contrôle. Tout cela apparaît sur la facture de matière.
Nous publions un taux de défauts : notre taux de défauts signalé par les clients sur les programmes établis est inférieur à 0,3 %, et les nouveaux programmes visent moins de 1 % dans les 90 premiers jours. C’est un taux de défauts. Ce n’est pas un taux de rebut, et le présenter comme tel serait trompeur — il exclut entièrement le canal d’alimentation, il exclut les injections d’essai en T0 et T1, et il exclut les premières heures après un changement de moule.
| Source | Décidée par | Mesurée en | Visible dans |
|---|---|---|---|
| Canal d’alimentation et carotte | Conception du moule : canal chaud ou froid, diamètre du canal, nombre d’empreintes | Poids du canal ÷ poids de l’injection | Facture de matière, débit du broyeur |
| Pièces rebutées | Fenêtre de process, état du moule, séchage de la matière | Cpk → PPM, taux de défauts | Données de contrôle, main-d’œuvre de tri |
| Démarrage et changement de moule | Process d’essai, standardisation du changement, verrouillage des paramètres | Injections rebutées par démarrage × nombre de démarrages | Courbes de montée en régime, bacs de rebut en début de poste |
| Perte de broyat | Chimie de la matière, spécification client, taux de broyat | % de broyat × dégradation par passage | Rendement de la matière retraitée |
Traiter ces quatre sources comme un seul chiffre explique pourquoi la consigne « réduisez le rebut » n’aboutit si souvent à rien. Un canal chaud ne corrige pas un déséquilibre de remplissage. Un contrôle statistique du procédé ne récupère pas les 18 grammes de canal à chaque injection. Ce sont quatre budgets distincts avec quatre responsables distincts, et il faut les attaquer séparément.
Source 1 — Canal d’alimentation et carotte
C’est la seule des quatre que l’on peut calculer exactement avant la première injection.
Une coque en ABS à paroi mince, une empreinte, 500 000 pièces par an. La pièce pèse 22 grammes. Le canal d’alimentation — le réseau de canaux qui amène la matière fondue de la buse de la presse à l’empreinte — pèse 18 grammes. L’injection fait 40 grammes, dont 22 grammes de produit et 18 grammes de rebut qui partent directement au broyeur.
Soit 45 % de chaque injection.
Sur l’année, le programme consomme 11 000 kg de résine en pièces vendables et 9 000 kg en canal. Ces 9 000 kg ne sont pas une perte totale — ils sont broyés et réincorporés — mais le broyat n’est pas de la résine vierge. Chaque passage raccourcit les chaînes polymères, et la proportion réincorporable est plafonnée par la spécification du client, pas par votre équipement.
Les systèmes à canal froid transforment 15 à 30 % de l’injection en carotte et en canal à chaque cycle. Un canal chaud maintient la matière fondue dans un distributeur chauffé entre les injections : seule la pièce est éjectée et la fraction de canal tombe à zéro. Le compromis est réel : le moule coûte plus cher, le distributeur demande de la maintenance et la qualité de l’entrée devient un problème d’ingénierie à part entière. À 500 000 pièces par an, la matière économisée rembourse généralement cet écart dès la première année. La comparaison complète, y compris les cas où le canal froid est la bonne réponse, se trouve dans canal chaud vs canal froid.
Comment le mesurer : prenez le plan d’implantation du moule et additionnez le volume du canal. Ce chiffre est connu au stade du devis. C’est la première question à poser à un fournisseur dont le prix à la pièce paraît trop bas.
Source 2 — Pièces rebutées
Les pièces rebutées sont ce que la plupart des gens entendent par « rebut », et elles constituent généralement la plus petite des quatre sources en poids.
Les défauts sont un problème de capabilité : ils se mesurent donc contre la capabilité du procédé et non contre la matière :
| Cpk | Taux de défauts approximatif | Signification pratique |
|---|---|---|
| < 1,00 | Plus de 2 700 PPM (0,27 %) | Non capable. Les pièces sont triées, pas maîtrisées. |
| 1,33 | ~63 PPM (0,006 %) | Capabilité conventionnelle. Suffisant pour la plupart des pièces commerciales. |
| 1,67 | ~0,6 PPM | Seuil d’entrée pour un PPAP automobile et la production médicale. |
| 2,00 | ~0,002 PPM | Cotes critiques de sécurité. Rarement tenable sur des tolérances serrées. |
Mises côte à côte, l’écart d’échelle est l’argument. Le canal restitue 45 % de l’injection sous forme de broyat ; un procédé capable génère 0,006 % de pièces rebutées. L’écart dépasse trois ordres de grandeur. Le chiffre qui domine une réunion qualité n’est pas celui qui domine le coût matière.
Les pièces rebutées restent importantes commercialement, pour une raison qui n’a rien à voir avec la matière : sur un moule multi-empreintes, une empreinte défectueuse peut ruiner l’injection entière si les pièces ne peuvent pas être triées économiquement. Sur un moule à 16 empreintes, une seule empreinte qui bave, c’est une perte de 16 pièces par cycle, pas d’une pièce.
Comment le mesurer : un Cpk calculé entre empreintes, lots de matière et dans le temps — pas sur cinq pièces d’une empreinte en T1. La différence entre un rapport et une déclaration de capabilité, c’est l’échantillon. Notre position publiée et le flux de contrôle derrière elle sont sur la page qualité ; l’arithmétique de capabilité et sa spécification sur un plan sont dans tolérances de moulage.
Source 3 — Démarrage, changement de moule et qualification
C’est la source pour laquelle il n’existe aucune référence publiée fiable, y compris ici. Nous ne donnons pas de chiffre de rebut au démarrage, parce qu’un chiffre issu d’un moule et d’une matière ne serait pas comparable à votre programme, et le citer suggérerait une précision que nous n’avons pas mesurée.
Ce que contient ce poste :
- Injections d’essai. T0 et T1 servent à trouver la fenêtre de process. Toute injection avant le premier échantillon approuvé est un rebut par définition.
- Approbation de la première pièce. La production ne démarre pas avant que les premières pièces soient mesurées et libérées.
- Changement de matière et de couleur. Granulat de purge, injections de transition et attente de stabilisation de la teinte.
- Redémarrage après maintenance. Une empreinte réparée ou un insert remplacé doit être requalifié avant expédition.
- Démarrages à froid. Un moule remonté depuis la température ambiante met plus longtemps à atteindre l’équilibre thermique qu’un moule déjà en régime.
Le levier ici n’est pas l’optimisation du process, mais la fréquence et la standardisation : une fiche de démarrage documentée avec la première pièce approuvée comme référence visuelle, des paramètres verrouillés contre les réglages non autorisés et une séquence de changement qui ne dépende pas de qui est en poste. Un moule démarré deux fois par semaine porte une charge de démarrage différente d’un moule en continu, et ni l’un ni l’autre ne se corrige en ajustant le profil d’injection.
Le process d’essai de T0 à la libération en production décrit comment la phase de qualification est structurée pour que l’essai reste un coût ponctuel et ne devienne pas récurrent.
Source 4 — Broyat
Le broyat est une récupération partielle, pas du recyclage, et c’est la seule source dont la limite se fixe en dehors de l’usine.
Le calcul est direct. Le coût matière par pièce vaut :
Coût matière = (poids de la pièce en grammes ÷ 1 000) × prix de la résine au kg × (1 + taux de rebut)
Une pièce de 50 grammes en ABS à 4,00 $/kg avec un taux de rebut de 3 % revient à 0,21 $ la pièce. À 0 %, ce serait 0,20 $. Sur un million de pièces, ces 3 % représentent 10 000 $ — de l’argent réel, mais pas du même ordre que le canal.
La limite technique compte plus que l’arithmétique. Chaque passage au broyeur raccourcit les chaînes moléculaires et dégrade les propriétés de la matière :
- ABS et PC : la résistance au choc baisse en premier, puis l’aspect de surface — traces d’écoulement visibles et dérive de teinte.
- PA (polyamide) : la masse moléculaire chute, et le broyat reprend l’humidité plus vite que la résine vierge, si bien que le séchage devient plus critique, pas moins.
- Grades chargés fibre de verre : les fibres cassent au broyage. Un GF30 broyé n’est plus du GF30, et une pièce qui passe en vierge peut échouer sur le même moule avec un fort taux de broyat.
- PVC et la plupart des grades ignifugés : pratiquement non broyables, soit parce que le package d’additifs se dégrade, soit parce que la spécification l’interdit.
La contrainte vient le plus souvent de la spécification client plutôt que du process : les programmes automobiles plafonnent fréquemment le broyat à un pourcentage déclaré avec traçabilité, et les programmes médicaux exigent souvent de la résine vierge uniquement. Ces limites relèvent du bon de commande, pas d’un accord verbal. L’arithmétique à la pièce, y compris la répartition entre matière et temps machine, est dans analyse des coûts de moulage.
Ce que coûtent les quatre sources — et pourquoi elles ne se substituent pas
La façon la plus claire de les comparer est un programme où les quatre sont en jeu. Une coque d’appareil, 85 g en PC/ABS, 400 000 pièces sur trois ans, avec deux stratégies de moule :
| Poste | Moule bon marché (P20, refroidissement minimal) | Moule correct (H13, refroidissement conforme, trempé) |
|---|---|---|
| Prix du moule | 6 000 $ | 11 000 $ |
| Temps de cycle | 38 s (devisé 30) | 28 s |
| Taux de rebut | 2,1 % | 0,4 % |
| Coût du rebut sur 400 000 pièces | 5 880 $ | 1 120 $ |
| Coût de transformation sur 400 000 pièces | 120 000 $ | 88 000 $ |
| Total du programme (moule + tout) | 140 280 $ | 101 920 $ |
Deux choses ressortent, et toutes deux plaident contre le fait de mettre le rebut en tête d’affiche.
Premièrement, l’écart de rebut est de 4 760 $ sur tout le programme. C’est un poste réel et il vaut la peine d’être récupéré. Deuxièmement, l’écart de transformation est de 32 000 $ — près de sept fois plus — et il vient du temps de cycle, pas du rebut. Un programme qui corrige son taux de rebut et conserve un cycle de 38 secondes a gagné la plus petite moitié du débat. Le modèle complet, maintenance et arrêts inclus, est dans coût total de possession d’un moule.
La conséquence pratique est un ordre d’attaque. Le canal d’abord, parce qu’il est conçu et chiffré avant production et qu’il représente la plus grande fraction en poids. Le démarrage ensuite, parce que la standardisation est peu coûteuse et réversible. Les pièces rebutées en troisième, parce que l’amélioration de la capabilité est lente et exige des données. Le broyat en dernier, parce que son plafond est fixé par la spécification client et non par le process.
Et elles ne se substituent réellement pas. Acheter un canal chaud pour « réduire le rebut » alors que le moule bave encore donne un programme avec un distributeur coûteux et une opération de tri. Descendre les pièces rebutées à 0,1 % alors que le canal reste à 45 % de l’injection donne un programme fier d’un chiffre qui n’a jamais compté.
Les cinq défauts qui produisent l’essentiel du rebut
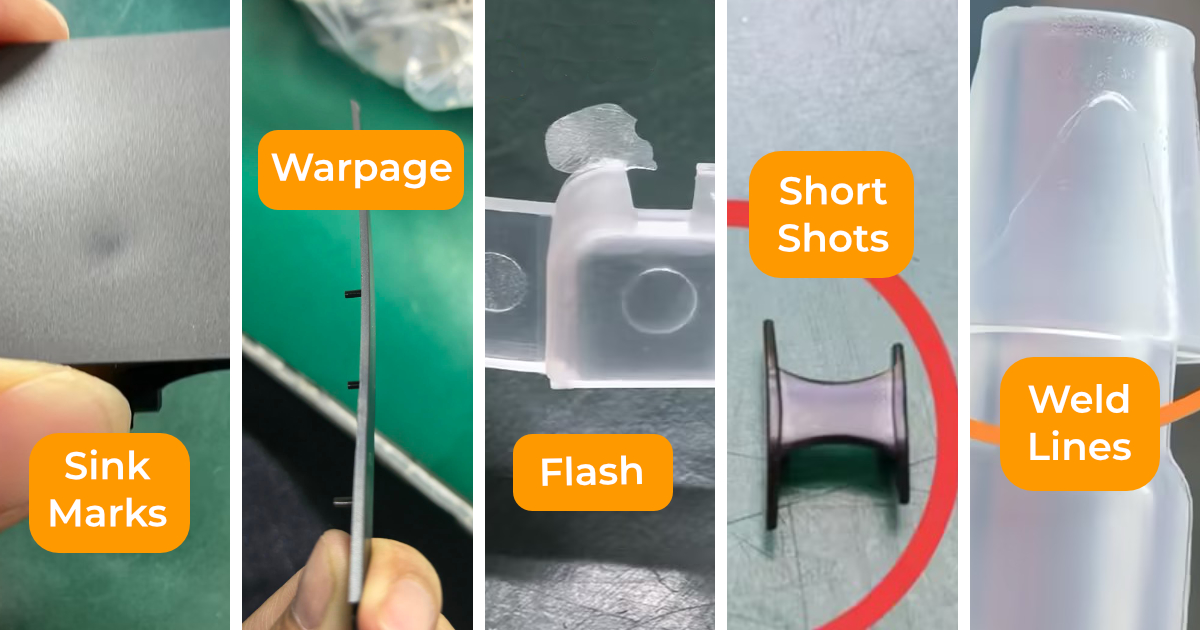
En poids, les pièces rebutées sont la plus petite des quatre sources, mais c’est la seule que voit l’acheteur : elles arrivent sous forme de réclamation, pas de ligne de facture. Cinq symptômes en couvrent l’essentiel, et chacun dispose de sa propre page avec les causes racines et les corrections.
1. Retassures
Un creux visible à l’aplomb d’une section épaisse, d’un bossage ou d’une nervure. La peau extérieure se solidifie alors que le cœur se contracte encore, et la contraction tire la surface vers l’intérieur.
Le premier contrôle porte sur le rapport d’épaisseur : nervures à 50–60 % de l’épaisseur nominale, sections uniformes, bossages évidés. Le second porte sur la pression et le temps de maintien, qui doivent atteindre la zone épaisse avant le figeage de l’entrée. On les détecte en lumière rasante ; si la pièce est visible, il faut convenir de la profondeur de retassure acceptable avant production, pas après. Guide complet : retassures en moulage par injection.
2. Déformation
La pièce sort bombée, vrillée ou hors plan — dimensionnellement fausse alors que chaque paroi est dans la tolérance.
La déformation est un retrait différentiel : les causes sont donc des asymétries — épaisseurs inégales, entrée décentrée, circuits de refroidissement à des températures différentes côté noyau et côté empreinte. Les matières semi-cristallines (PP, PA, POM, PBT) se déforment nettement plus que les amorphes (ABS, PC, PMMA). L’ordre de correction est la géométrie d’abord, l’équilibrage du refroidissement ensuite, les paramètres en dernier. Guide complet : déformation en moulage par injection.
3. Bavures
Une fine lame de matière au-delà du bord de la pièce, le long du plan de joint, autour des éjecteurs ou au niveau des évents.
La bavure est un équilibre de forces : pression d’injection contre force de fermeture, avec l’ajustement du plan de joint comme variable intermédiaire. Sur un moule neuf, elle signale un problème de conception ou d’usinage. Sur un moule qui a vécu, elle signale généralement de l’usure, et l’intervalle de maintenance peut être calé sur le nombre d’injections. Guide complet : bavures en moulage par injection.
4. Remplissage incomplet
Une partie de l’empreinte n’est pas remplie — généralement au dernier point de remplissage, loin de l’entrée ou dans la paroi la plus mince.
La matière a manqué de pression, de chaleur ou de chemin d’écoulement. L’ordre de contrôle est l’évent d’abord (l’air emprisonné crée une contre-pression qu’aucune pression d’injection ne surmonte), puis la température de matière, puis la section d’entrée, puis le volume injecté. Les parois inférieures à environ 0,8 mm compliquent les quatre à la fois.
5. Lignes de soudure
Une couture visible là où deux fronts de matière se sont rejoints — derrière une broche, un insert ou une ouverture de fenêtre.
Les lignes de soudure sont à la fois esthétiques et structurelles : la résistance à la jonction peut représenter 30 à 80 % de celle de la matière massive, et les grades chargés fibre de verre perdent davantage que les grades non chargés. La position de l’entrée décide de l’endroit où tombe la ligne ; la température de matière et de moule décide de sa résistance. Guide complet : lignes de soudure.
Deux autres à connaître. Les marques argentées et stries argentées sont presque toujours de l’humidité — la résine n’a pas été séchée selon la spécification du fournisseur, et aucun réglage de process ne corrige une matière humide. Les brûlures et pièges à gaz sont des défauts d’évent : l’air n’avait pas d’issue et a dieselisé sous compression.
Comment demander des données de rebut à un fournisseur
Si vous évaluez un mouleur, demandez les quatre chiffres séparément. Un fournisseur qui répond par un chiffre global soit ne les mesure pas séparément, soit préfère que vous ne le fassiez pas.
| Question | À quoi ressemble une bonne réponse |
|---|---|
| Fraction de canal pour cette pièce | Un pourcentage tiré du plan d’implantation, avant construction du moule |
| Taux de défauts sur des programmes comparables | Des données mensuelles sur des pièces établies, avec la base d’échantillon indiquée |
| Rebut de démarrage par mise en route | Injections rebutées par démarrage, ou un honnête « nous ne le suivons pas ainsi » |
| Politique de broyat | Le taux, s’il est tracé par lot, et comment la spécification client le plafonne |
| Cpk sur les cotes critiques | Des données entre empreintes, lots et dans le temps — pas un échantillon de T1 |
Les réponses qui méritent confiance sont celles qui portent un dénominateur. « Moins de 1 % » sans base indiquée n’est pas une mesure, c’est une rassurance.
Nos propres chiffres publiés concernent le versant défauts : moins de 0,3 % signalé par les clients sur les programmes établis, moins de 1 % dans les 90 premiers jours d’un nouveau programme. Les programmes de volume où ces chiffres sont tenus sont décrits sur la page fabrication grand volume, et le contrôle de process derrière — SPC toutes les 50 à 100 injections, enregistrement injection par injection, validation empreinte par empreinte — dans contrôle qualité en moulage par injection.
Si vous voulez la fraction de canal de votre pièce calculée avant de vous engager sur un moule, envoyez-nous le fichier de la pièce et le volume annuel. Cela fait partie de la revue DFM que nous réalisons avec chaque devis.