Conception des Systèmes de Refroidissement pour Moules d'Injection — Canaux, Chicanes, Tubes Barboteurs et Mathématiques de Reynolds
Un mouliste reçoit une RFQ pour un conteneur en polypropylène — 180 mm de diamètre, 120 mm de profondeur, paroi de 2,2 mm, avec un noyau de 95 mm de profondeur formant la cavité intérieure. Le noyau est un bloc massif d’acier P20 de 140 mm de diamètre. Le temps de cycle cible est de 25 secondes. Le mouliste perce deux lignes d’eau de 10 mm à travers le noyau, les raccorde au thermorégulateur et expédie le moule.
À T1, le temps de cycle est de 42 secondes. La température de surface du noyau — mesurée au thermocouple de contact lors d’un essai d’injection courte — est de 72 °C, tandis que le côté empreinte est à 48 °C. L’écart de température de 24 °C provoque un refroidissement différentiel : la peau de la pièce côté noyau reste fondue plus longtemps, la structure cristalline se développe différemment entre les deux surfaces, et la pièce se déforme vers le côté noyau plus chaud après l’éjection — un défaut de moulage causé non par le remplissage ou le compactage, mais par une extraction thermique non uniforme. Le mouliste tente d’abaisser la température de l’eau de 25 °C à 15 °C. La température du noyau tombe à 65 °C. Encore 17 °C au-dessus du côté empreinte. Le temps de cycle chute de 3 secondes. Encore 14 secondes au-dessus de la cible.
Le problème n’est pas la température de l’eau. C’est que deux lignes droites de 10 mm ne peuvent pas refroidir un noyau en acier massif de 140 mm de diamètre et 95 mm de profondeur. La chaleur doit traverser 60–70 mm d’acier massif avant d’atteindre un canal de refroidissement — et l’acier conduit la chaleur à 30–50 W/m·K, soit environ un dixième de la conductivité de l’aluminium. Au moment où la chaleur de la surface du noyau atteint l’eau, celle-ci est déjà à la température de retour et le gradient de transfert thermique est proche de zéro au centre du noyau.
La conception des systèmes de refroidissement ne consiste pas à percer des trous dans lesquels l’eau circule. Elle consiste à placer les surfaces d’extraction thermique suffisamment près de l’acier de l’empreinte pour que la résistance thermique du plastique au fluide caloporteur soit suffisamment faible pour atteindre l’objectif de temps de cycle sans créer un gradient de température de surface qui déforme la pièce. Un système de refroidissement mal conçu renchérit chaque pièce produite pendant toute la durée de vie du moule — l’économie du moulage par injection dépend autant de la conception du refroidissement que du choix du matériau ou du nombre d’empreintes.
Pourquoi le Refroidissement Est Important — L’Équation Temps-Qualité
Le temps de refroidissement représente 50–70 % du cycle de moulage par injection. La pièce ne peut pas être éjectée tant que toute la section — y compris le noyau à solidification la plus tardive dans la section la plus épaisse — n’a pas refroidi en dessous de la température de fléchissement sous charge du matériau et n’a pas développé un module suffisant pour résister aux efforts d’éjection sans déformation permanente. C’est pourquoi l’épaisseur de paroi est le levier dominant du temps de cycle — le temps de refroidissement évolue avec le carré de l’épaisseur, indépendamment des performances du système de refroidissement.
Le temps de refroidissement pour une épaisseur de paroi donnée est approché par :
t_refroidissement ≈ (s² / (π² × α)) × ln((8/π²) × ((T_fusion − T_moule) / (T_éjection − T_moule)))
Où :
s= épaisseur de paroi (mm)α= diffusivité thermique du plastique (mm²/s), typiquement 0,08–0,12 pour les amorphes, 0,10–0,15 pour les semi-cristallinsT_fusion= température de matière (°C)T_moule= température de surface du moule (°C)T_éjection= température d’éjection (°C)
L’enseignement clé de l’équation : le temps de refroidissement évolue avec le carré de l’épaisseur de paroi et inversement avec la température de surface du moule. Diviser l’épaisseur de paroi par deux réduit le temps de refroidissement de 75 %. Abaisser la température de surface du moule de 10 °C — réalisable en rapprochant le canal de refroidissement de 5 mm de l’empreinte — réduit le temps de refroidissement d’environ 12–18 % pour une pièce PP typique.
Le rôle du système de refroidissement est de maintenir la surface de l’empreinte à une température uniforme et spécifiée en évacuant la chaleur de l’acier au rythme où le plastique la dépose — environ 300–600 kJ par kilogramme de plastique transformé. Pour une injection de 200 g de PP à un cycle de 30 secondes, le débit d’extraction thermique est d’environ 2,5–5,0 kW — à peu près la puissance de deux radiateurs domestiques, concentrée dans un moule de la taille d’un four à micro-ondes.
Les Trois Modes de Conception des Canaux de Refroidissement
1. Canaux Droits Percés — La Référence
La méthode la plus simple et la plus courante. Des trous droits percés à travers les plaques du moule, reliés par des flexibles externes ou des poches fraisées internes pour former un circuit. Les canaux font typiquement 8–14 mm de diamètre et sont placés à 1,5–2,5× le diamètre du canal depuis la surface de l’empreinte.
| Diamètre du Canal (mm) | Distance Recommandée à l’Empreinte (mm) | Espacement Recommandé (mm) | Débit à 3 m/s (L/min) |
|---|---|---|---|
| 8 | 12–20 | 20–30 | 9 |
| 10 | 15–25 | 25–38 | 14 |
| 12 | 18–30 | 30–45 | 20 |
| 14 | 21–35 | 35–53 | 28 |
La distance à la surface de l’empreinte est un compromis : plus près = meilleur refroidissement mais contrainte thermique plus élevée dans l’acier (le gradient de température entre la surface de l’empreinte à 200 °C et la paroi du canal à 25 °C crée une contrainte de compression à la surface de l’empreinte). Un canal trop proche de l’empreinte peut provoquer une fissuration par choc thermique de la surface après 100 000–200 000 cycles, en particulier dans l’aluminium ou les aciers pré-trempés.
Les canaux droits conviennent bien aux surfaces d’empreinte planes ou légèrement courbes avec un rapport d’aspect (profondeur sur largeur) inférieur à environ 1:1. Pour un noyau plus profond que son diamètre, les canaux droits laissent le centre du noyau non refroidi — la chaleur doit traverser tout le rayon du noyau avant d’atteindre un canal situé dans la paroi. C’est là que le deuxième mode devient nécessaire.
2. Chicanes et Tubes Barboteurs — Refroidir le Noyau
Les chicanes divisent un trou percé en deux canaux d’écoulement — entrant et sortant — avec une lame ou une plaque qui parcourt la majeure partie de la longueur du trou. L’eau descend d’un côté de la chicane et remonte de l’autre. La chicane dirige le flux vers le fond (la pointe du noyau) puis le ramène, ce qui garantit que le fluide atteint la partie la plus chaude du noyau — la pointe qui forme la section la plus profonde de la pièce.
| Diamètre du Noyau (mm) | Diamètre du Trou de Chicane (mm) | Épaisseur de la Lame (mm) | Profondeur Max. du Noyau (mm) |
|---|---|---|---|
| 20–40 | 10–12 | 1,5–2,0 | 80–120 |
| 40–80 | 12–16 | 2,0–2,5 | 120–200 |
| 80–150 | 16–22 | 2,5–3,0 | 200–350 |
La lame de chicane doit s’arrêter 5–8 mm avant le fond du trou percé pour permettre au fluide de faire demi-tour sans créer de zone morte à la pointe. La lame doit être ajustée en force dans le trou — un jeu supérieur à 0,2 mm entre la lame et la paroi du trou laisse le fluide contourner la lame et réduit le débit à la pointe.
Les tubes barboteurs sont une variante pour les noyaux trop étroits pour une chicane. Un tube de petit diamètre (4–8 mm) est inséré dans un trou percé. Le fluide monte par le tube intérieur et redescend par l’espace annulaire entre le tube et la paroi du trou. Le tube barboteur amène le fluide à la pointe d’un noyau étroit — jusqu’à environ 12 mm de diamètre — là où une lame de chicane serait trop mince à usiner ou étranglerait l’écoulement.
| Diamètre du Noyau (mm) | DE du Tube Barboteur (mm) | Diamètre du Trou (mm) | Débit (L/min) |
|---|---|---|---|
| 12–25 | 4–6 | 8–12 | 2–5 |
| 25–40 | 6–8 | 12–16 | 5–10 |
| 40–60 | 8–10 | 16–20 | 10–18 |
3. Tiges Thermiques — Refroidissement Ponctuel Haute Performance
Une tige thermique est un tube scellé contenant un fluide de travail (généralement de l’eau ou du méthanol sous vide partiel) qui transfère la chaleur par évaporation et condensation — un caloduc miniature. La base de la tige est logée dans le canal de refroidissement. La pointe pénètre dans le noyau. La chaleur du noyau fait bouillir le fluide à la pointe ; la vapeur gagne la base refroidie, s’y condense, et le liquide revient par capillarité. La conductivité thermique effective d’une tige thermique est de 100–500× celle d’une barre de cuivre massive de mêmes dimensions.
Les tiges thermiques s’utilisent là où un point chaud — une section d’acier mince, une nervure profonde, le pied d’un bossage — ne peut être atteint ni par un canal percé ni par un tube barboteur. Elles sont courantes dans les moules à forte cavitation où un seul point chaud limite le temps de cycle de tout le moule. Une tige thermique coûte 80–200 $ et exige un logement percé dans le noyau, ce qui en fait une solution ponctuelle rentable par rapport à l’ajout d’un circuit de refroidissement complet.
Le Nombre de Reynolds — Quand l’Écoulement Compte
La conception des canaux de refroidissement est fondamentalement un problème de transfert thermique, et le transfert de chaleur de la paroi du canal vers le fluide est régi par le régime d’écoulement. L’écoulement laminaire (nombre de Reynolds Re < 2 300) forme à la paroi du canal une couche limite qui agit comme un film isolant — le transfert thermique à travers cette couche est médiocre. L’écoulement turbulent (Re > 4 000) détruit cette couche limite et augmente le coefficient de transfert thermique de 3–5× par rapport à l’écoulement laminaire.
Le nombre de Reynolds pour un canal circulaire :
Re = (ρ × v × D) / μ
Où :
- ρ = masse volumique du fluide (1 000 kg/m³ pour l’eau)
- v = vitesse d’écoulement (m/s)
- D = diamètre du canal (m)
- μ = viscosité dynamique (0,001 Pa·s pour l’eau à 20 °C)
Pour un canal de 10 mm : atteindre Re = 4 000 exige une vitesse d’écoulement d’environ 0,4 m/s — soit un débit d’environ 2 L/min. C’est trivialement réalisable avec un thermorégulateur standard. Le problème n’est pas d’obtenir un écoulement turbulent dans le canal principal — c’est de l’obtenir dans les chicanes, les tubes barboteurs et les sections étroites où la vitesse chute et où la couche limite se rétablit.
Objectifs pratiques de nombre de Reynolds pour les circuits de refroidissement :
| Type de Circuit | Re Cible | Justification |
|---|---|---|
| Canal principal (droit, ≥10 mm) | >5 000 | Assure un écoulement pleinement turbulent avec marge pour la division du débit |
| Canal de chicane | >4 000 par côté | Après division du débit, chaque côté porte la moitié du débit total |
| Espace annulaire de barboteur | >3 500 | La géométrie annulaire a un rapport surface-volume plus élevé ; la transition vers la turbulence se produit à un Re plus bas |
| Canal conforme (imprimé) | >3 000 | La rugosité de surface des canaux imprimés favorise une turbulence plus précoce |
En dessous de ces objectifs, le circuit de refroidissement extrait moins de chaleur que la géométrie ne le suggère — et le temps de cycle en paie le prix.
Perte de Charge — La Contrainte Pratique
Un circuit de refroidissement de moule est un système hydraulique fermé. La pompe du thermorégulateur délivre un débit spécifié à une pression spécifiée — typiquement 3–6 bar (0,3–0,6 MPa) au collecteur d’alimentation. Chaque coude, té, changement de diamètre, chicane et barboteur introduit une perte de charge. La perte de charge totale du circuit ne doit pas dépasser la pression de refoulement de la pompe au débit cible.
| Élément | Perte de Charge Approx. | Notes |
|---|---|---|
| 1 m de canal droit de 10 mm | 0,02–0,05 bar | À 10 L/min, paroi lisse |
| Coude 90° (vif) | 0,05–0,10 bar | 10 mm, longueur équivalente ~0,5 m |
| Chicane (deux virages 180°) | 0,15–0,30 bar | Trou 12 mm à 10 L/min |
| Tube barboteur (retour annulaire) | 0,20–0,50 bar | Tube 6 mm dans trou 12 mm |
| Débitmètre (type turbine) | 0,05–0,15 bar | Varie selon le modèle |
| Raccord rapide | 0,03–0,08 bar par paire | À 10 L/min |
Pour un circuit typique avec 2 m de canal droit, quatre coudes, deux chicanes et deux raccords rapides : perte de charge totale ≈ 0,1 + 0,3 + 0,4 + 0,1 = 0,9 bar. Largement dans les capacités d’une pompe de 3 bar. Mais ajoutez quatre chicanes et huit coudes supplémentaires pour un noyau complexe à inserts multiples, et la perte de charge peut atteindre 3–4 bar — au-delà de la capacité de la pompe, privant de débit les chicanes les plus éloignées.
La contrainte de perte de charge impose de concevoir les circuits de refroidissement comme des circuits parallèles, non des circuits en série, pour les moules multi-empreintes ou à inserts multiples. Chaque circuit doit desservir un nombre limité d’éléments de refroidissement (2–4 par circuit pour les chicanes ; 4–8 par circuit pour les canaux droits) et être alimenté indépendamment depuis un collecteur de distribution. L’approche en flux parallèle garantit que chaque empreinte reçoit la même température de fluide et le même débit.
Règles de Disposition du Refroidissement
Règle 1 : Refroidir le Noyau Agressivement
Le côté noyau du moule est toujours plus chaud que le côté empreinte, car le noyau est entouré par la pièce — il offre moins de surface exposée pour rayonner vers l’air ambiant et les plateaux de la presse. Le noyau demande typiquement 30–50 % de capacité de refroidissement supplémentaire (plus de canaux, des diamètres plus grands ou des débits plus élevés) par rapport au côté empreinte pour la même consigne de température. Si l’empreinte a quatre canaux de 10 mm, le noyau doit avoir six canaux de 10 mm ou quatre canaux de 12 mm.
Règle 2 : Distance à l’Empreinte — La Règle 2D
La distance du centre du canal de refroidissement à la surface de l’empreinte doit être de 1,5–2,5× le diamètre du canal. Plus proche que 1,5D : contrainte thermique dans l’acier, risque de fissuration par choc thermique et traces de canal visibles sur la surface de la pièce (en particulier sur les surfaces polies ou texturées). Plus éloigné que 2,5D : la résistance thermique à travers l’acier est trop élevée et le temps de refroidissement augmente. L’espacement entre canaux adjacents doit être de 2,5–4,0× le diamètre du canal — des canaux plus proches que 2,5D offrent un rendement décroissant, car ils extraient la chaleur de zones d’acier qui se recouvrent.
Règle 3 : Écoulement Turbulent Partout
Chaque segment du circuit de refroidissement doit atteindre Re > 4 000 au débit de conception. Cela inclut les zones en aval des divisions de débit et les retours annulaires des tubes barboteurs. Un circuit turbulent dans le canal principal mais laminaire dans le retour du barboteur ne fournit qu’environ 20–30 % de sa capacité théorique au point le plus chaud du moule.
Règle 4 : Configuration à Contre-Courant
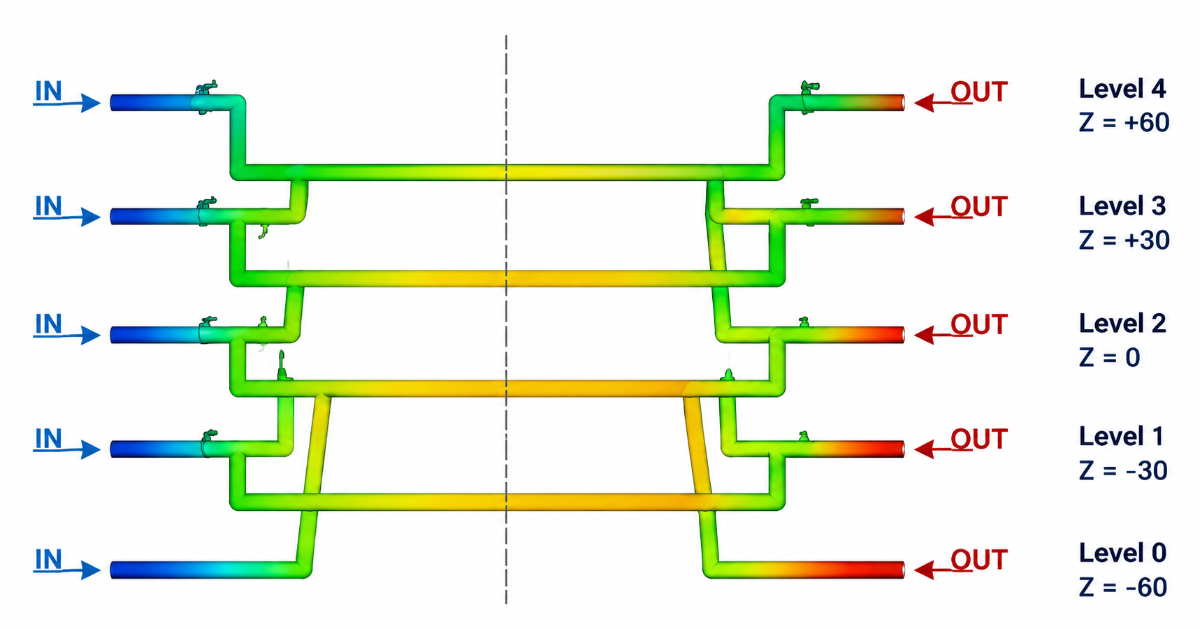
Dans un moule à deux plaques, le circuit du noyau doit circuler en direction opposée au circuit de l’empreinte — une disposition à contre-courant. Cela moyenne le gradient de température sur la pièce : l’extrémité chaude du circuit d’empreinte (où le fluide s’est chargé de chaleur) est opposée à l’extrémité froide du circuit de noyau (où le fluide vient d’entrer), et inversement. Le co-courant (les deux circuits dans la même direction) crée un gradient de température du côté entrée au côté sortie du moule, produisant un refroidissement différentiel sur la pièce et, par conséquent, une déformation.
Règle 5 : Circuits Indépendants
Le côté empreinte et le côté noyau doivent avoir des circuits de régulation indépendants avec leurs propres thermorégulateurs. L’empreinte et le noyau ont des masses thermiques, des volumes d’acier et des besoins de refroidissement différents. Un seul thermorégulateur alimentant les deux côtés force noyau et empreinte à la même consigne — mais le noyau tournera plus chaud, car sa capacité de refroidissement est plus faible au regard de la chaleur qu’il reçoit. La régulation indépendante permet de faire tourner le noyau 5–10 °C plus chaud que l’empreinte (standard pour les matériaux semi-cristallins, qui bénéficient d’un refroidissement plus lent côté noyau pour le développement de la cristallinité) ou à la même température (standard pour les matériaux amorphes, où l’uniformité du refroidissement est l’objectif premier). Ce contrôle différentiel de température fait partie de l’approche de moulage scientifique — le système de refroidissement ne se contente pas d’extraire la chaleur ; il contrôle la vitesse et l’uniformité de l’extraction thermique pour atteindre un résultat de qualité spécifique.
Quand Utiliser le Refroidissement Conforme
Le refroidissement conforme — des canaux qui suivent le contour de l’empreinte, réalisés par impression 3D (SLM/DMLS) de l’insert de moule — est la solution quand des canaux droits percés ne peuvent pas suivre la géométrie de l’empreinte. Le refroidissement conforme réduit le temps de refroidissement de 20–40 % pour les pièces avec des noyaux profonds, des contours complexes ou des transitions épais-mince qui créent des points chauds inaccessibles aux canaux droits.
Le refroidissement conforme ne remplace pas un système de refroidissement conventionnel bien conçu. C’est une montée en gamme pour les géométries qu’un système conventionnel ne peut pas refroidir correctement. La séquence de décision :
- Des canaux droits avec chicanes et barboteurs peuvent-ils atteindre l’objectif de temps de cycle ? Si oui, utiliser le refroidissement conventionnel.
- Une tige thermique peut-elle traiter le point chaud restant ? Si oui, ajouter des tiges thermiques à la conception conventionnelle.
- L’écart de temps de cycle restant justifie-t-il le coût de l’insert de refroidissement conforme (3 000–8 000 $ par insert) ? Si oui, utiliser le refroidissement conforme pour l’insert précis qui limite le cycle.
Un concepteur de moules appliquant ces règles au conteneur en PP à noyau de 95 mm de profondeur spécifierait : un canal de chicane de 20 mm de diamètre allant jusqu’à 8 mm de la pointe du noyau, avec une lame de chicane en acier inoxydable de 2,5 mm d’épaisseur, quatre canaux droits de 10 mm dans la paroi du noyau à 18 mm de la surface de l’empreinte et 30 mm d’espacement, et une régulation indépendante pour le noyau (consigne 55 °C) et l’empreinte (consigne 45 °C). Débit total de fluide : 18 L/min à 4 bar, réparti sur deux circuits parallèles. Nombre de Reynolds dans le canal de chicane : environ 5 200 au débit de conception. Temps de cycle cible : 26 secondes — à 1 seconde de l’objectif de la RFQ.
La conception des systèmes de refroidissement n’est pas un exercice de plomberie. C’est un problème de transfert thermique déguisé en trous percés. Le temps de cycle que l’ingénieur commercial chiffre dépend des canaux de refroidissement que le concepteur de moules spécifie — et la différence entre deux trous de 10 mm et un système correctement conçu avec chicane et canaux est la différence entre un moule qui atteint le temps de cycle annoncé et un moule qui coûte 40 % de plus par pièce pour le reste de sa vie productive.
Discutez d’un projet de conception de refroidissement de moule →