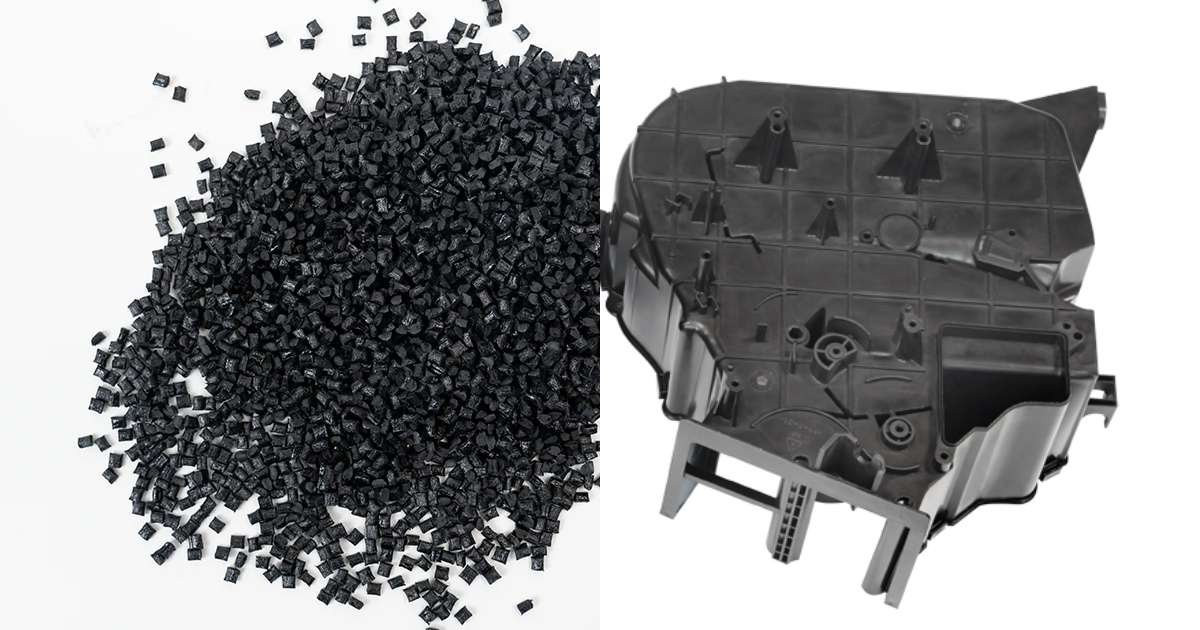
Guide de Conversion Métal-Plastique — Considérations de Coût, Poids et Conception
Un ingénieur produit hérite d’un support en aluminium usiné — 380 grammes, 14 étapes de fabrication, un coût unitaire de 4,70 $ pour 50 000 pièces par an. Le support relie trois sous-ensembles. Il comporte huit trous taraudés, deux bagues frettées et un repère de position usiné. Il figure dans la nomenclature depuis le lancement du produit en 2013. Personne ne l’a remis en question.
L’ingénieur chiffre une conversion vers du PA66-GF50 moulé par injection. Le support plastique pèse 210 grammes — une réduction de poids de 45 %. Les 14 étapes de fabrication se réduisent à une seule : moulage par injection, terminé. Les huit trous taraudés deviennent des inserts filetés moulés en place. Les deux bagues frettées deviennent des formes moulées. Le repère de position usiné devient une nervure moulée. Coût de l’outillage : 18 000 $. Coût de la pièce à 50 000 pièces/an : 1,15 $. Économies annuelles : 177 500 $. Retour sur investissement : 5 semaines.
La conversion métal-plastique ne consiste pas à remplacer une matière par une matière moins chère. Il s’agit de remplacer un procédé de fabrication par un procédé fondamentalement différent — et de capter la liberté de conception que procure le moulage par injection. Ce guide traite des cas où la conversion a un sens technique et économique, et de la façon de l’aborder sans échanger un problème métallique contre un problème plastique.
1. Quand la Conversion a du Sens
Toutes les pièces métalliques ne doivent pas devenir plastiques. La conversion est un ensemble de compromis, et l’analyse commence par les exigences fonctionnelles de la pièce — charge, température, exposition chimique, stabilité dimensionnelle et volume de production.
| Critère | Favorise le Métal | Favorise le Plastique |
|---|---|---|
| Température de service continue | > 150 °C | < 150 °C (PPA, PPS, PEEK vont jusqu’à 200–260 °C) |
| Résistance à la traction requise | > 200 MPa | < 200 MPa (PA66-GF50 : ~210 MPa à 23 °C) |
| Tolérance dimensionnelle | < ±0,02 mm | ±0,05–0,15 mm typique pour les résines techniques |
| Exposition chimique | Solvants agressifs, acides et bases forts | La plupart des fluides automobiles, produits chimiques doux |
| Exigence électrique | Conductivité nécessaire | Isolation nécessaire |
| Volume annuel | < 5 000 (l’usinage l’emporte) | > 10 000 (outillage amorti) |
| Géométrie de la pièce | Simple, prismatique | Formes complexes, galbées, organiques |
| Consolidation d’assemblage | 1–2 pièces | 3 pièces et plus peuvent souvent se combiner en une seule pièce moulée |
Le signal économique. Le signal le plus fort en faveur d’un réexamen d’une pièce métallique en vue d’une conversion est un nombre élevé d’opérations secondaires. Chaque étape d’usinage, chaque taraudage, chaque frettage de bague, chaque opération d’ébavurage — chacune est un coût que le moulage par injection supprime en formant la géométrie finie dans le moule. Une pièce métallique à plus de 10 étapes de fabrication est candidate à la conversion, quelle que soit sa taille ou sa matière.
Le signal technique. Les pièces métalliques surdimensionnées par rapport à leur charge fonctionnelle — un support spécifié en aluminium 6061-T6 alors que la contrainte de pic est de 40 MPa pour une limite d’élasticité de 276 MPa — portent une pénalité de poids et de coût qu’un remplacement correctement conçu en plastique technique peut éliminer. Le coefficient de sécurité qui avait du sens lorsque la pièce était usinée dans la masse peut devenir inutile lorsque la pièce est conçue spécifiquement pour la charge.
2. Comparaison de Résistance : Résines Techniques vs Métaux
La première question que posent les acheteurs est : « Le plastique est-il assez résistant ? » La réponse est : cela dépend de quel plastique, de quel métal, et de quelle propriété compte pour la fonction.
| Propriété | Aluminium 6061-T6 | Acier Doux (1018) | PA66-GF30 | PA66-GF50 | PPS-GF40 | PEEK-GF30 |
|---|---|---|---|---|---|---|
| Densité (g/cm³) | 2,70 | 7,87 | 1,38 | 1,56 | 1,66 | 1,49 |
| Résistance à la traction (MPa) | 310 | 440 | 180 | 210 | 170 | 160 |
| Module de traction (GPa) | 69 | 205 | 10 | 16 | 14 | 10 |
| Module de flexion (GPa) | 69 | 205 | 8,5 | 14 | 13 | 9 |
| HDT à 1,82 MPa (°C) | — | — | 250 | 255 | 270 | 315 |
| Izod entaillé (J/m) | — | — | 110 | 130 | 80 | 95 |
| CLTE (×10⁻⁶/°C) | 23 | 12 | 30–35 | 18–25 | 20–25 | 20–25 |
Les chiffres donnent l’image réelle : le plastique n’est pas un substitut direct du métal. Un support en PA66-GF50 a un tiers de la rigidité de la pièce aluminium qu’il remplace. Ce n’est pas un problème — c’est une contrainte de conception. La pièce plastique doit être reconçue avec des nervures, des goussets et des sections plus épaisses aux points de charge pour compenser le module plus faible. Un support plastique correctement conçu n’est pas un support métallique transposé dans une autre matière. C’est un support conçu pour sa matière.
La règle des nervures. Pour qu’une pièce plastique atteigne la rigidité en flexion d’une pièce métallique de même encombrement, le module de section doit augmenter dans le rapport des modules d’élasticité. Une pièce en PA66-GF50 qui remplace de l’aluminium 6061-T6 exige environ 4,3× le module de section de la pièce aluminium pour une rigidité en flexion équivalente (69 GPa ÷ 16 GPa). On l’obtient par nervurage — la hauteur et l’espacement des nervures sont calculés pour délivrer la rigidité requise sans augmenter l’épaisseur de paroi nominale.
Quand la fibre de verre fait la différence. Le PA66 non chargé a une résistance à la traction d’environ 80 MPa et un module de flexion d’environ 3 GPa — sans commune mesure avec le plus mou des métaux structurels. L’ajout de 30 % de fibre de verre (PA66-GF30) plus que double la résistance et presque triple le module. L’ajout de 50 % de fibre de verre (PA66-GF50) porte le module à 16 GPa — encore bien en dessous de l’aluminium, mais assez haut pour qu’une conception nervurée comble l’écart de rigidité. C’est la fibre de verre qui rend possible le remplacement des métaux structurels.
3. Réduction de Poids
Pour un encombrement de pièce donné, le passage du métal au plastique réduit le poids de 40–70 % après prise en compte du nervurage et des augmentations de section nécessaires pour compenser le module plus faible.
| Pièce Métallique | Poids (g) | Équivalent Plastique | Poids (g) | Réduction |
|---|---|---|---|---|
| Support aluminium (usiné) | 380 | PA66-GF50 (nervuré, moulé) | 210 | 45% |
| Plaque de fixation acier (emboutie) | 850 | PA6-GF30 (moulé) | 340 | 60% |
| Boîtier en zinc moulé sous pression | 520 | PC/ABS (moulé) | 195 | 63% |
| Ensemble soudé acier (4 pièces) | 2 400 | PP-GF40 (une seule pièce moulée) | 820 | 66% |
La réduction de poids compte pour trois raisons au-delà de l’économie de matière : un poids d’expédition plus faible (chaque kilogramme gagné sur une pièce de véhicule vaut environ 3–5 $ d’économies de carburant sur la durée de vie du véhicule), un effort de manutention et d’assemblage moindre, et — pour les produits portatifs, nomades ou montés sur véhicule — une meilleure expérience utilisateur et un dimensionnement réduit du moteur ou de l’actionneur.
4. Consolidation de Pièces
Les conversions métal-plastique les plus rentables ne sont pas des substitutions de matière. Ce sont des consolidations de pièces — remplacer un assemblage métallique multi-pièces par une seule pièce moulée par injection.
Un assemblage métallique qui exige : un support embouti, une goupille de position usinée, deux pattes soudées par points, un clip ressort riveté, et un opérateur pour les assembler — peut souvent être remplacé par une seule pièce moulée par injection intégrant les cinq fonctions directement sorties du moule. Le moule coûte plus cher que chacun des outillages de fabrication métallique pris séparément. Il coûte moins que leur somme, plus la main-d’œuvre d’assemblage.
Exemple de consolidation — support HVAC automobile :
| Assemblage Métallique | Conversion Plastique | |
|---|---|---|
| Composants | 4 (support usiné, 2 bagues, clip de fixation) | 1 pièce moulée |
| Étapes de fabrication | 12 (usinage, ébavurage, taraudage × 8, pressage × 2, contrôle) | 1 (moulage par injection) |
| Étapes d’assemblage | 3 (montage des bagues, clip, contrôle de couple) | 0 — toutes les fonctions sont moulées |
| Poids | 380 g (aluminium) | 210 g (PA66-GF50) |
| Coût unitaire (50K/an) | 4,70 $ | 1,15 $ |
| Investissement outillage | 3 500 $ (montages) | 18 000 $ (moule) |
Le moule s’est amorti en moins de 5 semaines de production. Ensuite, chaque support produit coûtait 3,55 $ de moins que son prédécesseur métallique. Économies annuelles : 177 500 $.
5. Élimination des Opérations Secondaires
Chaque opération secondaire sur une pièce métallique est un coût qu’une pièce plastique bien conçue élimine. C’est là que l’économie de la conversion devient décisive.
| Opération Métallique | Équivalent Plastique | Gain |
|---|---|---|
| Taraudage | Inserts filetés laiton ou inox moulés en place | Supprime le taraudage et la pose d’inserts. Inserts posés pendant le moulage (moulage avec inserts) ou thermosoudés après moulage. |
| Ébavurage | Non nécessaire — la bavure de plan de joint est maîtrisée par l’ajustement du moule et le process | Supprimé entièrement |
| Bagues frettées | Surfaces de frottement moulées ou bagues surmoulées | Supprime l’opération de frettage et le stock de bagues |
| Soudure par points / rivetage | Encliquetages moulés, bossages ou charnières films | Supprime l’opération d’assemblage secondaire |
| Anodisation / traitement de surface / peinture | Couleur moulée dans la masse (masterbatch) ou impression pour les marquages | Supprime l’opération de finition. Attention : exige une résine stabilisée UV pour les applications extérieures |
| Usinage des repères de position | Nervures, bossages et plages de référence moulés — formés dans l’empreinte | Supprimé entièrement |
Le corollaire : si une pièce métallique n’a aucune opération secondaire — un simple support embouti qui passe directement de la presse à la ligne d’assemblage — l’incitation économique à la convertir est bien plus faible. La valeur de la conversion vient de la compression de la chaîne de process, pas de l’écart de coût matière.
6. Règles DFM pour les Pièces Converties
Une pièce métallique copiée en plastique échouera. La conception doit être reprise pour la matière et pour le process.
Uniformité de l’épaisseur de paroi. Les pièces métalliques peuvent avoir des bossages épais et des voiles fins parce que le métal est isotrope et homogène. Le plastique se rétracte en refroidissant, et les sections épaisses se rétractent plus que les sections fines — ce qui provoque des retassures, des vides internes et du gauchissement. Chaque section d’une pièce convertie doit être conçue à une épaisseur de paroi nominale uniforme, typiquement 2–3 mm pour les applications structurelles. Les sections épaisses doivent être évidées ; les sections fines doivent être épaissies.
Dépouilles. Les pièces métalliques ont des parois sans dépouille. Une pièce en aluminium usinée est exactement perpendiculaire au plan de joint. Les pièces plastiques ont besoin de dépouille — typiquement 1–3° sur les parois extérieures et 0,5–1° sur les nervures et les bossages — pour se démouler. Ajouter de la dépouille à la géométrie d’une pièce convertie n’est pas une option ; c’est une exigence du process.
Conception des nervures. Les nervures apportent de la rigidité sans augmenter l’épaisseur de paroi. La règle : épaisseur à la base de nervure ≤ 60 % de l’épaisseur de paroi nominale pour éviter une retassure sur la surface opposée. Hauteur de nervure ≤ 3× l’épaisseur de paroi nominale pour la moulabilité. Espacement des nervures ≥ 2× l’épaisseur de paroi nominale pour laisser de l’acier entre les nervures.
Bossages de fixation. Les pièces métalliques utilisent des trous taraudés. Les pièces plastiques utilisent des inserts filetés moulés en place ou des vis autotaraudeuses dans des bossages moulés. Le diamètre extérieur du bossage doit valoir 2× le diamètre de l’insert, et le bossage doit être relié à la paroi latérale par des nervures de renfort pour répartir la charge de fixation.
Retrait matière. Les pièces métalliques sont usinées à la cote. Les pièces plastiques se rétractent en refroidissant — le PA66-GF30 se rétracte de 0,3–0,5 % par rapport à la cote de l’empreinte. L’empreinte du moule doit être taillée surdimensionnée du facteur de retrait, et ce retrait est anisotrope — plus élevé dans le sens d’écoulement que perpendiculairement à celui-ci. Le concepteur du moule compense ce phénomène, mais le concepteur de la pièce doit comprendre que les cotes au démoulage ont une plage de tolérance plus large que des cotes usinées.
Questions Fréquentes
Puis-je convertir une pièce structurelle soumise à une exigence de sécurité ?
Oui, avec la bonne matière et la bonne validation. Le PA66-GF50, le PPA-GF40 et le PPS-GF40 sont utilisés dans des supports structurels automobiles sous capot, des carters moteur et des composants de transmission — toutes applications sensibles pour la sécurité. La clé est une analyse par éléments finis propre à la matière, avec des données de fluage et de fatigue exactes, suivie d’essais de validation au niveau du composant en température. Ne pas extrapoler à partir de l’analyse par éléments finis de la pièce métallique.
Et le fluage ?
Le fluage — la tendance d’une matière à se déformer sous charge constante au fil du temps — est la différence fondamentale entre le comportement structurel du métal et celui du plastique. Le fluage du métal est négligeable en dessous d’environ 0,3–0,4× la température de fusion (en Kelvin). Pour l’aluminium à température ambiante, ce seuil est d’environ 200 °C — le fluage n’est pas un sujet. Pour le PA66 à température ambiante, le fluage est mesurable. Une pièce structurelle plastique doit être conçue pour que la contrainte soutenue reste sous la limite admissible en fluage de la matière — typiquement 20–40 % de la résistance à la traction à court terme pour un chargement continu à température ambiante. Le renfort en fibre de verre réduit sensiblement le fluage ; les thermoplastiques non chargés sont généralement inadaptés aux charges structurelles soutenues.
Quand la conversion n’a-t-elle pas de sens ?
Quatre conditions. Premièrement, lorsque la température de service continue dépasse le HDT de la matière de plus de 20 °C — la pièce se déformera sous charge. Deuxièmement, lorsque le volume annuel est inférieur à 5 000 pièces — la période d’amortissement de l’outillage devient trop longue. Troisièmement, lorsque la pièce exige une conductivité électrique ou thermique — les plastiques sont des isolants (des grades thermoconducteurs existent, à des surcoûts importants). Quatrièmement, lorsqu’une spécification réglementaire ou client impose le métal — les composants structurels aéronautiques, certaines applications d’enceintes sous pression et certaines fixations d’implants médicaux sont verrouillées au métal par la réglementation.
Que devient l’outillage métallique existant ?
Il écoule la production restante pendant que l’outillage plastique est construit et qualifié. La conversion est phasée — pièces métalliques jusqu’à l’approbation des échantillons T2, puis bascule. L’outillage métallique n’est pas mis au rebut immédiatement ; il est conservé jusqu’à ce que la pièce plastique ait accumulé 6–12 mois d’historique de production. Si la pièce plastique révèle un problème en service, la pièce métallique est une solution de repli qui fonctionne.
La conversion métal-plastique est une reconception technique, pas une substitution de matière. Le cas économique est le plus fort lorsque trois facteurs coïncident : un nombre élevé d’opérations secondaires sur la pièce métallique, des volumes annuels supérieurs à 10 000, et une géométrie de pièce qui peut tirer parti de la liberté de conception du moulage par injection — consolidation, formes organiques, fixations intégrées. La pièce qui sort de la conversion ne ressemblera pas à la pièce métallique qu’elle remplace. Elle pèsera moins, coûtera moins et s’assemblera plus vite. Mais elle doit être conçue pour sa matière dès le premier croquis, et non traduite d’un plan métallique en barrant le nom de la matière.
Discuter d’une conversion métal-plastique avec notre équipe de conception de moules →
Voir l’étude de cas de la conversion du support HVAC automobile →