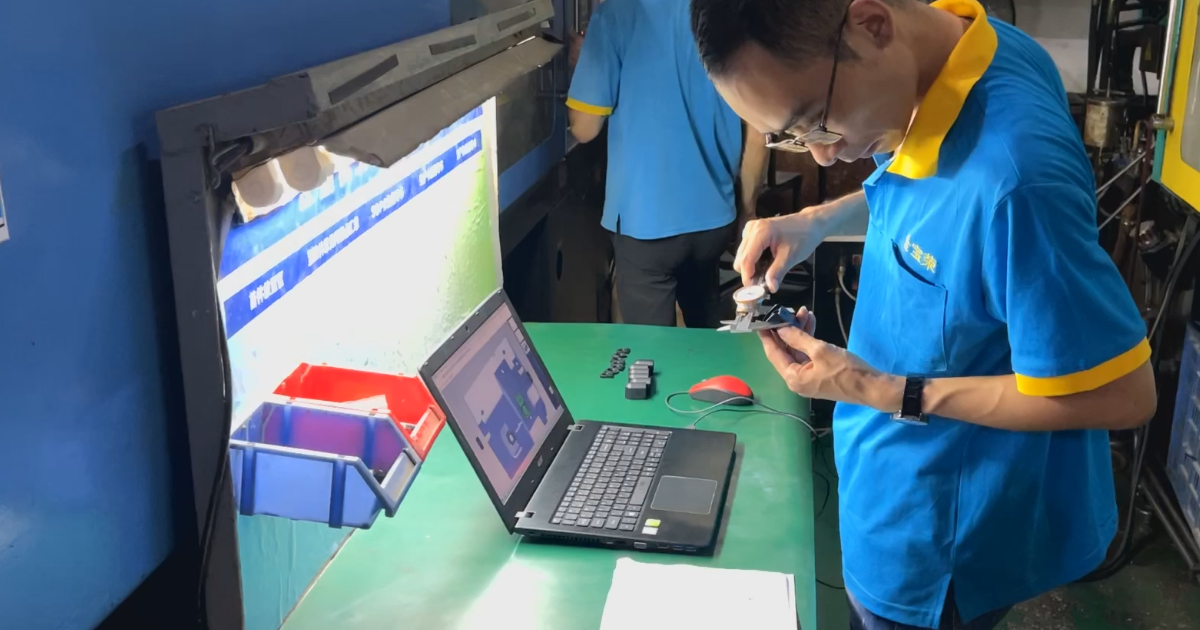
Contrôle Qualité dans le Moulage par Injection — CMM, SPC et Flux d'Inspection
Un acheteur reçoit une livraison de 10 000 pièces moulées. Le rapport dimensionnel indique que tout est dans la tolérance. Le rapport d’inspection visuelle indique qu’aucun défaut n’a été trouvé. Le certificat de conformité est signé et daté.
Trois semaines plus tard, la ligne d’assemblage s’arrête. Les pièces ne s’ajustent pas. Le rapport dimensionnel — il s’avère — avait mesuré cinq pièces d’une seule empreinte d’un moule à huit empreintes. Les sept autres empreintes tournaient à 0,15 mm au-dessus du nominal sur un bossage critique. Le rapport n’était pas faux. Il était incomplet. L’acheteur ne savait pas quoi demander, le fournisseur a donc fourni ce qui était demandé : un rapport, n’importe quel rapport, avec « conforme » écrit dessus.
Le contrôle qualité en moulage par injection ne porte pas sur le certificat. Il porte sur les données derrière le certificat — ce qui a été mesuré, combien de pièces l’ont été, quand elles l’ont été, et ce que les mesures disent réellement. Ce guide détaille le flux d’inspection qu’un mouleur compétent exécute sur chaque commande de production, et ce qu’un acheteur doit attendre à chaque étape.
1. Le Flux d’Inspection en Cinq Étapes
Une commande de production dans une usine de moulage par injection pilotée par la qualité passe par cinq portes d’inspection. Chaque porte produit de la documentation. Si une porte est sautée, la documentation des portes suivantes n’est pas fiable.
Étape 1 — Inspection des Matières Entrantes
Avant que la moindre matière n’entre dans la presse, le lot de résine est vérifié par rapport à la commande d’achat et à la spécification matière.
Ce qui se passe : La résine entrante est contrôlée pour la bonne nuance (par exemple PA66-GF30, et non PA6-GF30), le bon fournisseur et le bon numéro de lot. Un échantillon peut être testé en humidité si la matière est hygroscopique (PA, PC, PET). Le certificat matière du fournisseur de résine est archivé pour la traçabilité.
Documentation produite : Enregistrement de réception matière avec numéro de lot, nom du fournisseur, vérification de la nuance et résultat du test d’humidité (le cas échéant).
Ce que l’acheteur doit voir : Le numéro de lot du certificat matière doit remonter jusqu’à chaque expédition de pièces finies produites à partir de ce lot. Si vous demandez « quel lot de résine a été utilisé pour les pièces de l’expédition n° 247 ? » et que le fournisseur ne peut pas répondre en moins de cinq minutes, son système de traçabilité n’existe pas.
Étape 2 — Inspection du Premier Article
Les premières pièces du run de production — une fois le process stabilisé — sont prélevées pour une inspection dimensionnelle complète. C’est la porte d’inspection la plus importante : elle vérifie que le moule, la matière et les paramètres de process produisent des pièces conformes au plan avant que le run ne se poursuive.
Ce qui se passe : Typiquement 3–5 pièces sont prélevées une fois le process en régime établi (température de matière stable, temps de remplissage constant, matelas constant). Chaque cote du plan est mesurée et enregistrée face au nominal et à la tolérance. Pour les moules multi-empreintes, les pièces de chaque empreinte sont mesurées séparément — la variation d’une empreinte à l’autre est documentée.
Documentation produite : Rapport d’inspection du premier article (FAI). C’est un tableau cote par cote indiquant l’appellation du plan, la valeur nominale, les tolérances supérieure et inférieure, et les valeurs mesurées pour chaque empreinte.
Ce que l’acheteur doit voir : Le rapport FAI doit indiquer de quelle empreinte provient chaque mesure. Une seule colonne de mesures étiquetée « échantillon n° 1 » sans identification d’empreinte est un signal d’alarme — le fournisseur ne sait pas quelle empreinte a produit quelle pièce, ou il n’a mesuré qu’une empreinte et présente les données comme représentatives de toutes les empreintes.
Étape 3 — Inspection en Cours de Production
Pendant le run de production, des pièces sont prélevées à intervalles définis pour des contrôles dimensionnels et visuels réguliers. Cela capte la dérive du process — une cote qui était dans la tolérance au premier article et qui a migré vers la limite à mesure que la température du moule se stabilisait, que le lot de matière montre des variations, ou qu’une empreinte commence à s’user.
Ce qui se passe : Aux intervalles définis par le plan de contrôle (typiquement toutes les 2–4 heures, ou toutes les N pièces), l’opérateur prélève 1–3 pièces de chaque empreinte. Les cotes critiques — pas toutes les cotes, mais les 3–8 qui comptent le plus pour l’ajustement et la fonction — sont mesurées et reportées sur une carte de contrôle.
Documentation produite : Enregistrements d’inspection en cours de production avec cartes de contrôle (moyenne et étendue, ou individuelle et étendue mobile) pour les cotes critiques.
Ce que l’acheteur doit voir : La carte de contrôle doit montrer des points dans le temps avec des limites de contrôle. Une ligne plate au nominal sans aucune variation n’est pas bonne — cela signifie que personne ne mesure réellement. Des données réellement mesurées présentent une variation.
Étape 4 — Inspection Finale
Une fois le run de production terminé et avant l’emballage, une inspection finale échantillonne les pièces finies pour des contrôles dimensionnels, visuels et fonctionnels.
Ce qui se passe : Un échantillon est prélevé selon un plan d’échantillonnage AQL (Acceptable Quality Limit) — typiquement AQL 1,0 ou 0,65 pour les défauts critiques, AQL 2,5 ou 4,0 pour les défauts mineurs. La taille de l’échantillon dépend de la taille du lot. Un lot de 3 200–10 000 pièces à AQL 1,0 exige 125 pièces inspectées, avec un maximum de 3 pièces défectueuses autorisées.
Documentation produite : Rapport d’inspection finale avec plan d’échantillonnage AQL, classification des défauts (critique/majeur/mineur), quantités inspectées, défauts trouvés par catégorie et décision d’acceptation ou de rejet.
Ce que l’acheteur doit voir : Le niveau AQL et la taille de l’échantillon doivent être indiqués explicitement. Un rapport qui annonce « 100 % inspecté — aucun défaut » sur un lot de 5 000 pièces est faux. Personne n’inspecte 5 000 pièces à 100 %, sauf si les pièces valent plus que la main-d’œuvre d’inspection.
Étape 5 — Inspection Avant Expédition
Une dernière vérification avant le chargement des pièces dans le conteneur. C’est typiquement le dernier point de contrôle, et celui le plus proche de l’inspection de réception chez l’acheteur.
Ce qui se passe : Un échantillon est prélevé dans les cartons emballés — pas sur la ligne de production — pour vérifier que les pièces expédiées correspondent aux échantillons approuvés et à la spécification d’emballage. Les cotes peuvent être contrôlées sur un sous-ensemble. La qualité de l’emballage, l’étiquetage et la quantité par carton sont vérifiés.
Documentation produite : Rapport d’inspection avant expédition, liste de colisage avec contenu par carton.
2. Lire un Rapport CMM
Une machine à mesurer tridimensionnelle utilise un palpeur à contact pour mesurer les cotes d’une pièce en enregistrant les coordonnées X, Y, Z de points précis à la surface de la pièce. Le résultat est un rapport qui liste chaque cote mesurée, la valeur nominale, les limites de tolérance supérieure et inférieure, la valeur réellement mesurée et l’écart.
Ce qu’un bon rapport CMM vous dit :
- Le numéro de pièce, l’indice de révision et le numéro de plan — pour savoir quelle version a été mesurée.
- La date de mesure et l’instrument utilisé — traçabilité vers un instrument étalonné.
- Pour chaque cote : la valeur mesurée, l’écart au nominal, et si la cote est dans ou hors tolérance.
- L’identification des empreintes — chaque empreinte mesurée et reportée séparément.
- La référence du programme CMM — pour que la même routine de mesure puisse être répétée sur les lots suivants.
Ce qu’il faut y chercher :
- Toutes les cotes dans la tolérance, mais biaisées. Si chaque cote critique est à +0,05 du nominal (dans une tolérance de ±0,10), le process tourne sur un bord de la bande de tolérance. Un léger décalage de lot de matière ou une usure d’outillage le fera sortir de la tolérance. Ce n’est pas un rapport à accepter sans discussion — c’est un rapport qui dit « il faut recentrer le process ».
- Une cote hors tolérance, tout le reste parfait. Si 25 cotes sont dans la tolérance et qu’une seule en sort de 0,02 mm, le moule peut nécessiter un ajustement mineur — ou la tolérance du plan sur cette cote peut être irréaliste pour la matière et la géométrie. Dans les deux cas, le rapport a fait son travail en remontant le problème avant l’expédition des pièces.
- Aucun rapport du tout. L’acheteur demande un rapport CMM et reçoit un résumé d’une page indiquant « toutes les cotes dans la tolérance », sans aucune valeur mesurée. Ce n’est pas un rapport CMM. C’est une lettre d’assurance, et elle ne vaut rien.
3. Comprendre les Données SPC
Le contrôle statistique du process utilise des cartes de contrôle pour distinguer la variation normale du process (cause commune — toujours présente) de la variation inhabituelle (cause spéciale — quelque chose a changé et doit être étudié).
Les deux cartes de contrôle les plus courantes en moulage par injection :
Carte moyenne et étendue (X-bar et R) : Pour chaque intervalle d’inspection, un petit échantillon (typiquement 3–5 pièces) est mesuré. La moyenne (X-bar) et l’étendue (R) de chaque échantillon sont reportées. La carte de moyenne montre si la moyenne du process est stable. La carte d’étendue montre si la variation intra-échantillon est stable. Un décalage de la carte de moyenne sans décalage correspondant de l’étendue signifie que la moyenne du process a bougé — peut-être un changement de température de moule, une dérive de viscosité matière, ou une empreinte qui commence à s’user. Un décalage de l’étendue sans décalage de la moyenne signifie que la variation a augmenté — peut-être un compactage irrégulier, une usure de clapet anti-retour, ou une variation d’humidité de la matière.
Carte individuelle et étendue mobile (I-MR) : Utilisée lorsqu’une seule mesure est prise par intervalle d’inspection. La carte individuelle reporte chaque mesure. La carte d’étendue mobile reporte l’écart absolu entre mesures consécutives. Les cartes I-MR sont courantes en moulage par injection pour les cotes lentes à mesurer — les mesures CMM où chaque point de donnée prend 5–10 minutes à produire.
Ce qu’un acheteur doit demander :
- « Quel Cpk tenez-vous sur les cotes critiques ? » Cpk ≥ 1,33 est la réponse standard pour un process capable. Cpk ≥ 1,67 est l’attente automobile et médicale. Si le fournisseur ne peut pas produire une valeur Cpk, il ne fait pas de SPC — il mesure des pièces et archive les données sans les analyser.
- « Montrez-moi les trois derniers runs de production de cette pièce. » La capabilité du process n’est pas une mesure unique. Un Cpk de 1,67 sur un run et de 0,95 sur les deux suivants signifie que le process n’est pas stable, quoi que dise le premier rapport.
4. Normes Documentaires : FAI, PPAP et ISO 13485
Rapport d’Inspection du Premier Article
Le FAI est la demande documentaire la plus courante des acheteurs. Il vérifie que les premières pièces d’un run de production satisfont aux exigences du plan. Un dossier FAI complet comprend :
- Rapport dimensionnel (toutes les cotes du plan, valeurs mesurées, conforme/non conforme par cote)
- Certificat matière (nuance de résine, numéro de lot, fournisseur)
- Approbation d’aspect (couleur, état de surface par rapport à l’échantillon de référence)
- Résultats d’essais fonctionnels (le cas échéant — test d’étanchéité, test de chute, test de traction)
La norme de référence pour le FAI est AS9102 (aéronautique) ou les exigences dimensionnelles du PPAP (automobile). La plupart des acheteurs industriels généraux n’ont pas besoin du format AS9102 — ils ont besoin du contenu, pas de la forme.
PPAP (Production Part Approval Process)
Le PPAP est une exigence de l’industrie automobile, mais sa structure est utile à tout acheteur passant une commande de production en volume. Une soumission PPAP niveau 3 comprend 18 éléments — les principaux pour un acheteur de moulage par injection :
- Documents de conception (le plan que vous avez approuvé)
- Résultats dimensionnels (CMM ou manuel — chaque cote, chaque empreinte)
- Certifications matière (certificat du fournisseur de résine, plus tout certificat matière secondaire)
- Diagramme de flux du process (séchage matière → moulage → découpe des carottes → inspection → emballage)
- Plan de contrôle (ce qui est inspecté, à quelle fréquence, par quelle méthode, selon quelle spécification)
- Analyse des systèmes de mesure (Gage R&R — prouve que la méthode de mesure est répétable)
- Étude de capabilité initiale du process (données Cpk pour les cotes critiques)
- Part submission warrant (la fiche de couverture signée qui dit « ces pièces sont prêtes pour la production »)
Un acheteur qui demande un PPAP à un fournisseur qui ne connaît pas le sujet recevra un regard vide. Un acheteur qui le demande à un fournisseur qui sait ce que c’est recevra un classeur de données qui répond à toutes les questions avant qu’elles ne soient posées.
Documentation ISO 13485
Pour les composants de dispositifs médicaux, l’ISO 13485 ajoute des exigences documentaires au-delà de l’ISO 9001 :
- Traçabilité des lots — chaque pièce traçable jusqu’à son lot de résine, sa date de production, sa machine, son opérateur et son empreinte
- Enregistrements de surveillance de salle propre — comptages particulaires, température, humidité et pression différentielle consignés par poste
- Documentation de maîtrise des changements — tout changement de process, de matière ou d’outillage documenté avec justification, données de validation et enregistrement d’approbation client
- Durée de conservation — enregistrements conservés 10 ans minimum (durée de vie du dispositif + surveillance après mise sur le marché)
D’où vient chaque signal qualité
Le contrôle dit ce que mesure une pièce. Il ne dit pas qui a décidé le chiffre, et la plupart des discussions qualité portent en réalité sur cette décision.
| Signal | Ce qu’il prouve réellement | Où la décision a été prise |
|---|---|---|
| Rapport dimensionnel CMM | Les pièces échantillonnées sont dans le plan | Tolérances de moulage — et si la tolérance était seulement atteignable |
| Carte SPC et Cpk | Le procédé est stable, et à quelle distance il se situe des limites | Moulage scientifique et validation PQ |
| FAI et PPAP | Le procédé documenté correspond au procédé approuvé | PPAP automobile |
| Dossier ISO 13485 | La chaîne de preuves qu’exige un programme médical | Moulage médical et FDA et la page secteur médical |
| Historique des défauts | Ce que fait le procédé quand personne ne regarde | Défauts et rebuts |
| Capabilité sur cotes serrées | Si la précision a été conçue ou triée | Moulage de précision |
La conséquence pratique : un fournisseur capable de produire les rapports mais incapable d’expliquer laquelle de ces décisions il a prise vous montre de la documentation, pas de la maîtrise. Les questions d’audit qui séparent les deux sont dans la checklist de qualification fournisseur.
5. Questions à Poser à l’Équipe Qualité de Votre Fournisseur
Avant de passer une commande de production, posez ces cinq questions. Les réponses — ou l’incapacité à y répondre — vous en diront plus sur le système qualité du fournisseur que n’importe quel certificat au mur.
« Montrez-moi un rapport dimensionnel de votre dernier run de production — pas un rapport type, le rapport réel des pièces que vous avez expédiées. » Un fournisseur doté d’un vrai système qualité produit cela en quelques minutes. Un fournisseur qui se dérobe ou propose d’en créer un vous dit que les rapports sont générés après coup.
« Quel est votre système d’identification des empreintes ? » Dans un moule multi-empreintes, chaque empreinte doit être physiquement marquée (numéro d’empreinte gravé sur une surface non cosmétique) pour que les pièces puissent être rattachées à l’empreinte qui les a produites. Si les empreintes ne sont pas marquées, des données d’inspection par empreinte sont impossibles.
« Que se passe-t-il quand une inspection en cours de production trouve une cote hors tolérance ? » La réponse doit décrire une procédure définie : arrêt de la production, mise en quarantaine des pièces jusqu’à la dernière inspection conforme, recherche de la cause racine, correction, documentation. La réponse ne doit pas être « on ajuste la cote et on continue » sans mention de quarantaine ni d’investigation.
« Puis-je visiter le service d’inspection pendant la production ? » Pas comme un audit formel — juste pour le voir fonctionner. Une salle d’inspection propre, organisée et bien éclairée, avec des équipements étalonnés et des pièces qui y circulent, est le certificat qualité le plus honnête qui existe.
« Qui signe le certificat de conformité, et qu’est-ce qu’il certifie ? » Si la réponse est « un inspecteur QC certifie que les pièces sont conformes au plan », posez la question suivante : « Cet inspecteur a-t-il le plan sous les yeux au moment de signer ? » Le CoC doit référencer des documents précis : « Pièces conformes au plan REV C selon le rapport FAI n° 2026-0472 du 03-Jun-2026. »
Un système qualité, ce ne sont pas les certificats au mur de l’accueil. Ce sont les données du service d’inspection, produites pendant la production, par des gens qui savent que quelqu’un à l’autre bout va réellement les lire. Avant de passer commande, demandez à voir les données. Si ce que vous recevez est un résumé d’une page sans aucune mesure, exigez les rapports sous-jacents. Le fournisseur qui les a vous les enverra. Celui qui ne les a pas trouvera des excuses. Cette différence vaut plus que n’importe quelle check-list d’audit.