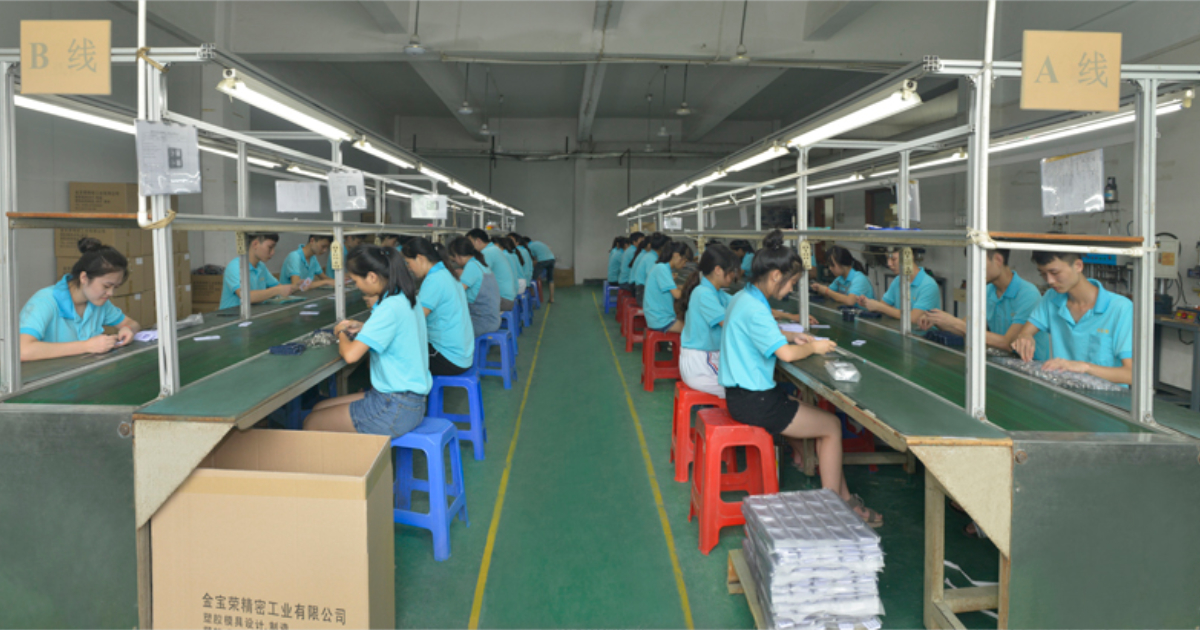
Moulage en Salle Blanche et Assemblage — Pourquoi le Transfert Entre les Deux Fait Perdre Rendement et Propreté
Une pièce moulée sort d’une presse de salle blanche avec une propreté ISO 8. Puis elle est mise en sachet, encaissée, transportée chez un assembleur, déballée sur un sol ouvert, manipulée, et soit nettoyée de nouveau, soit simplement acceptée. Ce que la salle blanche a produit se dégrade dans le transfert entre le moulage et l’assemblage — et personne n’est responsable de cette étape, parce que le périmètre du mouleur s’arrête au carton d’expédition et que celui de l’assembleur commence au quai de réception.
Il existe un second coût, moins visible. L’assemblage impose à la pièce moulée des exigences que le mouleur ne voit jamais sur le plan. Sur un boîtier de chargeur USB Type-C que nous moulons, les coques supérieure et inférieure sont assemblées par soudage par ultrasons, et le plan de soudure doit être plan à ±0,03 mm sur tout le périmètre de 32 mm. Un jeu supérieur à 0,05 mm en un point quelconque de cette ligne de joint réduit l’efficacité du transfert d’énergie et produit une soudure faible ou incomplète — un défaut qui n’apparaît qu’après l’assemblage, chez l’assembleur, longtemps après la validation du moule.
Les deux problèmes ont la même cause racine : le moulage et l’assemblage sont traités comme deux achats plutôt que comme un seul procédé.
Pourquoi le Transfert Est le Point Faible
Le budget de contamination change entre les deux étapes
Le moulage et l’assemblage apportent des contaminants différents, et une salle blanche conçue pour l’un n’est pas automatiquement adaptée à l’autre.
Le moulage apporte des volatils de polymère et des particules issues de la manutention matière. Ils sont maîtrisés par des trémies fermées, un sécheur dédié et des presses dédiées.
L’assemblage apporte trois catégories que la cellule de moulage n’a pas à traiter :
Les personnes. Le personnel est la source dominante de particules dans toute salle blanche, et l’assemblage est plus intensif en main-d’œuvre que le moulage : plus d’opérateurs par pièce, à plus de postes, pour plus d’opérations manuelles. Le protocole d’habillement et l’accès par sas à douche d’air sont ce qui contient ce facteur.
Les consommables. Ruban adhésif, colle, lingettes, étiquettes et — le classique — le carton ondulé. Notre salle blanche interdit le carton et les objets personnels à l’intérieur de la cellule précisément pour cette raison, et le matériau d’emballage est à usage unique et contrôlé.
Les débris de procédé. Le soudage par ultrasons génère des particules à l’interface de joint. Le thermoscellage d’inserts abrasse la molette de l’insert contre le bossage. Le vissage produit des particules d’usure. Tout cela est généré au poste d’assemblage, en aval de tous les contrôles de moulage que vous avez établis.
Si l’assemblage a lieu hors de l’environnement contrôlé, les trois catégories se déposent sur une pièce qui était propre au moulage.
C’est l’assemblage qui définit réellement plusieurs tolérances de moulage
C’est l’argument d’ingénierie que l’on oublie au moment de l’achat.
Une cote de planéité de plan de soudure n’est pas une exigence cosmétique : c’est une exigence du procédé de soudage. Il en va de même de la profondeur d’engagement d’un clip, du diamètre d’un bossage pour emmanchement à force, de la compression d’une gorge de joint torique et du jeu d’insertion d’un connecteur. Ces cotes existent à cause d’une étape d’assemblage en aval, et ce sont elles qui déterminent le rendement de l’assemblage.
Considérez deux pièces réelles :
| Pièce | Exigence issue de l’assemblage | Conséquence de la dérive |
|---|---|---|
| Boîtier de chargeur USB Type-C (PC deux pièces, soudé par ultrasons) | Plan de joint plan à ±0,03 mm sur le périmètre de 32 mm | Jeu >0,05 mm réduit le transfert d’énergie → soudure faible ou incomplète |
| Support interne de lecteur de glycémie (paroi 0,8 mm, cotes d’assemblage ±0,05 mm) | ±0,05 mm sur toutes les interfaces d’assemblage | 0,05 mm de dérive décale le connecteur de bandelette contre la fente du boîtier → erreurs d’insertion en service |
Aucune de ces cotes ne peut être évaluée par le mouleur seul, car le critère d’acceptation est « est-ce que ça s’assemble et est-ce que ça passe le test fonctionnel », et non « est-ce dans la tolérance du plan ». Lorsque le mouleur et l’assembleur sont deux entreprises distinctes, la chaîne de tolérances est coupée par une frontière de commande, et celui qui découvre un problème n’est jamais celui qui l’a causé.
Le guide du soudage par ultrasons traite les règles de conception de joint qui sous-tendent ces chiffres ; ce qui compte ici, c’est qu’il s’agit d’exigences d’assemblage qui doivent être remontées dans le plan de la pièce moulée.
La requalification est le coût caché d’une étape d’assemblage séparée
Acheter le moulage et l’assemblage séparément impose l’un de deux choix.
Soit les pièces sont nettoyées et vérifiées de nouveau à leur réception chez l’assembleur — ce qui ajoute un procédé, un coût, une validation et un nouveau mode de défaillance, car retirer des particules d’une pièce moulée est plus difficile que de la garder propre dès le départ. Soit le transfert est accepté comme non maîtrisé, et la salle blanche que vous avez payée livre une pièce propre qui arrive à l’assemblage dans la propreté qu’a produite le trajet.
Aucune des deux options n’apparaît sur un devis. Les deux apparaissent plus tard.
À Quoi Ressemble une Cellule Intégrée
Moulage et assemblage dans le même environnement contrôlé
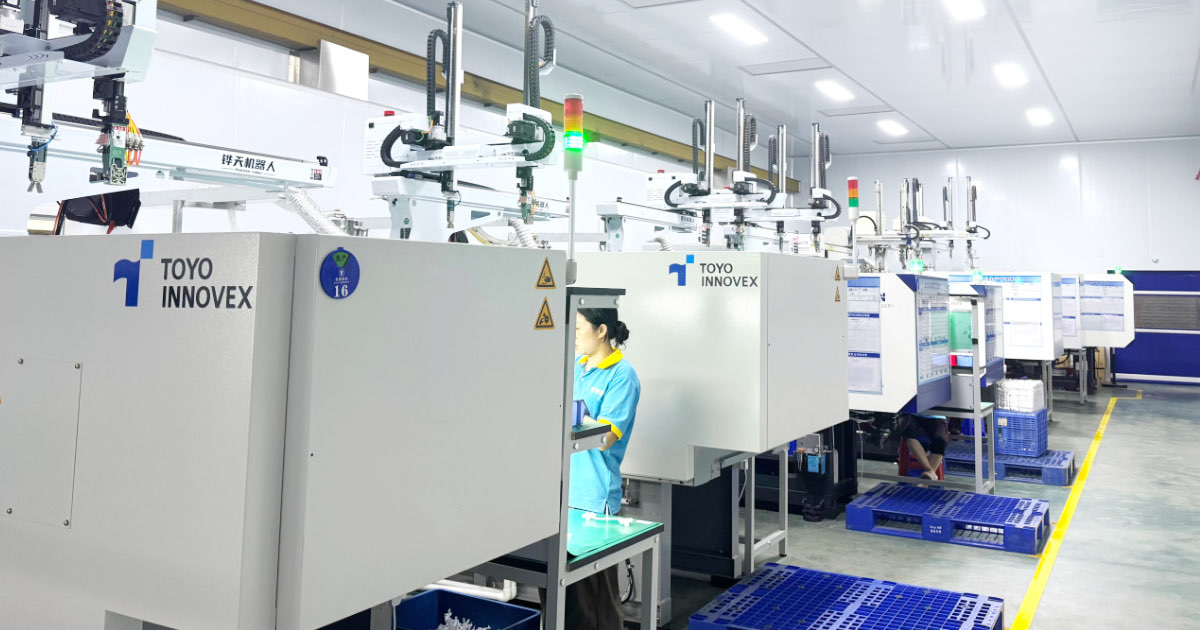
Dans notre usine de Shenzhen, la cellule ISO 8 contient à la fois la zone de moulage et la zone d’assemblage, de sorte que les pièces passent de l’une à l’autre sans quitter l’environnement contrôlé.
| Paramètre | Spécification |
|---|---|
| Classe de propreté | ISO 8 / Classe 100 000 (ISO 14644-1) |
| Limite particulaire ≥0,5 µm | 3 520 000 particules/m³ |
| Limite particulaire ≥5,0 µm | 29 300 particules/m³ |
| Filtration | HEPA, 99,97 % à 0,3 µm |
| Pression d’air | Positive — flux vers l’extérieur |
| Température | 20–24 °C ±2 °C |
| Humidité relative | 40–60 % HR |
| Renouvellements d’air | Minimum 20 par heure |
| Surveillance | Compteur de particules, température, HR — relevés par poste |
| Presses de moulage | 90–250 t servohydrauliques dédiées, extraction robotisée |
| Manutention matière | Trémies fermées, sécheur dédié, pas de matière partagée |
| Stockage des moules | Température et humidité contrôlées, dans la zone contrôlée |
| Conditionnement | Mise en sachet et scellage dans la cellule |
| Personnel | Habillement complet, accès par sas à douche d’air, pas de carton, outillage dédié |
La spécification de la cellule est détaillée sur la page moulage en salle blanche ; le point qui compte pour cet article est que les postes d’assemblage sont à l’intérieur, et non en aval.
Quels procédés d’assemblage tournent dans la cellule
Le même environnement contrôlé prend en charge les étapes qui franchiraient autrement la frontière de propreté :
- Assemblage par clip et emmanchement à force
- Vissage avec vérification du couple — y compris la maîtrise des particules d’usure qu’exige le vissage
- Ressorts et clips, mécanismes de charnière et de pivot
- Joints et étanchéités — y compris joints toriques silicone pour boîtiers à indice IP
- Raccordement de câbles et de connecteurs
- Thermoscellage par ultrasons d’inserts (laiton, inox, aluminium) et bagues métalliques emmanchées à force
- Positionnement d’inserts surmoulés et surmoulage
- Soudage par ultrasons — diamètre de sonotrode de 15–50 mm, capacité de joint hermétique pour ensembles IP54 et IP67, avec essai de résistance de soudure par lot
La vérification après assemblage couvre ce que l’inspection réception du client devrait sinon découvrir : inspection visuelle à 100 % par rapport à la norme cosmétique, correspondance de teinte, complétude et conformité de l’assemblage, exactitude des étiquettes et marquages ; vérification dimensionnelle CMM ; contrôle par gabarits passe/non-passe sur les interfaces fonctionnelles ; et échantillonnage AQL selon ANSI/ASQ Z1.4 Niveau II. Les programmes d’essais fonctionnels couvrent la force de clip et de déclenchement, l’essai de pression et d’étanchéité fluide (sous pression ou vide), la vérification de l’indice IP par aspersion ou immersion, et la continuité électrique des composants intégrés.
L’électronique exige une seconde couche de contrôle
Pour les applications électroniques et de précision, la cellule intègre également une maîtrise ESD, car la décharge électrostatique est à la fois un risque de contamination et un risque d’endommagement des composants :
- Sol conducteur avec bracelets de mise à la terre
- Soufflettes d’air ionisé aux postes d’assemblage
- Emballage ESD — sachets antistatiques et plateaux conducteurs
- Grades de matière chargés carbone, sûrs ESD, lorsque l’application l’exige
L’agencement ESD illustre bien l’approche intégrée : une soufflette ionisante à un poste d’assemblage n’a de sens que si ce poste se trouve dans la zone contrôlée, sous le même régime d’habillement et de surveillance que les presses.
Deux pièces expédiées comme ensembles, pas comme pièces
La façon la plus claire de voir la différence est dans les pièces que nous expédions comme ensembles finis.
Pour un analyseur de diagnostic au chevet du patient, nous moulons un boîtier en polycarbonate USP Class VI en deux pièces dans la cellule ISO 8 et le livrons comme ensemble clamshell de 2 pièces (supérieure et inférieure) — 15 000 ensembles par an, 30 000 pièces moulées — avec traçabilité complète par lot, rapport de première pièce et documentation structurée pour étayer la soumission 510(k) et le Device History Record du client. Voir l’étude de cas du boîtier de diagnostic médical.
Pour un pendentif d’alerte SOS de classe II — ABS de grade médical de 30 × 55 × 10 mm et 7 g, à parois ultrafines de 1,6 mm — le moulage et l’assemblage alimentent ensemble une protection IP67 obtenue par joint torique silicone, avec biocompatibilité ISO 10993-5 et revêtement antimicrobien aux ions argent. Ce programme expédie 50 000 unités assemblées par an à partir de 100 000 pièces moulées. Voir l’étude de cas du pendentif d’alerte personnel.
Dans les deux cas, le rapport pièces/ensembles est de 2:1, et dans les deux cas la propreté et l’étanchéité sont des propriétés de l’ensemble, et non de l’une des deux moitiés moulées.
Un seul dossier documentaire, pas deux
Une chaîne d’approvisionnement scindée produit deux jeux d’enregistrements à réconcilier. Une cellule intégrée en produit un seul, couvrant les deux étapes :
| Document | Contenu |
|---|---|
| Fiche suiveuse de lot | Date, poste, machine, opérateur, lot de matière, quantité |
| Registre de production en salle blanche | Comptage particulaire, température, humidité — par poste |
| Certificat matière | Certificat USP Class VI ou ISO 10993 par lot de résine |
| Inspection de première pièce | Toutes les cotes du plan, mesurées et enregistrées |
| Rapport dimensionnel | Données CMM avec Cp/Cpk sur les cotes critiques |
| Certificat de conformité | Par expédition, signé par le responsable qualité |
Ce dossier étaye les soumissions FDA 510(k), les dossiers techniques de marquage CE et les audits externes ISO 13485, et les enregistrements sont conservés au minimum 10 ans. Ce que chaque document prouve — et comment le vérifier plutôt que de l’accepter — est traité dans notre guide de la documentation en moulage médical.
Intégré Face à un Achat Séparé
| Facteur | Moulage et assemblage dans une même salle blanche | Mouleur et assembleur distincts |
|---|---|---|
| Propreté de la pièce à l’assemblage | Préservée — les pièces ne quittent jamais l’environnement contrôlé | Dégradée au transport, au stockage et au déballage ; un renettoyage peut être nécessaire |
| Tolérances issues de l’assemblage | Portées par un seul procédé ; les exigences de planéité et de jeu figurent sur le plan de moulage | Réparties de part et d’autre d’une frontière de commande ; les défaillances apparaissent chez l’assembleur |
| Manutention du transfert | Aucune — transfert contrôlé entre zones | Mise en sachet, transport, déballage, manipulation supplémentaire |
| Contamination issue de l’assemblage | Maîtrisée sous le même régime d’habillement, de surveillance et de consommables | Introduite sur un sol non contrôlé |
| Maîtrise ESD | S’étend du moulage aux postes d’assemblage | Doit être rétablie chez l’assembleur |
| Documentation | Un seul jeu d’enregistrements pour les deux étapes | Deux jeux à réconcilier ; rupture de traçabilité au transfert |
| Qualification et audit | Un fournisseur, un audit, un SMQ | Deux audits, deux systèmes qualité, deux accords de contrôle des modifications |
| Délai et logistique | Aucune expédition intermédiaire | Un tronçon supplémentaire, une manutention supplémentaire, un stock tampon supplémentaire |
| Cas d’usage idéal | Dispositifs médicaux, composants de diagnostic, pièces optiques et de connecteurs, boîtiers à indice IP | Grands ensembles comportant de nombreuses pièces standard issues de plusieurs fournisseurs spécialisés |
Une salle blanche n’est pas automatiquement la bonne réponse pour tout assemblage. Elle le devient lorsque la fonction de la pièce dépend de la propreté au point d’assemblage — un chemin fluidique, une surface en contact patient, une interface optique, un connecteur à pas fin, ou un joint qui doit être assemblé sans contaminer la face d’étanchéité.
Ce Qu’il Faut Spécifier
1. Fixez la classe par étape, pas pour tout le procédé. La bonne classe est déterminée par l’étape la plus sensible à la contamination de la séquence, et non par la classe de la cellule de moulage. Déterminer quelle étape c’est — et si une cellule ISO 8 (Classe 100 000) suffit — relève de la même analyse que celle décrite dans notre guide du moulage en salle blanche.
2. Remontez les exigences d’assemblage dans le plan de moulage. Planéité du plan de soudure pour le soudage par ultrasons, diamètres de bossage pour emmanchement à force, profondeur d’engagement des clips, compression de gorge de joint, jeu d’insertion de connecteur. Si ces éléments ne vivent que dans la fiche de procédé de l’assembleur, on demande au mouleur de tenir des tolérances que personne n’a mesurées.
3. Indiquez explicitement la méthode de transfert. « Moulé en salle blanche » ne dit rien de ce qui se passe dans les vingt minutes qui suivent. Précisez si les pièces passent directement dans une zone d’assemblage contrôlée adjacente, ou si elles sont emballées puis réouvertes.
4. Nommez les consommables d’assemblage et leurs restrictions. Colles, rubans, lingettes et étiquettes sont autant de sources potentielles de contamination, et le type de matériau d’emballage compte autant que le procédé d’emballage. Demandez directement si le carton est autorisé à l’intérieur.
5. Décidez si la maîtrise ESD entre dans le périmètre. Si l’ensemble contient de l’électronique, la manutention, la mise à la terre et l’emballage ESD constituent une couche de contrôle distincte de la propreté particulaire, et les deux sont nécessaires.
6. Spécifiez le lieu de l’emballage. Les pièces scellées dans la cellule contrôlée arrivent dans l’état où elles ont été produites. Celles emballées à l’extérieur, non.
7. Exigez un seul dossier documentaire pour les deux étapes. Une fiche suiveuse qui s’arrête à la presse de moulage laisse l’étape d’assemblage non documentée.
Trois pièges à nommer
Des tolérances d’assemblage jamais transmises au mouleur. La cause la plus fréquente de bonnes pièces qui ne s’assemblent pas. Si l’assembleur a une exigence de planéité de plan de joint, elle appartient au plan de la pièce moulée.
Le nettoyage comme substitut à la maîtrise. Nettoyer une pièce moulée est plus difficile que de la garder propre, et chaque étape de nettoyage nécessite sa propre validation et sa propre évaluation des résidus — ce qui compte beaucoup pour les pièces en contact patient.
Un décalage de classe entre moulage et assemblage. Si l’étape d’assemblage exige un environnement plus propre que l’étape de moulage, exécuter l’assemblage dans la classe de la cellule de moulage est un compromis que le procédé d’assemblage, et non le moulage, doit absorber.
Questions Fréquentes
Le moulage et l’assemblage doivent-ils avoir lieu dans la même salle blanche ?
Non, mais s’ils n’y ont pas lieu, le transfert entre les deux devient une étape non maîtrisée qu’il faut gérer délibérément — soit en renettoyant et revérifiant à la réception, soit avec un emballage qui préserve réellement la propreté jusqu’à l’assemblage. Faire les deux dans un même environnement contrôlé supprime cette étape au lieu de la gérer.
Quelle classe ISO me faut-il pour le moulage par rapport à l’assemblage ?
La classe est fixée par l’étape la plus sensible à la contamination de la séquence. De nombreux programmes de dispositifs médicaux font tourner moulage et assemblage en ISO 8 (Classe 100 000), ce qui couvre la majorité des composants de diagnostic, d’administration de médicament et de surveillance de patient. Lorsqu’un composant exige l’ISO 7 — implants, pièces entrant dans le champ stérile, surfaces de qualité optique — cette exigence s’applique généralement à l’assemblage autant qu’au moulage.
Peut-on souder par ultrasons à l’intérieur d’une salle blanche ?
Oui, et c’est une raison fréquente d’intégrer l’assemblage : le soudage génère des particules au niveau du joint, donc le réaliser dans un environnement contrôlé avec le même régime de surveillance que le moulage maintient ces particules dans un espace géré. Le soudage par ultrasons hermétique pour ensembles IP54 et IP67 tourne dans notre cellule, avec essai de résistance par lot.
Comment l’assemblage affecte-t-il les tolérances de moulage ?
Les méthodes d’assemblage imposent des exigences dimensionnelles que la fonction de la pièce seule n’impose pas. Un plan de soudure par ultrasons doit être assez plan pour transférer l’énergie sur toute la ligne de joint ; un emmanchement à force exige un serrage contrôlé ; une gorge de joint torique doit comprimer le joint uniformément. Ce sont de vraies tolérances avec de vraies conséquences de dérive, et elles doivent figurer sur le plan de la pièce moulée.
Quelle contamination l’assemblage ajoute-t-il que le moulage n’a pas ?
Trois choses. Les personnes, car l’assemblage est plus intensif en main-d’œuvre par pièce. Les consommables, dont colles, rubans, lingettes, étiquettes et matériaux d’emballage comme le carton. Et les débris de procédé générés au poste lui-même — bavures et particules de soudage par ultrasons, particules d’usure du thermoscellage et du vissage. Les trois sont en aval de tous les contrôles de moulage.
Ai-je besoin d’une maîtrise ESD en plus d’une salle blanche ?
Seulement si l’ensemble contient des composants électroniques ou des contacts à pas fin, où la décharge statique peut endommager la pièce et attirer des particules. La maîtrise ESD est une couche distincte : sol conducteur et mise à la terre, air ionisé aux postes d’assemblage, emballage ESD et, si nécessaire, grades de matière chargés carbone.
Moulage et Assemblage dans une Même Cellule Contrôlée
Nous exploitons la cellule de salle blanche ISO 8 et l’opération d’assemblage et d’emballage dans le même environnement contrôlé — presses servohydrauliques dédiées de 90 à 250 t avec extraction robotisée, manutention matière fermée, stockage des moules contrôlé, habillement et accès par sas à douche d’air, surveillance environnementale par poste, et maîtrise ESD s’étendant aux postes d’assemblage là où il y a de l’électronique.
Le périmètre d’assemblage couvre clip et emmanchement à force, vissage avec vérification du couple, ressorts, charnières, joints et étanchéités, raccordement de câbles et connecteurs, thermoscellage d’inserts, bagues emmanchées à force et soudage par ultrasons avec essai de résistance par lot. La vérification après assemblage comprend inspection visuelle à 100 %, vérification dimensionnelle CMM, contrôle par gabarits passe/non-passe, échantillonnage AQL selon ANSI/ASQ Z1.4 Niveau II, et essais fonctionnels de force de clip, d’étanchéité et de pression, d’indice IP et de continuité électrique. L’emballage va du blister et du clamshell au plateau antistatique et à l’insert mousse sur mesure, avec marquage par code-barres, numéro de série et laser.
Notre page assemblage et emballage détaille le procédé ; notre page dispositifs médicaux les catégories de produits que nous fabriquons.
Si vous achetez actuellement le moulage et l’assemblage à deux fournisseurs et souhaitez voir où le transfert vous coûte, envoyez-nous le plan de la pièce et la description du procédé d’assemblage. Nous vous dirons quelles cotes issues de l’assemblage doivent figurer sur le plan de moulage, et à quoi doit ressembler le transfert entre les deux étapes.
Envoyez votre plan et votre procédé d’assemblage pour une revue conjointe →