Ce Qui Détermine le Coût du Moulage par Injection — Outillage, Matériau et Économie à la Pièce
Un acheteur envoie un fichier 3D à trois mouleurs et reçoit trois devis. Le premier chiffre le moule à 3 800 $ et la pièce à 0,85 $. Le deuxième : 8 500 $ le moule et 0,52 $ la pièce. Le troisième : 22 000 $ le moule et 0,28 $ la pièce.
Lequel a raison ?
Tous les trois. Ils chiffrent trois outils différents : un moule prototype en aluminium, un outil de production P20 mono-empreinte et un outil H13 quatre empreintes à canaux chauds. Chacun est le bon choix — pour un scénario de production différent.
L’acheteur qui ne comprend pas ce qui détermine ces chiffres choisira le coût de moule le plus bas, puis se demandera pourquoi le prix à la pièce est élevé. Ou choisira le prix à la pièce le plus bas, puis se demandera pourquoi l’investissement outillage met trois ans à être amorti. Comprendre la structure de coûts du moulage par injection ne consiste pas à négocier plus durement. Il s’agit d’aligner l’outillage sur le volume de production, pour ne pas payer de la capacité dont vous n’avez pas besoin — ni sous-investir dans un moule qui bride votre marge pendant les cinq prochaines années.
Les Trois Composantes du Coût du Moulage par Injection
Chaque devis de moulage par injection se construit à partir de trois composantes :
| Composante | Ce Que Vous Payez | Quand Vous Payez |
|---|---|---|
| Outillage (moule) | L’outil en acier qui forme votre pièce | Unique, à l’avance |
| Matériau | La résine qui devient votre pièce | Par pièce, chaque commande |
| Transformation | Temps machine, main-d’œuvre, énergie, frais généraux, bénéfice | Par pièce, chaque commande |
L’outillage est un coût fixe. Le matériau et la transformation sont des coûts variables. Le coût total du programme est :
Total = Outillage + (Coût Pièce × Quantité)
À 1 000 pièces, l’outillage domine le total. À 1 000 000 de pièces, le coût à la pièce domine. La question économique est l’endroit où ces deux courbes se croisent — et si le volume de production justifie l’investissement outillage.
Ce Qui Détermine le Coût du Moule
Un moule coûte ce qu’il coûte à cause de ce qu’on y met. Il n’existe pas de « prix de moule » unique. Le prix est fonction de cinq variables.
1. Nombre d’Empreintes
C’est le premier facteur de coût. Un moule mono-empreinte produit une pièce par cycle. Un moule quatre empreintes produit quatre pièces par cycle. Le moule quatre empreintes coûte environ 2,5–3× le moule mono-empreinte — pas 4×, parce que la base de moule, le circuit de refroidissement et le système d’éjection sont partagés. Mais le coût à la pièce baisse proportionnellement : quatre pièces par cycle, c’est environ un quart du coût de transformation par pièce.
| Empreintes | Coût Relatif du Moule | Coût Relatif par Pièce | Idéal Pour |
|---|---|---|---|
| 1 | 1× (référence) | 1× (référence) | < 50 000 pièces/an |
| 2 | 1,6–1,8× | 0,50× | 50K–200K pièces/an |
| 4 | 2,5–3× | 0,25× | 200K–1M pièces/an |
| 8 | 4–5× | 0,13× | > 1M pièces/an |
| 16 | 7–9× | 0,06× | > 2M pièces/an |
2. Nuance d’Acier
| Acier | Coût Relatif | Quand Requis |
|---|---|---|
| Aluminium (7075-T6) | 0,3–0,5× | Prototypes, moule de transition, < 20 000 cycles |
| P20 (pré-trempé) | 1× (référence) | Production générale, durée de vie 50K–200K cycles |
| H13 (trempé, 48–52 HRC) | 1,4–1,8× | Production grande série, > 500K cycles |
| S136 / 420SS (inox) | 1,8–2,5× | Matières corrosives (PVC, grades FR), finition optique |
Le coût de l’acier ne tient pas seulement au prix de la matière au kilo — qui reste modéré. Il tient à l’usinabilité. Le P20 s’usine efficacement avec de l’outillage carbure standard. Le H13, trempé à 50 HRC, exige un fraisage dur au carbure micro-grain à des avances plus faibles — plus de temps machine, plus d’usure d’outil, coût plus élevé. Le S136 demande le même fraisage dur, plus la prime matière de l’inox.
3. Complexité de la Pièce
Un capot plat simple, sans contre-dépouille, avec une épaisseur de paroi uniforme de 3 mm et une seule attaque, peut s’usiner presque entièrement en CNC. Un boîtier complexe avec 15 nervures, 8 bossages, plusieurs contre-dépouilles exigeant des tiroirs et une surface cosmétique texturée exige CNC + EDM par enfonçage + EDM fil + polissage — chaque opération ajoutant du coût.
Facteurs de complexité classés par impact sur le coût :
- Tiroirs (actions latérales) — 800–2 500 $ par tiroir. Chaque contre-dépouille exigeant un tiroir est un mécanisme distinct qui doit être conçu, usiné, ajusté et maintenu.
- Tirettes — 500–1 500 $ par tirette. Contre-dépouilles internes qui doivent se dégager à l’éjection.
- Nervures profondes — nécessitent des électrodes EDM. Chaque électrode doit être conçue, usinée et consommée pendant l’EDM.
- Polissage haute brillance (SPI A-1/A-2) — 8–20 heures de polissage manuel qualifié. Ne peut pas être automatisé.
- Texture fine (VDI < 18) — exige une gravure chimique avec photorésist et un contrôle de procédé serré.
- Tolérances serrées (±0,02 mm ou moins) — exigent une passe de finition en fraisage dur, une inspection supplémentaire, des ajustements et des reprises possibles.
4. Canal Chaud vs Canal Froid
Un moule à canal froid produit une carotte et un canal à chaque injection — du plastique qui se solidifie dans les canaux d’alimentation et qui est soit rebroyé, soit jeté. Un moule à canal chaud maintient le plastique à l’état fondu dans le collecteur, ce qui élimine les déchets de canal.
| Canal Froid | Canal Chaud | |
|---|---|---|
| Surcoût moule | Référence | +3 000–15 000 $ |
| Déchet de canal par injection | 5–30 % du poids injecté | 0 % |
| Temps de cycle | Plus long (le canal doit refroidir) | Plus court |
| Qualité d’attaque | Bonne | Excellente (option vanne d’injection) |
| Maintenance | Minimale | Bandes chauffantes, thermocouples, régulateur |
| Idéal pour | Volume bas-moyen, grandes pièces | Grande série, petites pièces, surfaces cosmétiques |
Le canal chaud s’amortit par l’économie de matière et la réduction du temps de cycle. Le calcul du retour dépend du poids de la pièce, du poids du canal, du prix du matériau au kilo et du volume annuel. Pour une pièce de 5 grammes tournant à 500 000 cycles par an, supprimer un canal froid de 3 grammes économise 1 500 kg de matière par an — soit environ 4 500–9 000 $ de résine technique. Le système de canal chaud s’autofinance en 12–18 mois.
5. Taille du Moule
Les pièces plus grandes exigent des bases de moule plus grandes, des plateaux de presse plus grands et plus d’enlèvement d’acier à l’usinage. Un moule pour boîtier de smartphone (150 × 80 × 10 mm) utilise une base de moule d’environ 300 × 300 mm. Un moule pour un panneau de garniture intérieure automobile (800 × 400 × 5 mm) utilise une base d’environ 1 000 × 600 mm — environ 6× le volume d’acier. Temps d’usinage, coût matière et manutention augmentent tous avec la taille du moule.
Ces cinq facteurs interagissent. Un moule H13 quatre empreintes avec canal chaud, deux tiroirs par empreinte et un polissage SPI A-2 sur une pièce à 150 cotes et une tolérance de ±0,05 mm est le haut de la fourchette de coût. Un moule P20 mono-empreinte avec attaque en bord, sans tiroir et finition SPI B-2 sur une pièce simple est le bas. La plupart des moules de production se situent entre les deux.
Ce Qui Détermine le Coût à la Pièce
Une fois le moule construit, chaque pièce commandée coûte :
Coût Pièce = Matériau + Temps Machine + Main-d’Œuvre + Opérations Secondaires + Emballage
Matériau
Le coût de la résine est la composante variable la plus lourde — généralement 40–60 % du coût de la pièce.
| Catégorie de Résine | Gamme de Coût (par kg) | Exemple |
|---|---|---|
| Usage courant (PP, PE, PS) | 1,50–3,00 $ | PP usage général |
| Technique (ABS, PC, PA, POM) | 3,00–8,00 $ | ABS usage général, PC/ABS |
| Haute performance (PEEK, PPS, PEI) | 30–90 $+ | PEEK non chargé |
| Chargé fibre de verre (+GF30) | +20–40 % vs non chargé | PA66-GF30 |
| Ignifugé (FR) | +30–60 % vs standard | ABS FR V-0 |
| Grade médical (USP Classe VI) | +50–100 % vs standard | PC grade médical |
Coût matière par pièce = (Poids pièce en grammes ÷ 1 000) × Prix résine au kg × (1 + taux de rebut)
Pour une pièce de 50 grammes en ABS à 4,00 $/kg avec un taux de rebut de 3 % (rebroyage du canal) : coût par pièce = (50 ÷ 1 000) × 4,00 $ × 1,03 = 0,21 $.
Temps Machine
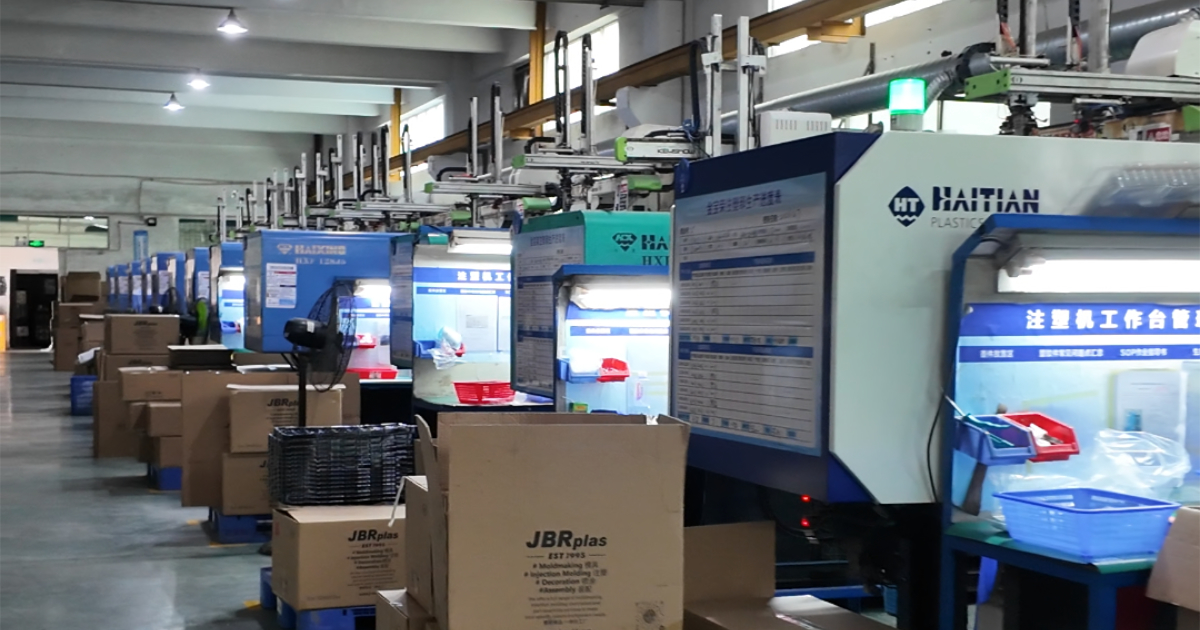
La presse à injecter coûte de l’argent à chaque seconde où elle tourne — électricité, main-d’œuvre opérateur, imputation des frais généraux, amortissement et marge bénéficiaire. Ce coût s’exprime en taux horaire machine (MHR), qui pour une presse de taille moyenne (160–250 tonnes) dans une usine de Shenzhen se situe généralement entre 18 et 35 $ de l’heure, selon la presse, le niveau d’automatisation et la complexité de la production. Pour transformer un coût pièce FOB en coût unitaire livré, les acheteurs aux États-Unis et en Europe doivent aussi intégrer le fret maritime ou aérien, les droits de douane et la manutention locale — des coûts qui varient fortement selon la destination.
Coût de transformation par pièce = Taux horaire machine ÷ (3 600 ÷ temps de cycle en secondes ÷ nombre d’empreintes)
Pour un moule 4 empreintes avec un cycle de 25 secondes sur une presse à 28 $/h : coût par pièce = 28 ÷ (3 600 ÷ 25 ÷ 4) = 28 ÷ 36 = 0,78 $.
Note : tous les montants sont illustratifs. Les coûts réels dépendent du cours du marché de la résine, de la géométrie spécifique de la pièce, du chargement actuel des presses et des taux de change. Chaque RFQ reçoit un devis spécifique établi sur le fichier de pièce réel, la spécification matière et le volume de production.
L’Effet de Cavitation
Le levier le plus puissant sur le coût à la pièce est le nombre d’empreintes. Doubler les empreintes divise à peu près par deux le coût de transformation par pièce :
| Empreintes | Pièces par Heure (est. cycle 25s) | Coût de Transformation par Pièce |
|---|---|---|
| 1 | 144 | ~0,19 $ |
| 2 | 288 | ~0,10 $ |
| 4 | 576 | ~0,049 $ |
| 8 | 1 152 | ~0,024 $ |
Le coût matière ne change pas avec la cavitation. Pour la pièce ABS de 50 grammes ci-dessus, le coût total à la pièce en 4 empreintes est d’environ 0,21 $ (matière) + 0,049 $ (transformation) = 0,26 $.
Opérations Secondaires
| Procédé | Coût par Pièce (Typique) |
|---|---|
| Tampographie (1 couleur) | 0,03–0,08 $ |
| Gravure laser | 0,02–0,06 $ |
| Soudage par ultrasons | 0,05–0,15 $ |
| Pose d’insert par thermofixation | 0,03–0,08 $ par insert |
| Assemblage manuel (sous-ensembles) | 0,10–0,50 $ |
| Emballage personnalisé (boîte retail) | 0,15–0,50 $ |
| Emballage en vrac (sachet + carton) | 0,02–0,05 $ |
Les opérations secondaires ajoutent du coût à la pièce mais peuvent réduire le coût du moule — par exemple, thermofixer un insert fileté après moulage évite un tiroir de surmoulage d’insert, ce qui économise 1 500–2 500 $ sur l’outil.
Exemples de Coûts Réels
Trois pièces représentatives, pour donner une idée de la façon dont les variables se combinent.
Pièce A : Petit Clip Électronique
- Matériau : POM, 3 grammes, mono-empreinte
- Géométrie simple, sans tiroir, sans texture
- Moule P20 : 3 500 $
- Coût matière : 0,025 $ par pièce
- Temps de cycle : 18 secondes
- Coût de transformation : ~0,14 $ par pièce
- Coût total pièce : ~0,17 $ à 10 000 unités
- Total programme (moule + 10 000 pièces) : 5 200 $
Pièce B : Boîtier d’Appareil
- Matériau : PC/ABS, 85 grammes, mono-empreinte
- Complexité moyenne, 2 tiroirs, finition SPI B-1
- Moule P20 : 8 500 $
- Coût matière : 0,43 $ par pièce
- Temps de cycle : 35 secondes
- Coût de transformation : ~0,27 $ par pièce
- Coût total pièce : ~0,70 $ à 10 000 unités
- Total programme (moule + 10 000 pièces) : 15 500 $
- À 100 000 unités, le passage à un moule H13 4 empreintes (28 000 $, coût pièce ~0,28 $) donne un total programme de 56 000 $ (14 000 $ d’économie par rapport au maintien en mono-empreinte)
Pièce C : Support Automobile
- Matériau : PA66-GF30, 180 grammes, mono-empreinte
- Complexité élevée, 3 tiroirs, outillage H13, documentation PPAP Niveau 3
- Moule H13 : 22 000 $
- Coût matière : 1,15 $ par pièce
- Temps de cycle : 45 secondes
- Coût de transformation : ~0,35 $ par pièce
- Coût total pièce : ~1,50 $ à 10 000 unités
- Total programme (moule + 10 000 pièces) : 37 000 $
Comment Réduire le Coût du Moulage par Injection
Modifications de conception qui réduisent le coût du moule :
- Éliminer les contre-dépouilles — reconcevoir les clips à encliqueter pour qu’ils démoulent dans le sens de tirage. Chaque contre-dépouille supprimée économise 800–2 500 $.
- Assouplir les exigences de finition de surface — spécifier une texture VDI 24 au lieu d’un polissage SPI A-2 supprime 8–16 heures de polissage manuel.
- Réduire la taille de la pièce là où c’est possible — pièce plus petite → base de moule plus petite → moins d’acier → moule moins cher.
- Concevoir en mono-empreinte dans un premier temps — valider le marché avant d’investir dans un outil multi-empreintes.
Décisions de process qui réduisent le coût à la pièce :
- Augmenter la cavitation au bon volume — le seuil de rentabilité d’une deuxième empreinte est généralement atteint quand le volume annuel dépasse de 30–40 % la production annuelle en mono-empreinte.
- Optimiser le temps de cycle — un circuit de refroidissement bien conçu réduit le temps de cycle de 15–25 % par rapport à un tracé de refroidissement basique. La conception du refroidissement s’amortit dans les 50 000 premiers cycles.
- Sélection des matériaux — PA6 au lieu de PA66 quand un HDT inférieur de 20 °C reste acceptable. ABS au lieu de PC/ABS quand les exigences de résistance aux chocs le permettent. La spécification matière est le plus gros levier de coût à la pièce après la cavitation.
Questions Fréquentes
Pourquoi les devis de moules varient-ils autant d’un fournisseur à l’autre ?
Trois raisons. Premièrement, des écarts de nuance d’acier et de durée de vie — un moule P20 à 5 000 $ et un moule H13 à 12 000 $ ne sont pas le même produit. Deuxièmement, des hypothèses sur la cavitation, le refroidissement et l’automatisation que l’acheteur n’a pas précisées — chaque fournisseur comble le vide avec les siennes. Troisièmement, de vraies différences de frais généraux, de taux horaires et de structure de marge entre fournisseurs. La solution : spécifier la nuance d’acier, le nombre d’empreintes et la durée de vie attendue dans votre RFQ. Tous les devis porteront alors sur la même chose.
Quelle est la plus grosse erreur des acheteurs en matière de coût ?
Choisir le moule le moins cher, puis le payer en coût à la pièce pendant les cinq années suivantes. Une économie de 3 000 $ sur le moule est perdue en 30 000 pièces si le coût à la pièce est supérieur de 0,10 $.
Facturez-vous l’analyse DFM ?
Non. La revue DFM est incluse dans chaque devis. Nous analysons votre fichier de pièce et renvoyons un rapport écrit — recommandation matière, positionnement des attaques, analyse de dépouille, identification des contre-dépouilles et estimation de coût pour l’outillage et le prix à la pièce. Ce service est gratuit et sans engagement.
Quand un canal chaud est-il justifié ?
Quand l’économie annuelle de matière liée à la suppression du canal froid dépasse le coût amorti du système de canal chaud. En ordre de grandeur : pour des pièces de moins de 20 grammes en matière technique, le canal chaud s’amortit généralement en 12–24 mois à des volumes supérieurs à 200 000 pièces par an. Pour des pièces plus grandes ou des volumes plus faibles, le canal froid est le plus souvent le choix le plus économique.
Comment comparer équitablement des devis de fournisseurs différents ?
Envoyez la même spécification à chaque fournisseur : nuance d’acier, nombre d’empreintes, volume annuel prévu, exigence de finition de surface et durée de vie cible. Si vous n’envoyez qu’un fichier 3D avec « merci de chiffrer », vous recevrez des devis pour des outils différents — et la comparaison n’aura aucun sens.
Le coût du moulage par injection n’est pas un mystère. C’est une fonction de l’acier, de la résine, du temps machine et du volume. Les acheteurs qui obtiennent les meilleurs résultats sont ceux qui savent quels coûts sont fixes, lesquels sont variables et où se situent les compromis — pour décider en connaissance de cause plutôt que de courir après le chiffre le plus bas d’un devis.
Le fret, les droits de douane et la logistique du pays de destination constituent la dernière variable — et ils diffèrent selon le marché. Pour les informations de coût et de conformité propres à chaque région, voir nos guides d’achat et d’approvisionnement.
Soumettez votre fichier de pièce pour une analyse DFM gratuite et une estimation de coût détaillée →