Fabrication de Supports Plastiques
Supports plastiques moulés par injection sur mesure pour l'automobile, l'électronique, les équipements industriels, les dispositifs médicaux et les produits grand public — de la conception du moule et de l'outillage à la production en série.
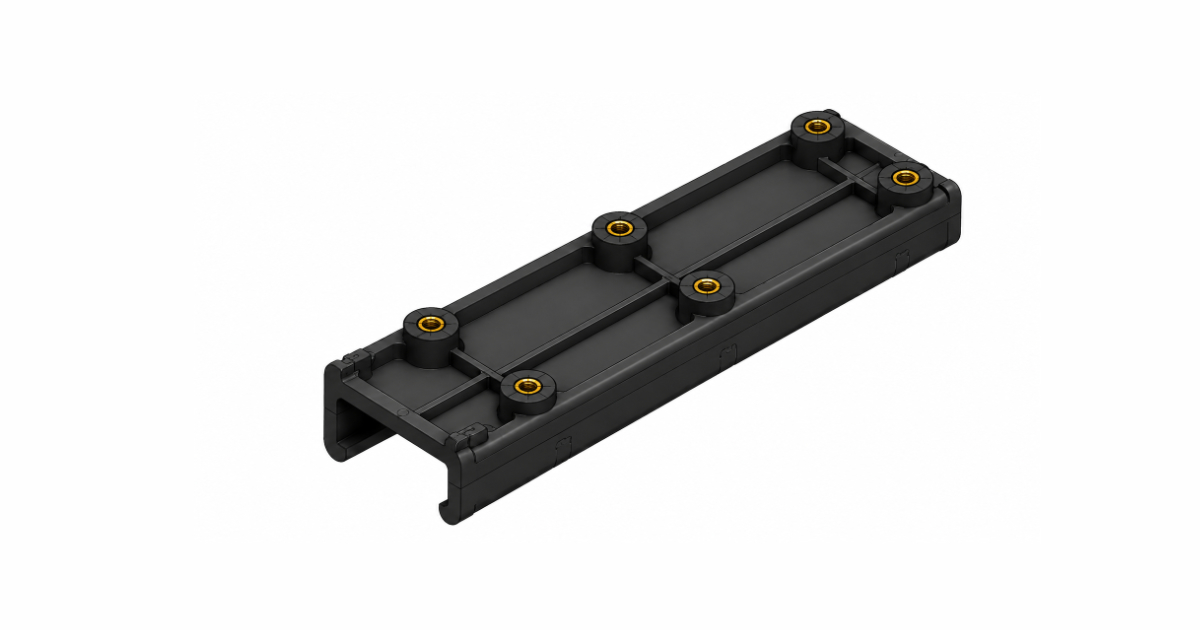
Capacités de Fabrication de Supports Plastiques
Six familles de supports que nous concevons et moulons — des pièces structurelles porteuses aux composants internes multifonctions.
Supports Structurels
Supports porteurs qui reprennent les charges structurelles et maintiennent d'autres composants — géométrie nervurée, résines fibrées verre et rigidité validée.
Supports de Montage
Supports pour le montage de cartes électroniques, écrans, capteurs et modules électroniques — positions de perçage contrôlées et surfaces d'appui définies.
Supports de Maintien
Supports internes de maintien qui tiennent en position des composants ou des structures du produit au sein d'un ensemble.
Supports de Positionnement
Supports qui positionnent et fixent des composants pendant l'assemblage — éléments de centrage, géométrie d'alignement et placement répétable.
Supports Automobiles
Supports pour l'électronique automobile et les applications CVC — avec documentation PPAP et qualification en vibration et température.
Supports Multifonctions
Supports combinant montage, positionnement, maintien et gestion de câbles en une seule pièce moulée — fonctionnalités consolidées pour réduire le nombre de pièces.
Types de Supports Plastiques que Nous Fabriquons
Six catégories de supports pour des programmes OEM. Les applications typiques reflètent les familles de pièces que nous moulons — pas un catalogue.
| Type de Support | Applications Typiques |
|---|---|
| Supports de Montage | Montage de cartes · écrans · capteurs · modules électroniques |
| Supports de Maintien | Maintien structurel · composants d'équipement · ensembles internes |
| Supports Automobiles | Supports CVC · supports de capteurs · supports de modules électroniques |
| Supports Électroniques | Équipements POS · dispositifs de communication · équipements de contrôle |
| Supports Industriels | Équipements industriels · systèmes d'automatisation · capteurs · contrôleurs |
| Supports pour Dispositifs Médicaux | Positionnement de composants internes · montage de dispositifs · maintien structurel |
Points de Conception des Supports Plastiques
Un support se juge sur sa capacité de charge et son ajustement dimensionnel, pas sur son apparence. Matière et géométrie doivent être évaluées ensemble, plutôt que de choisir la matière sur la seule résistance nominale.
Charge et Exigences Structurelles
La rigidité et la résistance passent avant l'apparence. Nous évaluons ensemble épaisseur de paroi, disposition des nervures, points de fixation et direction de charge — et vérifions la déformation sous la charge réelle, car matière et géométrie ne fonctionnent qu'en couple.
Conception des Nervures
Les nervures apportent de la rigidité sans ajouter d'épaisseur de paroi — le levier structurel central d'un support. Hauteur, espacement et rapports d'épaisseur sont définis par rapport à la paroi de base pour éviter les retassures sur la face opposée et le gauchissement de la pièce.
Bossages et Perçages
Bossages vissés, perçages traversants, inserts filetés et perçages de centrage sont conçus comme un ensemble avec les entraxes de montage requis par l'assemblage. Le diamètre du bossage est dimensionné par rapport à la paroi adjacente et les positions de perçage sont tolérées par rapport à la pièce d'appui.
Clips et Éléments de Centrage
Clips, centreurs, agrafes et retenues permettent d'assembler un support sans visserie — ou de maintenir les pièces alignées avant le vissage. La géométrie en porte-à-faux et les limites de déformation sont conçues pour que l'assemblage se monte sans fissure.
Tolérances et Précision Dimensionnelle
Les ajustements d'un support sont des problèmes dimensionnels : position des perçages, entraxe de montage, planéité et alignement pilotent l'assemblage. Les tolérances sont affectées fonction par fonction par rapport aux pièces d'appui, puis vérifiées par contrôle CMM et SPC en production.
Maîtrise du Gauchissement
Les supports longs et plats sont le cas de gauchissement le plus difficile en moulage par injection. Refroidissement, position du point d'injection, profil de maintien et orientation des fibres sont analysés avant la découpe du moule — sur un support CVC, le gauchissement après éjection est passé de 1,2 mm à 0,14 mm.
Retassures et Qualité de Surface
Les retassures apparaissent là où les sections épaisses — bossages, nervures et plots d'appui — tirent la surface opposée pendant le refroidissement. Les rapports nervure/paroi et l'épaisseur des bossages sont fixés en DFM pour que les éléments structurels ne marquent pas les faces visibles.
Revue DFM
Chaque projet de support commence par un rapport DFM écrit couvrant épaisseur de paroi, dépouille, nervures, bossages, position du point d'injection, plan de joint, éjection et risque de gauchissement — avec les modifications recommandées et leur effet sur le coût et le temps de cycle.
Matières pour Supports Plastiques Moulés par Injection
Le choix de la matière d'un support suit la rigidité, la résistance aux chocs, la température et l'exposition chimique. Les grades fibrés verre améliorent rigidité et résistance, mais influencent aussi le retrait, l'anisotropie, l'usure du moule et le comportement dimensionnel.
| Matière | Usage Typique |
|---|---|
| PA / Nylon | Résistance et durabilité — supports structurels généraux |
| PA-GF | Rigidité et performance structurelle supérieures — supports porteurs |
| PC | Résistance aux chocs — supports exposés aux heurts et chutes |
| PC/ABS | Équilibre entre résistance et aspect — supports visibles |
| POM | Faible frottement et tenue dimensionnelle — interfaces de glissement |
| PP | Légèreté et résistance chimique — pièces grandes et exposées |
| PBT / PBT-GF | Applications électriques et dimensionnelles — supports proches de l'électronique |
Technologies de Moulage par Injection pour Supports Plastiques
Selon la géométrie du support, la tolérance et le volume, nous sélectionnons l'outillage et le procédé de moulage adaptés au programme.
Moulage Multi-Empreintes
Moules 4, 8 et 16 empreintes pour les programmes de supports en volume — remplissage équilibré pour que les pièces de chaque empreinte s'assemblent de la même façon.
Moulage par Injection de Précision
Tolérances d'assemblage serrées appuyées par la capabilité process — contrôle CMM et SPC sur les cotes qui pilotent l'ajustement.
Moulage avec Inserts
Inserts métalliques moulés directement dans le support — points filetés, douilles et surfaces d'usure positionnés dans le moule.
Surmoulage
TPE ou TPU souple surmoulé sur des supports rigides lorsqu'une surface de contact amortie ou une zone de préhension est nécessaire.
Moulage 2K
Supports bi-matière combinant dur et souple en un cycle — sans assemblage secondaire du composant souple.
Assemblage Automatisé
Les supports qui font partie d'un ensemble plus large peuvent quitter notre usine assemblés — inserts, fixations et pièces d'appui installés avant expédition.
Supports Plastiques pour Différents Secteurs
Où sont utilisés les supports que nous moulons, avec les applications typiques de chaque secteur.
Automobile
Supports structurels, de capteurs et de modules électroniques pour programmes véhicule.
Applications typiques : supports CVC · supports de capteurs · supports de modules électroniques · supports de gestion de câbles
Électronique
Supports de montage et de maintien internes pour produits électroniques.
Applications typiques : supports de cartes · supports d'écrans · supports internes · supports de connecteurs
Médical
Supports de positionnement et de maintien pour dispositifs médicaux.
Applications typiques : supports de capteurs · maintiens de composants internes · supports de positionnement
Dispositifs Financiers
Structures internes de maintien pour terminaux POS et équipements libre-service.
Applications typiques : supports de moniteur · supports d'imprimante · structures internes de maintien
Équipements Industriels
Supports de montage pour équipements, automatisation et systèmes de contrôle.
Applications typiques : supports de capteurs · supports de contrôleurs · supports de montage d'équipements
DFM pour Supports Plastiques Moulés par Injection
La liste de dix points que nos ingénieurs passent en revue sur chaque projet de support — de l'épaisseur de paroi et des nervures au gauchissement et aux tolérances finales.
- 01 Épaisseur de Paroi Sections uniformes dimensionnées à la matière
- 02 Conception des Nervures Hauteur, espacement et rapports d'épaisseur
- 03 Dépouille Dépouille sur parois, nervures et bossages pour un démoulage propre
- 04 Conception des Bossages Rapports bossage/paroi qui évitent les retassures
- 05 Perçages et Noyaux Perçages traversants, filetages et portées
- 06 Plan de Joint Placement en fonction de la fonction et de l'aspect
- 07 Éjection Implantation des éjecteurs sans marque ni déformation
- 08 Point d'Injection Équilibre de remplissage et orientation des fibres
- 09 Gauchissement Refroidissement, maintien et effets de fibre analysés
- 10 Tolérance Chaîne fonction par fonction par rapport à la pièce d'appui
Études de Cas de Supports Plastiques
Des programmes de supports avec données publiées — matières, nombre d'empreintes et exigences que chaque pièce devait satisfaire.
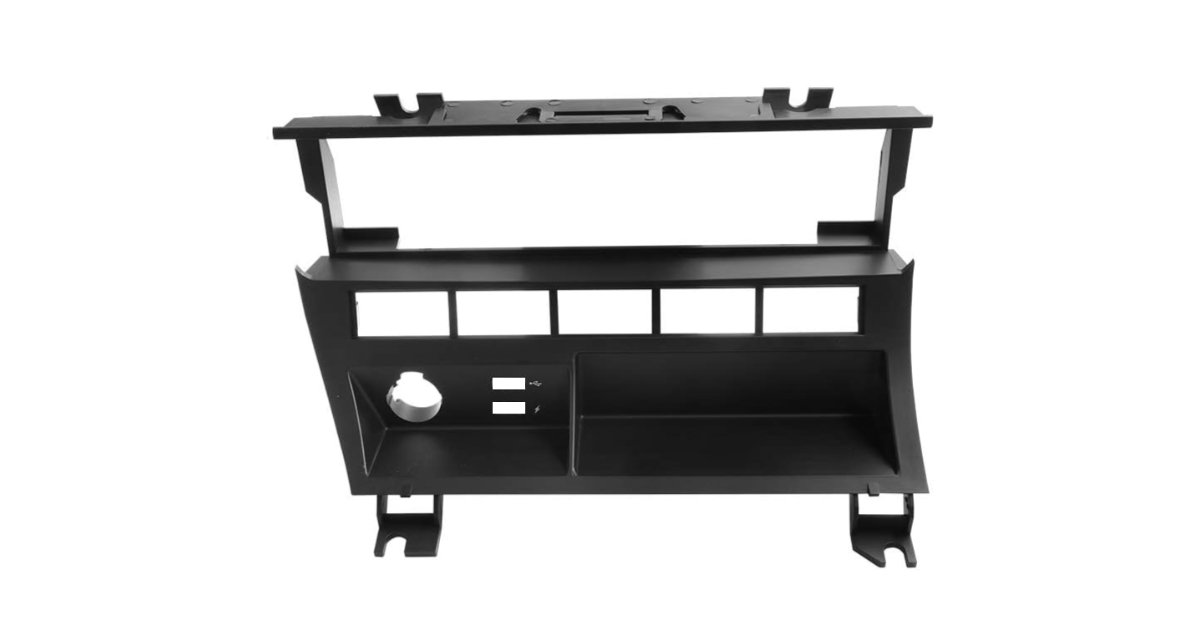
Support CVC Automobile
Automobile · 4 empreintes · PPAP Niveau 3
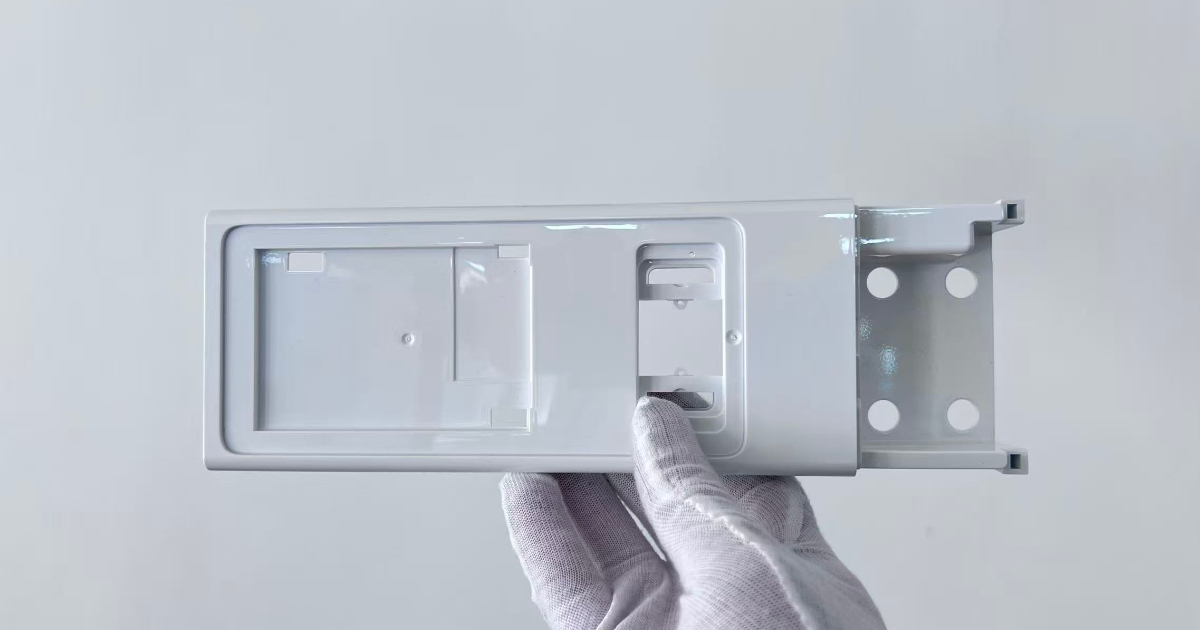
Support de Moniteur POS
Équipement de Vente au Détail et Points de Vente · 1 empreinte · bossages ±0,15 mm
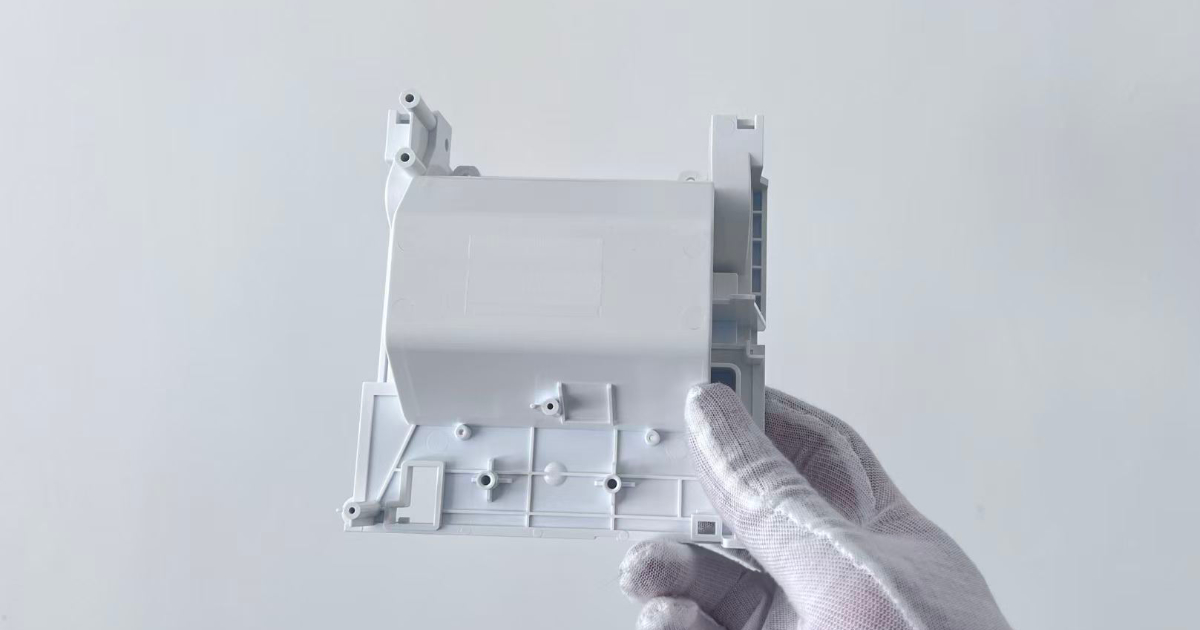
Support d'Imprimante POS
Équipement de Vente au Détail et Points de Vente · 1 empreinte · 2 tiroirs
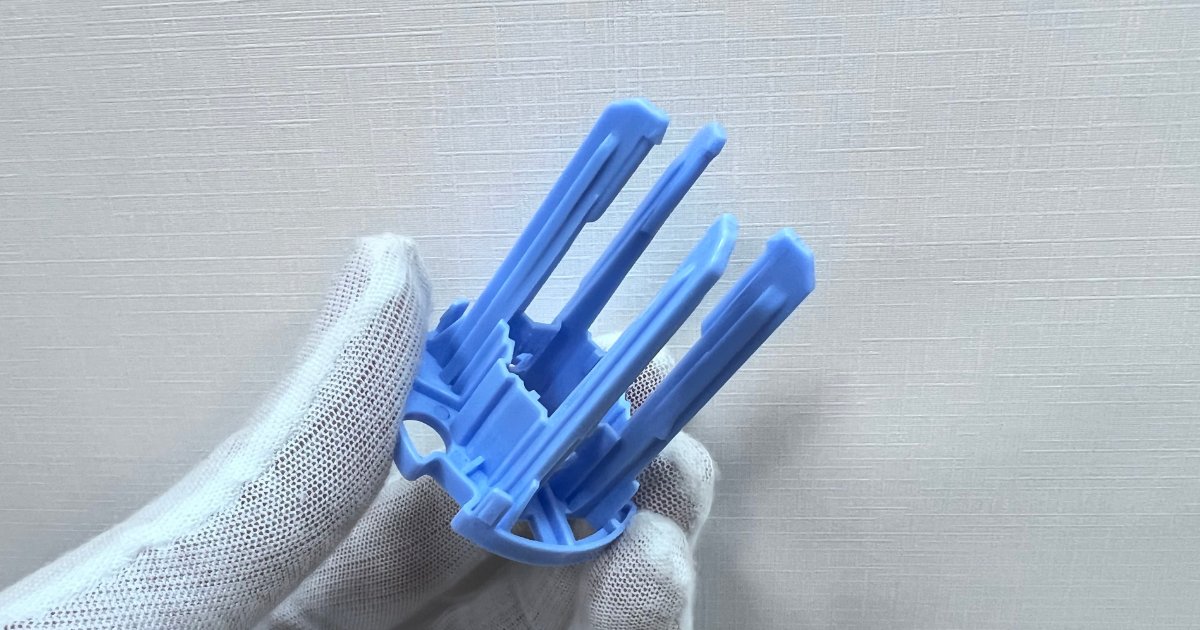
Support Interne de Glucomètre
Dispositifs Médicaux · 2 empreintes · paroi 0,8 mm
Qu'est-ce qui Détermine le Coût d'un Support Plastique ?
Coûts de moule, de pièce et d'opérations secondaires dans les programmes de supports.
Coût du Moule
- ✓Complexité de la pièce
- ✓Tiroirs et lifters
- ✓Nombre d'empreintes
- ✓Choix de l'acier du moule
- ✓Système de canaux chauds
- ✓Durée de vie requise du moule
Coût de la Pièce
- ✓Matière et grade
- ✓Poids de la pièce
- ✓Temps de cycle
- ✓Taille de presse
- ✓Volume de production
Coûts Additionnels
- ✓Inserts métalliques
- ✓Assemblage
- ✓Peinture
- ✓Marquage
- ✓Contrôle spécial
Ce qu'il Nous Faut pour Chiffrer Votre Support Plastique
Les exigences de charge déterminent la matière, la géométrie, les nervures et le procédé de moulage — dites-nous ce que le support reprend, pas seulement à quoi il ressemble.
Pièce et Plan
- ✓Fichier CAO 3D (STEP ou IGES)
- ✓Plan 2D avec tolérances
- ✓Matière et grade
- ✓Cotes critiques
- ✓Exigences de tolérance
- ✓État de surface
Production et Charge
- ✓Volume annuel
- ✓Exigences de charge
- ✓Exigences d'assemblage
- ✓Exigences d'inserts
FAQ sur la Fabrication de Supports Plastiques
Les questions d'achat et d'ingénierie qui reviennent le plus souvent sur les projets de supports.
Quelles matières sont couramment utilisées pour les supports plastiques moulés par injection ?
PA, PA-GF, PC, PC/ABS, POM, PP et PBT/PBT-GF couvrent la plupart des applications de supports — choisis pour la rigidité, la résistance aux chocs, le frottement ou la résistance chimique. Des programmes récents ont utilisé du PA66-GF30 pour un support CVC automobile, du PC+ABS pour un support de moniteur POS et du PC + 20 % GF pour un support d'imprimante. JBRplas moule à partir d'une bibliothèque de plus de 500 grades qualifiés.
Les supports plastiques peuvent-ils être renforcés de fibres de verre ?
Oui — les grades fibrés verre sont un choix courant pour les supports car ils augmentent la rigidité et la performance structurelle. Exemple récent : un moule 4 empreintes en PA66-GF30 pour un support CVC automobile. La contrepartie : les fibres modifient le retrait, introduisent de l'anisotropie et accélèrent l'usure du moule ; la position du point d'injection, le refroidissement et le choix de l'acier doivent donc être planifiés selon l'orientation des fibres. Le guide des plastiques fibrés verre de notre blog détaille le sujet.
JBRplas peut-il fabriquer des supports avec inserts métalliques ?
Oui. Les supports peuvent recevoir des inserts filetés, des douilles et des surfaces d'usure — surmoulés dans le moule ou posés lors d'une seconde étape contrôlée, selon la fonction et le volume. Notre page de services de surmoulage et de moulage avec inserts explique quand chaque approche est spécifiée.
Comment maîtrisez-vous le gauchissement des grands supports plastiques ?
Les supports longs et plats sont le cas de gauchissement le plus difficile. Sur un support CVC automobile avec une portée non supportée de 180 mm, le fournisseur précédent échouait au PPAP avec jusqu'à 1,2 mm de déformation après éjection. L'analyse Moldflow a identifié un refroidissement asymétrique ; après reprise du circuit de refroidissement et du profil de maintien, le gauchissement mesuré était de 0,14 mm pour une limite de 0,30 mm. Refroidissement, position du point d'injection et orientation des fibres sont analysés avant la découpe du moule sur chaque programme.
Pouvez-vous fabriquer des supports plastiques en grande série ?
Oui — 27 presses à injecter de 90 à 650 t, avec des moules multi-empreintes jusqu'à 16 empreintes. Un programme actuel de support automobile tourne à 280 000 pièces par an et un support de glucomètre à 500 000 pièces par an.
Quelles tolérances peut-on atteindre sur des supports plastiques moulés par injection ?
Cela dépend de la fonction et du procédé — mais les programmes de cette page sont serrés : ±0,06 mm sur les positions de perçages pour un support CVC en PA66-GF30, ±0,15 mm sur les bossages d'un support de moniteur POS et ±0,05 mm sur les cotes critiques d'un support médical à paroi de 0,8 mm. Les supports à tolérance serrée sont chiffrés avec contrôle CMM sur les cotes critiques et SPC en production.
Les supports plastiques peuvent-ils intégrer des clips et des bossages de montage ?
Oui — bossages, clips et éléments de centrage sont généralement moulés dans le support avec le même moule. Le support de moniteur POS tient 0,28 mm de planéité sur une portée de 245 mm avec des bossages à ±0,15 mm, et ses éléments de retenue sont moulés directement dans la pièce. La géométrie des clips et le dimensionnement des bossages suivent les règles de notre guide des clips et des directives de conception de pièces.
Pouvez-vous fabriquer des supports plastiques pour l'automobile ?
Oui — les supports automobiles sont documentés en PPAP Niveau 3. L'étude de cas du support CVC couvre une pièce PA66-GF30 qualifiée jusqu'à 110 °C en continu et 30G de vibration, moulée dans un moule 4 empreintes avec plus de 1 000 000 de cycles.