Fabricant de Composants Structurels Plastiques
Composants structurels de précision moulés par injection pour produits mécaniques, électroniques, automobiles, industriels, médicaux et de grande consommation — de la conception du moule et de l'outillage à la production en série.
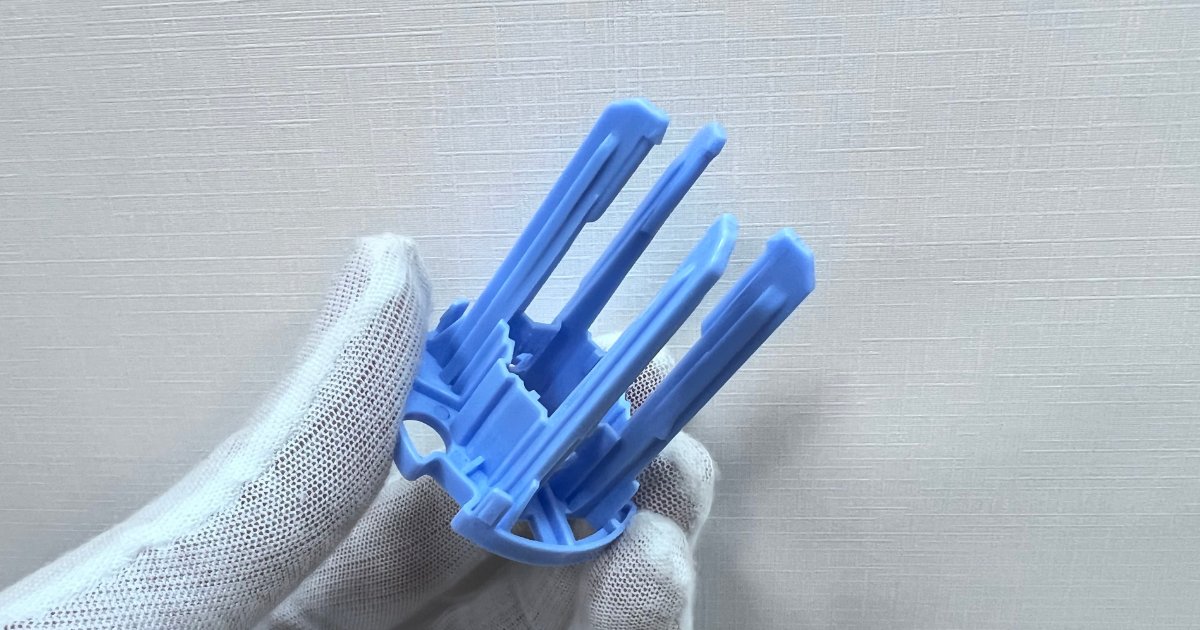
Que sont les composants structurels plastiques ?
Les pièces structurelles plastiques sont des composants fonctionnels conçus pour supporter, positionner, relier, renforcer ou transmettre des charges dans un produit ou un ensemble. Contrairement aux boîtiers et couvercles cosmétiques, les composants structurels sont avant tout conçus autour de la performance mécanique, de la stabilité dimensionnelle, des exigences d’assemblage et de la fiabilité dans le temps.
JBRplas moule des composants structurels pour des programmes OEM dans lesquels la pièce doit remplir un rôle mécanique — porter une charge, tenir une position pendant toute la vie du produit ou transmettre un effort à travers un ensemble. Ces pièces se spécifient par des cotes critiques et non par leur apparence, et l’outillage, la matière et le plan de process suivent l’exigence mécanique.
| Fonction structurelle | Caractéristiques typiques |
|---|---|
| Support | Nervures, parois, points de fixation |
| Positionnement | Pions de positionnement, perçages, bossages |
| Liaison | Clips, pattes, bossages taraudés |
| Renfort | Nervures, goussets, cadres |
| Transmission d'effort | Sections renforcées, zones épaissies |
| Assemblage | Clipsages, inserts, fixations |
| Mouvement mécanique | Pivots, guides, portées de palier |
Types de composants structurels plastiques
Huit familles de composants structurels que nous concevons et moulons. Chacune est chiffrée à partir du plan et de l'exigence mécanique — pas d'un catalogue.
Cadres structurels
Cadres et squelettes internes qui maintiennent l'implantation d'un produit en place — moulés en une seule pièce avec points de fixation, passages de câbles et géométrie raidissante intégrés.
Pièces de support
Pièces qui portent et maintiennent les sous-ensembles internes — cartes, modules, batteries et mécanismes — positionnés dans le produit fini.
Pièces de renfort
Pièces qui apportent de la rigidité à la structure d'un produit — nervures de raidissement, goussets et renforts de bord moulés dans l'ensemble.
Composants de fixation
Embases et platines de montage qui ancrent un produit ou un module — entraxes contrôlés, planéité et fonctions de fixation dans une seule pièce moulée.
Composants mécaniques internes
Pièces en mouvement dans un ensemble — leviers, guides, cames et composants de transmission conçus autour de la charge, de l'usure et du jeu.
Composants de positionnement
Pièces de positionnement et de guidage — pions, blocs d'alignement et surfaces de référence qui fixent la position d'autres composants.
Supports structurels
Supports porteurs — une famille structurelle avec ses propres règles de conception, traitée en détail sur notre page des supports plastiques.
Composants fonctionnels sur mesure
Pièces structurelles qui n'entrent dans aucune catégorie standard — évaluées à partir du plan et de la fonction que la pièce doit remplir.
Composants structurels plastiques par fonction
Les mêmes familles de pièces, regroupées par le rôle qu'elles jouent dans l'ensemble — c'est ainsi que les pièces structurelles sont réellement spécifiées.
Reprendre la charge
Pièces dont le rôle principal est de reprendre la charge mécanique — évaluées le long du chemin de charge, avec répartition des contraintes et coefficient de sécurité vérifiés face à la condition de service.
Supporter les sous-ensembles
Pièces qui maintiennent d'autres composants en position — supports de carte, porte-modules et tablettes internes qui tiennent un ensemble en place pendant toute la vie du produit.
Positionner les composants
Pièces qui fixent la position d'autres composants — pions, fonctions d'alignement et surfaces de référence qui rendent l'assemblage répétable pièce après pièce.
Assembler et fixer
Pièces qui tiennent un ensemble — bossages taraudés, clips, clipsages et points de fixation moulés dans le même moule que la structure elle-même.
Apporter de la rigidité
Pièces et fonctions qui augmentent la rigidité — nervures, goussets et cadres qui raidissent sans ajouter d'épaisseur de paroi ni le poids qui va avec.
Permettre le mouvement
Pièces à rôle mécanique en mouvement — pivots, guides, surfaces de glissement et portées conçues autour de l'usure et du jeu.
Points de conception des pièces structurelles plastiques
Une pièce structurelle se spécifie par ce qu'elle porte et par la façon dont elle positionne, pas par son apparence. Charge, géométrie, matière et comportement au moulage doivent être évalués ensemble.
Charge et résistance
La conception part de la charge attendue : statique, dynamique, impact ou fatigue. Concentration de contraintes, coefficient de sécurité et condition de service sont examinés avant l'épaisseur de paroi — et aucune valeur de résistance n'est promise avant que la géométrie ne la porte.
Nervures et goussets
Les nervures apportent de la rigidité sans ajouter d'épaisseur — le levier central d'une pièce structurelle. Hauteur, espacement et rapports d'épaisseur sont définis par rapport à la paroi de base pour que les nervures ne marquent pas la face opposée.
Bossages et fonctions de fixation
Bossages taraudés, inserts filetés, perçages de fixation et bossages de positionnement sont conçus comme un système avec les entraxes de fixation dont l'ensemble a besoin. Le diamètre du bossage est dimensionné par rapport à la paroi adjacente, et non ajouté par-dessus.
Épaisseur de paroi
Ajouter de l'épaisseur n'est pas la façon d'ajouter de la résistance — les sections épaisses refroidissent irrégulièrement, se retassent et gauchissent. Les pièces structurelles sont conçues avec des parois uniformes et des transitions douces, la rigidité venant de la géométrie.
Tolérances et stabilité dimensionnelle
Cotes d'accouplement, perçages de fixation, fonctions de positionnement et jeux d'assemblage sont tolérées fonction par fonction par rapport à la pièce d'accouplement — puis tenues en production par la capabilité process, et non par le seul contrôle.
Gauchissement et retrait
Les pièces longues, les grandes surfaces minces, les sections nervurées et les géométries asymétriques sont les cas de gauchissement les plus difficiles. Conception du moule, position de l'attaque, équilibrage du refroidissement, choix de matière et géométrie de la pièce agissent ensemble — analysés avant la découpe de l'outillage.
Clipsages et fonctions d'assemblage
Crochets de clip, clips, retenues et guides d'assemblage permettent d'assembler une pièce structurelle sans fixation — ou de la maintenir alignée jusqu'à la pose des vis. La géométrie en porte-à-faux et les limites de déformation sont conçues pour que l'assemblage se monte sans casser.
Inserts métalliques
Lorsqu'une liaison structurelle a besoin de métal — inserts filetés, douilles et arbres — ils sont surmoulés dans l'outillage ou posés lors d'une opération secondaire contrôlée, selon la fonction et le volume.
Matières pour composants structurels plastiques
Le choix de matière suit la charge, pas seulement la fiche technique — rigidité, résistance aux chocs, usure, température et exposition chimique décident de la nuance adaptée.
| Matière | Usage structurel typique |
|---|---|
| PA / Nylon | Résistance et tenue à l'usure — pièces structurelles générales |
| PA-GF | Rigidité et stabilité dimensionnelle supérieures — pièces porteuses |
| POM | Faible frottement et usure — composants mobiles |
| PC | Résistance aux chocs — pièces exposées aux coups ou aux chutes |
| PC/ABS | Résistance et qualité de surface — pièces structurelles visibles |
| PBT / PBT-GF | Applications électriques et dimensionnelles — pièces proches de l'électronique |
| PP | Composants structurels légers — exposition chimique |
| PEEK | Applications hautes performances — tenue en température et aux agents chimiques |
Le choix de matière dépend de la charge, de la température, de l'exposition chimique, des exigences dimensionnelles, des exigences électriques, de l'usure et du volume de production.
Capacités de fabrication des pièces structurelles
Selon la géométrie, la tolérance et le volume, nous choisissons l'outillage et l'approche de moulage adaptés à l'exigence structurelle.
Moulage par injection
Moulage de production sur 27 presses de 90T à 650T — outillage de série pour pièces structurelles en volume.
Moules multi-empreintes
Outillages 4, 8 et 16 empreintes pour pièces structurelles en programmes longs — remplissage équilibré pour que les pièces de chaque empreinte s'assemblent de la même façon.
Moulage par injection de précision
Exigences dimensionnelles et d'assemblage serrées, adossées à la capabilité process — contrôle CMM et SPC sur les cotes qui gouvernent l'ajustement.
Moulage par insert
Inserts métalliques moulés directement dans les pièces structurelles — points taraudés, douilles et arbres mis en place dans l'outillage.
Surmoulage
TPE ou TPU souple surmoulé sur des pièces structurelles rigides lorsqu'une surface amortie, un joint ou une zone de préhension est nécessaire.
Moulage 2K
Pièces bi-matière combinant dur et souple en un cycle — combinaisons fonctionnelles sans étape d'assemblage secondaire.
Production grande série
Production automatisée et outillage multi-empreintes pour programmes structurels de plusieurs centaines de milliers de pièces par an.
Composants structurels plastiques par secteur
Où sont utilisées les pièces structurelles que nous moulons, avec les applications typiques de chaque secteur.
Automobile
Supports structurels, appuis et composants de fixation pour programmes véhicule — documentés selon les exigences PPAP.
Applications typiques : supports HVAC · supports de capteur · composants de fixation · supports de module
Électronique
Cadres internes, supports de carte et structures de fixation pour produits électroniques.
Applications typiques : supports de carte · cadres internes · structures de fixation · porte-composants
Médical
Composants structurels internes et pièces de positionnement pour dispositifs médicaux, moulés sous ISO 13485 lorsque le programme l'exige.
Applications typiques : supports de dispositif · pièces structurelles internes · composants de positionnement
Équipements industriels
Structures de fixation, supports mécaniques et cadres internes pour équipements et systèmes de commande.
Applications typiques : structures de fixation · supports mécaniques · cadres internes
Produits de grande consommation
Composants structurels internes et mécanismes fonctionnels pour produits de consommation.
Applications typiques : pièces structurelles internes · mécanismes fonctionnels · composants de support
Pièces structurelles selon l'exigence de production
La stratégie d'outillage et de production suit l'exigence — volume, tolérance, nombre d'empreintes et environnement de moulage.
Prototype et petite série
Outillage passerelle et production en petite série pour la validation de conception et l'entrée sur le marché — avant d'engager un outillage à forte cavitation.
Production grande série
Outillage multi-empreintes et moulage automatisé pour programmes structurels de plusieurs centaines de milliers de pièces par an.
Production multi-empreintes
Outillages 4, 8 et 16 empreintes à remplissage équilibré — pour que les pièces structurelles de chaque empreinte s'assemblent de la même façon.
Composants structurels de précision
Pièces structurelles à exigences dimensionnelles et d'assemblage serrées — capabilité process documentée et contrôle CMM.
Composants structurels en salle blanche
Pièces structurelles moulées en salle blanche ISO 8 pour applications médicales et de précision, avec traçabilité complète des lots.
Pièces structurelles plastiques que nous fabriquons
Des programmes de production aux spécifications publiées — l'exigence structurelle que chaque pièce devait tenir, et comment l'outillage et le process ont été construits autour.
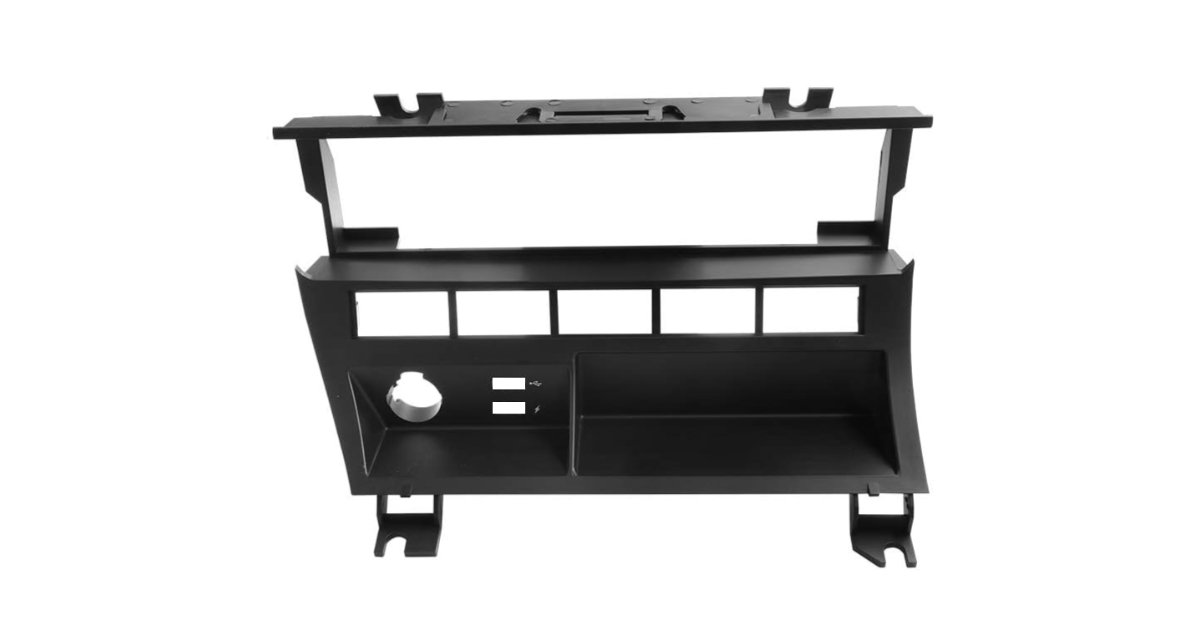
Support HVAC Automobile
Automobile · 4 empreintes · PPAP Niveau 3
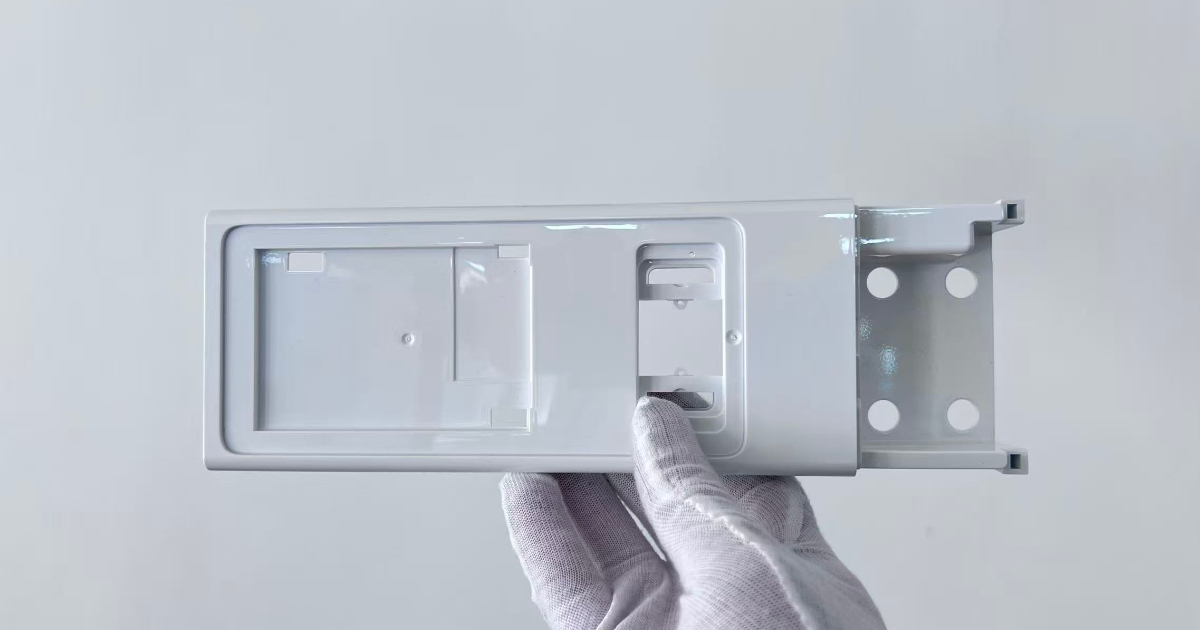
Support de Moniteur POS
Commerce et POS · 1 empreinte · planéité 0,28 mm sur 245 mm
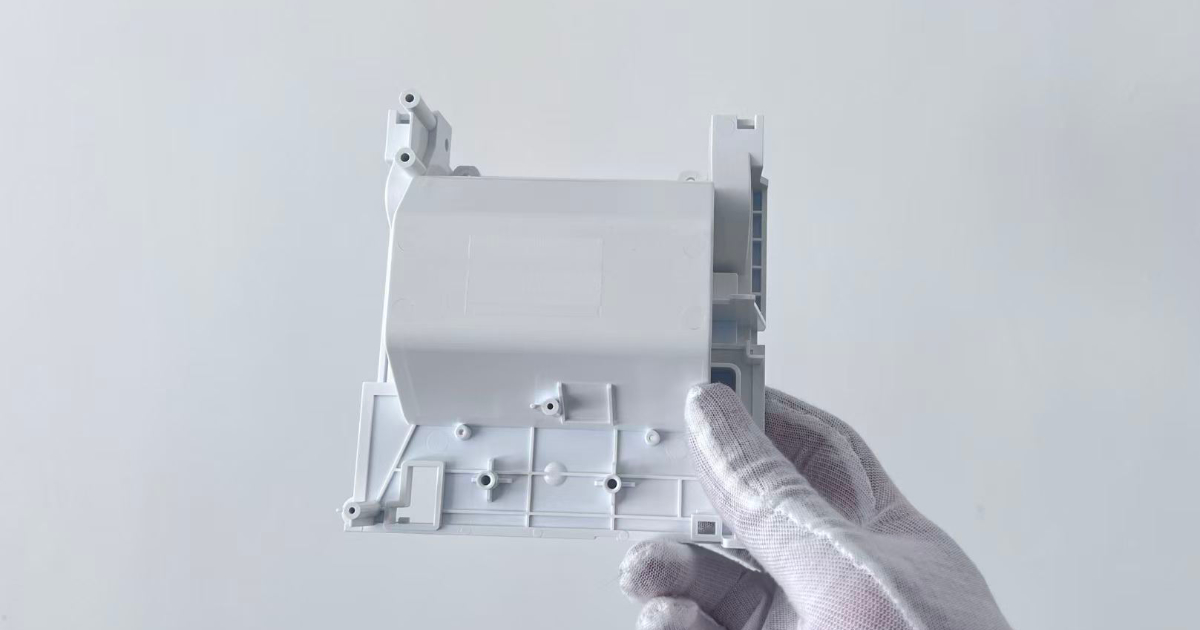
Support de Fixation pour Imprimante POS
Commerce et POS · 1 empreinte · paroi optimisée 2,5→1,5 mm
Support Interne de Lecteur de Glycémie
Dispositifs médicaux · 2 empreintes · paroi 0,8 mm · ±0,05 mm
DFM des pièces structurelles moulées par injection
Les quinze points que nos ingénieurs passent en revue sur chaque pièce structurelle avant la découpe de l'outillage — du chemin de charge à la chaîne de cotes finale.
- 01 Exigences de charge Chemin de charge, contraintes et coefficient de sécurité examinés en premier
- 02 Épaisseur de paroi Sections uniformes dimensionnées pour la matière
- 03 Épaisseur de nervure Rapports nervure/paroi qui évitent retassures et défauts de remplissage
- 04 Conception des bossages Rapports bossage/paroi et géométrie évidée
- 05 Dépouilles Dépouille sur parois, nervures et bossages pour un démoulage propre
- 06 Rayons d'angle Rayons qui réduisent la concentration de contraintes
- 07 Contre-dépouilles Résolues par tiroirs, élévateurs ou modifications de géométrie
- 08 Plan de joint Positionnement en fonction de l'usage et de l'aspect
- 09 Éjection Implantation des éjecteurs sans marque ni déformation
- 10 Position de l'attaque Équilibre de remplissage, lignes de soudure et orientation des fibres
- 11 Refroidissement Disposition du refroidissement pour un retrait uniforme
- 12 Retrait Compensation du retrait propre à la matière
- 13 Gauchissement Refroidissement, compactage et effet des fibres analysés
- 14 Tolérances critiques Chaîne de cotes fonction par fonction face aux pièces d'accouplement
- 15 Exigences d'assemblage Ajustement et fonction vérifiés face à l'ensemble d'accouplement
Contrôle qualité des pièces structurelles plastiques
Une pièce structurelle se juge sur ses cotes et son ajustement — le contrôle est donc construit autour des caractéristiques qui décident des deux.
Cotes critiques
Les cotes critiques du plan sont identifiées avant l'outillage et contrôlées par un plan de contrôle — pas vérifiées au hasard.
Constance dimensionnelle
La capabilité process est suivie sur les fonctions critiques tout au long de la production — l'ajustement ne dérive pas d'une livraison à l'autre.
Contrôle première pièce
Les échantillons T1 sont contrôlés par rapport au plan complet avant l'approbation de série, avec un rapport documenté.
Contrôle en cours de production
Vérifications en cours de production sur les fonctions critiques — maîtrise dimensionnelle pendant que les pièces tournent.
Validation en essai de moule
Les essais T1 et T2 valident l'outillage par rapport au plan et à l'ensemble — avant de mouler les quantités de série.
Traçabilité matière
La nuance et le lot de résine sont enregistrés par campagne de production — traçables jusqu'au certificat matière.
Constance entre empreintes
Sur les outillages multi-empreintes, les pièces de chaque empreinte sont comparées entre elles pour que les assemblages ne dépendent pas de l'empreinte d'origine.
Ajustement d'assemblage
Lorsque des échantillons accouplés sont disponibles, la pièce est vérifiée contre sa contrepartie — le seul essai qui prouve que l'interface fonctionne.
Ce qui détermine le coût d'une pièce structurelle plastique
Les facteurs de coût d'outillage, de pièce et d'opérations secondaires sur les programmes structurels.
Coût de l'outillage
- ✓Nombre d'empreintes
- ✓Géométrie et taille de la pièce
- ✓Tiroirs et élévateurs
- ✓Inserts
- ✓Exigences de tolérance
- ✓Choix de l'acier
- ✓Système à canaux chauds
- ✓Exigences de durée de vie du moule
Coût de la pièce
- ✓Résine et nuance
- ✓Poids de la pièce
- ✓Temps de cycle
- ✓Nombre d'empreintes
- ✓Taille de presse
- ✓Volume de production
Opérations secondaires
- ✓Pose d'inserts
- ✓Assemblage
- ✓Peinture
- ✓Impression
- ✓Contrôle
- ✓Emballage
De quoi avons-nous besoin pour chiffrer votre pièce structurelle ?
L'exigence mécanique guide le choix de matière, de géométrie et de process — dites-nous ce que la pièce porte et comment elle positionne, pas seulement à quoi elle ressemble.
Pièce et plan
- ✓Fichier CAO 3D (STEP ou IGES)
- ✓Plan 2D
- ✓Matière plastique et nuance
- ✓Cotes critiques
- ✓Exigences de tolérance
- ✓État de surface
Production et fonction
- ✓Volume annuel
- ✓Durée de vie attendue du moule
- ✓Exigences d'assemblage
- ✓Inserts métalliques, le cas échéant
- ✓Marché cible et application
- ✓Informations sur le moule existant, en cas de transfert d'outillage
Notre équipe d'ingénierie peut examiner la géométrie de la pièce et identifier les points de moulage, d'outillage, de matière et de coût avant la mise en production.
FAQ sur la fabrication de pièces structurelles plastiques
Les questions achats et ingénierie que nous traitons le plus souvent sur les programmes de pièces structurelles.
Que sont les pièces structurelles plastiques ?
Les pièces structurelles plastiques sont des composants fonctionnels conçus pour supporter, positionner, relier, renforcer ou transmettre des charges dans un produit ou un ensemble. Contrairement aux boîtiers et couvercles cosmétiques, elles sont conçues autour de la performance mécanique, de la stabilité dimensionnelle et des exigences d'assemblage — cadres structurels, pièces de support, pièces de renfort, composants de fixation et mécanismes internes. Les supports structurels sont une famille de cette catégorie, traitée sur notre page des supports plastiques.
Quelles matières plastiques sont couramment utilisées pour les composants structurels ?
PA et PA-GF pour la résistance et la rigidité, POM pour les surfaces mobiles et d'usure, PC pour la résistance aux chocs, PC/ABS lorsque résistance et qualité de surface sont requises ensemble, PBT et PBT-GF pour les pièces proches de l'électronique, PP pour les pièces légères et PEEK pour les applications haute température et chimiques. Des programmes structurels récents ont utilisé du PA66-GF30 pour un support HVAC automobile, du PC+ABS pour un support de moniteur POS et du PC + 20 % GF pour un support de fixation d'imprimante. JBRplas moule à partir d'une bibliothèque de plus de 500 nuances qualifiées.
Pouvez-vous fabriquer des composants plastiques porteurs ?
Oui. Les pièces porteuses sont conçues le long du chemin de charge — géométrie de paroi et de nervure, concentration de contraintes et matière sont évaluées ensemble, avec coefficient de sécurité vérifié face à la condition de service. Exemples documentés : un support HVAC automobile en PA66-GF30 qualifié de -40 °C à +110 °C en continu et 30G de vibration, et un support médical à paroi de 0,8 mm tenant ±0,05 mm sur les cotes critiques.
JBRplas peut-il fabriquer des pièces structurelles avec inserts métalliques ?
Oui. Inserts filetés, douilles et arbres peuvent être surmoulés directement dans l'outillage ou posés lors d'une opération secondaire contrôlée, selon la fonction et le volume. Le moulage par insert est le choix habituel lorsque la position de l'insert est critique pour l'assemblage ; notre page de services sur le surmoulage et le moulage par insert précise quand chaque approche est retenue.
Pouvez-vous fabriquer des composants structurels en grande série ?
Oui — 27 presses à injecter de 90T à 650T, faisant tourner des outillages multi-empreintes jusqu'à 16 empreintes. Les programmes structurels actuels tournent à 280 000 pièces par an pour le support HVAC automobile et 500 000 par an pour un support interne de lecteur de glycémie. Pour les programmes longs, nous construisons l'outillage de série autour du volume annuel et de la durée de vie de moule exigée.
Pouvez-vous réaliser des moules multi-empreintes pour pièces structurelles ?
Oui — outillages 4, 8 et 16 empreintes à remplissage équilibré, pour que les pièces de chaque empreinte s'assemblent de la même façon. Sur les programmes structurels, le nombre d'empreintes suit le volume annuel et la tolérance : les pièces serrées tournent souvent en cavitation plus faible pour une meilleure maîtrise du process, tandis que les pièces de grande série établies passent en cavitation plus élevée pour réduire le coût pièce. La page de fabrication de moules multi-empreintes couvre le volet outillage.
Comment réduisez-vous le gauchissement des composants structurels plastiques ?
Le gauchissement se maîtrise avant la découpe de l'outillage : disposition du refroidissement, position de l'attaque, profil de compactage, retrait matière et orientation des fibres sont analysés face à la géométrie de la pièce — les pièces longues, les grandes surfaces minces et les sections asymétriques retiennent le plus l'attention. Sur un support HVAC automobile à 180 mm de portée libre, un fournisseur précédent a échoué au PPAP avec jusqu'à 1,2 mm de déformation après éjection ; après reprise du refroidissement et du profil de compactage, le gauchissement a mesuré 0,14 mm pour une limite de 0,30 mm.
Quels fichiers faut-il pour chiffrer une pièce structurelle plastique ?
Un fichier CAO 3D (STEP ou IGES), un plan 2D avec tolérances et cotes critiques, la matière plastique et sa nuance, le volume annuel, la durée de vie attendue du moule, les exigences d'assemblage et tout besoin d'inserts métalliques. En cas de transfert d'un moule existant, envoyez également les informations correspondantes. Notre équipe d'ingénierie examine la géométrie et identifie les points de moulage, d'outillage, de matière et de coût avant chiffrage.