759 000 pièces en une semaine : JBRplas établit un record de production hebdomadaire
Le département moulage par injection de JBRplas a produit 759 000 pièces bonnes en semaine 44 de 2026 : nouveau record, +15,6 % sur les 656 800 précédentes.
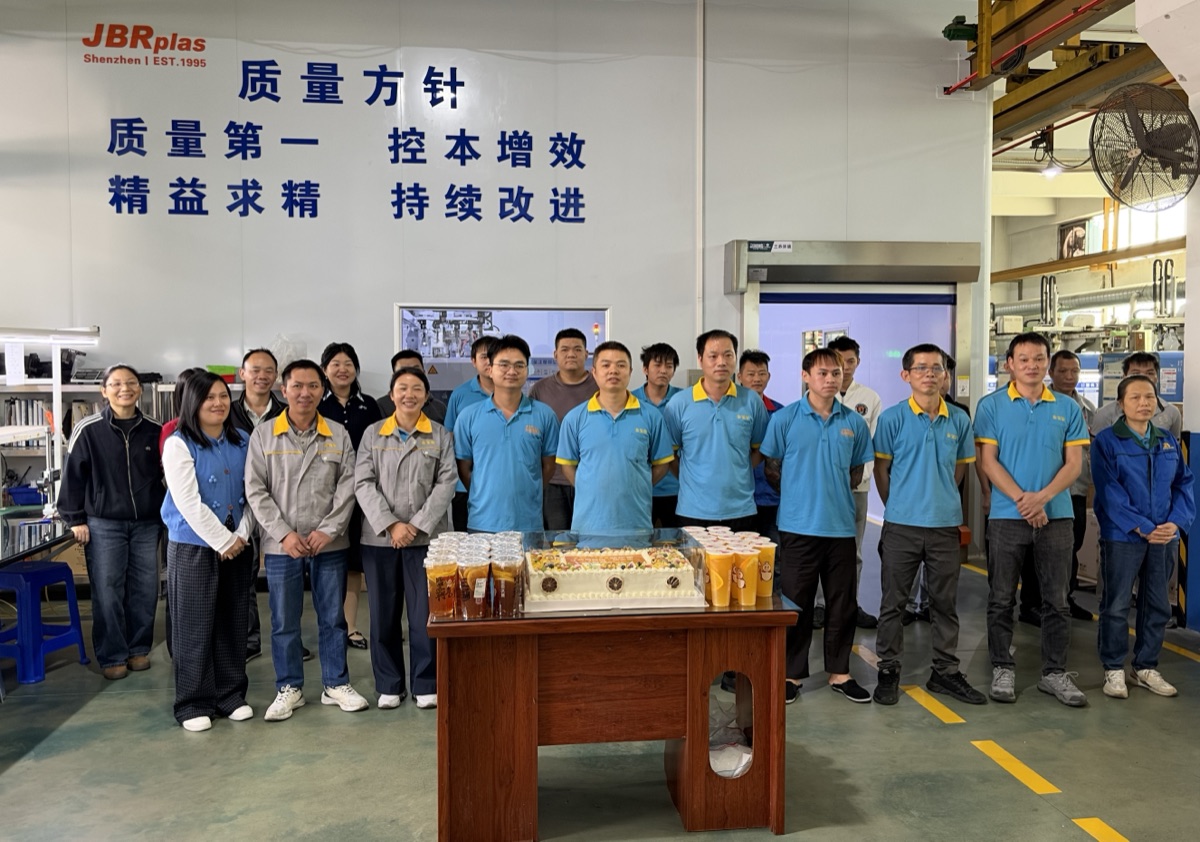
[Shenzhen, Chine] – Le département moulage par injection de JBRplas a produit 759 000 pièces bonnes en une seule semaine lors de la semaine 44 de 2026 : le plus haut volume hebdomadaire enregistré depuis la fondation de l’entreprise en 1995, et 15,6 % de plus que le record hebdomadaire précédent, 656 800 pièces.
Le décompte a été réconcilié une fois la semaine close ; le département a fêté le résultat le 10 novembre.
Un chiffre hebdomadaire mesure une seule chose : combien de pièces ont quitté le département en sept jours. En soi, il ne dit rien de la manière dont la semaine s’est déroulée — les sections suivantes montrent donc à quoi correspondent 759 000 pièces, ce qui doit tenir pour qu’une semaine atteigne ce niveau, et ce que le chiffre change, ou non, pour les clients.
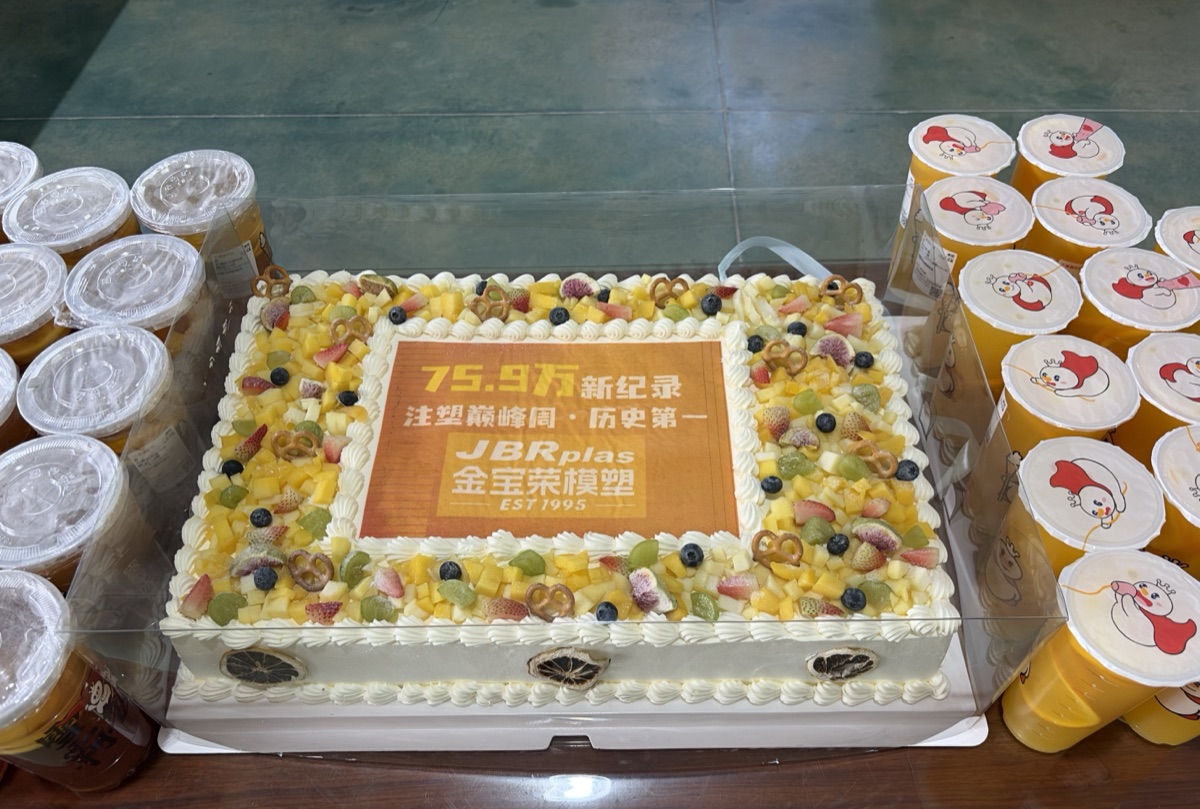
Ce que représentent 759 000 pièces
Les totaux hebdomadaires sont difficiles à comparer d’une usine à l’autre : une « semaine » peut être cinq jours en deux postes, sept jours en trois postes ou tout intermédiaire — et une usine compte les cycles quand l’autre compte les pièces bonnes. Ce chiffre compte des pièces bonnes : des pièces qui ont passé le contrôle, et non le total moulé, rebuts compris. C’est la conversion qui rend le nombre lisible :
| Mesure | Valeur |
|---|---|
| Production semaine 44 (pièces bonnes) | 759 000 pièces |
| Record hebdomadaire précédent | 656 800 pièces |
| Progression sur le record précédent | +102 200 pièces (+15,6 %) |
| Par jour calendaire (7 jours) | ~108 400 pièces |
| Par jour ouvré (5 jours) | ~151 800 pièces |
| Par machine et par semaine (parc de 27 machines) | ~28 100 pièces |
| Par machine et par jour ouvré (5 jours) | ~5 600 pièces |
Ce sont des calculs, pas des taux d’occupation. Le chiffre de 27 machines vient de la liste de machines publiée — de 90 t à 650 t — et non du nombre de presses réellement en marche sur un poste donné ; et deux semaines ne répartissent jamais le travail de la même façon sur le parc.
Ce qui doit tenir
Le total hebdomadaire est moins décidé par la machine la plus rapide que par celle qui redémarre le plus lentement. Cinq conditions doivent tenir en même temps :
- Disponibilité des presses. Un arrêt non planifié sur une presse de forte tonnage coûte en un après-midi plus de pièces qu’une petite presse n’en produit en un poste. Le chiffre de la semaine est décidé par les machines qui ne se sont pas arrêtées.
- État du moule. Usure des empreintes, figeage du seuil d’injection et encrassement des circuits de refroidissement se manifestent d’abord comme une dérive de cycle ou de cote, avant d’apparaître comme un arrêt. La maintenance de moule programmée dans la semaine est ce qui maintient les empreintes dans la tolérance à mesure que le nombre de cycles augmente.
- Approvisionnement et séchage matière. Un pic d’humidité ne ralentit pas le cycle : il produit des rebuts à pleine cadence. Le séchage continu et l’approvisionnement en résine doivent suivre le planning des presses, et non le subir.
- Capacité de contrôle. Si le contrôle qualité ne suit pas la cadence des presses, les pièces s’accumulent au lieu d’être expédiées, et un record de production devient un record de stock.
- Planification. L’ordre des séries décide des pertes de changement. Regrouper par matière et par couleur et séquencer les moules par tonnage, c’est ce qui transforme des heures-machine disponibles en pièces.
La semaine où les cinq conditions tiennent ensemble est la semaine où un record est possible. C’est cette partie-là qui mérite d’être consignée.
L’équipe derrière le chiffre
Le résultat vient du fait que la production, les bureaux d’études, le contrôle qualité et la direction ont travaillé sur le même planning : changements de moule, réglages de procédé et plans de contrôle coordonnés à l’intérieur de la semaine, et non autour.
La direction a salué le département dans son ensemble, et non un poste ou un groupe de machines en particulier, et a attribué la semaine aux procédés de fabrication lean et à la fiabilité de la chaîne d’approvisionnement qui tiennent à volume plus élevé — les deux facteurs qui décident si une semaine forte est reproductible ou reste un cas isolé.
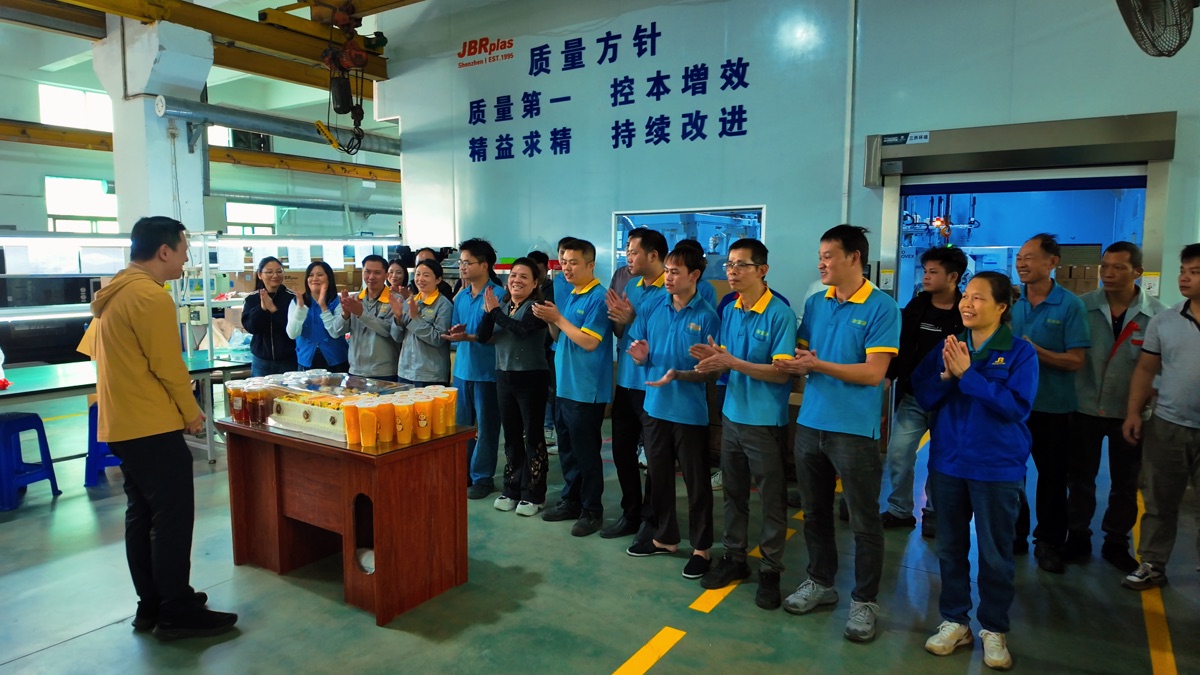
Le directeur général, Steven Liang, s’est adressé au département lors de la célébration.
La célébration
Le département a fêté la semaine dans l’atelier autour d’un gâteau et de boissons, devant le mur de politique qualité qui porte les quatre principes selon lesquels l’usine travaille :
| Chinois | Français |
|---|---|
| 质量第一 | La qualité d’abord |
| 控本增效 | Maîtrise des coûts |
| 精益求精 | Recherche de la perfection |
| 持续改进 | Amélioration continue |
Lus comme des consignes de travail plutôt que comme des slogans, ces quatre principes décrivent les arbitrages que le département gère chaque semaine : la production face à la qualité, et le coût face à l’amélioration. Une semaine à 759 000 pièces ne mérite d’être consignée que si ces arbitrages ont été tenus.
Ce que cela signifie pour les clients
Les programmes en cours ne sont pas affectés. Aucun changement de procédé, d’outillage ou de documentation ne découle de cette semaine : la même revue DFM, le même rapport de première pièce et la même validation de procédé s’appliquent.
C’est un repère de capacité vérifié, pas une affirmation. Un client qui planifie un programme de quelques centaines de milliers de pièces par mois peut considérer 759 000 pièces bonnes en une semaine comme une production réellement atteinte par l’usine, et non comme un chiffre modélisé ; et comme le décompte exclut les rebuts, c’est un chiffre d’expédition, pas un chiffre d’heures-presse. Si un délai dépend de cet ordre de grandeur, il faut le poser au devis et non après l’usinage du moule.
La réservation de capacité se discute au devis. Pour les programmes dépassant 500 000 pièces par an, l’affectation des presses et les engagements de volume hebdomadaire se traitent au stade du devis : le cadrage est décrit dans fabrication de grande série et le volet contrôle à cadence dans contrôle qualité en moulage par injection.
À lire également : la montée en capacité 2026, la liste complète des machines et la visite d’usine de l’atelier où cette semaine s’est déroulée. Pour les programmes qui demandent ce niveau de production hebdomadaire, demandez un devis →