Checklist d'Audit Fournisseur
Checklist d'Audit Fournisseur en Moulage par Injection | Audit sur Site en 5 Phases
Checklist d'audit fournisseur en cinq phases pour le moulage par injection — revue documentaire, audit sur site, échantillons FAI/PPAP, pilote et suivi continu.
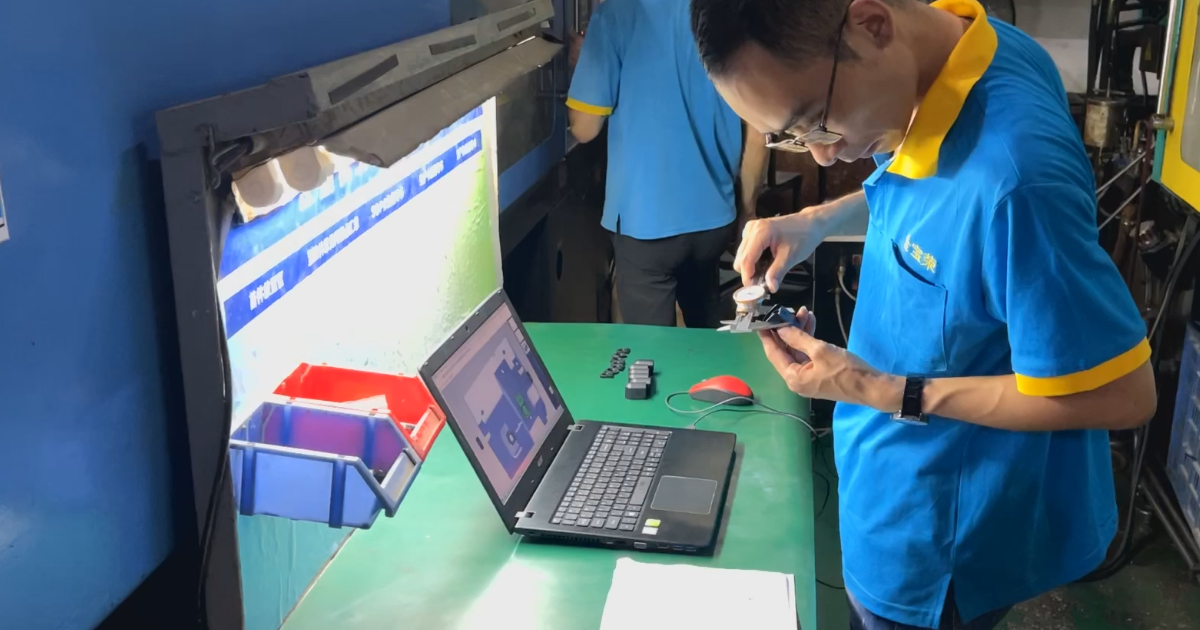
Qualifier un nouveau fournisseur de moulage par injection paraît simple au vu des réponses aux RFQ — chaque usine envoie ses certificats ISO, ses listes de capacités et ses affirmations de « contrôle qualité strict ». Le travail consiste à transformer ces affirmations en faits vérifiés avant l’émission d’une commande. Le coût de la découverte de la vérité en production, c’est une ligne d’assemblage arrêtée et un lancement produit raté.
Cette page constitue la checklist, organisée comme la qualification se déroule réellement — cinq phases, chacune avec un critère de réussite. Utilisez-la comme plan d’audit, comme liste de documents à demander ou comme grille de notation pour comparer des fournisseurs. La version complète de 4 pages avec les points de contrôle sur site est disponible en PDF gratuit ci-dessous.
Ce Que la Qualification Vérifie
La sélection compare des candidats entre eux. La qualification vérifie un candidat par rapport à trois exigences :
- Capacité technique — le fournisseur peut fabriquer votre pièce. Vérifiée par la revue d’ingénierie, l’analyse DFM et la mesure d’échantillons.
- Capacité de production — le fournisseur peut produire assez de votre pièce, dans les délais. Vérifiée par le temps machine, les plans d’outillage et la charge des presses.
- Maîtrise du process — le fournisseur détecte une dérive du process avant vous. Vérifiée par les données SPC, la discipline documentaire et l’audit lui-même.
La plupart des qualifications échouent sur le troisième point, parce que c’est le seul qu’un échantillon ne peut pas démontrer. Un bel échantillon T1 prouve la capacité. Seules les données de process prouvent la maîtrise.
Les Cinq Phases
| Phase | Point clé | Critère de réussite |
|---|---|---|
| 1. Documents | Certificats ISO, liste d’équipements, documents d’échantillons récents | Le périmètre couvre le moulage ; documents datés de moins de 12 mois |
| 2. Audit — installations | Nombre de machines, maintenance, manutention des matières | L’atelier correspond à la liste d’équipements |
| 2. Audit — qualité | Étalonnage, SPC actif en atelier, traçabilité | L’inspecteur présente une carte SPC active |
| 2. Audit — ingénierie | Profondeur de l’analyse DFM, Moldflow, dossiers d’outils, ECN | Sait expliquer la position du seuil sur un outil en production |
| 2. Audit — process | Suivi des cycles, intervalle d’échantillonnage, fiches de réglage | Les données passent de la machine à la carte sans retranscription |
| 2. Audit — approvisionnement | Stock de résine, fournisseurs secondaires, emballage | Nomme le plan de secours en cas de retard de résine |
| 3. Échantillons | Première pièce (FAI), étude Cpk, certificat matière, données d’essai de l’outil | Cpk ≥ 1,33 (≥ 1,67 en précision), données avant approbation |
| 4. Pilote | Taux de défauts de montée en cadence, dossier documentaire | <1% en 90 jours, en tendance vers <0,3% |
| 5. Suivi continu | OTD, PPM, CAPA, étalonnage, notification de changement | Seuils définis, revus mensuellement |
Détail des Phases
Phase 1 — Revue documentaire. Demandez les certificats ISO (le périmètre doit couvrir explicitement le moulage par injection et la fabrication de moules), une liste d’équipements avec marques et tonnages, le manuel qualité, la documentation d’échantillons d’un programme récent (FAI, CoC, certificat matière — datés de moins de 12 mois), la politique de propriété des outillages, la politique de NDA et le registre du commerce. Deux signaux comptent plus que les documents : la rapidité avec laquelle ils arrivent et leur actualité. Un fournisseur qui met trois semaines à rassembler ses documents mettra trois semaines à répondre à une CAPA.
Phase 2 — Audit sur site. Parcourez l’atelier en le comparant à la liste d’équipements — comptez les presses. Vérifiez les registres de maintenance, la manutention des matières, les certificats d’étalonnage, les cartes SPC actives, la traçabilité des lots depuis le sac de résine jusqu’au carton fini, et la capacité de l’atelier d’outillage (pas d’atelier d’outillage interne signifie pas de maintenance des moules). Demandez à l’ingénierie d’expliquer pourquoi le seuil d’injection se trouve là où il est sur un outil en production. La checklist complète de 20 points pour l’audit sur site figure dans le PDF.
Phase 3 — Échantillons. Demandez d’abord le rapport DFM — c’est le premier livrable technique du fournisseur et il fixe le niveau de profondeur pour tout le reste. Ensuite, les rapports dimensionnels T1 avec les valeurs mesurées, le relevé FAI complet, les certificats matière rattachés au lot de résine réel, les données d’essai de l’outil (temps de cycle, pressions, températures) et le PPAP niveau 3 pour les programmes automobiles, avec un Cpk ≥ 1,33 sur les cotes critiques. Une règle structurelle : demandez les données d’échantillon avant d’approuver l’échantillon.
Phase 4 — Pilote. Définissez les critères avant la série : taux de défauts de montée en cadence inférieur à 1% en 90 jours, en baisse ; inférieur à 0,3% en régime établi. Validez le dossier documentaire — plan de surveillance, PFMEA, instructions de travail, spécification d’emballage, modèle de CoC, plan d’inspection. Testez le flux logistique, pas seulement les pièces : emballage, étiquetage, documentation d’export, voie d’expédition réelle.
Phase 5 — Suivi continu. La qualification n’est pas un événement ponctuel. Surveillez la livraison dans les délais (action en dessous de 95% pendant deux mois), les PPM de défauts, la réactivité des CAPA (seuil de 14 jours), l’état des étalonnages, les registres de maintenance des outillages et les changements de matière ou de process non déclarés. Requalifiez lorsque le programme ajoute une famille de matières, que l’outil est transféré, que le volume varie de plus de 50% ou que la production est à l’arrêt pendant 12 mois.
Pour le contexte d’ingénierie complet, voir nos articles sur le contrôle qualité en moulage par injection et la qualification des fournisseurs. Si vous êtes encore au stade de la sélection, commencez par comment choisir un fournisseur en Chine.
Si Vous Nous Auditez
Chaque point de cette checklist correspond à une information que nous publions ouvertement — conçue exactement pour ce processus :
- Certifications — ISO 9001:2015 et ISO 13485:2016, détail des périmètres, conformité RoHS
- Liste des équipements — 27 presses (90–650T), CNC, EDM, découpe au fil, rectification, avec marques et tonnages
- Système qualité — SPC, inspection CMM, traçabilité des lots, documentation PPAP
- Visite d’usine — l’atelier, avant de réserver une visite
Téléchargez la checklist complète ci-dessous — elle sert de grille de notation pour n’importe quel fournisseur, nous compris.
Checklist prête
Votre téléchargement est prêt ci-dessous. Nous vous enverrons également une copie par e-mail.
Télécharger le PDF (4 pages)