Aperçu du Projet
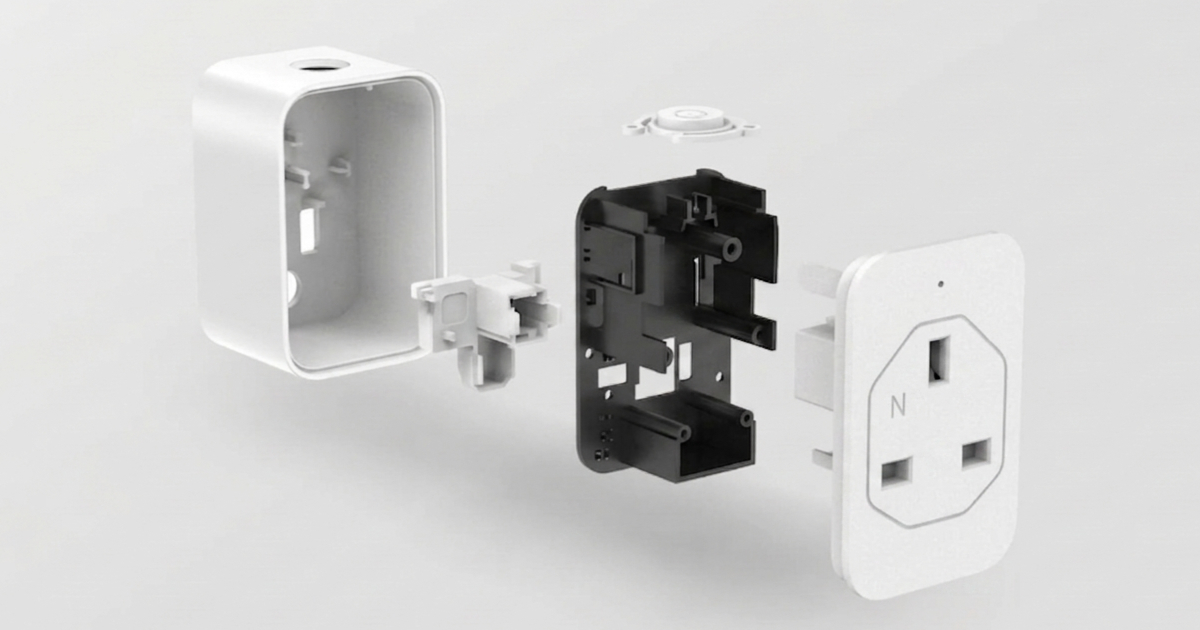
Une marque européenne de maison intelligente développant une nouvelle prise connectée Wi-Fi avait besoin d’un moule de production pour l’assemblage du boîtier — une coque en deux pièces composée d’un corps principal et d’un couvercle supérieur à clips. Le boîtier est un appareil raccordé au secteur (230 V CA) qui exige une classification ignifuge UL 94 V-0, un volume interne compact pour loger le PCB et le relais, et une finition extérieure cosmétique adaptée à un produit grand public vendu en rayon.
Le client exigeait 2,5 millions de boîtiers par an pour les variantes de prise UE, UK et US. Les trois versions régionales partagent un couvercle supérieur et une coque de corps principal identiques ; seul l’insert porte-broches change — une stratégie d’outillage modulaire.
Défi : L’épaisseur de paroi du corps principal a été spécifiée à 1,2 mm pour des raisons de volume interne — une valeur proche de la limite d’écoulement minimale pour un ABS V-0. Combinée au layout 8 empreintes, l’obtention d’un remplissage équilibré sans manques ni brûlures exigeait une conception précise des seuils et de l’éventage.
Spécifications de la Pièce
| Paramètre | Corps principal | Couvercle supérieur |
|---|---|---|
| Dimensions | 52 × 48 × 35 mm | 52 × 48 × 8 mm |
| Épaisseur de paroi | 1,2 mm nominale | 2,0 mm nominale |
| Matière | ABS FR, UL 94 V-0 à 1,2 mm | ABS FR, UL 94 V-0 à 2,0 mm |
| Finition extérieure | SPI B1 semi-brillant selon les normes d’état de surface, toutes les faces visibles | SPI B1 semi-brillant |
| Standard cosmétique | Class A sur toutes les surfaces extérieures | Class A sur la face supérieure |
| Couleur | RAL 9016 Traffic White | RAL 9016 Traffic White |
| Volume annuel | 2 500 000 | 2 500 000 |
| Caractéristiques internes | bossages PCB, logement porte-broches, contre-dépouilles à clips | languettes à clips, fenêtre de guide de lumière LED |
Approche d’Ingénierie
Défi de Remplissage de Paroi Mince
À 1,2 mm d’épaisseur de paroi avec de l’ABS FR V-0, le corps principal approchait en pratique la limite d’écoulement. L’ABS V-0 standard a une fluidité à l’état fondu plus faible que l’ABS d’usage général — typiquement 15–25 g/10min contre 30–40+ pour les grades standard.
Notre analyse Moldflow a identifié un temps de remplissage de 0,42 seconde pour atteindre l’extrémité la plus éloignée de l’empreinte avant le figeage du front de matière — serré, mais atteignable avec un dimensionnement de seuil correct. Nous avons retenu de l’ABS V-0 LG Chem AF-3128 (MFR 28 g/10min à 220 °C/10 kg), l’un des grades ABS V-0 les plus fluides disponibles, et confirmé la disponibilité matière avec un délai de 4 semaines avant d’engager la conception du moule.
Stratégie de seuil : Chaque empreinte était alimentée par un seuil tunnel unique de Ø1,4 mm, positionné sur la face inférieure du corps principal (non visible une fois la prise enfichée dans une prise murale). Le diamètre de seuil a été augmenté par rapport au Ø1,0 mm standard pour compenser la fluidité plus faible de l’ABS V-0.
Éventage : Éventage sur le plan de joint sur tout le périmètre, à 0,012 mm de profondeur sur chaque empreinte — l’ABS FR dégage plus de gaz que l’ABS standard, et à 1,2 mm de paroi la vitesse de remplissage ne laisse aucune marge à un éventage insuffisant.
Outillage Modulaire pour les Variantes Régionales
La conception du boîtier utilisait un système d’inserts modulaire pour le porte-broches :
- Empreintes fixes : corps principal + couvercle supérieur — identiques pour toutes les régions (8+8 empreintes)
- Inserts interchangeables : bloc insert porte-broches — 3 variantes (UE type F, UK type G, US type B)
- Temps de changement : 15 minutes pour remplacer les 8 inserts porte-broches
Cela évitait trois jeux de moules distincts — une approche moule familial à inserts interchangeables — et réduisait l’investissement total d’outillage d’environ 40 %.
Conception de l’Assemblage à Clips
Le couvercle supérieur se clipse sur le corps principal avec 4 clips périphériques. Le clip à encliqueter exige un ajustement serré précis — 0,35 mm par clip — pour que le couvercle ne puisse pas être retiré sans outil (exigence de la spécification de sécurité du client pour un produit alimenté par le secteur sans pièce réparable par l’utilisateur).
Notre revue DFM a montré que l’épaisseur d’origine de la racine de clip, 0,9 mm, ne résisterait pas aux contraintes d’éjection. Nous avons recommandé de porter le rayon de raccordement de racine de R0,3 mm à R0,8 mm, ce qui réduisait de 47 % la concentration de contraintes d’éjection en simulation, tout en conservant la même force de déflexion du clip.
Détails de l’Outillage
| Paramètre | Corps principal | Couvercle supérieur |
|---|---|---|
| Type de moule | 8 empreintes, canaux froids, seuil tunnel | 8 empreintes, canaux froids, seuil tunnel |
| Bâti de moule | LKM, 600 × 500 mm | LKM, 500 × 400 mm |
| Acier | 718H, 33 HRC | 718H, 33 HRC |
| Canaux | motif en H, Ø5 mm, naturellement équilibré | motif en H, Ø5 mm |
| Seuil | seuil tunnel Ø1,4 mm par empreinte | seuil tunnel Ø1,2 mm par empreinte |
| Refroidissement | canaux Ø8 mm, à 18 mm de l’empreinte | canaux Ø8 mm, à 18 mm de l’empreinte |
| Éjection | 6 × éjecteurs Ø3 mm + 2 × lames éjectrices par empreinte | 4 × éjecteurs Ø3 mm par empreinte |
| Inserts interchangeables | bloc porte-broches (3 variantes régionales) | N/A |
| Poids du moule | 2 100 kg | 1 450 kg |
Temps de Cycle et Capacité de Production
| Phase | Temps |
|---|---|
| Injection | 1,5 s |
| Compactage / maintien | 3,5 s |
| Refroidissement | 14,0 s |
| Éjection / ouverture-fermeture | 3,0 s |
| Cycle total | 22,0 s |
À un temps de cycle de 22 secondes avec 8 empreintes :
- Cadence de production : 163 cycles/heure × 8 empreintes = 1 304 pièces/heure
- Capacité annuelle : 1 304 × 20 heures × 280 jours = 7,3 millions de pièces (2,9× les 2,5 millions requis)
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| UL 94 V-0 | Exigé à 1,2 mm de paroi | Confirmé (LG AF-3128, UL Yellow Card) |
| Temps de cycle | < 25 s | 22,0 s |
| Rebuts cosmétiques (Class A) | < 0,5 % | 0,15 % |
| Variation de poids entre empreintes (8 empreintes) | < 2 % | 1,1 % |
| Force d’encliquetage du clip | 12 N ±3 N par clip | moyenne 13,2 N, σ = 0,8 N |
| Délai T1 | 28 jours | 26 jours |
| Correspondance couleur au RAL 9016 | ΔE < 1,0 | ΔE = 0,7 |
| Temps de changement d’insert | < 20 min | 15 min |
Les moules sont entrés en production de série 7 semaines après le lancement du projet. Le produit a obtenu les certifications CE et UKCA et a été lancé en Europe dans les délais. Le système d’inserts modulaire a depuis servi pour une variante australienne (prise type I), sans autre investissement d’outillage qu’un seul bloc insert.
Cette étude de cas illustre la capacité de production grande série et multi-empreintes de JBRplas pour les appareils domotiques — y compris le moulage d’ABS FR à paroi mince, l’outillage modulaire pour variantes régionales et l’ingénierie d’assemblage à clips pour la conformité de sécurité grand public.


