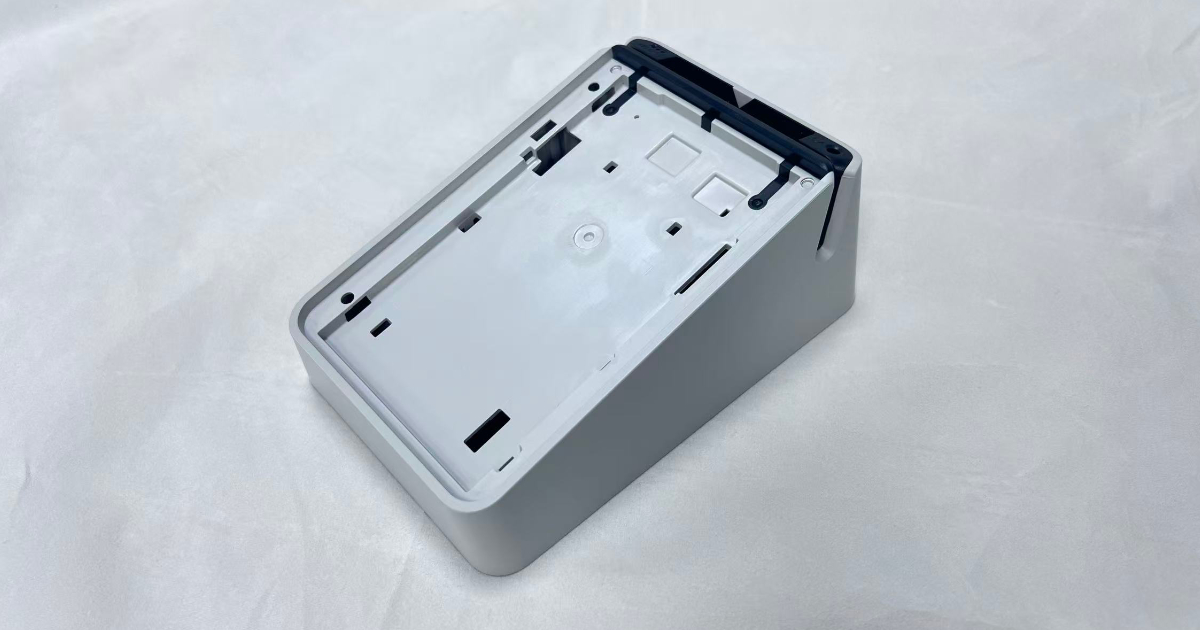
Aperçu du Projet
Un fabricant britannique de terminaux de paiement développant un dispositif POS de nouvelle génération pour le marché européen avait besoin d’un moule de production pour le boîtier du terminal — un ensemble moulé par injection bi-matière combinant un rail noir en PC pour lecteur de carte avec une coque principale blanche en PC UL V-0, une cloison centrale et une structure de nervures internes. L’ensemble complet mesure 106 × 146 × 56 mm et pèse 110 grammes ; il sert à la fois d’enceinte structurelle et de surface utilisateur d’un dispositif de transaction financière déployé en environnement de vente au détail et d’hôtellerie-restauration à travers l’Europe.
Le boîtier n’est pas une simple enceinte. Il intègre un rail de guidage de précision pour lecteur de carte en PC noir, une coque structurelle en PC blanc avec parois de 3 mm, une cloison centrale de 1,5 mm qui sépare le compartiment électronique du chemin de carte, des nervures de renfort de 1 mm pour la rigidité au choc, une plaque de blindage métallique et des points de contact surmoulés dans la cloison centrale, ainsi qu’une grille de haut-parleur intégrée sur un côté pour le retour sonore des transactions. Chacune de ces caractéristiques doit être produite en un seul cycle de moule rotatif bi-injection.
Un boîtier de terminal POS porte des obligations de conformité que l’électronique grand public ne connaît pas. Le matériau PC blanc doit satisfaire à l’ignifugation UL V-0 — une exigence pour les terminaux financiers installés en environnement commercial, où les normes de sécurité électrique sont contrôlées par les organismes de certification des réseaux de paiement. Le rail de guidage du lecteur de carte doit maintenir une précision dimensionnelle de ±0,2 mm sur tout le chemin de glissement pour garantir une lecture fiable de la bande magnétique. L’insert de blindage métallique, surmoulé dans la cloison, doit maintenir la continuité électrique avec la masse sans qu’aucune bavure de plastique n’empiète sur la surface de contact.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Produit | Ensemble boîtier de terminal de paiement POS |
| Localisation du client | Royaume-Uni |
| Dimensions | 106,0 × 146,0 × 56,0 mm |
| Poids (ensemble complet) | 110 g |
| Épaisseur de paroi du boîtier | 3,0 mm |
| Épaisseur de la cloison centrale | 1,5 mm |
| Épaisseur des nervures | 1,0 mm |
| Première injection (noir) | PC — rail du lecteur de carte |
| Deuxième injection (blanc) | PC UL V-0 — coque principale, cloison, nervures |
| Inserts métalliques | Plaque de blindage + contacts (surmoulés) |
| Caractéristiques spéciales | Grille de haut-parleur intégrée en paroi latérale |
| Application | Terminal de paiement, POS financier |
Approche Technique
Stratégie Bi-Injection — Pourquoi pas deux moules séparés ?
Le client a d’abord envisagé de produire le rail noir du lecteur de carte et la coque blanche comme deux composants moulés séparément, assemblés par vis ou clips lors de l’assemblage final. Cette approche aurait simplifié la conception du moule — deux moules monopostes indépendants, sans besoin de plateau rotatif — mais elle introduisait trois problèmes qui la rendaient inadaptée à un terminal financier :
Alignement du chemin de carte. Le rail du lecteur de bande magnétique exige une surface continue et sans interruption, avec une tolérance dimensionnelle de ±0,2 mm sur toute la longueur de glissement. Un rail noir séparé, aussi précisément moulé soit-il, introduit une accumulation de tolérances d’assemblage — le rail doit être aligné sur la coque, la coque sur la carte électronique, et la carte sur l’ouverture du lecteur. Chaque interface ajoute 0,05–0,10 mm d’incertitude de position. Un moule bi-injection forme le rail noir et la coque blanche comme un composant unique lié moléculairement, éliminant trois interfaces d’assemblage et l’accumulation de tolérances associée.
Protection contre l’intrusion. Les terminaux POS en environnement de vente sont exposés aux boissons renversées, à la condensation sur comptoir froid et aux produits de nettoyage utilisés sur les comptoirs. Un assemblage en deux parties avec clip ou jonction vissée entre le rail noir et la coque blanche crée un chemin d’entrée d’humidité qu’un boîtier bi-injection monobloc élimine. La liaison moléculaire entre le PC noir de première injection et le PC blanc de deuxième injection forme une barrière continue, sans jeu, sans joint et sans mastic d’assemblage.
Preuve d’effraction. Les terminaux de paiement sont soumis aux exigences PCI PTS (PIN Transaction Security) qui imposent une résistance physique à l’effraction et une preuve d’effraction. Un rail de lecteur séparé, démontable et remplaçable sans laisser de trace visible, constitue une vulnérabilité de sécurité. Un boîtier bi-injection où le rail noir est lié de façon permanente dans la coque blanche rend toute tentative de séparation des deux matériaux visiblement destructrice — ce qui satisfait l’exigence de preuve d’effraction au niveau de la conception mécanique.
L’approche bi-injection utilise un moule rotatif unique : la première injection moule le rail noir en PC dans le premier poste, le plateau rotatif indexe de 180°, et la deuxième injection moule la coque blanche en PC UL V-0 par-dessus et autour du rail noir. La pièce quitte le moule comme un seul composant intégré.
Sélection du Matériau — Pourquoi PC pour les deux injections ?
Utiliser du PC pour la première et la deuxième injection était une décision d’ingénierie délibérée, et non un choix de commodité sur le coût matière. Le procédé bi-injection exige que les deux matériaux se lient au niveau moléculaire lors du surmoulage — si les deux matériaux présentent des températures de fusion différentes, des taux de retrait différents ou des chimies de polymère incompatibles, la ligne de liaison délaminera sous cyclage thermique ou sous charge mécanique.
PC noir (première injection) a été retenu pour le rail du lecteur de carte pour trois raisons :
Résistance à l’usure. Une carte à bande magnétique est glissée dans le rail de guidage des milliers de fois au cours de la vie du terminal. L’ABS standard montrerait des traces d’usure visibles en 50 000 glissements ; le PC conserve son fini de surface et sa précision dimensionnelle au-delà de 500 000 cycles.
Stabilité dimensionnelle. Le rail de guidage de carte exige ±0,2 mm sur une portée de 106 mm. Le retrait au moulage du PC, faible et prévisible (0,5–0,7 %), rend cet objectif atteignable en production, alors que des matériaux à retrait plus élevé exigeraient des ajustements de procédé permanents pour rester dans la tolérance.
Compatibilité thermique avec la deuxième injection. Le rail noir doit supporter la température de fusion de 280–300 °C du PC blanc de deuxième injection sans dégradation de surface ni distorsion dimensionnelle. Comme les deux matériaux sont du PC, la dilatation et la contraction thermiques sont identiques — le rail noir se dilate au même taux que la coque blanche pendant la deuxième injection, puis se rétracte au même taux au refroidissement, ce qui élimine la contrainte sur la ligne de liaison.
PC blanc UL V-0 (deuxième injection) a été retenu pour la coque principale pour sa combinaison d’ignifugation et de propriétés mécaniques. La certification UL V-0 sur une épaisseur de paroi de 3 mm est une exigence non négociable pour les terminaux de paiement vendus en environnement commercial européen, où s’appliquent les normes de sécurité IEC 62368-1. Le système d’additifs ignifugeants a été sélectionné pour éviter les composés bromés, restreints par la directive UE RoHS et de plus en plus interdits par les politiques d’achat des enseignes.
Surmoulage d’Inserts Métalliques
La cloison centrale intègre deux inserts métalliques mis en place dans le moule avant la deuxième injection et enrobés lors de l’injection du PC blanc :
- Plaque de blindage — Tôle d’acier inoxydable de 0,3 mm qui assure le blindage électromagnétique entre l’électronique du lecteur de carte et la carte principale. La plaque est positionnée dans l’empreinte par des pions de centrage, et le PC blanc s’écoule autour de son périmètre lors de la deuxième injection, la verrouillant dans la cloison sans fixation secondaire.
- Points de contact — Contacts en laiton à ressort qui assurent le chemin de masse entre la plaque de blindage et la carte électronique. Ils sont positionnés par un montage dédié et surmoulés simultanément avec la plaque de blindage.
Le surmoulage d’inserts élimine deux étapes d’assemblage (pose de la plaque de blindage et brasage des points de contact) et deux postes d’inspection qualité associés. Le procédé de surmoulage garantit également que la plaque de blindage ne peut ni se déplacer ni se desserrer au cours de la vie du terminal — un risque propre aux blindages fixés mécaniquement, soumis aux vibrations et aux cycles de dilatation thermique.
Le contrôle critique du procédé de surmoulage d’inserts consiste à empêcher la bavure de plastique d’empiéter sur les surfaces de contact. Une bavure de 0,05 mm sur un point de contact de masse suffit à créer une connexion électrique intermittente — un défaut qui passerait l’inspection visuelle mais provoquerait un comportement erratique du terminal sur le terrain. La conception du moule intègre des surfaces de fermeture positive autour de chaque point de contact, usinées à un jeu de 0,02 mm pour empêcher la pénétration de bavure tout en permettant une mise en place fiable de l’insert à chaque cycle.
Intégration de la Grille de Haut-Parleur
La paroi latérale du boîtier intègre une grille de haut-parleur — un réseau de trous de petit diamètre qui assure la sortie acoustique des bips de confirmation de transaction et des signaux audio d’accessibilité. Moulage de la grille directement dans la paroi du boîtier, plutôt qu’un insert de grille séparé ou un perçage après moulage, garantit la régularité trou à trou et élimine une opération secondaire.
Les trous de grille sont formés par des broches situées côté empreinte du moule. À des diamètres de 1,0–1,5 mm avec un pas de 1,5 mm, les broches sont usinées en acier H13 trempé pour résister à la flexion pendant l’injection — la pression de matière dans la zone de grille peut exercer jusqu’à 10 N d’effort latéral sur chaque broche, et une déflexion de broche supérieure à 0,03 mm produit des trous visiblement désalignés.
Gestion des Épaisseurs de Paroi Variables
Le boîtier présente trois zones d’épaisseur distinctes — 3 mm pour la coque extérieure, 1,5 mm pour la cloison centrale et 1 mm pour les nervures de renfort — toutes remplies pendant la même deuxième injection. Cette variation d’épaisseur de paroi crée une difficulté de remplissage : les sections de 3 mm se remplissent facilement et restent fondues plus longtemps, tandis que les nervures de 1 mm sont sujettes au figement prématuré si la température de fusion ou la vitesse d’injection est trop basse.
La solution a été une stratégie d’injection multipoint avec 3–4 points d’injection positionnés pour amener la matière aux zones nervurées en premier, afin que les sections minces se remplissent avant le refroidissement du front de fusion. La température de moule de 85–95 °C — supérieure à la plage de 50–80 °C typique du PC non chargé — maintient la surface de l’empreinte assez chaude pour que les sections de nervures de 1 mm se remplissent complètement avant le figement de la peau, tout en laissant les sections de coque de 3 mm refroidir dans la fenêtre de cycle de 18–22 secondes.
Détails de Conception du Moule
| Paramètre | Détail |
|---|---|
| Type de moule | Moule à injection rotatif bi-injection |
| Empreintes | 1+1 (plateau rotatif, index 180°) |
| Acier du moule | P20 (noyau et cavité) |
| Premier poste | PC noir — rail du lecteur de carte |
| Deuxième poste | PC blanc UL V-0 — coque, cloison, nervures |
| Système de canaux | Canal chaud, contrôle par valve à tiroir |
| Chargement des inserts | Chargement manuel, fixation par pions de positionnement |
| Refroidissement | Refroidissement conforme au deuxième poste |
| Éjection | Éjecteur multipoint avec libération séquencée |
| Surfaces de fermeture | Jeu de 0,02 mm aux points de contact des inserts |
| Durée de vie du moule | 300 000 injections |
Procédé de Moulage par Injection
Première Injection — PC Noir (Rail du Lecteur)
| Paramètre | Valeur |
|---|---|
| Matériau | PC noir, haute fluidité, résistant UV |
| Température du fourreau | 270–285°C (zonée) |
| Température de buse | 295°C |
| Température du moule | 85–95°C |
| Pression d’injection | 95–115 MPa |
| Pression de maintien | 80–95 MPa |
| Temps de maintien | 2–3 s |
| Temps de refroidissement | 12–15 s |
| Démoulage | Agent démoulant spécifique PC, toutes les 5–10 injections |
La plage de température de fourreau de 270–285 °C — avec la buse à 295 °C — maintient la viscosité de fusion du PC assez basse pour remplir régulièrement l’épaisseur de rail de 2,0–2,5 mm sans provoquer de dégradation thermique. La dégradation du PC commence au-dessus de 320 °C : la température de buse de 295 °C laisse donc une marge de sécurité de 25 °C tout en conservant la fluidité.
L’application d’agent démoulant toutes les 5–10 injections évite que le PC noir adhère à la surface de l’empreinte lors de l’indexation du plateau rotatif. Une application excessive provoque un voile de surface sur le rail de guidage ; une application insuffisante risque de faire coller la pièce dans le premier poste et de la désaligner lors du transfert rotatif.
Deuxième Injection — PC Blanc UL V-0 (Coque Principale)
| Paramètre | Valeur |
|---|---|
| Matériau | PC blanc, haute fluidité, UL V-0 |
| Température du fourreau | 280–300°C (zonée) |
| Température de buse | 305°C |
| Température du moule | 85–95°C |
| Pression d’injection | 80–105 MPa |
| Pression de maintien | 70–90 MPa |
| Temps de maintien | 2–3 s |
| Temps de refroidissement | 18–22 s |
| Points d’injection | 3–4 points multiples |
| Séchage du matériau | 120°C × 4 heures, humidité <0,02 % |
La pression d’injection de deuxième passe de 80–105 MPa est délibérément inférieure de 10–15 MPa à celle de la première injection, alors que le PC blanc remplit un volume plus important. La raison est que le rail noir occupe déjà une partie de l’empreinte — une pression de deuxième injection excessive peut déplacer ou déformer le composant de première injection, en particulier à la jonction où la coque blanche surmoule le rail de guidage noir. La configuration multipoint (3–4 points d’injection) compense la pression plus basse en répartissant l’écoulement de matière sur plusieurs points d’entrée, ce qui réduit la longueur d’écoulement et la pression de remplissage nécessaire.
La température de buse de 305 °C — en haut de la fenêtre de transformation du PC — est nécessaire parce que le système ignifugeant UL V-0 augmente la viscosité de fusion par rapport au PC non chargé. La température plus élevée rétablit la fluidité nécessaire pour remplir les sections de nervures de 1 mm avant figement, tandis que le temps de refroidissement de 18–22 secondes assure une solidification suffisante des sections de coque de 3 mm avant éjection.
Contrôle Qualité
Chaque lot de production est soumis à un protocole d’inspection structuré, aligné sur les exigences de certification des terminaux financiers :
- Inspection dimensionnelle — Métrologie complète (MMT) sur première pièce et échantillonnage 1:200 ; largeur du rail de lecteur vérifiée en 5 points le long du chemin de glissement contre la tolérance de ±0,2 mm
- Intégrité de la liaison bi-injection — Microscopie de coupe transversale à la ligne de liaison noir/blanc sur échantillons 1:500 ; aucune délamination, aucun vide et aucune contamination à l’interface des matériaux
- Qualité du surmoulage d’inserts — Test de continuité à 100 % de la plaque de blindage aux points de contact ; inspection des surfaces de contact à 10× pour la pénétration de bavure
- Inspection de la grille de haut-parleur — Contrôle visuel rétroéclairé à 100 % pour les trous bouchés ou partiellement remplis ; calibre Passe/Ne Passe Pas pour le diamètre des trous
- Aspect de surface — Contrôle visuel à 100 % sous 800 lux pour la constance de teinte, les défauts de surface, les lignes de flux et les lignes de soudure
- Vérification UL V-0 — Essai de combustion verticale sur éprouvettes moulées selon UL 94 ; extinction en 10 secondes, sans égouttement
- Essai de chute — Chute libre de 1,0 m sur béton, 6 orientations ; le boîtier ne doit pas fissurer et le rail de guidage doit rester dans la tolérance dimensionnelle après la chute
- Cyclage thermique — −20 °C à +60 °C, 50 cycles ; aucune variation dimensionnelle supérieure à 0,1 mm, aucune séparation de ligne de liaison
- Durabilité au glissement de carte — 500 000 cycles de glissement avec carte magnétique de test ; usure du rail de guidage <0,05 mm, aucune dégradation de surface visible
- Constance du poids — Variation de poids injection à injection <1,5 % pour la première et la deuxième injection, selon le protocole de contrôle qualité
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Précision dimensionnelle du rail | ±0,2 mm sur 106 mm | Cpk = 1,52 |
| Résistance de liaison bi-injection | Aucune délamination en coupe | ✅ Réussi, tous les échantillons |
| Continuité des contacts d’inserts | 100 % de continuité électrique | ✅ 100 % de réussite |
| Taux de remplissage de la grille | 100 % de trous ouverts | 99,8 % (0,2 % bouchés, dans la tolérance) |
| Essai de flamme UL V-0 | Extinction ≤10 s, sans égouttement | ✅ Réussi (8,5 s en moyenne) |
| Essai de chute (1,0 m) | Aucune fissure, rail dans la tolérance | ✅ Réussi, toutes les orientations |
| Cyclage thermique (-20 °C à +60 °C) | Δ dimensionnel <0,1 mm | Δ = 0,04 mm en moyenne |
| Durabilité au glissement (500k cycles) | Usure <0,05 mm | 0,02 mm en moyenne |
| Variation de poids (1re injection) | <1,5 % | 1,1 % |
| Variation de poids (2e injection) | <1,5 % | 1,3 % |
| Coût par pièce (chargement des inserts compris) | ≤¥28,00 | ¥24,50 |
Le moule rotatif bi-injection est entré en production stable et a livré de façon fiable les boîtiers de terminaux POS pour les déploiements européens du client en environnement de vente et d’hôtellerie-restauration. La conception à plateau rotatif à 180° — premier poste moulant le rail noir du lecteur, deuxième poste surmoulant la coque blanche — a maintenu un temps de cycle de 42–48 secondes par ensemble complet, soit une capacité de production annuelle supérieure à 150 000 unités sur un seul jeu de moule.
La stabilité dimensionnelle du rail de guidage — Cpk = 1,52 sur une bande de tolérance de ±0,2 mm — a assuré une performance de lecture de bande magnétique constante sur toutes les pièces produites. Le procédé de surmoulage d’inserts, avec son jeu de fermeture de 0,02 mm autour des points de contact, a atteint 100 % de continuité électrique sans aucun défaut lié à la bavure sur l’ensemble de la production.
L’approche bi-injection a éliminé trois postes d’assemblage (pose du rail noir, montage de la plaque de blindage et brasage des points de contact) par rapport à une conception en plusieurs composants, réduisant la main-d’œuvre d’assemblage par unité du client d’environ 6,80 ¥ et supprimant trois points de défaillance qualité potentiels de la ligne de production.
Cette étude de cas démontre la capacité de JBRplas pour le moulage par injection bi-injection complexe — y compris moule rotatif avec intégration moléculaire PC noir/blanc, surmoulage d’inserts métalliques pour blindage EMI, contrôle dimensionnel de qualité financière, transformation du matériau UL V-0 et vérification qualité intégrée pour les exigences de certification des terminaux de paiement.