Présentation du Projet
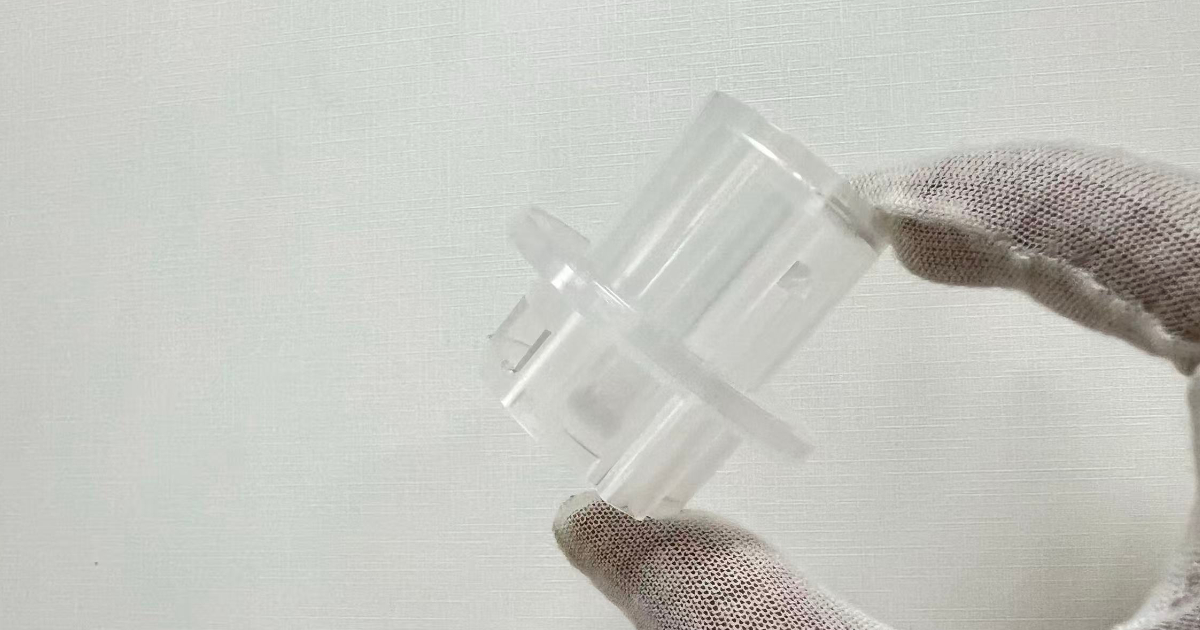
Ce projet a couvert l’analyse DFM et la conception du moule d’injection d’un connecteur en plastique — un corps de Ø52,48 × 47,86 mm moulé en PP-PR350. La pièce comporte une bride, une fenêtre latérale et deux trous carrés qui ne peuvent pas être démoulés selon la direction principale d’ouverture du moule ; les données 3D du client modélisaient plusieurs surfaces d’empreinte à 0° de dépouille.
JBRplas a examiné la géométrie de la pièce, la direction d’ouverture du moule, le plan de joint, le système d’alimentation, les mécanismes à tiroirs, la structure d’éjection et les dépouilles avant toute découpe d’acier. L’examen a livré des modifications produit documentées et un concept de moule construit autour d’elles : un moule 2 empreintes sur bâti standard Hasco, empreinte et noyau en H13, alimentation par canaux chauds et structures dédiées de tiroirs et d’éjection.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Produit | Connecteur en plastique |
| Matière | PP-PR350 |
| Dimensions de la pièce | Ø52,48 × 47,86 mm |
| Configuration du moule | 2 empreintes |
| Bâti du moule | Standard Hasco |
| Acier du moule | H13 / 420 SS |
| Dimensions du moule | 300 × 350 × 440 mm |
| Presse à injecter | 120 T |
| Poids du moule | 380 kg |
| Durée de vie cible | 1 000 000 cycles |
Constats du DFM : Caractéristiques Non Démoulables
L’examen s’est concentré sur les zones où la pièce telle que dessinée aurait résisté au moule. Chaque constat a été documenté par un plan annoté et une modification précise soumise à l’approbation du client.
Surfaces d’Empreinte à Dépouille Nulle
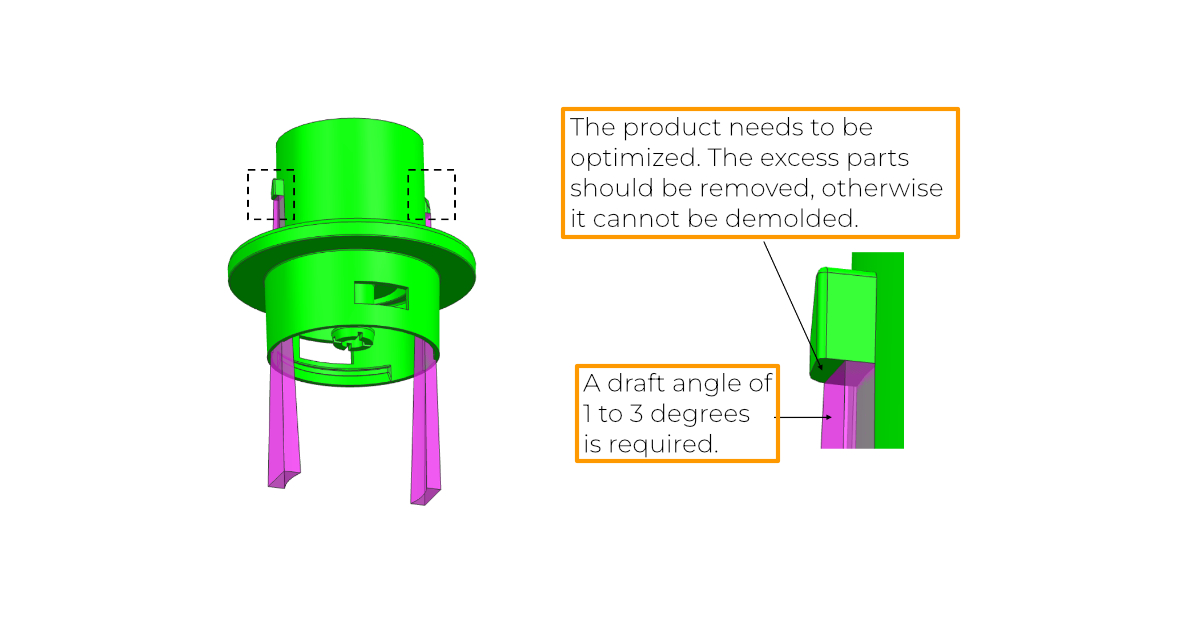
L’analyse DFM a identifié des surfaces verticales modélisées avec 0° de dépouille. Une paroi verticale ne peut se libérer que si la matière se rétracte en s’éloignant de l’acier au refroidissement ; à 0°, la surface frotte au contraire contre l’empreinte, marque la pièce et peut la retenir sur le noyau pendant l’éjection. JBRplas a recommandé de modifier la géométrie du produit pour introduire une dépouille de 1°–3° et a documenté les surfaces concernées dans le plan annoté DFM.
Deux Trous Carrés dans la Direction du Tiroir
Deux trous carrés du connecteur doivent être formés par des tiroirs, et les trous eux-mêmes nécessitent une dépouille dans la direction de déplacement du tiroir — sans elle, l’insert du tiroir ne peut pas se retirer proprement du trou. JBRplas a recommandé une dépouille de 3° sur les deux caractéristiques et proposé la modification de conception correspondante.
Matière Excédentaire Gênant le Démoulage
Le plan annoté DFM a également identifié de la matière excédentaire dans la géométrie de la pièce qui bloquerait le démoulage. La recommandation était de la retirer de la conception du produit avant l’outillage — une modification qui ne coûte rien au stade des données et qui aurait ensuite exigé une reprise de l’acier.
Conception des Tiroirs et des Inserts
Les trous carrés sont formés par des mécanismes à tiroirs qui s’écartent de la pièce avant l’éjection. Le concept de moule associe un bloc tiroir — dont la direction de déplacement est définie sur le plan de concept — à un insert de tiroir qui forme les trous carrés, de sorte que le tiroir peut être entretenu ou remplacé sans toucher au bloc d’empreinte.
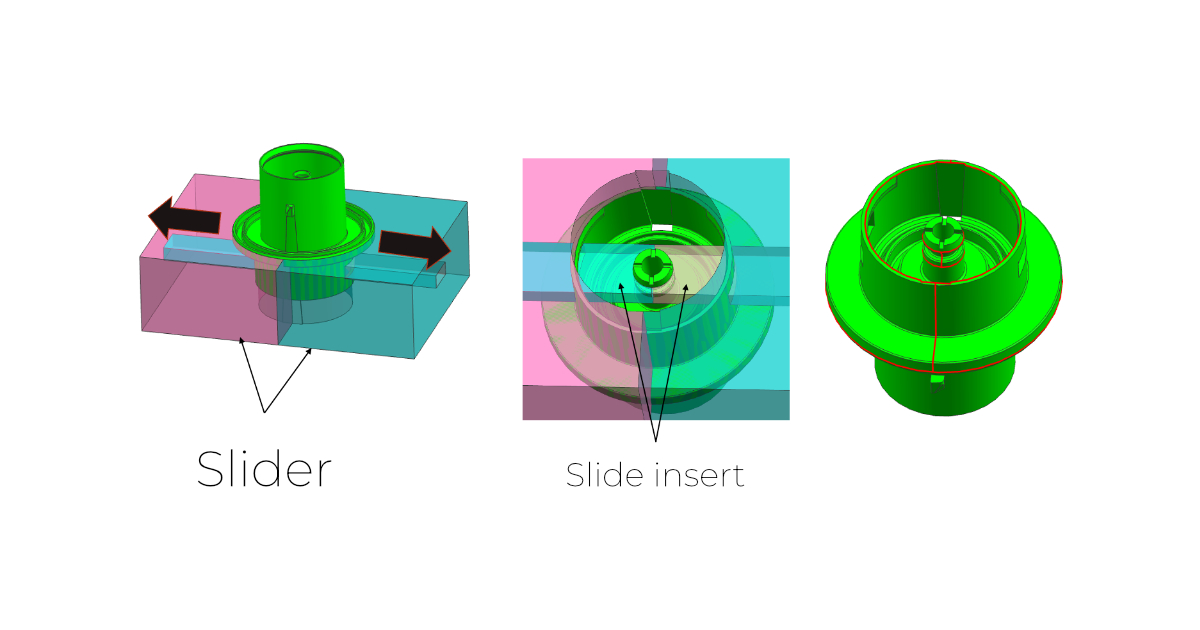
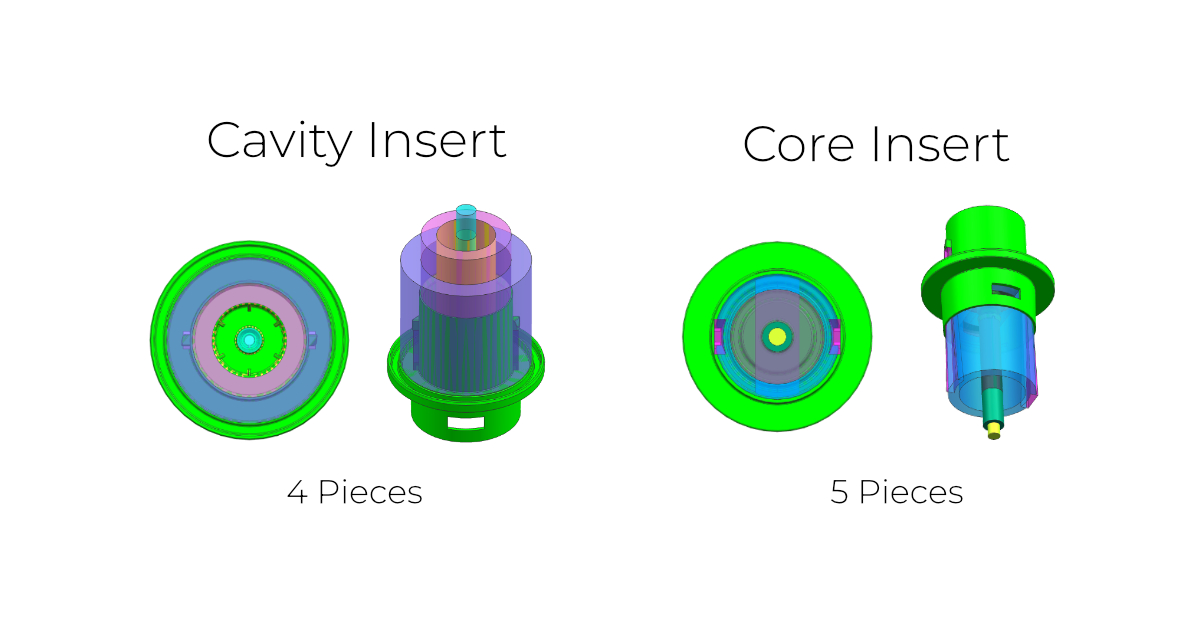
L’empreinte et le noyau sont réalisés en assemblages d’inserts modulaires plutôt qu’en usinant les caractéristiques directement dans les blocs. La conception DFM identifie quatre inserts d’empreinte mobiles et cinq inserts de noyau, de sorte que les caractéristiques portant les interfaces de tiroirs et la géométrie interne de la pièce peuvent être remplacées ou reprises sans retoucher le bâti du moule — la même logique modulaire que celle documentée dans notre projet de moule famille.
Canaux Chauds, Alimentation et Éjection
La conception proposée utilise un système à canaux chauds avec une buse chaude alimentant un seuil ponctuel. Le diamètre de seuil spécifié est de 2 mm, avec une dimension supplémentaire de seuil ponctuel de 1,2 mm indiquée dans la proposition DFM. Un seuil ponctuel laisse une marque de seuil petite et nette qui ne nécessite aucune finition sur une pièce technique comme ce connecteur — le raisonnement derrière le choix du type de seuil est couvert dans notre guide de conception des seuils, et les arbitrages de la décision d’alimentation dans la comparaison canaux chauds vs canaux froids.
Pour l’éjection, la structure proposée combine un bloc éjecteur et un manchon éjecteur. Un manchon pousse la pièce hors du noyau sur toute sa circonférence plutôt qu’en des points localisés, ce qui convient au corps cylindrique du connecteur — les principes généraux sont couverts dans notre guide de conception des systèmes d’éjection.
Synthèse des Solutions d’Ingénierie
| Problème identifié | Recommandation JBRplas |
|---|---|
| Surfaces d’empreinte à dépouille nulle | Ajouter des dépouilles de 1°–3° |
| Matière excédentaire gênant le démoulage | Retirer la matière excédentaire identifiée de la conception du produit |
| Deux trous carrés dans la direction du tiroir | Ajouter des dépouilles de 3° |
| Géométrie complexe du connecteur | Utiliser des mécanismes à tiroirs et des inserts dédiés |
| Exigences d’éjection de la pièce | Intégrer des blocs et manchons éjecteurs |
Ces recommandations traitent la géométrie spécifique et les problèmes de démoulage identifiés lors de l’examen. La mise en œuvre finale dépend de l’approbation par le client des modifications de produit proposées.
Spécifications de Fabrication du Moule
| Élément | Spécification proposée |
|---|---|
| Structure du moule | Moule 2 empreintes |
| Acier d’empreinte | H13, HRC 50–51 |
| Acier de noyau | H13, HRC 48–49 |
| Acier de tiroirs | H13, HRC 48–49 |
| Acier de plaques | 420 SS |
| Plaque d’éjection | 1.1730 |
| Système d’alimentation | Canaux chauds |
| Buse chaude | 1 |
| Type de seuil | Seuil ponctuel |
| Finition d’empreinte | SPI-B2 |
| Finition de noyau | SPI-B3 |
| Norme du moule | Hasco |
L’empreinte et le noyau en H13 sont spécifiés à des duretés différentes — 50–51 HRC sur l’empreinte, 48–49 HRC sur le noyau et les tiroirs — ce qui adapte les surfaces de travail à leur charge sans rendre fragiles les détails du noyau et des tiroirs. Pour un objectif de 1 000 000 de cycles, le choix de la nuance d’acier et de la dureté est la première décision de durabilité ; le raisonnement est couvert dans notre guide de choix des aciers de moule.
Approche d’Ingénierie de JBRplas
Ce projet montre comment l’examen DFM et la conception du moule fonctionnent comme un seul processus plutôt que deux. Au lieu de chiffrer un moule sur la pièce telle que dessinée, l’examen d’ingénierie identifie la géométrie qui affecterait le démoulage et la traduit en recommandations de conception précises :
- Géométrie de la pièce — surfaces à dépouille nulle et matière excédentaire qui gênerait le démoulage.
- Structure du moule — coordination de l’empreinte, du noyau, des inserts et des mécanismes à tiroirs.
- Conception de l’alimentation — un canal chaud et un seuil ponctuel intégrés à l’agencement du moule.
- Conception de l’éjection — un agencement de bloc et manchon éjecteurs adapté à la géométrie du connecteur.
- Fabricabilité — recommandations précises de dépouilles pour validation par le client avant l’outillage.
Traiter ces points au stade de l’ingénierie — plutôt que de les découvrir à l’essai de moule — est ce qui maintient un projet d’outillage dans les délais. Une dépouille ajoutée à un fichier 3D ne coûte rien ; la même modification sur un insert d’empreinte trempé coûte une reprise et des jours de délai.
Conclusion
Pour ce connecteur en plastique, JBRplas a combiné l’analyse DFM avec une conception de moule d’injection 2 empreintes utilisant une alimentation par canaux chauds, des mécanismes à tiroirs et un système d’éjection dédié. Le travail d’ingénierie a porté sur la résolution des problèmes de démoulage par des modifications de produit ciblées : dépouilles de 1°–3° sur les surfaces d’empreinte identifiées et dépouilles de 3° sur les deux trous carrés dans la direction de déplacement du tiroir.
En identifiant ces exigences dès le stade DFM, JBRplas a fourni au client des recommandations claires et exploitables — avec une documentation annotée pour approbation — pour accompagner le processus de fabrication du moule. La même démarche d’examen préalable s’applique à nos programmes de conception de moules et de fabrication de moules multi-empreintes ; envoyez vos fichiers 3D pour lancer un projet de moulage par injection.