Aperçu du Projet
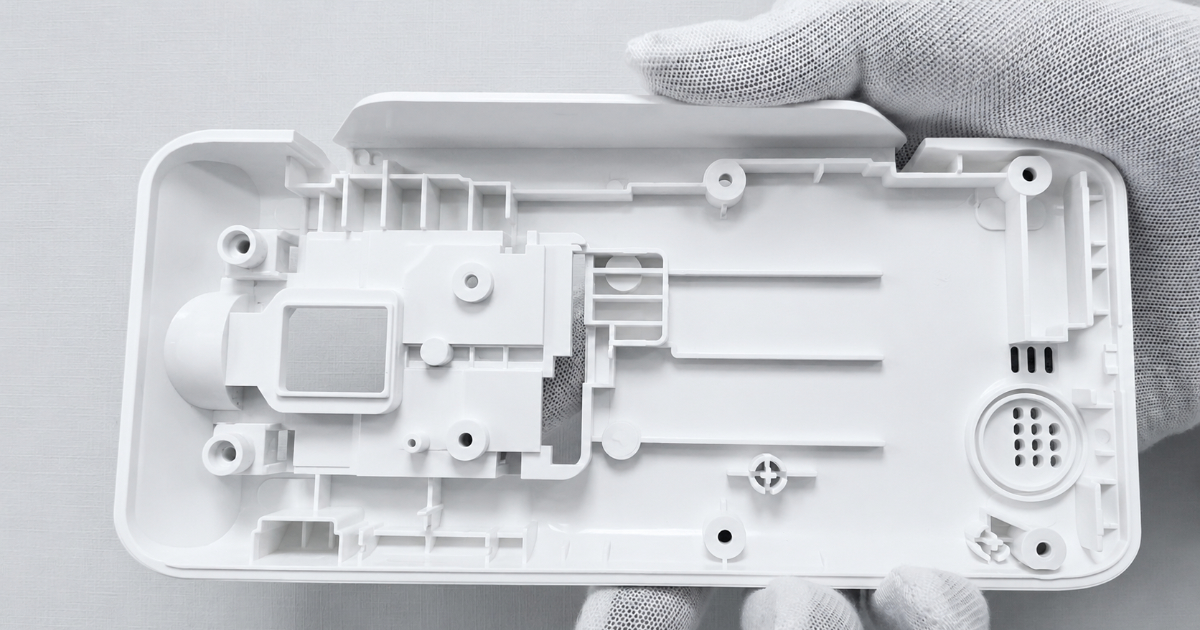
Un fabricant de terminaux de paiement développant un TPV compact pour les petits commerces et les boutiques éphémères avait besoin d’un moule de production pour le boîtier inférieur de l’appareil — un composant structurel de base mesurant 80 × 170 × 27 mm qui sert de plateforme de montage pour tous les sous-systèmes internes du terminal. À 59,5 grammes, le boîtier ancre le PCB de commande principal, l’ensemble tête d’impression thermique, le compartiment batterie, le module capteur et la carte d’interface de communication — le tout dans une coque de 2 mm d’épaisseur de paroi qui doit maintenir sa stabilité dimensionnelle sur environ 8–10 trous de montage de précision et ouvertures fonctionnelles.
Contrairement à une simple coque d’enceinte, un boîtier inférieur de TPV est un châssis — il supporte les charges mécaniques du mécanisme de la tête d’impression pendant l’entraînement du papier, absorbe l’énergie d’impact lorsque l’appareil est déplacé ou tombe sur un comptoir de magasin, et fournit les références de montage qui déterminent l’alignement entre la tête d’impression, le chemin papier et le capot supérieur. Un désalignement de 0,3 mm au niveau des bossages de montage de la tête d’impression produit un décalage d’impression visible — un défaut immédiatement perceptible par l’utilisateur final sur chaque ticket.
Le boîtier intègre également trois types d’ouvertures fonctionnelles qui doivent être moulées plutôt qu’usinées après moulage : une grille de haut-parleur pour la confirmation audio des transactions, des fenêtres de capteur pour la détection du papier et la détection d’ouverture du capot, et des fentes de dissipation thermique pour la tête d’impression thermique — le composant le plus chaud de l’appareil, fonctionnant à 60–80°C en impression continue de tickets.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Produit | Boîtier inférieur de mini TPV |
| Dimensions | 80,0 × 170,0 × 27,0 mm |
| Poids | 59,5 g |
| Matériau | PC/ABS (grade technique, UL94 V-2) |
| Épaisseur de paroi | 2,0 mm ±0,1 mm |
| Angle de dépouille | 2–3° |
| Retrait | 0,5–0,7 % (plage standard du PC/ABS) |
| Nombre total de trous | 8–10 (bossages filetés, ports capteur, trous de montage) |
| Spécification des vis | Bossages filetés M3 |
| Caractéristiques fonctionnelles | Grille haut-parleur, fenêtres capteur, fentes de dissipation thermique |
| Caractéristiques internes | Nervures de montage PCB, colonnes de support de tête d’impression, parois de compartiment batterie, support de module capteur |
| Fini de surface | Peint par pulvérisation, substrat Ra 1,6–3,2 μm |
| Tolérance critique | ±0,3 mm (références de montage ±0,2 mm) |
Approche Technique
Sélection du Matériau — Pourquoi le PC/ABS pour une Application Châssis
Le boîtier inférieur est le composant le plus chargé mécaniquement d’un TPV. Trois exigences ont orienté la sélection du matériau vers le PC/ABS plutôt que vers l’ABS standard ou le HIPS :
Résistance aux chocs. Un mini TPV en environnement de commerce de détail ou d’hôtellerie-restauration est déplacé entre plusieurs postes de comptoir, stocké en rayon et parfois renversé d’un bureau. Le boîtier inférieur — en tant que base en contact avec le comptoir — absorbe l’énergie d’impact lors de toute chute. Le PC/ABS offre une résistance au choc Izod entaillé de 35–55 kJ/m², soit environ 2–3× celle de l’ABS standard à épaisseur de paroi équivalente. Un essai de chute de 1,0 m sur béton, le terminal atterrissant sur un coin inférieur, constitue la condition de charge la plus sévère que le boîtier doit supporter sans fissuration aux racines de bossages ni aux bords des fentes.
Résistance thermique à proximité de la tête d’impression. La tête d’impression thermique fonctionne à 60–80°C en impression continue de tickets. Elle est montée directement sur des bossages du boîtier inférieur — ce qui signifie que le matériau du boîtier à ces bossages subit des températures soutenues de 60–70°C par conduction thermique. L’ABS standard présente une température de déformation à la chaleur (HDT) d’environ 85–95°C sous 1,8 MPa — suffisante, mais avec une marge limitée. Le PC/ABS porte la HDT à 100–110°C, soit une marge de 30–40°C au-dessus de la température de service, qui garantit que les filetages des bossages ne fluent pas et ne se relâchent pas sur la durée de vie du produit.
Ignifugation. Les TPV ne sont pas soumis aux mêmes exigences d’enceinte UL V-0 que les dispositifs de saisie de code PIN, mais l’alimentation et le circuit de charge de batterie à l’intérieur du terminal font de l’UL94 V-2 un niveau de base prudent — atteignable avec des grades PC/ABS standard, sans le surcoût des formulations FR V-0.
Conception du Moule pour l’Intégration Multi-Fonctionnelle
Le boîtier inférieur regroupe environ 8–10 caractéristiques de précision — bossages filetés, ouvertures de capteur, fentes de ventilation et nervures de montage — sur une empreinte de 80 × 170 mm. Chaque caractéristique nécessite sa propre broche de noyau, son insert ou sa surface de fermeture dans le moule. Le défi de conception principal est de loger toutes ces caractéristiques dans une disposition à 2 empreintes tout en maintenant une épaisseur d’acier suffisante entre les caractéristiques pour la résistance du moule et l’efficacité du refroidissement.
Conception des bossages : Tous les bossages filetés M3 ont été conçus avec un diamètre de base de 6,0 mm (2× le diamètre de vis) et une épaisseur de paroi de 1,2 mm (0,6× la paroi nominale) afin d’éviter les marques de retassure sur la surface extérieure peinte. Les bossages ont été positionnés à au moins 8 mm des parois latérales du boîtier pour maintenir suffisamment d’acier entre la broche de noyau du bossage et la paroi de la cavité.
Grille de haut-parleur : La grille de haut-parleur — environ 15–20 trous de Ø1,2 mm au pas de 1,5 mm — a été formée par des broches de noyau trempées H13. À ces diamètres, la flexion des broches pendant l’injection est le mode de défaillance principal. Les broches ont été usinées avec une dépouille de 0,5° et supportées aux deux extrémités par un système de retenue à deux plaques pour empêcher toute dérive sous la pression de la matière fondue.
Fentes de dissipation thermique : Les fentes de ventilation situées près de la zone de montage de la tête d’impression sont des ouvertures rectangulaires allongées (12 × 3 mm, 3 fentes alignées) formées par des blocs d’insert. L’orientation des fentes a été alignée avec la direction d’écoulement de la matière pour empêcher le front d’écoulement de se diviser autour de chaque fente et de créer des lignes de soudure sur la face opposée du boîtier.
Procédé de Peinture par Pulvérisation
Le boîtier inférieur reçoit une finition noire mate par pulvérisation, à la fois pour la cohérence cosmétique et pour la durabilité de surface. Le procédé de peinture suit la séquence de production standard :
| Étape | Procédé | Spécification |
|---|---|---|
| 1 | Préparation de surface | Rinçage à l’eau déionisée, élimination de l’électricité statique |
| 2 | Séchage | Air pulsé à 60°C, 10–15 min |
| 3 | Couche primaire | Primaire polyuréthane, 10–15 µm DFT |
| 4 | Couche de finition | Noir mat acrylique, 15–20 µm DFT |
| 5 | Cuisson | Étuve à 60°C, 30 min |
| 6 | Contrôle | Visuel 100 % sous 800 lux |
Le substrat à Ra 1,6–3,2 μm selon les normes de finition de surface — obtenu par le fini de la cavité du moule — assure un accrochage mécanique suffisant pour l’adhérence de la peinture sans nécessiter de décapage chimique ni de traitement à la flamme. L’angle de dépouille de 2° sur les parois extérieures et de 3° sur les nervures internes assure une libération nette de la pièce sans marques d’arrachement qui se transmettraient à travers la peinture.
Détails de Conception du Moule
| Paramètre | Détail |
|---|---|
| Type de moule | Moule d’injection à deux plaques |
| Empreintes | 2 empreintes |
| Acier du moule | 718H prétrempé (noyau et cavité) |
| Système d’alimentation | Canal froid, disposition en H naturellement équilibrée |
| Type de point d’injection | Attaque latérale sur surface interne non cosmétique |
| Refroidissement | Refroidissement par eau, canaux de 8 mm, à 18 mm de la cavité |
| Éjection | 6× éjecteurs de Ø4 mm + 4× lames d’éjection par empreinte |
| Broches de noyau | Inserts trempés H13 pour bossages filetés et ouvertures de capteur |
| Broches de grille haut-parleur | H13, Ø1,2 mm, dépouille 0,5°, supportées aux deux extrémités |
| Angle de dépouille | 2° (extérieur), 3° (nervures internes et bossages) |
| Fini de surface | Face de cavité Ra 1,6–3,2 μm |
| Durée de vie du moule | 300 000 injections |
Procédé de Moulage par Injection
| Paramètre | Valeur |
|---|---|
| Matériau | PC/ABS, grade technique |
| Température du moule | 50–60°C |
| Vitesse d’injection | Moyenne (pour éviter les marques de gaz dans les nervures minces) |
| Pression d’injection | 80–110 MPa |
| Pression de maintien | 60–80 MPa |
| Temps de maintien | 15–20 s |
| Temps de refroidissement | 30–40 s |
| Temps de cycle total | 50–65 s |
| Séchage du matériau | 80°C × 4 heures, humidité <0,02 % |
La température de moule de 50–60°C — dans la partie basse de la plage du PC/ABS — a été retenue pour deux raisons : elle accélère la formation de peau sur la paroi de 2 mm pour réduire le temps de cycle, et elle minimise le risque de marques de gaz (stries argentées) que le PC/ABS peut développer à des températures de moule plus élevées en présence d’humidité. La vitesse d’injection moyenne empêche le jet au niveau du point d’injection et assure que le front de matière remplit uniformément les nervures de 1,2 mm sans emprisonner d’air à leurs extrémités.
Le temps de maintien de 15–20 secondes est plus long que la pratique habituelle pour une pièce à paroi de 2 mm, parce que les bossages créent des sections épaisses localisées aux jonctions bossage-paroi. Ces jonctions refroidissent plus lentement que la paroi nominale et exigent un compactage prolongé pour éviter les marques de retassure sur la surface extérieure peinte à l’opposé des bossages.
Contrôle Qualité
Chaque lot de production est soumis à un protocole d’inspection structuré :
- Inspection dimensionnelle — Échantillonnage CMM à fréquence 1:100 ; toutes les positions de trous de montage vérifiées par rapport à ±0,3 mm (général) et ±0,2 mm (références de tête d’impression et montage PCB)
- Vérification des filetages de bossage — Contrôle par calibre Passe/Ne Passe Pas sur tous les bossages filetés M3, 5 pièces par poste
- Inspection de la grille de haut-parleur — Visuel 100 % en rétroéclairage pour trous bouchés ou partiellement remplis ; vérification au calibre broche de Ø1,2 mm ±0,05 mm
- Aspect de surface — Inspection visuelle 100 % sous 800 lux pour l’uniformité de la peinture, les lignes de flux, la cohérence de couleur et les défauts de surface
- Vérification de l’épaisseur de paroi — Jauge d’épaisseur à ultrasons en 5 points de mesure sur des pièces prélevées à 1:200 ; 2,0 mm ±0,1 mm
- Essai de chute — Chute libre de 1,0 m sur béton, 6 orientations ; aucune fissure aux racines de bossages, aux bords des fentes ni dans la zone de grille
- Résistance thermique — Maintien thermique de 72 heures à 70°C avec simulateur de tête d’impression monté ; aucun relâchement de filetage, aucun changement dimensionnel >0,1 mm aux références de montage
- Adhérence de la peinture — Test de quadrillage avec ruban adhésif, grade d’adhérence ≥3 sur une échelle de 5 grades
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Tolérance dimensionnelle (générale) | ±0,3 mm | Cpk = 1,42 |
| Précision des références de montage (critique) | ±0,2 mm | Cpk = 1,35 |
| Uniformité d’épaisseur de paroi | 2,0 mm ±0,1 mm | 2,0 mm ±0,06 mm |
| Taux de trous débouchants de la grille haut-parleur | 100 % | 99,7 % |
| Adhérence de la peinture (quadrillage) | ≥Grade 3 | Grade 4 (aucun décollement) |
| Qualité du fini de surface | Aucune ligne de flux, aucune variation de couleur | ✅ Réussi |
| Essai de chute (1,0 m) | Aucune fissure sur aucune caractéristique | ✅ Réussi, toutes orientations |
| Maintien thermique (70°C × 72 h) | Aucun relâchement de filetage, Δ <0,1 mm | ✅ Réussi |
| Coût par pièce (finition incluse) | ≤¥8,50 | ¥7,80 |
Le moule à 2 empreintes est entré en production 7 semaines après le lancement du projet. L’approche multi-fonctionnelle intégrée — mouler la grille de haut-parleur, les ouvertures de capteur, les fentes de dissipation thermique et tous les bossages de montage en un seul cycle — a éliminé quatre opérations secondaires (perçage de la grille, usinage des fenêtres de capteur, découpe des fentes de ventilation et taraudage des bossages) par rapport à une conception de coque simplifiée qui aurait exigé une fabrication après moulage. Le coût par pièce de ¥7,80, incluant la matière, le moulage par injection, la peinture par pulvérisation et le contrôle qualité, a atteint l’objectif fixé pour un composant de terminal de paiement en volume moyen.
Cette étude de cas démontre la capacité de JBRplas pour les composants TPV structurellement chargés et multi-fonctionnels — y compris la sélection du matériau PC/ABS pour les exigences de choc et de thermique, le moulage intégré de la grille et des fentes, la géométrie de précision des bossages pour le montage des sous-systèmes, et la finition noire mate par pulvérisation avec validation du grade d’adhérence.