Aperçu du Projet
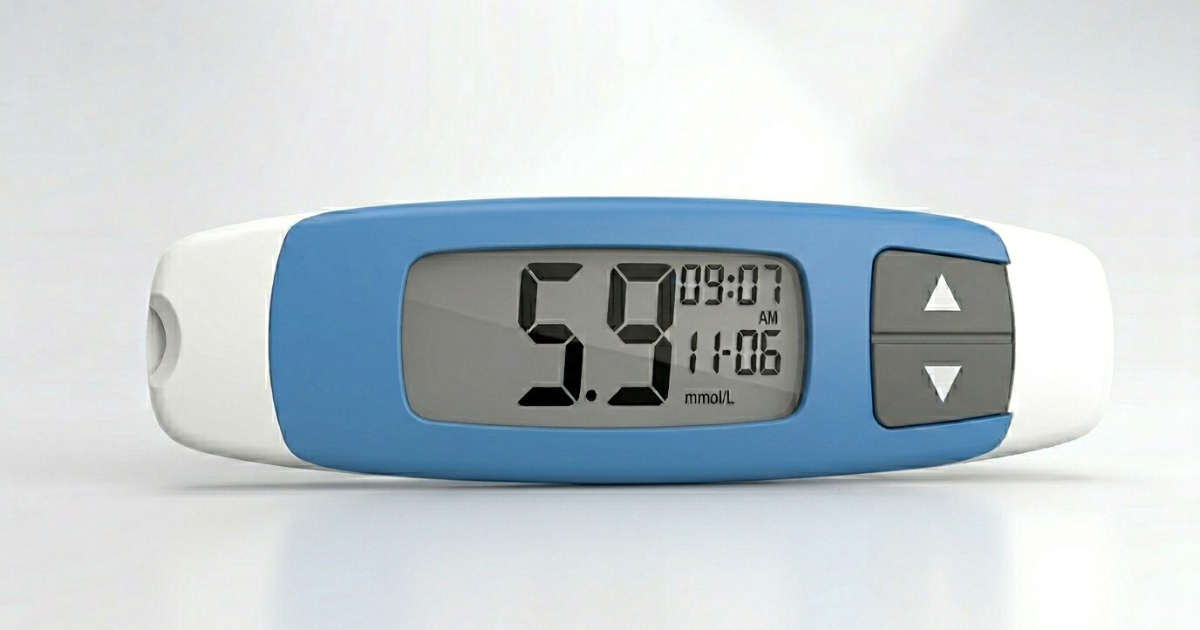
Une entreprise de diagnostic développant un système de surveillance de la glycémie de nouvelle génération avait besoin d’un moule de production pour le boîtier du lecteur — un boîtier portatif en deux pièces composé d’une coque avant (fenêtre d’affichage, ouvertures de boutons, fente de bandelette) et d’une coque arrière (compartiment batterie, ouverture du port de données). L’appareil est un dispositif médical de Classe II vendu sans ordonnance, soumis à l’autorisation FDA 510(k) : le boîtier plastique et sa documentation de fabrication devaient donc soutenir cette soumission réglementaire.
Le boîtier doit être manipulé quotidiennement par des patients à dextérité variable, résister à un nettoyage régulier à l’alcool isopropylique 70 %, et intégrer une fente de bandelette de précision qui guide la bandelette de manière fiable vers les contacts électriques — une caractéristique où 0,05mm de dérive dimensionnelle sépare une mesure réussie d’une erreur de bandelette.
Défi : La fente de bandelette mesurait 6,10 × 2,50mm avec une tolérance de ±0,03mm sur la largeur — une caractéristique moulée formée au plan de joint, impossible à usiner après moulage sans compromettre la surface cosmétique. L’obtenir de façon répétable en production exigeait une rectification de précision des inserts, un refroidissement équilibré et des paramètres de procédé verrouillés.
Spécifications de la Pièce
| Paramètre | Coque Avant | Coque Arrière |
|---|---|---|
| Dimensions | 92 × 48 × 8mm | 92 × 48 × 6mm |
| Épaisseur de paroi | 1,8mm nominale | 1,8mm nominale |
| Matériau | ABS grade médical, USP Class VI | ABS grade médical, USP Class VI |
| Finition extérieure | SPI B1 semi-brillant selon les normes de finition de surface | SPI B1 semi-brillant |
| Norme cosmétique | Classe A sur toutes les faces extérieures | Classe A sur la face extérieure |
| Fente de bandelette | 6,10 × 2,50mm, ±0,03mm sur la largeur | — |
| Ouverture de fenêtre d’affichage | 38 × 32mm, avec renfoncement de 0,5mm pour le collage du verre | — |
| Ouvertures de boutons | 2× Ø8mm ±0,08mm de position | — |
| Compartiment batterie | — | 2× AAA, couvercle retenu par encliquetage |
| Résistance aux désinfectants | IPA 70 %, essuyage quotidien | IPA 70 % |
| Volume annuel | 220 000 lecteurs (440 000 pièces) | — |
Approche d’Ingénierie
Sélection du Matériau Grade Médical
Le client envisageait initialement un ABS standard pour le boîtier. Notre revue des matériaux a identifié deux problèmes :
- L’ABS standard ne dispose pas de la certification USP Class VI. Bien que le boîtier du lecteur ne soit ni un implant ni un composant en contact avec les fluides, le service affaires réglementaires du client exigeait que toutes les surfaces en contact avec le patient soient classées USP Class VI pour sa soumission 510(k).
- L’ABS standard résiste mal à une exposition répétée à l’IPA 70 %. Après des mois de désinfection quotidienne, l’ABS standard peut développer une micro-fissuration superficielle (ESC — fissuration sous contrainte environnementale) qui dégrade l’aspect et crée des crevasses propices à la contamination.
Nous avons recommandé l’ABS grade médical LG Chem LUMAX HF-5301W — une nuance certifiée USP Class VI offrant une meilleure résistance chimique aux désinfectants alcooliques. La fiche UL Yellow Card du matériau et son certificat USP Class VI ont été remis au client pour intégration dans son Dossier d’Historique de Conception 510(k).
Précision de la Fente de Bandelette
La fente de bandelette est la caractéristique dimensionnelle la plus critique de la pièce. Les bandelettes de glycémie mesurent généralement 5,5–6,0mm de large et 0,5–0,7mm d’épaisseur. La fente doit guider la bandelette sans à-coup vers le connecteur interne tout en empêchant une insertion sous un angle incorrect qui endommagerait les contacts.
La fente est formée par deux blocs inserts S136 rectifiés de précision — un dans la partie cavité, un dans la partie noyau — qui se rejoignent au plan de joint :
- Matériau des inserts : inox S136, trempé à 50 HRC, finition EDM à fil à ±0,002mm
- Largeur de fente : 6,10mm ±0,03mm (0,10mm de jeu par côté sur une bandelette nominale de 5,9mm)
- Chanfrein d’entrée de fente : amorce de 20° ±1° sur les arêtes supérieure et inférieure
- Profondeur de fente : 3,5mm de la surface extérieure au connecteur interne
Les inserts sont rectifiés de précision par paires appariées. Après rectification, chaque paire est mesurée sur MMT avant assemblage du moule. En production, 3 pièces par poste sont mesurées sur MMT pour la largeur de fente. Un contrôle au calibre plug Go/No-Go est réalisé à chaque cycle sur la presse — vérification de 5 secondes, effectuée par l’opérateur.
Alignement de la Fenêtre d’Affichage et des Boutons
La coque avant intègre une fenêtre d’affichage transparente (fournie par le client, collée dans une ouverture en renfoncement) et deux ouvertures de boutons. Exigences dimensionnelles :
- Renfoncement de fenêtre d’affichage : 38,20 × 32,20mm ±0,08mm — dimensionné pour un jeu adhésif de 0,10mm sur le périmètre du verre
- Positions des ouvertures de boutons : ±0,08mm par rapport aux références de la fenêtre d’affichage — garantit l’alignement des boutons avec les commutateurs à membrane du PCB en dessous
- Profondeur du renfoncement : 0,50mm ±0,03mm — contrôle la distance verre-écran pour la clarté optique et empêche le verre de dépasser de la surface du boîtier
Qualité et Traçabilité ISO 13485
En tant que fabricant certifié ISO 13485, JBRplas a appliqué le protocole qualité complet des dispositifs médicaux à ce programme :
| Exigence | Mise en œuvre |
|---|---|
| Traçabilité des lots | Fiche de circulation par lot de production ; numéro de lot de résine traçable jusqu’aux pièces finies |
| Certification matériau | Certificat USP Class VI par lot de résine ; CoA du fabricant de résine |
| Validation du procédé | Protocole IQ/OQ/PQ pour le moule de production ; paramètres verrouillés après validation |
| Contrôle du Premier Article | Rapport dimensionnel complet — les 34 cotes du plan mesurées et enregistrées |
| Certificat de Conformité | Par expédition, signé par le Responsable Qualité |
| Contrôle des modifications | Notification formelle de modification exigée pour tout changement de procédé ou de matériau |
| Conservation des enregistrements | Tous les enregistrements qualité conservés au minimum 10 ans selon ISO 13485 |
Le dossier documentaire a été structuré pour soutenir la soumission 510(k) du client, chaque document étant référencé par numéro, révision et date pour la traçabilité dans le Dossier d’Historique de Conception.
Détails de l’Outillage
| Paramètre | Coque Avant | Coque Arrière |
|---|---|---|
| Type de moule | 2 empreintes, canal froid, injection latérale | 2 empreintes, canal froid, injection latérale |
| Base du moule | LKM, 450 × 400mm | LKM, 450 × 400mm |
| Acier | S136, 50 HRC | S136, 50 HRC |
| Inserts de fente de bandelette | S136, 52 HRC, EDM à fil ±0,002mm | N/A |
| Canal | Motif H, diamètre 4mm, naturellement équilibré | Motif H, diamètre 4mm |
| Point d’injection | Injection latérale par empreinte, 1,5 × 1,0mm | Injection latérale par empreinte, 1,5 × 1,0mm |
| Refroidissement | Canaux de 8mm, à 18mm de la cavité | Canaux de 8mm, à 18mm de la cavité |
| Éjection | 6× éjecteurs Ø3mm (sur face interne) | 6× éjecteurs Ø3mm (sur face interne) |
| Surface | SPI B1 sur la face cavité extérieure | SPI B1 sur la face cavité extérieure |
| Poids du moule | 820kg | 780kg |
L’acier inoxydable S136 a été spécifié pour les deux moules. L’ABS grade médical n’est pas corrosif, mais le S136 offre la meilleure régularité de finition de surface sur la durée de vie de l’outil et élimine tout risque d’oxydation de surface affectant la qualité cosmétique d’un appareil destiné au patient.
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Largeur de fente de bandelette | 6,10mm ±0,03mm | Cpk = 1,61 |
| Renfoncement de fenêtre d’affichage | ±0,08mm | ±0,04mm |
| Positions des ouvertures de boutons | ±0,08mm | Toutes dans ±0,05mm |
| Rebuts cosmétiques (Classe A) | <0,5 % | 0,28 % |
| Délai T1 | 25 jours | 24 jours |
| Conformité USP Class VI | Exigée | Certifiée (LUMAX HF-5301W) |
| Résistance à l’IPA 70 % (500 cycles) | Aucun changement visible | Conforme — aucun ESC observé |
| Documentation ISO 13485 | Dossier complet | Livré et accepté |
| Variation de poids entre empreintes | <1,5 % | 0,7 % |
Les moules sont entrés en production 8 semaines après le lancement du projet. La soumission 510(k) du client a été déposée avec le dossier documentaire JBRplas intégré au Dossier d’Historique de Conception. L’autorisation FDA a été obtenue et le produit a été lancé commercialement. JBRplas continue de fournir les quantités de production dans le cadre d’un accord de prévision trimestrielle.
Cette étude de cas démontre la capacité de moulage de précision de JBRplas pour les dispositifs médicaux de diagnostic à domicile — incluant la précision de la fente de bandelette, la sélection de matériau USP Class VI, la documentation qualité ISO 13485 et la traçabilité complète des lots pour les soumissions réglementaires FDA.


