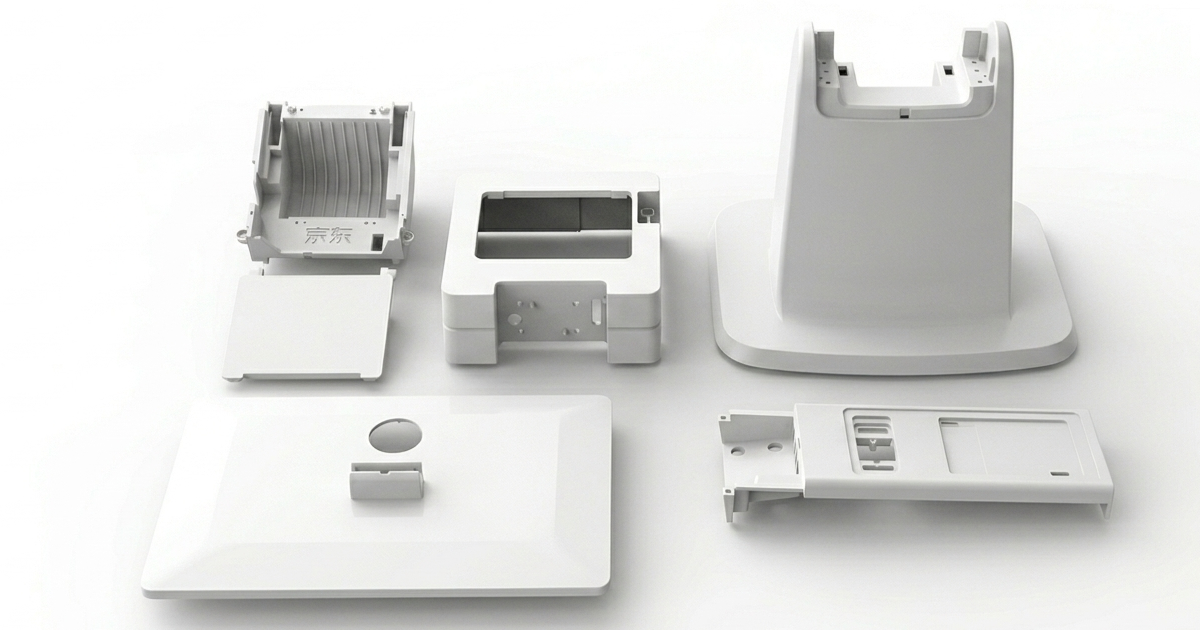
Aperçu du Projet
Un fabricant de terminaux de paiement développant un TPV de comptoir conforme PCI PTS avait besoin d’un moule de production pour le boîtier du clavier PIN — le composant orienté client qui abrite le clavier, la fenêtre d’affichage et la fente du lecteur de carte à puce EMV. Le boîtier est la surface d’interaction principale du terminal et intègre directement des caractéristiques de sécurité qui font partie de l’architecture d’inviolabilité du dispositif.
La pièce combine trois exigences sévères dans un seul moulage : des tolérances de précision pour la fente du lecteur de carte EMV, une géométrie encliquetable inviolable conforme aux exigences PCI PTS de boîtier, et des propriétés de matériau ESD pour protéger l’électronique de traitement des paiements sensible.
Défi : L’ouverture de la fente de carte EMV exigeait une précision dimensionnelle de ±0,05 mm en largeur et en rectitude sur une portée de 82 mm — essentiellement une précision de plaque de moule sur une pièce moulée par injection de production. Atteindre cette précision de manière constante sans post-usinage nécessitait une combinaison d’acier trempé H13, de formage de fente par EDM à fil de précision et de contrôle du process en temps réel.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Pièce | Boîtier de clavier PIN TPV (coque supérieure) |
| Dimensions | 195 × 92 × 18 mm |
| Épaisseur de paroi | 2,2 mm nominale |
| Matériau | PC/ABS FR, UL 94 V-0, grade ESD chargé carbone |
| Résistivité de surface | 10⁴–10⁶ Ω (ESD) |
| Fini extérieur | VDI 24 texture mate fine (anti-empreintes) |
| Ouverture de fenêtre d’affichage | 72 × 48 mm, avec renfoncement de 0,5 mm pour le collage de la lentille |
| Fente carte EMV | 86 × 3,2 mm traversante, ±0,05 mm en largeur |
| Ouvertures clavier | 16× Ø18 mm, positions à ±0,10 mm |
| Standard cosmétique | Classe A sur toutes les surfaces extérieures visibles |
| Caractéristiques inviolables | 6× bossages encliquetables à géométrie de rupture calibrée |
| Volume annuel | 350 000 pièces |
Approche d’Ingénierie
Précision de la Fente de Carte EMV
La fente du lecteur de carte est la caractéristique la plus exigeante dimensionnellement sur la pièce. Les cartes à puce EMV mesurent 85,6 × 53,98 × 0,76 mm selon l’ISO/IEC 7816, et la fente du lecteur doit guider la carte de manière fiable sur des milliers d’insertions sans grippage ni jeu excessif. Atteindre ±0,05 mm sur une largeur de fente de 82 mm exige un contrôle du process de moulage de précision — température de moule maintenue à ±1 °C et vitesse d’injection profilée pour empêcher les bavures sur les bords de la fente.
La fente est formée par une paire d’inserts H13 rectifiés avec précision — un insert côté empreinte, un insert côté noyau — qui se rejoignent au plan de joint pour former le profil complet de la fente :
- Matériau des inserts : H13 trempé à 52 HRC, découpé par EDM à fil à ±0,003 mm
- Largeur de fente : 3,20 mm ±0,05 mm (la carte fait 0,76 mm d’épaisseur ; la fente fournit le jeu nécessaire à la carte et aux ressorts de contact EMV)
- Rectitude de fente : ±0,03 mm sur la longueur visible de 82 mm
- Chanfrein d’entrée de carte : 15° ±1° des deux côtés
Les inserts de fente sont rectifiés et finis par EDM à fil, puis vérifiés sur MMT avant l’assemblage du moule. En production, la largeur de fente est contrôlée sur 5 pièces par poste de 2 heures avec un calibre Go/No-Go étalonné. La vérification complète du profil de fente sur MMT est réalisée sur 1 pièce par poste.
Géométrie Encliquetable Inviolable
Le boîtier se fixe à la base du terminal via 6 clips encliquetables conçus pour se briser visiblement en cas d’ouverture forcée du boîtier — une exigence PCI PTS pour la conception de boîtiers inviolables :
- Engagement du clip : 0,7 mm d’interférence par clip
- Épaisseur de racine du clip : 1,4 mm avec rayon R1,0 mm — conçu pour se fracturer à une force d’arrachement >80N
- Comportement du matériau : Le PC/ABS FR chargé carbone est plus cassant que les grades non chargés — la charge carbone réduit l’allongement à la rupture de typiquement >10 % à environ 3–5 %, ce qui le rend intrinsèquement plus inviolable
La géométrie encliquetable a été validée par des tests physiques sur échantillons T1. Les clips se sont fracturés proprement à une force moyenne de 85N ±8N — au-dessus de l’exigence de rétention d’assemblage de 60N, mais en dessous du seuil où le matériau du boîtier environnant se déformerait au lieu de se fracturer.
Traitement du Matériau ESD
Le PC/ABS FR chargé carbone présente des défis de moulage spécifiques :
- Viscosité à l’état fondu accrue — la charge carbone réduit l’écoulement à l’état fondu d’environ 25 % par rapport à un PC/ABS FR non chargé
- Abrasif pour l’acier à outils — H13 requis pour résister à l’effet abrasif de la charge carbone sur la durée de vie du moule
- Aspect de surface — la charge carbone produit une surface naturellement mate et légèrement texturée ; la texture VDI 24 est appliquée pour rendre la surface uniforme et anti-empreintes selon les normes de finition de surface
- Visibilité des lignes de soudure — les grades chargés carbone montrent les lignes de soudure plus nettement ; la position du point d’injection a été choisie pour que la ligne de soudure principale tombe sur la face inférieure (non visible lorsque le terminal est assemblé)
Positionnement des Ouvertures Clavier
Les 16 ouvertures de boutons du clavier doivent s’aligner précisément avec le clavier à membrane et les contacts PCB en dessous. L’erreur de position cumulée sur toute la longueur de pièce de 195 mm doit rester dans ±0,15 mm.
Nous avons appliqué la prédiction de retrait Moldflow avec le grade spécifique de PC/ABS chargé carbone pour calculer des dimensions d’empreinte compensées. Le moule a été usiné aux dimensions compensées, et les pièces T1 ont été mesurées pour vérifier que le retrait réel correspondait à la prédiction à 0,05 % près.
Détails de l’Outillage
| Paramètre | Détail |
|---|---|
| Type de moule | 2 empreintes, canal froid, injection latérale |
| Base de moule | LKM, 550 × 550 mm |
| Acier | H13, 50±2 HRC |
| Inserts de fente de carte | H13, 52 HRC, finition EDM à fil |
| Canaux | Motif en H, diamètre 5 mm, naturellement équilibré |
| Point d’injection | Point d’injection latéral par empreinte, 2,0 × 1,2 mm |
| Refroidissement | Lignes 10 mm, à 20 mm de l’empreinte ; refroidissement conforme autour de la zone de fente |
| Éjection | 12× éjecteurs Ø4 mm par empreinte (face inférieure uniquement) |
| Surface | VDI 24 mate fine sur la face empreinte |
| Poids du moule | 1 720 kg |
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Largeur fente de carte | 3,20 mm ±0,05 mm | Cpk = 1,73 |
| Rectitude fente de carte | ±0,03 mm / 82 mm | ±0,018 mm |
| Positions ouvertures clavier (16×) | ±0,10 mm | Toutes dans ±0,06 mm |
| Résistivité de surface | 10⁴–10⁶ Ω | 2,8 × 10⁵ Ω |
| UL 94 V-0 | Requis | Confirmé |
| Force de rupture clip | >60N, <100N | 85N ±8N |
| Rebuts cosmétiques (Classe A) | <0,8% | 0,31% |
| Délai T1 | 32 jours | 30 jours |
Le moule est entré en production 9 semaines après le lancement du projet. Le boîtier du terminal a réussi l’évaluation de sécurité physique PCI PTS dès la première soumission. Le client a depuis passé commande d’un second jeu de moules pour accompagner la demande accrue de terminaux.
Cette étude de cas démontre la capacité de moulage de précision de JBRplas pour le matériel de paiement — incluant les tolérances de fente EMV, la géométrie de boîtier inviolable, le traitement de matériau ESD et la traçabilité documentaire pour les programmes de dispositifs financiers.


