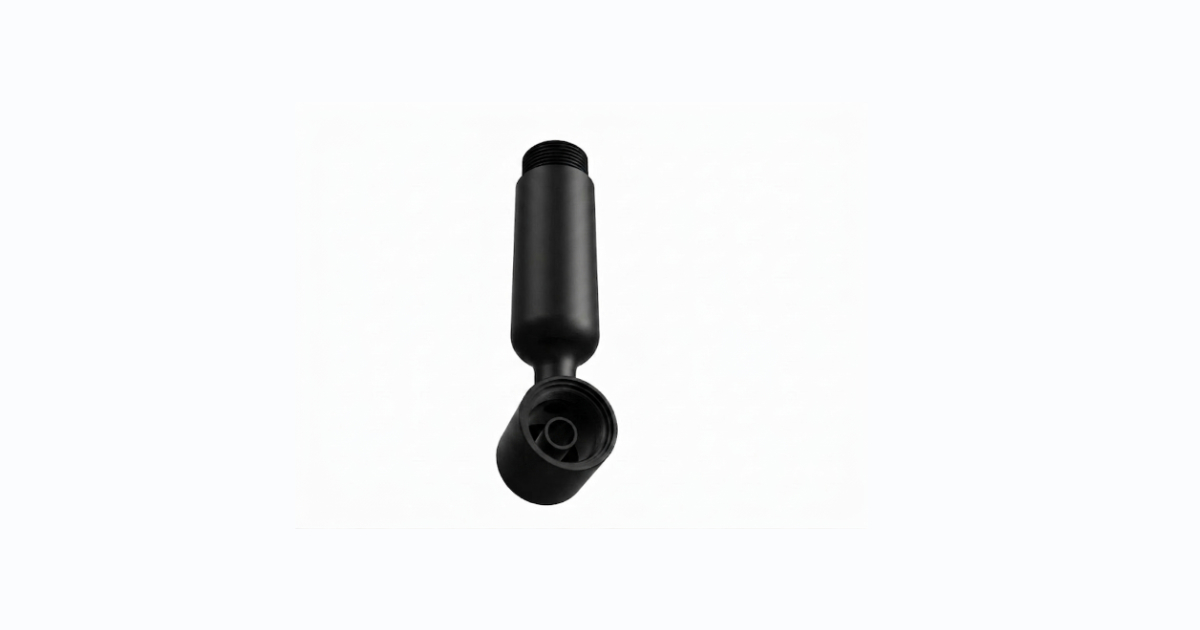
Aperçu du Projet
Un fabricant d’équipements de surveillance environnementale avait besoin d’un boîtier moulé de précision pour une sonde de mesure continue de la qualité de l’eau — un composant cylindrique fin conçu pour une immersion permanente ou de longue durée dans les réseaux d’eau municipaux, les bassins d’aquaculture et les lignes d’eau de process industrielles. Le boîtier protège les électrodes internes et les éléments de détection électroniques tout en restant en contact permanent avec une eau dont le pH, la teneur en chlore, la température et la concentration en minéraux dissous varient sur des années de service.
Le client a spécifié le PEEK (polyéther éther cétone) comme matière du boîtier — une décision dictée par la combinaison d’une exposition chimique continue, de températures d’eau élevées dans certaines applications industrielles et d’une durée de vie attendue de plusieurs années, qui excluait les résines techniques moins coûteuses.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Dimensions de la pièce | 32,6 × 137 × 32,6 mm (boîtier de sonde cylindrique) |
| Poids de la pièce | 64 g |
| Matière | PEEK, qualité industrielle/médicale |
| Épaisseur de paroi | 1,8 mm nominale (corps cylindrique évidé) |
| Exigence d’étanchéité | IP68 — immersion continue |
| Caractéristiques critiques | Gorges de joint torique, raccord de sonde fileté, bossage interne d’électrode |
| Température de service | -10 °C à +95 °C en continu (applications eau de process) |
| Exposition chimique | Chlore, chloramine, pH variable (3–11), minéraux dissous |
| Volume annuel | 18 000 pièces |
Approche d’Ingénierie
Pourquoi le PEEK — et Pourquoi Son Moulage Est Difficile
Le PEEK a été spécifié pour trois raisons qu’aucune résine moins coûteuse ne peut satisfaire simultanément :
- Résistance à l’hydrolyse — l’immersion continue dans l’eau sur une durée de vie de plusieurs années dégrade la plupart des plastiques techniques par attaque hydrolytique. Le squelette aromatique du PEEK est pratiquement inerte face à ce mécanisme.
- Résistance chimique — les réseaux d’eau municipaux et industriels exposent le boîtier au chlore, à la chloramine et à des variations de pH qui fissureraient sous contrainte ou dégraderaient l’ABS, le PC ou même le PPS avec le temps. Le PEEK résiste à pratiquement tous ces agents sans dégradation mesurable.
- Stabilité dimensionnelle sous cyclage thermique — la précision de calibration du capteur dépend du maintien d’une géométrie interne constante lorsque la température de l’eau varie au fil des saisons et lors des perturbations de process. Le faible coefficient de dilatation thermique du PEEK maintient stable l’espacement des électrodes.
Ces mêmes propriétés font du PEEK l’une des matières les plus exigeantes à mouler par injection :
- Température de matière : 360–400 °C — très au-dessus des résines techniques standard (ABS : ~240 °C, PC : ~300 °C), ce qui impose un chauffage de fourreau et une conception de vis spécifiques
- Température de moule : 150–200 °C — le moule lui-même doit tourner chaud pour maîtriser la cristallinité et éviter les déformations ; cela exige des régulateurs de température de moule à huile et non des circuits d’eau standard
- Sensibilité à la cristallisation — la vitesse de refroidissement influe directement sur le taux de cristallinité, qui conditionne à son tour la résistance mécanique, la résistance chimique et la stabilité dimensionnelle. Un refroidissement irrégulier produit des pièces irrégulières
- Abrasivité pour l’outillage — la température de transformation élevée et la rigidité du PEEK accélèrent l’usure de l’acier de moule standard, en particulier aux attaques et dans les canaux d’écoulement étroits
Conception du Moule pour une Transformation à Haute Température
Choix de l’acier : nous avons spécifié du H13 trempé à 50 HRC plutôt que du P20 standard. Aux températures de transformation du PEEK maintenues sur des milliers de cycles, la dureté plus faible du P20 entraîne une érosion prématurée des attaques et une dérive dimensionnelle des portées d’étanchéité critiques — inacceptable pour une pièce où la tolérance de la gorge de joint torique détermine directement la performance d’étanchéité IP68.
Régulation thermique de moule à huile : le refroidissement de moule à eau standard ne peut pas atteindre les 150–200 °C exigés par le PEEK. Nous avons conçu le moule avec des circuits d’huile, alimentés par une unité de régulation thermique (TCU) dédiée capable de fonctionner en continu à 180 °C — une architecture de refroidissement de moule différente de celle de 95 % des moules que nous produisons.
Conception de l’attaque pour la stabilité thermique : une attaque sous-marine unique a été positionnée à la base du corps cylindrique, à l’écart de la zone d’étanchéité critique. La zone de plus fort cisaillement et de plus haute température du trajet de matière reste ainsi éloignée des caractéristiques dimensionnellement critiques, ce qui réduit le risque de déformation localisée près des gorges d’étanchéité.
Évents pour une matière à haute viscosité : la viscosité à l’état fondu du PEEK, supérieure à celle des résines de grande diffusion, a exigé des évents plus larges que la pratique standard — 0,02 mm de profondeur d’évent au plan de joint contre 0,015 mm habituellement chez nous — pour éviter le gaz emprisonné et les manques à l’extrémité de l’empreinte allongée de 137 mm.
Atteindre la Performance d’Étanchéité IP68
Les gorges de joint torique situées à chaque extrémité du boîtier sont la caractéristique dimensionnelle la plus critique de la pièce. La performance d’étanchéité aux profondeurs et pressions des réseaux d’eau industriels a exigé :
- une largeur et une profondeur de gorge contrôlées à ±0,02 mm — plus serré que notre tolérance de précision standard de ±0,05 mm, obtenu par finition EDM des inserts de gorge plutôt que par usinage CNC standard
- un état de surface SPI A2 (polissage diamant fin) sur les surfaces d’étanchéité, pour garantir un contact de joint torique constant et éliminer les micro-chemins de fuite
- une vérification dimensionnelle après moulage de chaque gorge d’étanchéité par MMT (CMM), avant libération des pièces vers la ligne d’assemblage du client
Validation en Conditions Réelles
L’inspection de premier article standard a été complétée par une validation spécifique à l’application, vu la sévérité de l’environnement de service :
- Inspection dimensionnelle — vérification MMT de toutes les dimensions critiques, avec une attention particulière à la géométrie des gorges d’étanchéité et à l’alignement du bossage d’électrode
- Essai de pression / fuite — des boîtiers échantillons ont été testés sous pression à 2 bar en immersion, en simulant la profondeur d’installation la plus défavorable, sans aucune fuite sur l’échantillon testé
- Cyclage thermique — des pièces échantillons ont été cyclées entre 5 °C et 90 °C sur 50 cycles pour vérifier la stabilité dimensionnelle des surfaces d’étanchéité ; aucune déformation mesurable n’a été relevée
- Contrôle d’exposition chimique — l’inspection de surface après 72 heures d’immersion dans une solution de chlore à 10 ppm n’a montré aucune dégradation visible, en cohérence avec les données matériau du PEEK
Détails de l’Outillage
| Paramètre | Détail |
|---|---|
| Type de moule | 1 empreinte, canal froid, attaque sous-marine |
| Base de moule | LKM standard, modifiée pour le refroidissement par circuits d’huile |
| Acier empreinte / noyau | H13, trempé à 50 HRC |
| Régulation thermique du moule | TCU à huile, 180 °C en continu |
| Finition des gorges d’étanchéité | EDM + polissage diamant SPI A2 |
| Éjection | Plaque dévêtisseuse (évite les marques d’éjecteurs sur les surfaces adjacentes aux zones d’étanchéité) |
| Attaque | Attaque sous-marine, base de la pièce, à l’écart de la zone d’étanchéité |
Calendrier
| Jalon | Durée |
|---|---|
| Rapport DFM émis | Jour 4 (revue de transformation spécifique PEEK) |
| Conception du moule terminée | Jour 14 |
| Approbation du design par le client | Jour 17 |
| Acier commandé et reçu | Jour 21 |
| Usinage et finition EDM | Jour 28 |
| Essai T1 (qualification du process PEEK) | Jour 32 |
| Échantillons T1 expédiés au client | Jour 34 |
| Validation pression / thermique terminée | Jour 45 |
| Libération en production | Jour 48 |
Le délai entre T1 et la libération en production, plus long que sur les programmes en résine technique standard, reflète les étapes de validation supplémentaires propres à une application en immersion de plusieurs années — du temps investi en amont pour éviter les défaillances terrain.
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Tolérance de gorge d’étanchéité | ±0,02 mm | ±0,015 mm |
| Essai de pression IP68 | Zéro fuite à 2 bar | ✅ Conforme, zéro fuite |
| Stabilité au cyclage thermique | Aucune déformation mesurable | ✅ Confirmé, 50 cycles |
| Résistance chimique (72 h, 10 ppm Cl) | Aucune dégradation visible | ✅ Confirmé |
| Délai T1 | 35 jours | 32 jours |
| Cpk de production (largeur de gorge d’étanchéité) | ≥ 1,33 | 1,61 |
Le moule est en production depuis plus de 14 mois et alimente la ligne de surveillance continue de la qualité de l’eau du client. Aucun rapport terrain de défaillance d’étanchéité ou de dégradation du boîtier n’a été reçu à ce jour, ce qui est cohérent avec les données de validation et avec la tenue à long terme établie du PEEK en milieu chimique aqueux.
Cette étude de cas démontre la capacité de JBRplas à transformer des résines techniques hautes performances comme le PEEK — y compris la régulation thermique de moule à huile, les surfaces d’étanchéité finies par EDM et les protocoles de validation spécifiques aux composants en exposition chimique et aqueuse continue.
Discuter d’un projet de moulage en résine haute performance →


