Aperçu du Projet
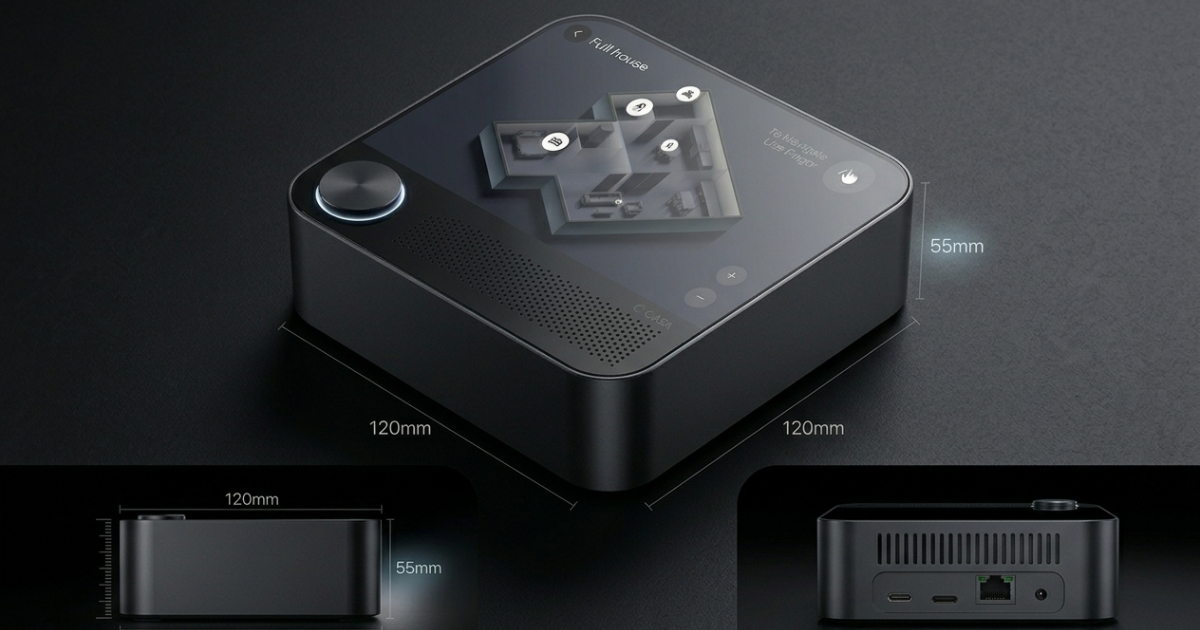
Une marque d’électronique grand public développant un nouveau hub domotique avait besoin d’un moule de production pour le boîtier de l’appareil — une coque ABS bi-ton avec une surface supérieure texturée mate et des panneaux latéraux brillants. Le boîtier est un appareil alimenté sur secteur, ce qui impose une tenue au feu UL 94 V-0. Le client exigeait 1,2 million de boîtiers par an, ce qui appelle une solution à haute cavitation avec un temps de cycle inférieur à 30 secondes.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Pièce | Corps du boîtier du hub domotique (une seule pièce) |
| Dimensions | 120 × 120 × 55 mm |
| Épaisseur de paroi | 1,8 mm nominale |
| Matière | ABS FR, classé UL 94 V-0 |
| Finition extérieure | Texture mate VDI 27 (dessus), SPI B1 semi-brillant (côtés) |
| Standard cosmétique | Classe A sur toutes les surfaces extérieures visibles |
| Couleur | RAL 9003 Blanc signalisation |
| Ignifugation | UL 94 V-0 à 1,6 mm d’épaisseur de paroi |
| Volume annuel | 1 200 000 pièces |
| Temps de cycle visé | < 30 secondes |
Approche d’Ingénierie
Analyse du Nombre d’Empreintes et du Temps de Cycle
À 1,2 million de pièces par an et un temps de cycle visé de 30 secondes, le besoin de production se calcule ainsi :
- 1 200 000 ÷ (2 cycles/minute × 60 min × 20 h × 250 jours) = 2,0 empreintes minimum
Nous avons recommandé un moule à 4 empreintes pour intégrer une marge de flexibilité de planning, absorber les arrêts de maintenance planifiés et offrir une redondance si une empreinte demande une intervention en cours de production.
Avec un moule à 4 empreintes à 28 secondes de cycle sur une presse de 350 T :
- Cadence de production : 514 cycles/heure × 4 empreintes = 2 056 pièces/heure
- Capacité annuelle : 2 056 × 20 heures × 250 jours = 10,3 millions de pièces (marge de sécurité de 4,3× sur le besoin)
Sélection de l’ABS Ignifugé
Les résines ABS de qualité FR contiennent des additifs retardateurs de flamme halogénés ou non halogénés qui compliquent la conception du moule :
- les additifs FR réduisent généralement l’écoulement à l’état fondu — les sections d’attaque doivent être augmentées ;
- les résines FR halogénées dégagent du chlorure d’hydrogène ou du bromure d’hydrogène corrosifs aux températures de transformation — l’acier du moule doit résister à la corrosion ;
- la tendance au brûlage est plus élevée avec les résines FR — l’évacuation des gaz est essentielle.
Nous avons retenu le CHIMEI PA-758A, un ABS FR non halogéné qui atteint le V-0 à 1,5 mm, avec un écoulement à l’état fondu supérieur aux alternatives halogénées. La UL Yellow Card a été confirmée avec le client avant la commande.
Pour l’acier, nous avons utilisé du 718H (équivalent P20, prétrempé à 33 HRC) avec des inserts d’attaque chromés pour limiter la corrosion légère liée aux dégagements gazeux des additifs FR.
Gestion de la Texture et des Dépouilles
Le client a spécifié une texture VDI 27 conforme aux normes de finition de surface sur la surface supérieure — une texture à grain moyen qui exige au minimum 2,5° de dépouille pour se démouler proprement. Notre revue DFM du design client a relevé une dépouille de 1,5° sur les faces texturées — insuffisant.
Nous avons émis un rapport DFM recommandant d’augmenter la dépouille sur 4 faces. Le client a révisé ses fichiers de design en 3 jours, évitant des traces de frottement permanentes sur chaque pièce — un défaut de moulage causé par l’arrachement de la texture à l’éjection.
Équilibrage du Canal pour un Moule à 4 Empreintes
Avec 4 empreintes disposées en 2×2, un remplissage équilibré des 4 empreintes est déterminant pour la constance du poids et des dimensions des pièces. Nous avons conçu un canal froid en H (naturellement équilibré, longueur de trajet identique jusqu’à chaque attaque) et dimensionné les canaux à 6 mm de diamètre — le compromis standard entre pression de remplissage et rendement matière.
Système d’alimentation final : 4 attaques sous-marines en Ø1,6 mm, placées sur la face intérieure inférieure du boîtier, là où la trace d’attaque est masquée lorsque le hub est posé sur une surface.
Détails de l’Outillage
| Paramètre | Détail |
|---|---|
| Type de moule | 4 empreintes, canal froid, attaque sous-marine |
| Base de moule | LKM, 560 × 560 mm |
| Acier | 718H prétrempé, 33 HRC |
| Inserts d’attaque | Attaque sous-marine Ø1,6 mm chromée |
| Canal | En H, 6 mm de diamètre |
| Refroidissement | Circuits d’eau Ø8 mm, à 20 mm de la surface d’empreinte |
| Éjection | 12 × Ø4 mm éjecteurs par empreinte (sur bride de base, hors zone cosmétique) |
| Texture | VDI 27 mate sur la face supérieure ; SPI B1 sur les faces latérales |
| Poids du moule | 1 350 kg |
Optimisation du Temps de Cycle
Atteindre le temps de cycle < 30 secondes a exigé d’optimiser trois phases :
| Phase | Temps | Optimisation |
|---|---|---|
| Injection | 1,8 s | Fourreau chaud, diamètre d’attaque optimisé |
| Compactage / maintien | 4,5 s | Minimum nécessaire pour éviter les retassures aux bossages |
| Refroidissement | 18,0 s | Circuits de refroidissement Ø8 mm à 20 mm ; température moule 30 °C |
| Éjection / ouverture-fermeture | 3,5 s | Course d’éjection rapide, presse à servomoteur |
| Cycle total | 27,8 s | ✅ Sous l’objectif de 30 s |
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Temps de cycle | < 30 s | 27,8 s |
| UL 94 V-0 | Requis | ✅ Confirmé (PA-758A, UL Yellow Card) |
| Rebuts cosmétiques (classe A) | < 0,5 % | 0,22 % |
| Équilibrage des empreintes (variation de poids) | < 2 % | 0,8 % |
| Délai T1 | 25 jours | 22 jours |
| Correspondance couleur RAL 9003 | ΔE < 1,5 | ΔE = 0,9 |
| Capacité annuelle (4 empreintes) | 1,2 M minimum | 10,3 M (marge de sécurité 4×) |
Le moule est entré en production de série à la semaine 8 après le lancement du projet. Le boîtier a passé la certification UL à la première soumission. Le produit du client est sorti dans les délais.
Cette étude de cas démontre la capacité de JBRplas en production de grande série pour les boîtiers d’électronique grand public — de la sélection de matière ignifugée et de la conformité UL aux surfaces cosmétiques classe A, à l’outillage multi-empreintes équilibré et aux objectifs de temps de cycle agressifs.


