Aperçu du Projet
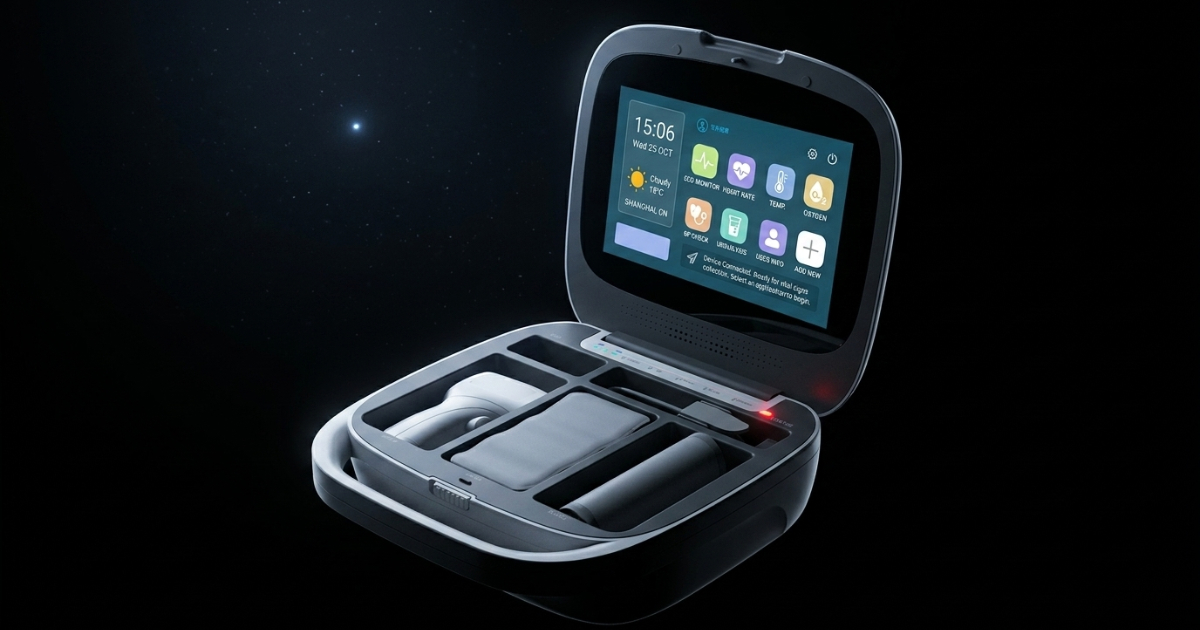
Un fabricant de dispositifs médicaux développant un analyseur de diagnostic portable au chevet du patient avait besoin d’un boîtier plastique en deux parties pour l’enceinte de l’appareil. Le boîtier devait être produit en polycarbonate USP Classe VI, moulé dans un environnement de salle blanche ISO 8, et étayé par une documentation de traçabilité complète des lots pour soutenir la soumission 510(k) du client et son Device History Record.
L’enceinte de l’appareil est un composant de dispositif médical de classe II — non implantable, en contact avec le patient, exigeant une biocompatibilité de surface et une résistance aux désinfectants hospitaliers.
Spécifications de la Pièce
| Paramètre | Spécification |
|---|---|
| Assemblage | Enceinte clamshell en 2 pièces (supérieure + inférieure) |
| Dimensions de la pièce | Supérieure : 210 × 210 × 10 mm / Inférieure : 210 × 210 × 55 mm |
| Épaisseur de paroi | 2,0 mm nominale |
| Matériau | SABIC Lexan 940 PC, grade médical, USP Classe VI |
| Finition de surface | SPI B1 (semi-brillant) extérieur, SPI C1 intérieur |
| Standard cosmétique | Zéro défaut visible sur toutes les faces extérieures |
| Résistance aux désinfectants | IPA 70 %, composés d’ammonium quaternaire |
| Volume annuel | 15 000 ensembles (30 000 pièces) |
| Exigence salle blanche | ISO 8 / Classe 100 000 |
Approche d’Ingénierie
Sélection du Matériau et Conformité
Le client avait initialement spécifié de l’ABS standard pour le boîtier. Notre revue d’ingénierie a identifié deux problèmes :
- L’ABS standard n’a pas la certification USP Classe VI — requise pour les enceintes de dispositifs médicaux ; l’ABS de grade médical existe, mais reste limité en transparence.
- Le protocole de désinfection du client incluait un essai de frottement à l’IPA 70 % — et l’ABS résiste mal à l’IPA, avec un risque de fissuration sous contrainte de la surface extérieure.
Nous avons recommandé le SABIC Lexan 940 PC — un polycarbonate de grade médical certifié USP Classe VI, très résistant à l’IPA et aux ammoniums quaternaires, et capable d’atteindre la surface cosmétique semi-brillante exigée par le client. La fiche technique du Lexan 940 et le certificat de conformité USP Classe VI ont été inclus dans notre dossier de qualification matière.
Conception du Moule pour Pièces PC Cosmétiques
Le polycarbonate est l’une des matières les plus difficiles à mouler pour des surfaces cosmétiques de classe A. Décisions de conception clés :
Type de seuil : canal chaud à obturateur sur les deux moules — supprime la carotte froide, réduit la marque de seuil à une dépression affleurante < 0,2 mm et évite la contamination par bouchon froid sur les surfaces cosmétiques.
Nuance d’acier : acier inoxydable S136 (équivalent 420SS), trempé à 50 HRC. Le S136 résiste à la corrosion liée au dégazage du PC aux températures de transformation et se polit régulièrement jusqu’à SPI B1.
Éventage : éventage complet au plan de joint sur 0,015 mm de profondeur pour éviter les marques de brûlure et les injections incomplètes — le PC dégaze à la température de transformation, et un éventage insuffisant laisse des stries brunes sur les surfaces cosmétiques.
Refroidissement : refroidissement équilibré sur les deux moitiés, le côté empreinte (face cosmétique extérieure) réglé 5 °C plus froid que le noyau pour orienter le retrait de la pièce vers le côté non cosmétique.
Protocole de Production en Salle Blanche
Les deux moules sont dédiés à la cellule de moulage en salle blanche ISO 8 de JBRplas. Le protocole de production comprend :
- Séchage de la résine 48 heures à 120 °C avant chaque campagne de production
- Habillement du personnel (filet à cheveux, combinaison salle blanche, gants, surchaussures)
- Extraction automatisée des pièces directement vers un sachet antistatique à l’intérieur de la salle blanche
- Vérification du comptage particulaire au début de chaque poste
- Inspection cosmétique de la première pièce sous un éclairage directionnel de 500 lux
Détails de l’Outillage
| Paramètre | Boîtier supérieur | Boîtier inférieur |
|---|---|---|
| Type de moule | 1 empreinte, canal chaud, obturateur | 1 empreinte, canal chaud, obturateur |
| Acier | S136, 50 HRC | S136, 50 HRC |
| Canal | Buse chaude Synventive | Buse chaude Synventive |
| Seuil | Obturateur, pointe Ø1,5 mm | Obturateur, pointe Ø1,5 mm |
| Éjection | Plaque dévêtisseuse | Plaque dévêtisseuse |
| Surface | SPI B1 selon les standards de finition de surface | Face d’empreinte SPI B1 (extérieur) |
L’éjection par plaque dévêtisseuse (plutôt que par éjecteurs) a été spécifiée pour éviter toute marque d’éjecteur sur les surfaces extérieures du boîtier.
Documentation Livrée
Pour chaque lot de production, JBRplas fournit :
| Document | Contenu |
|---|---|
| Certificat de conformité | Numéro de lot, quantité, matière, conformité d’inspection |
| Certificat matière | SABIC Lexan 940, numéro de lot, certificat USP Classe VI |
| Rapport de première pièce (FAI) | Les 28 cotes du plan, mesurées et enregistrées |
| Rapport dimensionnel | Données MMT, Cp/Cpk sur 6 cotes critiques |
| Relevé de procédé | Paramètres d’injection de la campagne de production approuvée |
| Journal de production salle blanche | Comptage particulaire, personnel, poste, numéro de presse |
Ce dossier documentaire a été soumis au service Qualité du client et référencé dans sa soumission 510(k) à la FDA.
Résultats
| Métrique | Objectif | Atteint |
|---|---|---|
| Rebuts cosmétiques | <0,5 % | 0,18 % |
| Cpk dimensionnel (cotes critiques) | ≥1,33 | 1,58 (supérieur) / 1,71 (inférieur) |
| Délai T1 | 25 jours | 24 jours |
| Résistance aux désinfectants | Conforme IPA 70 %, ammonium quaternaire | ✅ Conforme |
| Conformité USP Classe VI | Requise | ✅ Certifiée (Lexan 940) |
| Documentation pour DHR | Dossier complet | ✅ Livré |
Le client a déposé sa demande 510(k) 8 semaines après réception du dossier d’approbation des échantillons de production. L’appareil a obtenu la clearance FDA et est entré en lancement commercial. JBRplas continue d’alimenter les quantités de production dans le cadre d’un accord de réapprovisionnement Kanban.
Cette étude de cas démontre la capacité de JBRplas à produire des enceintes cosmétiques de dispositifs médicaux en polycarbonate — y compris la production en salle blanche, la gestion de la conformité matière et une documentation complète pour les soumissions réglementaires.


