Sobreinyección y Moldeo con Insertos | Inyección Multimaterial | JBRplas
Sobreinyección, moldeo con insertos y moldeo en dos etapas (2K) — TPE sobre PC, encapsulación de insertos metálicos, piezas multimaterial. Certificado ISO 9001 y 13485, fábrica en Shenzhen.
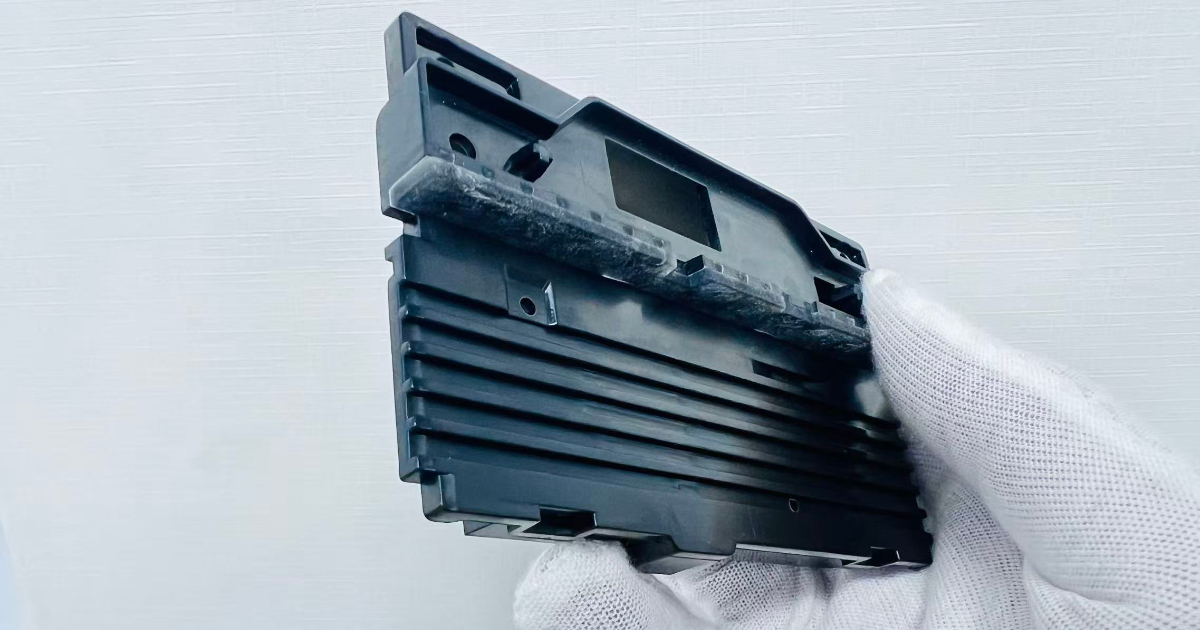
Moldeo por Inyección Multimaterial y Multicomponente
No todas las piezas de plástico están hechas de un solo material. Los agarres necesitan superficies de tacto suave sobre cuerpos rígidos. Los conectores necesitan roscas metálicas encapsuladas en plástico. Los sellos necesitan labios flexibles unidos a marcos estructurales. JBRplas ofrece tres procesos de moldeo multimaterial — sobreinyección, moldeo con insertos y moldeo en dos etapas (2K) — desde una sola planta en Shenzhen.
El proceso adecuado depende de los materiales, los volúmenes y la geometría. Esta página explica las diferencias, las capacidades y cómo elegir.
Sobreinyección
La sobreinyección une un segundo material — normalmente un TPE o TPU blando — sobre un sustrato rígido moldeado previamente (PC, ABS, PP, PA). Los dos materiales forman una unión química o mecánica en la interfaz y producen una única pieza integrada.
Aplicaciones Típicas
- Agarre de tacto suave en herramientas eléctricas, dispositivos médicos y electrónica de consumo
- Juntas y sellos integrados para carcasas con clasificación IP (IPX4–IPX7)
- Pulseras de dispositivos wearables — estructura rígida con capa de TPE en contacto con la piel
- Botones y teclados sobreinyectados — superficie de accionamiento blanda sobre carcasa rígida
- Pies antideslizantes y topes en carcasas de equipos industriales
- Mangos de instrumentos dentales y quirúrgicos — núcleo rígido + agarre blando
Pares de Materiales Compatibles
La sobreinyección exige compatibilidad química entre el sustrato y el material de sobreinyección. No todos los TPE se unen a todos los sustratos. La tabla siguiente recoge los pares que JBRplas procesa de forma habitual:
| Sustrato | Sobremolde | Tipo de Unión | Resistencia al Pelado Típica |
|---|---|---|---|
| PC | TPE (grado médico) | Química | >10 N/mm |
| PC | TPU | Química | >8 N/mm |
| ABS | TPE | Química | >8 N/mm |
| ABS | TPU | Química | >7 N/mm |
| PP | TPE | Mecánica (interfaz texturizada) | >5 N/mm |
| PA6 / PA66 | TPE | Química (con imprimación) | >6 N/mm |
| PC/ABS | TPE / TPU | Química | >8 N/mm |
La resistencia de unión se valida en cada lote de producción mediante ensayo de pelado según ISO 813. En aplicaciones médicas solo se utilizan grados de TPE certificados ISO 10993.
Requisitos del Proceso
- Control de la temperatura del sustrato: la unión de la sobreinyección depende de que la superficie del sustrato esté a la temperatura correcta cuando se inyecta el material de sobreinyección. La ventana de proceso es típicamente de 10–15 °C: demasiado frío y la unión falla; demasiado caliente y el sustrato se deforma.
- Diseño del molde del sustrato: el molde del sustrato debe producir piezas que encajen con precisión en la cavidad de sobreinyección. Las tolerancias dimensionales del sustrato en la interfaz de sobreinyección se mantienen en ±0,05 mm.
- Diseño del molde de sobreinyección: las superficies de cierre en los bordes del sustrato deben mecanizarse para evitar rebabas en el límite de la sobreinyección. Es trabajo manual de asentado de cierres (die spotting) que exige la experiencia de un ajustador de moldes.
- Tiempo de ciclo: la sobreinyección añade 15–25 segundos al ciclo total frente al moldeo de un solo material, según el tamaño de la pieza y el par de materiales.
Moldeo con Insertos
El moldeo con insertos encapsula un componente preformado — normalmente un inserto roscado metálico, un casquillo, un contacto eléctrico o una PCB — dentro de un cuerpo de plástico moldeado por inyección. El inserto se coloca en el molde antes de cada disparo y el plástico fluye a su alrededor, fijándolo en su posición durante la solidificación.
Aplicaciones Típicas
- Insertos roscados de latón en carcasas de plástico para montaje con tornillo
- Casquillos de acero inoxidable en alojamientos de rodamientos y puntos de pivote
- Contactos y terminales eléctricos en cuerpos de conector
- Encapsulación de PCB en carcasas de sensores y módulos electrónicos
- Insertos de imán en componentes de disparo de sensores
- Placas de refuerzo metálicas en soportes estructurales de plástico
Tipos de Insertos y Tolerancias
| Tipo de Inserto | Material | Tolerancia de Posicionamiento | Tratamiento Previo al Moldeo |
|---|---|---|---|
| Inserto roscado | Latón, acero inoxidable | ±0,05 mm | Desengrasado, precalentado a 80–120 °C |
| Casquillo liso | Acero inoxidable, bronce | ±0,03 mm | Desengrasado, precalentado |
| Terminal eléctrico | Latón, bronce fosforoso | ±0,08 mm | Solo desengrasado (sin precalentado para contactos recubiertos) |
| PCB | FR4 | ±0,10 mm | Recubrimiento conformal si se especifica |
| Imán | NdFeB, ferrita | ±0,05 mm | Precalentado a 80 °C para reducir el choque térmico |
Requisitos del Proceso
- Posicionamiento del inserto: los insertos se colocan en el molde manualmente o mediante colocación automática (pick-and-place). La tolerancia de posicionamiento se mantiene con alojamientos mecanizados en el molde — el inserto encaja en un rebaje mecanizado con precisión que lo retiene durante la inyección.
- Precalentamiento del inserto: los insertos metálicos se precalientan a 80–120 °C antes de cargarlos. Un inserto frío hace que la masa fundida se congele antes de tiempo a su alrededor, lo que genera una unión interfacial débil y marcas de rechupe en la cara opuesta.
- Impacto en el tiempo de ciclo: la carga manual de insertos añade 10–20 segundos por ciclo frente a un molde sin insertos. La carga automática lo reduce a 5–8 segundos, adecuada para volúmenes superiores a 100.000 piezas al año.
- Requisitos de utillaje: acero P20 como mínimo para moldeo con insertos, por el desgaste del contacto metal con metal durante la colocación de los insertos. Se recomienda H13 para volúmenes superiores a 100.000 ciclos.
Sobreinyección vs Moldeo con Insertos
| Sobreinyección | Moldeo con Insertos | |
|---|---|---|
| Qué se añade | Un segundo material plástico | Un componente metálico o no plástico |
| Cómo se une | Adhesión química o anclaje mecánico | Encapsulación mecánica (el plástico contrae alrededor del inserto) |
| Tiempo de ciclo típico | 15–25 s añadidos | 10–20 s añadidos |
| Complejidad del utillaje | Dos moldes (sustrato + sobreinyección) | Un molde con sistema de carga de insertos |
| ¿Volumen bajo? | Sí — método de inserto-sobreinyección | Sí — carga manual |
Moldeo 2K (Dos Etapas)
El moldeo 2K inyecta dos materiales o colores diferentes en el mismo molde en un solo ciclo de máquina. El primer material se inyecta en la cavidad primaria; después el molde gira (plato rotativo) o la pieza se transfiere (macho retráctil) a una segunda cavidad donde se inyecta el segundo material. El resultado es una única pieza integrada con dos materiales, producida en un ciclo.
Aplicaciones Típicas
- Teclas y botones bicolor (símbolo en un color, cuerpo en otro)
- Lentes de pilotos traseros de automoción — lente de PC transparente + carcasa de ABS negra en una sola pieza
- Mangos de cepillo de dientes — núcleo rígido de PP + agarre blando de TPE en un solo disparo
- Mandos giratorios con anillo exterior de tacto suave y cubo interior rígido
- Carcasas de dispositivos médicos con sellos blandos integrados
2K vs Sobreinyección
| Moldeo 2K | Sobreinyección | |
|---|---|---|
| Proceso | Una máquina, un ciclo, dos unidades de inyección | Dos moldes separados, dos ciclos |
| Tiempo de ciclo | Más rápido — ambos materiales se moldean en un ciclo | Más lento — el sustrato se moldea primero y luego se sobreinyecta |
| Coste del utillaje | Mayor — requiere un molde rotativo 2K dedicado | Menor — dos moldes estándar |
| Volumen mínimo | Normalmente >200.000 piezas/año para ser rentable | Viable desde 5.000 piezas |
| Resistencia de unión | Óptima — el segundo material se inyecta con el primero aún caliente | Buena — el sustrato se recalienta con la masa fundida de sobreinyección |
| Mejor para | Productos de consumo de gran volumen | Volumen bajo-medio, médico, industrial |
Enfoque de JBRplas
Para programas por debajo de 200.000 piezas al año, JBRplas recomienda el método de inserto-sobreinyección: moldear el sustrato, transferirlo manualmente o con robot al molde de sobreinyección e inyectar el segundo material. Los parámetros de proceso, la resistencia de unión y los resultados dimensionales son idénticos a los del 2K. La diferencia es el tiempo de ciclo y la mano de obra: el 2K es más rápido, pero la inversión en utillaje solo se amortiza con volúmenes altos.
Para programas por encima de 200.000 piezas al año, JBRplas puede fabricar moldes rotativos 2K dedicados con sistemas de canal caliente para ambos materiales. Cotizamos ambos enfoques y dejamos que la economía de producción decida.
Para el utillaje en sí — estructuras rotativas y de macho retráctil, emparejamiento de materiales y validación — consulte fabricación de moldes 2K.
Elegir el Proceso Adecuado
| Su Pieza | Proceso Recomendado | Por Qué |
|---|---|---|
| Carcasa rígida + superficie de agarre blanda | Sobreinyección | TPE sobre PC/ABS, proceso estándar |
| Cuerpo plástico + inserto roscado metálico | Moldeo con insertos | Inserto de latón encapsulado durante el moldeo |
| Dos colores en una pieza (sin material blando) | Moldeo 2K | Teclas bicolor, emblemas, embellecedores |
| Sello rígido + flexible (volumen bajo, <100K) | Sobreinyección (inserto-sobreinyección) | Menor coste de utillaje que el 2K |
| Sello rígido + flexible (volumen alto, >200K) | Moldeo 2K | Un ciclo, menor coste por pieza en volumen |
| Cuerpo plástico + PCB embebida | Moldeo con insertos | PCB cargada en el molde y encapsulada |
| Refuerzo metálico en soporte estructural | Moldeo con insertos | Inserto de acero o latón para carga estructural |
| Pulsera wearable blanda + cierre rígido | Sobreinyección | TPE sobre PC, materiales de grado médico disponibles |
Preguntas Frecuentes
¿Cuál es la cantidad mínima de pedido para sobreinyección o moldeo con insertos?
No hay MOQ formal. Ejecutamos sobreinyección y moldeo con insertos desde 500 piezas para prototipos y validación. En moldeo con insertos, el suministro de insertos suele ser el factor limitante: podemos suministrar los insertos o trabajar con componentes aportados por el cliente.
¿Pueden hacer sobreinyección con materiales de grado médico?
Sí. Nuestra certificación ISO 13485 cubre programas de sobreinyección. Utilizamos grados de TPE certificados ISO 10993 (Kraiburg THERMOLAST M, etc.) para aplicaciones médicas de contacto con la piel. La trazabilidad completa por lote y los certificados de material USP Clase VI se entregan de serie en los programas médicos.
¿Ustedes suministran los insertos o los aporto yo?
Ambas opciones. Podemos suministrar insertos roscados estándar (latón, acero inoxidable) y casquillos desde nuestra red de proveedores homologados. Los insertos a medida o propietarios los aporta el cliente. Recomendamos facilitar una especificación dimensional y una tolerancia para cualquier inserto aportado por el cliente.
¿Cómo validan la resistencia de unión en piezas sobreinyectadas?
Ensayo de resistencia al pelado según ISO 813 sobre 3 piezas de muestra de cada lote de producción. La resistencia de unión objetivo se especifica en la fase de DFM según el par de materiales. Para programas médicos y de automoción se dispone de ensayos adicionales de durabilidad (ciclos térmicos, exposición química).
¿Pueden hacer sobreinyección en volumen bajo?
Sí. Para programas por debajo de 100.000 piezas utilizamos el método de inserto-sobreinyección: moldear el sustrato en una prensa y transferirlo a una segunda prensa para la sobreinyección. Así se evita el coste de un molde rotativo 2K dedicado y se obtiene la misma calidad de pieza. Más información →
Relacionado
- Industrias: Dispositivos Médicos, Electrónica y Electrodomésticos, Hogar Inteligente
- Servicios relacionados: Fabricación de Moldes 2K, Moldeo por Inyección, Moldeo de Precisión, Ensamblaje y Embalaje
También le puede interesar
Servicios de Moldeo por Inyección de Plástico a Medida
JBRplas opera una planta de moldeo …
Moldeo por Inyección de Gran Volumen
A partir de 100.000 piezas al año, un programa de …
Utillaje Rápido y Moldeo de Prototipos por Inyección
Cuando necesita piezas moldeadas por …