Moldeo de Precisión | Piezas de Alta Tolerancia | JBRplas
Moldeo por inyección de alta precisión en Shenzhen — tolerancias de ±0,02 mm, Cpk ≥ 1,67, prensas servo-hidráulicas, control SPC. Conectores, componentes médicos, piezas ópticas. Certificado ISO 9001 y 13485.
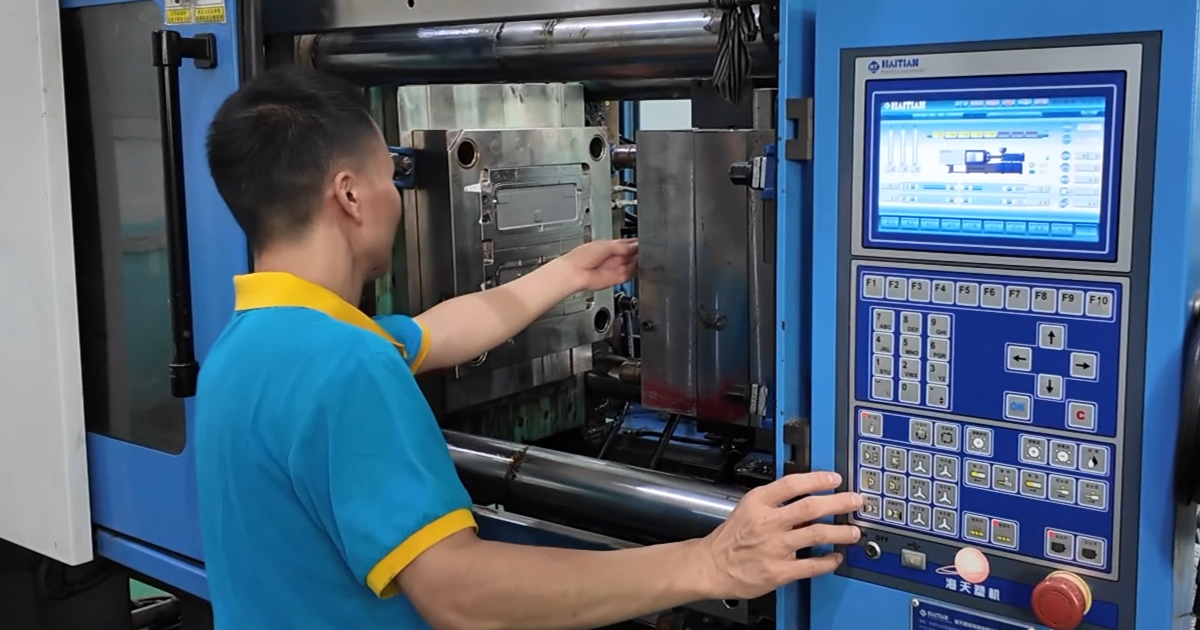
Moldeo por Inyección de Plásticos de Precisión
El moldeo por inyección de precisión no es un proceso separado del moldeo estándar — es un proceso de moldeo estándar controlado a tolerancias un orden de magnitud más estrictas. Donde una pieza industrial general puede aceptar ±0,15 mm en una dimensión crítica, una pieza de precisión exige ±0,05 mm o ±0,02 mm — y la diferencia no se consigue con inspección. Está incorporada en el acero del molde, en la capacidad de la prensa, en el control del material y en la disciplina del proceso desde el primer disparo.
JBRplas lleva más de 30 años produciendo componentes moldeados por inyección de precisión. Nuestro enfoque de la precisión es sistemático: cuatro elementos, todos controlados, ninguno negociable.
Tolerancias Dimensionales
| Clase de Tolerancia | Dimensión Lineal | Diámetro de Agujero | Planitud | Concentricidad | Cpk Típico |
|---|---|---|---|---|---|
| Estándar | ±0,15 mm | ±0,10 mm | 0,10 mm | ±0,10 mm | ≥1,00 |
| Precisión | ±0,05 mm | ±0,03 mm | 0,05 mm | ±0,05 mm | ≥1,33 |
| Alta precisión | ±0,02 mm | ±0,01 mm | 0,03 mm | ±0,03 mm | ≥1,67 |
Estas son tolerancias de producción — no mediciones de laboratorio sobre una muestra única seleccionada a mano. Se mantienen a lo largo de series de 50.000, 500.000 o 5.000.000 de piezas, verificadas mediante monitorización SPC con reporte de Cpk.
Qué Significan Estas Tolerancias en la Práctica
| Característica | Estándar (±0,15 mm) | Alta Precisión (±0,02 mm) |
|---|---|---|
| Encaje de clip de presión | Puede encajar con holgura — función correcta, tacto variable | Fuerza de encaje constante, respuesta táctil uniforme |
| Alineación de pines de conector | Puede exigir variación en la fuerza de inserción | Inserción uniforme, cero fallos en la limpieza de contacto |
| Diámetro de alojamiento de rodamiento | Aceptable para baja velocidad y baja carga | Consistencia de ajuste a presión, sin escariado posterior al moldeo |
| Montura de lente óptica | Viñeteo posible en los extremos de tolerancia | Alineación óptica consistente en toda la producción |
| Profundidad de ranura de sellado | Compresión de junta variable | Compresión de sellado uniforme, clasificación IP predecible |
| Perfil de diente de engranaje | Funcional pero ruidoso a velocidad | Funcionamiento silencioso, contragolpe uniforme |
Cuatro Elementos de la Precisión
1. Precisión del Molde
El moldeo de precisión empieza en el taller de moldes. Si la cavidad del molde no se mecaniza con precisión, ningún control de proceso recupera la exactitud de la pieza.
- Grado de acero: H13 endurecido a 48–52 HRC o S136 a 50 HRC. El P20 blando (28–34 HRC) se desgasta de forma medible en 100.000 disparos en detalles de precisión — las dimensiones de cavidad derivan a medida que el acero se erosiona.
- Tolerancia de mecanizado: Núcleo y cavidad acabados a ±0,005 mm en CNC; los detalles críticos se cortan por electroerosión por hilo a ±0,003 mm.
- Verificación CMM: 100% de las dimensiones críticas de cavidad medidas en CMM antes del ensamblaje del molde. Los datos de medición de cavidad se conservan con el registro del molde.
- Estabilidad térmica: Los moldes de precisión funcionan con controladores de temperatura de molde (no solo líneas de agua) que mantienen la temperatura superficial de cavidad dentro de ±1 °C. Una variación de temperatura de 2 °C cambia una dimensión de 50 mm en aproximadamente 0,01 mm en ABS.
- Equilibrio de canales: En moldes de precisión multicavidad se valida el equilibrio de canales — todas las cavidades deben llenarse con una diferencia máxima de 0,05 segundos. Un llenado desequilibrado produce variación dimensional entre cavidades por compactación diferencial.
2. Capacidad de la Prensa
La prensa de inyección debe entregar un peso de inyección repetible, una velocidad de inyección consistente y una presión de mantenimiento uniforme — disparo tras disparo, turno tras turno.
- Prensas servo-hidráulicas: Todas las prensas de JBRplas son servo-hidráulicas — control de velocidad de inyección más preciso que las bombas hidráulicas de desplazamiento fijo. La repetibilidad del peso de inyección está dentro del 0,1% en prensas servo frente al 0,3–0,5% en hidráulica convencional.
- Monitorización de proceso en tiempo real: Presión de inyección, tiempo de llenado, posición del cojín y tiempo de ciclo se monitorizan disparo a disparo. Las alarmas de desviación avisan al operador antes de que se produzca una sola pieza fuera de especificación.
- Selección de prensa: Las piezas de precisión se asignan a prensas en las que el peso de inyección cae dentro del 30–70% de la capacidad del barril — el rango en el que la plastificación y la dosificación son más consistentes.
3. Control del Material
La variación de material es variación dimensional. Dos lotes del mismo grado de resina del mismo fabricante pueden diferir en índice de fluidez un 10–15% — y un desplazamiento del 10% en el índice de fluidez cambia el comportamiento de llenado, la compactación y las dimensiones finales.
- Asignación de lote único de resina: Para programas de precisión se asigna un único lote de resina y se reserva para la serie de producción. Si se necesita un segundo lote, se realiza una nueva validación de proceso.
- Protocolo de secado: Las resinas higroscópicas (PA, PC, PBT) se secan hasta el contenido de humedad especificado por el fabricante — típicamente <0,02% — y se verifican con un analizador de humedad antes del procesado.
- Control de molienda: Los programas de precisión usan 0% de material reprocesado salvo que el cliente apruebe específicamente un porcentaje controlado. El tamaño de partícula y la historia térmica variables de la molienda introducen variación de proceso.
4. Control del Proceso
El moldeo de precisión exige disciplina de proceso — parámetros bloqueados, monitorización estadística y respuesta en tiempo real.
- Hoja de proceso bloqueada: Presión de inyección, presión de mantenimiento, velocidad de inyección, temperatura de masa, temperatura de molde, tiempo de enfriamiento y posición del cojín se bloquean según el proceso validado. Ningún ajuste del operador sin control de cambios documentado.
- Monitorización SPC: Las dimensiones críticas se miden en piezas de muestra cada 50–100 disparos (calibración automatizada o CMM según el detalle). Los datos se representan en gráficos de control con tendencia de Cpk. Si el Cpk cae por debajo del límite de control, se detiene la producción y se investiga la causa raíz.
- Primera/última pieza: Cada serie de producción de precisión empieza con una verificación dimensional de primera pieza y termina con una verificación de última pieza — confirmando que las dimensiones no derivaron durante la serie.
- Control ambiental: La nave de producción no está climatizada activamente, pero los moldes de precisión usan controladores de temperatura de molde que eliminan la temperatura ambiente como variable en la superficie de cavidad.
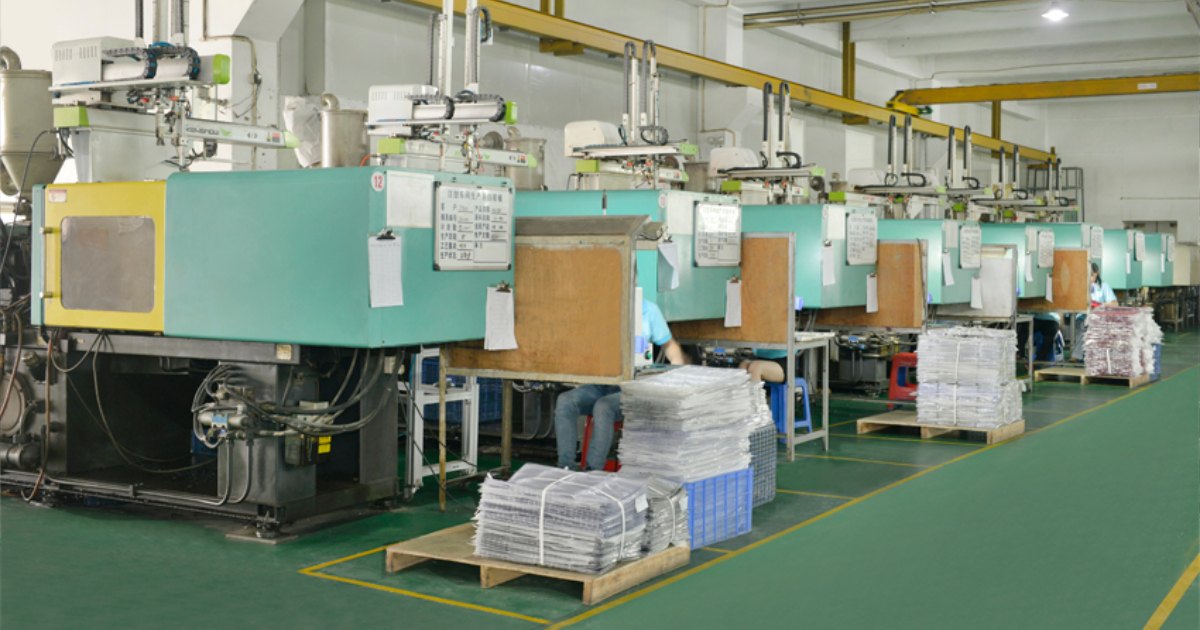
Piezas de Precisión por Industria
| Industria | Piezas Típicas | Tolerancias Clave | Material |
|---|---|---|---|
| Automoción | Carcasas de sensores ADAS, cuerpos de conector, clips de sistema de combustible | ±0,03 mm en paso de conector | PA66-GF30, PBT-GF30, POM |
| Dispositivos médicos | Carcasas de cartuchos de diagnóstico, cuerpos de dispositivos de punción, cámaras de dosis de inhalador | ±0,02 mm en profundidad de canal de fluido | PC (médico), ABS (médico) |
| Electrónica | Carcasas de conectores de paso fino, cuerpos de interruptor, bases de relé | ±0,03 mm en paso de pines, ±0,02 mm en aperturas de contacto | PA66 FR, PBT-GF30, LCP |
| Óptica | Soportes de lente, carcasas de guía de luz, marcos de módulo de cámara | ±0,02 mm en diámetro de asiento de lente | PC (óptico), PMMA |
| Industrial | Cuerpos de engranaje de precisión, carcasas de rodamiento, cámaras de caudalímetro | ±0,03 mm en diámetro de taladro, ±0,05 mm en perfil de diente de engranaje | POM, PA66, PEEK |
| Financiero / Pago | Ranuras de lector de tarjetas EMV, aperturas de teclas de pin pad, carcasas a prueba de manipulación | ±0,05 mm en ancho de ranura de tarjeta | PC/ABS FR, ABS FR |
Medición y Verificación
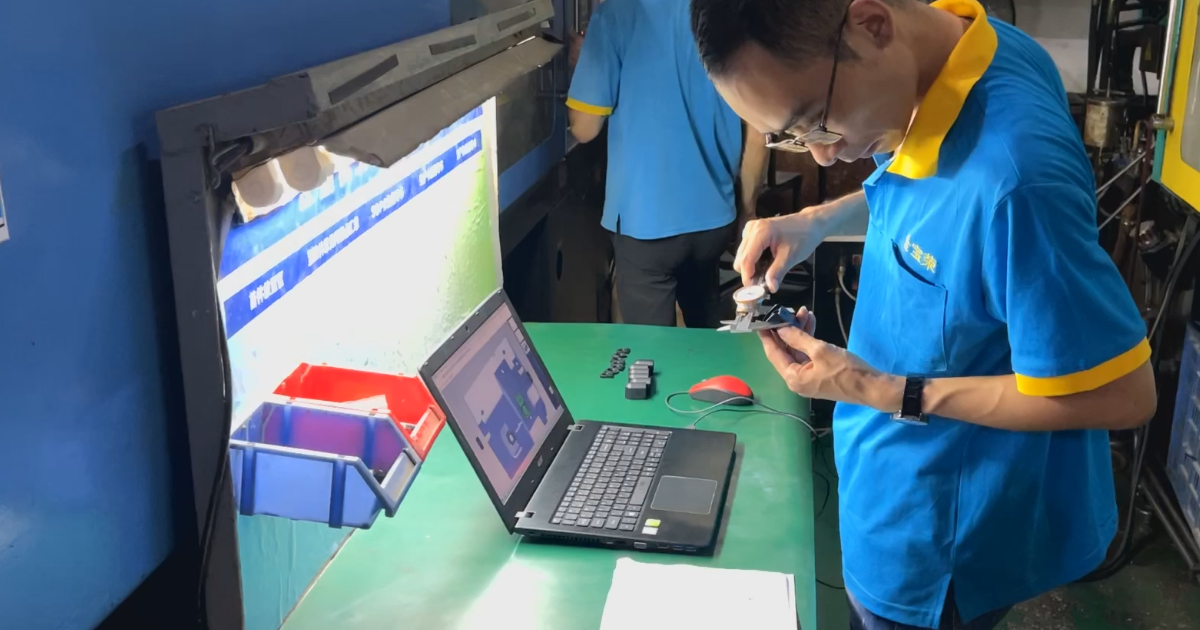
Las piezas de precisión exigen una capacidad de medición superior a la tolerancia que se verifica. Una tolerancia de ±0,02 mm no se puede verificar con un calibre.
| Instrumento | Resolución | Aplicación |
|---|---|---|
| CMM (SEREIN) | ±0,001 mm | Verificación dimensional 3D, marcos de control de detalle GD&T |
| Proyector óptico | ±0,005 mm | Medición de perfil y contorno, forma de diente de engranaje |
| Rugosímetro | Resolución Ra 0,001 μm | Acabado de superficie de sellado, acabado de superficie de rodamiento |
| Medidor de altura digital | ±0,001 mm | Dimensiones lineales, alturas de escalón |
| Juego de calibres de pines | Incrementos de 0,01 mm | Pasa/No pasa para agujeros y taladros |
| Juego de micrómetros | ±0,001 mm | Dimensiones externas, espesor |
Todos los instrumentos se calibran según programa con certificados trazables a patrones nacionales. Para programas de cliente que exigen métodos de medición específicos o verificación metrológica de tercera parte, coordinamos con laboratorios de metrología acreditados en Shenzhen.
Documentación de Proceso
Los programas de precisión de JBRplas se apoyan en un paquete de documentación:
| Documento | Contenido |
|---|---|
| Registro de Validación de Proceso | IQ/OQ/PQ del molde de producción |
| Plan de Control | Todos los puntos de inspección, métodos, frecuencias, criterios de aceptación |
| Gráficos de Control SPC | Tendencia de dimensiones críticas con Cpk, por lote de producción |
| Inspección de Primer Artículo | Todas las dimensiones del plano, medidas y registradas |
| Informe Dimensional | Datos de medición CMM por muestra AQL |
Preguntas Frecuentes
¿Cuál es la diferencia entre el moldeo de precisión y el moldeo estándar?
El molde, la prensa y el control de proceso. Los moldes de precisión se mecanizan a ±0,005 mm en acero H13 o S136 con controladores de temperatura de molde. Las prensas de precisión son servo-hidráulicas con monitorización disparo a disparo. El control de proceso de precisión incluye parámetros bloqueados, SPC y verificación de primera/última pieza. El moldeo estándar usa acero P20, tolerancias más amplias e inspección basada en AQL. La diferencia de coste por pieza es del 10–25% — la diferencia de capacidad es de 5 veces en las tolerancias críticas.
¿Se puede moldear con precisión cualquier pieza?
No. El diseño de la pieza debe ser compatible con tolerancias de precisión. Una pieza con una luz no soportada de 200 mm y un espesor de pared de 1,5 mm en PP no mantendrá una planitud de ±0,05 mm por buena que sea la calidad del molde — el material contrae un 1,0–2,5% y la geometría no es lo bastante rígida para resistir el alabeo. Nuestra revisión DFM identifica qué tolerancias son alcanzables y cuáles no, antes de empezar el utillaje.
¿Cómo validan que se mantienen las tolerancias de precisión?
Mediante monitorización SPC de las dimensiones críticas a lo largo de toda la serie de producción. Las dimensiones se miden cada 50–100 disparos en CMM o con calibración automatizada. Los datos se representan en gráficos de control con Cpk. Si el Cpk tiende a la baja, se detiene la producción y se investiga la causa raíz antes de que se produzca una sola pieza fuera de especificación. No nos apoyamos solo en la inspección final — cuando se encuentra una pieza mala en la inspección final, puede que ya esté afectada la producción de un turno entero.
¿Qué materiales son adecuados para el moldeo de precisión?
Los materiales de baja contracción y estabilidad dimensional dan los mejores resultados de precisión: POM (acetal), PC, PBT-GF30, PA66-GF30, PMMA y PEEK. Los materiales de alta contracción (PP, PA sin carga, PE) son más exigentes para tolerancias estrictas, pero pueden moldearse con precisión con la compensación de contracción y el control de proceso adecuados. Los materiales amorfos (PC, ABS, PMMA) producen generalmente una contracción más predecible que los semicristalinos (PA, POM, PBT).
¿Cobran más por el moldeo de precisión?
El moldeo de precisión añade típicamente un 10–25% al coste por pieza frente al moldeo estándar. El factor de coste no es el material — es el control de proceso: monitorización SPC, inspección de primera/última pieza, parámetros de proceso bloqueados, asignación de prensa dedicada y mayor frecuencia de inspección. Los programas que exigen Cpk ≥ 1,67 y documentación SPC completa se cotizan en consecuencia durante la fase de RFQ.
Enlaces Relacionados
- Industrias: Dispositivos Médicos, Automoción, Electrónica y Electrodomésticos, Dispositivos Financieros
- Servicios relacionados: Fabricación de Moldes, Moldeo en Sala Blanca, Moldeo por Inyección
- Lectura adicional: Sistema de Calidad, Capacidades de Fabricación
Solicitar una cotización de moldeo de precisión con revisión de tolerancias →
También le puede interesar
Servicios de Moldeo por Inyección de Plástico a Medida
JBRplas opera una planta de moldeo …
Moldeo por Inyección de Gran Volumen
A partir de 100.000 piezas al año, un programa de …
Utillaje Rápido y Moldeo de Prototipos por Inyección
Cuando necesita piezas moldeadas por …