Deformación en Moldeo por Inyección — Causas Raíz, Predicción y Cómo Corregirla
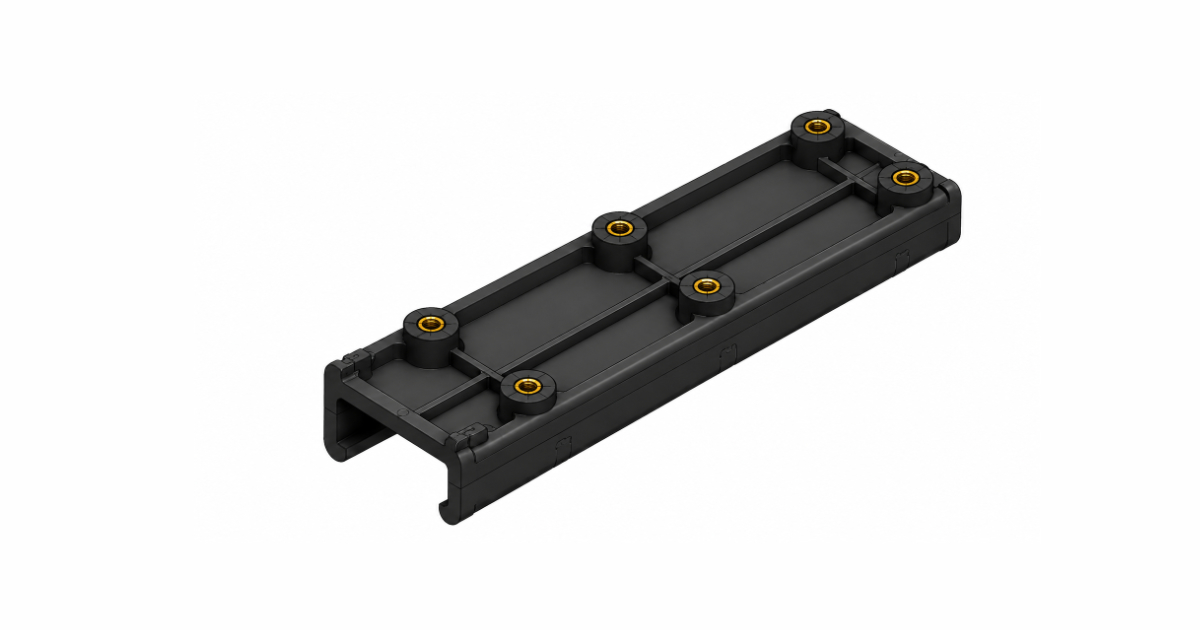
Un responsable de calidad de un proveedor de automoción revisa el informe dimensional de un soporte de nailon 6/6 con fibra de vidrio — 220 mm de largo, 45 mm de ancho, pared de 3,5 mm, sección en U y seis resaltes de montaje M6. El plano del cliente exige una tolerancia de planitud de 0,4 mm en los 220 mm de longitud. El informe CMM muestra una desviación de planitud de 1,2 mm — el triple de la tolerancia. La pieza se arquea hacia arriba en el centro más de un milímetro, sacando del plano las dos superficies de montaje extremas. El molde lleva dos semanas en producción. El proceso se ha ajustado — temperatura de molde elevada, tiempo de enfriamiento extendido, velocidad de inyección variada — y la desviación ha pasado de 1,2 mm a 1,1 mm a 1,3 mm, pero nunca por debajo de 1,0 mm. El responsable tiene un envío pendiente en tres días y un molde que no produce piezas dentro de tolerancia.
La deformación es el defecto de moldeo por inyección más difícil de diagnosticar porque tiene cuatro causas raíz independientes, cada una con un resultado visual similar — una pieza que no es plana — pero que exige una acción correctiva distinta. Tratar un problema de deformación por orientación de fibras con un ajuste de refrigeración no solo no lo corrige: a menudo lo empeora, porque desplaza el patrón de deformación sin atacar el mecanismo subyacente.
Las Cuatro Causas Raíz de la Deformación
La deformación es la distorsión macroscópica de una pieza moldeada respecto a la forma prevista. A diferencia de las marcas de rechupe — depresiones superficiales localizadas — o de las inyecciones cortas — llenado incompleto —, la deformación es un error de forma global. La pieza está completamente llena, completamente compactada y es aceptable desde el punto de vista cosmético. Simplemente no tiene la forma correcta.
Toda pieza deformada se remonta a uno o varios de cuatro mecanismos:
| Causa Raíz | Qué Sucede | Firma Diagnóstica |
|---|---|---|
| Enfriamiento diferencial | Una superficie enfría más rápido que la opuesta → contracción térmica asimétrica → flexión hacia el lado más caliente | Geometría de pieza simétrica; la dirección de deformación se correlaciona con el diferencial de temperatura del molde |
| Orientación de fibras | Las fibras de vidrio o de carbono se alinean en la dirección del flujo → contracción anisotrópica (baja en la dirección de flujo, alta en transversal) → contracción diferencial | Aparece en materiales con carga; el patrón de deformación sigue la trayectoria de flujo desde la entrada |
| Contracción no uniforme | Distintas regiones de la pieza contraen a ritmos diferentes por variación de espesor, caída de la presión de compactación o gradientes de cristalinidad | Deformación concentrada en las transiciones de grueso a fino; los cambios de presión de compactación afectan la magnitud de la deformación |
| Llenado asimétrico | El frente de fusión alcanza distintas regiones de la cavidad en momentos diferentes → distribución de presión asimétrica → contracción asimétrica | Aparece en piezas con una sola entrada y geometría asimétrica; el patrón cambia con la ubicación de la entrada |
Una misma pieza puede tener los cuatro mecanismos operando simultáneamente. La habilidad diagnóstica consiste en identificar cuál es el dominante — porque la acción correctiva de un mecanismo suele ser irrelevante o contraproducente para otro.
Mecanismo 1: Enfriamiento Diferencial — El Lado Caliente se Dobla
Cuando las dos superficies de una pieza enfrían a ritmos diferentes, la superficie que enfría más lentamente se contrae más tras la eyección. Resultado: la pieza se dobla hacia el lado más caliente.
El mecanismo: durante el moldeo, el plástico contra la pared de la cavidad solidifica primero y forma una piel sólida. El núcleo de la pared permanece fundido y enfría más lentamente. En un molde bien diseñado y refrigerado de forma simétrica, ambas superficies de la pieza solidifican aproximadamente al mismo ritmo, el núcleo contrae de manera uniforme hacia la línea central y la pieza se mantiene plana.
Cuando las superficies del molde están a temperaturas distintas — el lado del macho a 75 °C y el lado de la cavidad a 50 °C, un diferencial de 25 °C —, el plástico contra la superficie más fría de la cavidad solidifica antes y desarrolla una piel más gruesa y rígida. El plástico contra la superficie más caliente del macho permanece fundido más tiempo, desarrolla una piel más fina y sigue contrayéndose después de que la piel del lado de la cavidad ya ha solidificado. Al expulsar la pieza, el lado del macho — que enfrió más lentamente — sufre una contracción adicional post-expulsión mientras el lado de la cavidad es dimensionalmente estable. La contracción diferencial post-expulsión dobla la pieza hacia el lado más caliente.
El diferencial de velocidad de enfriamiento lo determina el diseño del sistema de refrigeración: la distancia del canal de refrigeración a la superficie de la cavidad, el caudal de refrigerante, el diámetro del canal y la disposición del circuito. Un molde en el que el macho tiene dos canales de 8 mm a 25 mm de distancia de la superficie y la cavidad tiene cuatro canales de 12 mm a 15 mm de distancia producirá siempre una temperatura superficial del lado del macho 10–20 °C más caliente que la del lado de la cavidad — y la pieza se deformará hacia el macho.
Prueba diagnóstica: Medir las temperaturas superficiales de cavidad y macho con un termopar de contacto durante una prueba de inyección corta. Un diferencial superior a 10 °C en un material amorfo o a 15 °C en un material semicristalino probablemente producirá deformación medible. Si la dirección de la deformación se correlaciona con el lado más caliente, el enfriamiento diferencial es el mecanismo dominante.
Acción correctiva: Equilibrar la refrigeración. Reducir la distancia de los canales del lado del macho, aumentar el caudal del lado del macho o añadir deflectores/burbujeadores en el macho. El objetivo es llevar las temperaturas superficiales de macho y cavidad a una diferencia de 5–8 °C. El control de temperatura independiente para macho y cavidad — con el macho 5–10 °C más frío que la cavidad para compensar su carga térmica inherentemente mayor — es práctica estándar.
Mecanismo 2: Orientación de Fibras — El Resorte de la Trayectoria de Flujo
Las fibras de vidrio y de carbono se alinean en la dirección del flujo de fusión durante el llenado de la cavidad. En la dirección del flujo, las fibras restringen la matriz polimérica y reducen la contracción a aproximadamente 0,1–0,3 % en un material con 30 % de fibra de vidrio. En dirección transversal al flujo, las fibras no restringen nada y la contracción es 3–5× mayor — típicamente 0,5–1,0 %.
Cuando la pieza se alimenta desde un extremo, el flujo es predominantemente en una dirección a lo largo de la longitud de la pieza. La contracción en la dirección del flujo (a lo largo) es baja; la contracción transversal al flujo (a lo ancho) es alta. La contracción diferencial crea un momento flector: la pieza quiere contraer más en dirección de la anchura que en la de la longitud, pero la restricción geométrica de su forma la obliga a curvarse en lugar de contraer libremente.
El efecto de la orientación de fibras es independiente de la uniformidad de la refrigeración. Un molde perfectamente refrigerado — macho y cavidad a temperaturas idénticas — seguirá produciendo una pieza deformada en un material con fibra de vidrio si la orientación de las fibras genera contracción anisotrópica. El patrón de deformación sigue la trayectoria de flujo: si el flujo es radial desde una entrada central, la pieza se deforma de forma simétrica; si el flujo es lineal desde una entrada en el extremo, la pieza se curva a lo largo de la dirección de flujo.
Prueba diagnóstica: Moldear la misma geometría de pieza en la versión sin carga y en la versión con carga del mismo polímero. Si la deformación aparece en la versión con carga pero no en la versión sin carga (o es considerablemente menor), la orientación de fibras es el mecanismo dominante. Alternativamente, un análisis de flujo de molde con predicción de orientación de fibras muestra el tensor de orientación en la pieza — las regiones donde la orientación está muy alineada en una dirección presentarán contracción anisotrópica.
Acción correctiva: Tres enfoques, por orden de eficacia:
- Cambiar la ubicación de la entrada. Una entrada que produce flujo radial (entrada central en un disco) o flujo equilibrado desde dos lados (dos entradas laterales) genera un patrón de orientación de fibras más simétrico que una única entrada en el extremo. La simetría reduce el momento flector neto.
- Reducir el contenido de fibra de vidrio si es estructuralmente admisible. Pasar de 30 % GF a 15 % GF reduce la anisotropía en aproximadamente 40–50 %.
- Aumentar la temperatura del molde. Un molde más caliente (90–110 °C para nailon con fibra de vidrio, frente a los 70–85 °C estándar) permite que la matriz polimérica relaje parte de la tensión de orientación antes de solidificar. La contrapartida es un tiempo de enfriamiento más largo.
Mecanismo 3: Contracción No Uniforme — El Efecto del Espesor
Las distintas regiones de una pieza contraen a ritmos diferentes cuando el espesor de pared no es uniforme, cuando la presión de compactación decae con la distancia a la entrada o cuando la velocidad de enfriamiento varía en la pieza. Una sección gruesa contrae más que una delgada porque hay más material que contraer. Una región alejada de la entrada recibe menos presión de compactación que una región próxima a ella, y esa compactación menor produce mayor contracción porque se forzó menos material en la cavidad para compensar la contracción térmica.
El diseño del espesor de pared es la primera línea de defensa contra la deformación por contracción no uniforme. Una pieza con pared uniforme de 2,5 mm contrae de manera uniforme. Una pieza que pasa de 2,0 mm a 4,0 mm en un resalte o en la raíz de un nervio contraerá de forma no uniforme — la sección gruesa contrae más y arrastra la sección delgada adyacente, creando una deformación local en la transición.
La caída de la presión de compactación es el segundo factor. La presión de mantenimiento en la entrada puede ser de 80 MPa, pero la presión en el extremo opuesto de una trayectoria de flujo de 250 mm puede ser de 25–35 MPa tras la pérdida de carga en la cavidad. La región próxima a la entrada está bien compactada y contrae menos; la región alejada está mal compactada y contrae más. La contracción diferencial a lo largo de la pieza produce un arqueo hacia el lado mal compactado.
Prueba diagnóstica: Estudio de sellado de entrada — pesar piezas moldeadas con tiempos de mantenimiento crecientes y representar el peso frente al tiempo de mantenimiento. Si el peso de la pieza sigue aumentando con el tiempo de mantenimiento más allá del tiempo normal de sellado de la entrada, las regiones alejadas de la cavidad no reciben compactación adecuada antes de que la entrada congele. Un análisis de flujo de molde con simulación de compactación predice la distribución de presión al final de la compactación — las regiones donde la presión cae por debajo de 20–30 MPa tienen riesgo de contracción elevada.
Acción correctiva:
- Espesor de pared uniforme. Eliminar las variaciones de espesor innecesarias. Donde las secciones gruesas sean inevitables, hacer la transición de forma gradual (conicidad 3:1 a lo largo de al menos 5 mm).
- Añadir entradas o reubicar la entrada. Las entradas adicionales reducen la longitud de flujo y la caída de presión de compactación. Una segunda entrada en el extremo opuesto de la pieza reduce a la mitad la longitud máxima de flujo.
- Aumentar la presión y el tiempo de mantenimiento — pero solo después de verificar que la entrada no congela prematuramente. Si la entrada congela antes de que se compacten las regiones alejadas de la cavidad, ninguna presión de mantenimiento adicional sirve.
Mecanismo 4: Llenado Asimétrico — El Frente de Flujo Desequilibrado
Cuando el frente de fusión alcanza distintas regiones de la cavidad en momentos diferentes, las regiones llenadas primero empiezan a enfriar y a contraer mientras las llenadas al final aún reciben fundido a mayor presión. El resultado es una distribución de tensiones asimétrica que queda congelada en la pieza al solidificar — un lado de la pieza se compactó a alta presión y contrae menos; el otro se compactó a menor presión y contrae más.
El llenado asimétrico es más frecuente en piezas con una sola entrada lateral y geometría asimétrica — una pieza rectangular alimentada cerca de una esquina, una pieza con gran variación de espesor de pared que desvía el frente de flujo, o un molde familia con piezas de tamaños distintos.
Prueba diagnóstica: Progresión de inyección corta — moldear piezas con volúmenes de inyección crecientes (60 %, 70 %, 80 %, 90 %, 95 % del volumen completo) y observar la posición del frente de flujo en cada incremento. Un patrón de llenado asimétrico se ve como un frente de flujo que alcanza un extremo de la cavidad antes que el otro.
Acción correctiva:
- Cambiar la ubicación de la entrada para producir un llenado simétrico. Una entrada central en una pieza rectangular produce flujo simétrico hacia los cuatro lados.
- Añadir guías o restrictores de flujo. Una pared localmente más gruesa actúa como guía de flujo — acelera el frente de flujo en esa dirección. Una pared localmente más delgada actúa como restrictor de flujo. Ajustar el espesor de pared en ±0,2–0,3 mm en regiones concretas (con aprobación del cliente) puede equilibrar un patrón de llenado asimétrico sin mover la entrada.
Análisis de Flujo de Molde para la Predicción de la Deformación
La deformación es el resultado de simulación de flujo que más cálculo exige, porque requiere que los tres análisis previos — llenado, compactación y refrigeración — sean correctos. Una predicción de deformación solo es tan buena como las entradas de las simulaciones de llenado (datos de viscosidad del material), de compactación (datos PVT del material) y de refrigeración (conductividad térmica del acero del molde y disposición de los canales de refrigeración).
La simulación entrega una magnitud de deformación y una forma deformada — una visualización ampliada 3× de la distorsión post-expulsión prevista. El diseñador compara la deformación prevista con la tolerancia de planitud o dimensional de la pieza. Una deformación prevista de 0,8 mm en una pieza con tolerancia de planitud de 0,5 mm es una señal de alarma antes de cortar el acero.
La simulación también identifica cuál es el mecanismo dominante. Un análisis de deformación que incluya orientación de fibras atribuirá la deformación a efectos de orientación, a enfriamiento diferencial o a contracción no uniforme, y el diseñador puede atacar el mecanismo dominante en lugar de adivinar.
Proceso vs. Diseño — Qué se Puede Corregir Tras Construir el Molde
| Causa Raíz | Corrección de Diseño (molde no construido) | Corrección de Proceso (molde ya construido) |
|---|---|---|
| Enfriamiento diferencial | Rediseñar el circuito de refrigeración | Aumentar el caudal de refrigerante; TCU independiente para macho y cavidad; reducir la temperatura del refrigerante |
| Orientación de fibras | Reubicar la entrada; cambiar el contenido de fibra | Aumentar la temperatura del molde; reducir la velocidad de inyección para reducir la orientación |
| Contracción no uniforme | Espesor de pared uniforme; añadir entradas | Aumentar la presión y el tiempo de mantenimiento (hasta el límite de sellado de la entrada) |
| Llenado asimétrico | Entrada centrada; equilibrar la trayectoria de flujo | Ajustar la temperatura de fusión (más caliente = menor viscosidad = llenado más uniforme); ajustar el perfil de velocidad de inyección |
Una vez construido el molde, las correcciones de proceso son compensatorias — reducen la magnitud de la deformación pero rara vez la eliminan. El momento de eliminar la deformación es durante el diseño del molde, cuando un análisis de flujo con predicción de deformación puede identificar el mecanismo dominante y el diseñador puede elegir una ubicación de entrada, una disposición de refrigeración y una distribución de espesores de pared que produzcan una pieza plana desde el primer disparo.
El responsable de calidad del proveedor de automoción acabó identificando el mecanismo dominante mediante análisis de flujo: la orientación de fibras desde la entrada en el extremo producía 0,9 mm de deformación por la contracción anisotrópica del nailon con fibra de vidrio. El enfriamiento diferencial de un macho insuficientemente refrigerado añadía 0,4 mm. Los 1,3 mm combinados coincidían con los 1,2–1,3 mm medidos.
La corrección de proceso — subir el caudal de refrigerante del macho para llevarlo a 6 °C de la cavidad — redujo la contribución del enfriamiento diferencial a 0,1 mm y dejó la deformación total en 1,0 mm. Seguía por encima de la tolerancia de 0,4 mm. La corrección de diseño — añadir una segunda entrada en el extremo opuesto de la pieza para lograr flujo simétrico y orientación de fibras equilibrada — exigió modificar el molde (nuevo inserto de entrada, reequilibrio del canal de alimentación) por unos ¥8.000 y cinco días. La deformación tras la modificación: 0,28 mm. Dentro de tolerancia.
La deformación no es un misterio. Es una consecuencia predecible de la física de la solidificación del plástico. La habilidad diagnóstica consiste en identificar cuál de los cuatro mecanismos es el dominante; la habilidad de ingeniería, en elegir la corrección que ataca el mecanismo y no su síntoma.