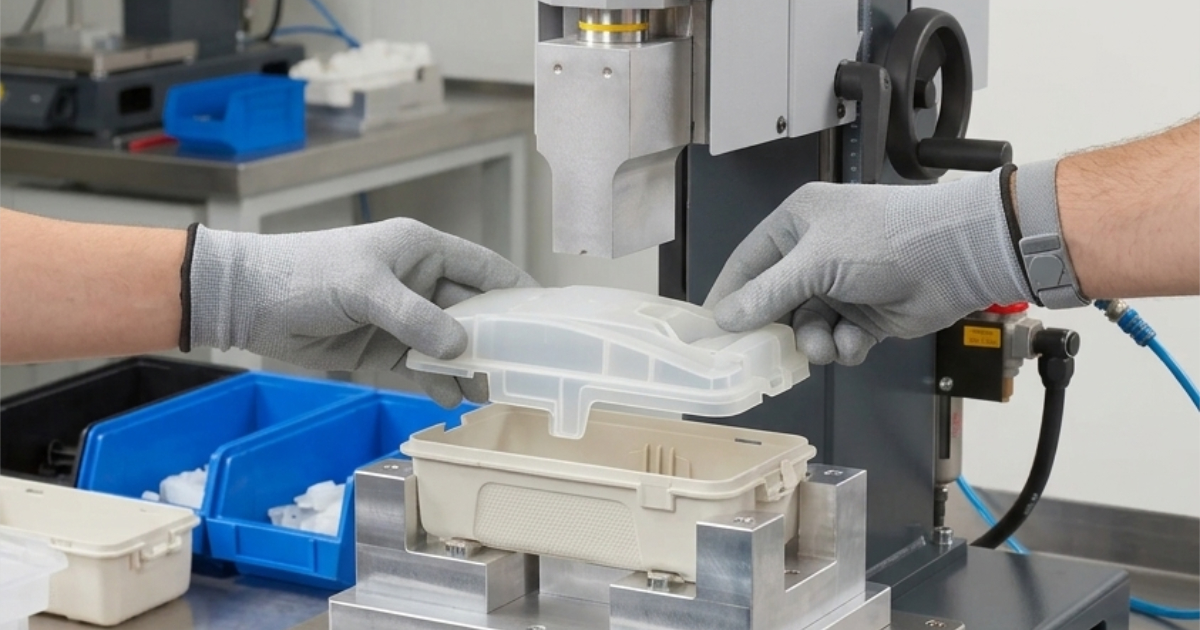
Soldadura por Ultrasonidos de Piezas Plásticas — Diseño de Juntas, Compatibilidad de Materiales y Control de Procesos
Un equipo de diseño de producto de una empresa de electrónica de consumo está ensamblando una carcasa de ABS de dos piezas — una base y una tapa a presión. La tapa se diseñó con cuatro clips en voladizo a lo largo del perímetro. El análisis de clips predijo 18 N de fuerza de retención por clip, adecuado para los 40 N totales requeridos para mantener la tapa en su lugar durante la prueba de caída. La primera serie de producción contó una historia diferente: el 12 % de las unidades fallaron la prueba de caída de 1 metro, separándose la tapa de la base en el acoplamiento de los clips. La causa raíz fue la relajación de los clips después del moldeo — la relajación de tensiones del ABS durante las primeras 72 horas tras el moldeo redujo la fuerza de retención a 12 N por clip, un 33 % por debajo del valor de diseño.
La solución no fueron clips más fuertes. Fue la soldadura por ultrasonidos.
El mismo equipo recibió una segunda restricción de diseño: la carcasa debe lograr protección IP67 contra ingreso de agua y polvo. Los clips no sellan. Las juntas añaden una pieza, un paso de proceso y un punto de fallo. La unión con disolventes introduce compuestos orgánicos volátiles que la política de sostenibilidad de la empresa prohíbe. Los adhesivos requieren tiempo de curado que la línea de ensamblaje automatizada no puede acomodar.
La soldadura por ultrasonidos resuelve los tres problemas en un solo proceso: une permanentemente la tapa a la base con un sello hermético continuo, produce una resistencia de unión que supera la resistencia del material base y completa la soldadura en menos de 1,5 segundos por conjunto — compatible con un tiempo takt de 30 segundos en una línea automatizada de alta velocidad.
Cómo Funciona la Soldadura por Ultrasonidos
La soldadura por ultrasonidos convierte energía eléctrica de 20–40 kHz en vibración mecánica a través de un transductor piezoeléctrico (el convertidor). La vibración se transmite a través de una herramienta metálica (el sonotrodo o bocina) que contacta una de las dos piezas plásticas. Las piezas se mantienen juntas bajo presión controlada en un utillaje. La vibración genera calor por fricción en la interfaz entre las dos piezas, fundiendo una fina capa de plástico en la junta. Cuando la vibración se detiene, el plástico fundido se solidifica bajo presión mantenida, formando una soldadura homogénea.
El proceso se describe con tres parámetros — frecuencia, amplitud y tiempo de soldadura — pero la física es una fusión localizada en un punto de contacto diseñado:
Fuente de alimentación → Convertidor (eléctrico→mecánico) → Amplificador (ajuste de amplitud) → Sonotrodo (transmite a la pieza)
                                                                                            ↓
                                                                              Pieza superior → Director de energía → Pieza inferior
La dirección de vibración es vertical (perpendicular a la cara del sonotrodo), lo que significa que la geometría de la junta debe proporcionar una pequeña área de contacto inicial donde se concentre la energía de vibración. Este es el director de energía — un resalte triangular moldeado en una de las dos piezas en la interfaz de unión. Cuando el sonotrodo contacta la pieza superior y transmite vibración de 20 kHz, todo el conjunto vibra, pero la punta del director de energía — con su pequeña área de sección transversal — experimenta el mayor calentamiento por fricción y se funde primero. El material fundido fluye a través de la interfaz de unión, llena el espacio entre las piezas y se solidifica en un cordón de soldadura continuo.
Diseño de Juntas — Los Dos Tipos Fundamentales
Junta con Director de Energía (Soldadura a Tope Estándar)
La configuración de junta más común para soldadura por ultrasonidos. Un resalte triangular (director de energía) se moldea en una pieza en el plano de unión. El ángulo del vértice es típicamente de 60° para plásticos amorfos y de 90° para materiales semicristalinos. La altura del resalte es de 0,3–0,6 mm según el espesor de pared.
| Espesor de Pared | Altura del Director de Energía | Ángulo de Vértice (Amorfo) | Ángulo de Vértice (Semicristalino) |
|---|---|---|---|
| <1,5 mm | 0,2–0,3 mm | 60° | 90° |
| 1,5–2,5 mm | 0,3–0,4 mm | 60° | 90° |
| 2,5–4,0 mm | 0,4–0,6 mm | 60° | 90° |
| >4,0 mm | 0,5–0,8 mm | 60° | 90° |
El director de energía se funde progresivamente desde la punta hacia abajo. La distancia total de colapso — la cantidad que el sonotrodo desciende a medida que el director de energía se funde — es típicamente de 0,2–0,4 mm. El utillaje debe acomodar este colapso sin desalinear las piezas.
Ventajas: Geometría de molde simple (el director de energía es solo una ranura en V en la cavidad), funciona con la mayoría de los plásticos amorfos, tiempo de soldadura más rápido.
Limitaciones: Los materiales semicristalinos (PP, PE, POM, nailon, PBT) no funden tan limpiamente desde un director de energía como los materiales amorfos. La estructura cristalina requiere más energía para romperse, y el material fundido se enfría más rápido, reduciendo la distancia de flujo a través de la junta. Para materiales semicristalinos, el ángulo de vértice de 90° y una mayor altura del director de energía compensan parcialmente, pero la resistencia de soldadura será típicamente menor que para una unión equivalente de material amorfo.
Junta a Cortante (Soldadura por Ajuste de Interferencia)
Para plásticos semicristalinos y aplicaciones que requieren un sello hermético, la junta a cortante ofrece un enfoque diferente. En lugar de un director de energía triangular, las dos piezas se diseñan con un ligero ajuste de interferencia — típicamente 0,2–0,4 mm por lado — y la soldadura tiene lugar al forzar una pieza dentro de la otra mientras vibran. La fusión ocurre a lo largo de la pared lateral vertical de la zona de interferencia, no en un contacto puntual.
| Característica | Junta con Director de Energía | Junta a Cortante |
|---|---|---|
| Mejor para | Plásticos amorfos (ABS, PC, PS, PMMA) | Plásticos semicristalinos (PP, PE, POM, nailon, PBT) |
| Resistencia de soldadura | 85–100 % del material base | 70–90 % del material base |
| Sello hermético | Posible con resalte continuo | Sello más fiable |
| Rebaba | Mínima, controlada | Anillo de rebaba visible en la junta |
| Complejidad del molde | Ranura en V simple | Requiere tolerancias precisas de pared lateral |
| Alineación de piezas | Autoalineante | Requiere guiado en el utillaje |
| Sensibilidad a tolerancias | Moderada | Alta — el ajuste de interferencia es crítico |
Una junta a cortante requiere que el diseño de la pieza incluya un chaflán de entrada (típicamente 30° para los primeros 0,5 mm) para guiar la pieza superior dentro de la inferior, una zona de interferencia controlada (0,2–0,4 mm por lado) y un alojamiento trampa de rebaba que capture el material fundido desplazado. La dimensión de interferencia la determina el material: los plásticos amorfos usan 0,2–0,3 mm de interferencia por lado; los semicristalinos usan 0,3–0,4 mm.
Junta Escalonada
Una variante de la junta con director de energía para aplicaciones donde la alineación precisa de las dos mitades es crítica. Se moldea un escalón en la pieza inferior que registra la pieza superior tanto en dirección horizontal como vertical. El director de energía se asienta sobre el escalón. La junta escalonada es común en carcasas de dispositivos médicos donde la línea de partición debe estar visualmente enrasada y la holgura interna a la PCB debe mantenerse dentro de 0,2 mm.
Compatibilidad de Materiales
No todos los plásticos pueden soldarse entre sí. La regla fundamental: solo los termoplásticos químicamente similares producen soldaduras por ultrasonidos fiables. El material fundido de ambas piezas debe mezclarse a nivel molecular durante la soldadura — si los dos polímeros son químicamente incompatibles, la interfaz de soldadura será como mucho un enclavamiento mecánico, sin unión molecular. Esta restricción debe integrarse en el proceso de selección de materiales durante el diseño de la pieza — elegir un material por su soldabilidad ultrasónica es una decisión DFM que debe tomarse antes de diseñar el molde.
Soldabilidad por Familia
| Material | Suelda consigo mismo | Suelda con otros materiales | Notas |
|---|---|---|---|
| ABS | ✅ Excelente | Solo mezcla ABS/PC | Plástico más soldable. Amplia tolerancia de amplitud |
| PC | ✅ Bueno | Solo mezcla ABS/PC | Requiere mayor amplitud que ABS |
| Mezcla PC/ABS | ✅ Bueno | ABS, PC | Estándar para carcasas electrónicas |
| PP | ⚠️ Regular | No soldable a otros | Semicristalino; junta con director de energía poco fiable, usar junta a cortante |
| PE (HDPE, LDPE) | ⚠️ Regular-Malo | No soldable a otros | Soldabilidad más baja; preferir soldadura de campo cercano |
| PA6 / PA66 | ⚠️ Regular | No soldable a otros | Debe estar seco; la humedad produce soldadura espumosa |
| POM (Acetal) | ⚠️ Regular | No soldable a otros | Bajo coeficiente de fricción reduce el calentamiento |
| PMMA (Acrílico) | ✅ Excelente | — | Posible transparencia total en la soldadura |
| PBT | ⚠️ Regular | No soldable a otros | Semicristalino; preferir junta a cortante |
| PSU, PES, PEI | ⚠️ Regular-Bueno | No soldable a otros | Alta temperatura de fusión requiere alta amplitud |
| PEEK, PPS | ❌ Malo | No soldable | Temperatura de fusión demasiado alta para soldadura US estándar |
Soldadura de Campo Cercano vs. Campo Lejano
La distancia desde la superficie de contacto del sonotrodo hasta el plano de junta determina si la soldadura es de campo cercano o de campo lejano:
- Campo cercano (<6 mm del sonotrodo a la junta): La vibración se transmite eficientemente a través del material. Se usa para la mayoría de piezas pequeñas a medianas donde el sonotrodo puede contactar la pieza superior directamente sobre la junta.
- Campo lejano (>6 mm del sonotrodo a la junta): La vibración debe viajar a través de un mayor espesor de material, atenuando la energía y reduciendo la consistencia de la soldadura. Los plásticos amorfos (ABS, PC, PS) transmiten bien la energía ultrasónica y pueden soldarse en campo lejano hasta 15–20 mm desde el punto de contacto del sonotrodo. Los plásticos semicristalinos (PP, PE, POM) amortiguan rápidamente la energía ultrasónica y deben limitarse a aplicaciones de campo cercano dentro de 6 mm.
El PP y el PE son candidatos pobres para la soldadura por ultrasonidos en general porque su bajo módulo y sus altas características de amortiguamiento absorben la energía ultrasónica en toda la pieza en lugar de concentrarla en la junta. Cuando la soldadura por ultrasonidos es la única opción para PP o PE, una junta a cortante con colocación del sonotrodo en campo cercano es el requisito mínimo para un proceso fiable.
Parámetros de Proceso
Cuatro parámetros controlan el proceso de soldadura por ultrasonidos:
| Parámetro | Rango | Efecto |
|---|---|---|
| Amplitud | 15–60 μm (pico a pico) | Mayor = fusión más rápida, más rebaba. Demasiado alta = degradación del material |
| Presión de soldadura | 0,1–0,5 MPa (en la junta) | Mayor = colapso más rápido, menos tiempo de soldadura. Demasiado alta = rebaba excesiva, marcado del sonotrodo |
| Tiempo de soldadura | 0,2–1,5 s (típico) | Tiempo bajo vibración antes del inicio de mantenimiento |
| Tiempo de mantenimiento | 0,5–2,0 s | Tiempo bajo presión tras detener la vibración, permitiendo que el fundido se solidifique |
La amplitud es el parámetro más específico de cada material:
| Material | Amplitud Recomendada (μm) | Notas |
|---|---|---|
| ABS | 20–30 | Ventana de proceso más amplia |
| PC | 25–40 | Requiere más energía que ABS |
| PC/ABS | 22–32 | Entre ABS y PC |
| PA6/66 (seco) | 30–50 | Amplitud alta; debe estar seco |
| PP | 40–60 | Amplitud más alta; solo junta a cortante |
| PMMA | 15–25 | Amplitud baja; se funde con facilidad |
| POM | 30–45 | Amplitud moderada |
| PBT | 35–50 | Amplitud alta; semicristalino |
El material y el diseño del sonotrodo también afectan la transmisión de energía. Los sonotrodos de aluminio son los más comunes para prototipado y producción de volumen bajo a medio — se mecanizan con facilidad y transmiten la energía ultrasónica de forma eficiente. Los sonotrodos de titanio se usan en producción de alto volumen donde el desgaste del sonotrodo por operación continua es una preocupación — el titanio tiene 2–3× la vida a fatiga del aluminio en servicio ultrasónico. Los sonotrodos de acero se usan solo en aplicaciones con cargas abrasivas (materiales con fibra de vidrio) donde incluso el titanio se desgastaría en exceso.
Defectos Comunes de Soldadura y Causas Raíz
| Defecto | Apariencia | Causa Raíz |
|---|---|---|
| Soldadura fría (baja resistencia) | Cordón no completamente formado; las piezas se separan en la junta | Amplitud insuficiente, tiempo de soldadura demasiado corto, o sonotrodo demasiado lejos de la junta |
| Sobresoldadura (rebaba, quemado) | Exceso de rebaba; decoloración marrón o negra en la junta | Amplitud excesiva, tiempo de soldadura demasiado largo, o espacio de junta insuficiente |
| Marcado del sonotrodo | Hendidura o textura visible en la superficie de la pieza en el contacto del sonotrodo | Presión del sonotrodo demasiado alta, perfil del sonotrodo no coincide con la superficie de la pieza |
| Soldadura no uniforme | Cordón varía alrededor del perímetro | Sonotrodo no paralelo al plano de junta; distribución de presión desigual; flexión del utillaje |
| Daño a componentes internos | PCB agrietada, conectores sueltos | Amplitud demasiado alta para la sensibilidad del conjunto; amortiguamiento de vibración insuficiente |
| Fusión incompleta | Director de energía parcialmente fundido, parte de la soldadura sin unir | Variación de altura del director de energía desde el moldeo; amplitud del sonotrodo demasiado baja |
La causa más común de fallo en soldadura por ultrasonidos no es el proceso de soldadura en sí — es la calidad de las piezas moldeadas. La validación del proceso de soldadura por ultrasonidos sigue la misma lógica IQ/OQ/PQ que el moldeo por inyección: cualificación de instalación del equipo de soldadura, cualificación operativa en los rangos de amplitud y presión, y cualificación de desempeño sobre piezas de producción con ensayo destructivo de la resistencia de la soldadura. Si la altura del director de energía varía 0,1 mm en el perímetro de la pieza (dentro de las tolerancias normales de moldeo), el sonotrodo contacta primero las secciones más altas del director de energía, y esas secciones funden antes de que las secciones más bajas comiencen a calentarse. El resultado es una soldadura no uniforme con alta resistencia en algunas zonas y sin unión en otras.
El remedio DFM: diseñar el director de energía con altura de 0,3 mm para paredes menores de 2 mm y 0,5 mm para paredes mayores de 2 mm, manteniéndose dentro de la tolerancia de altura de ±0,05 mm alcanzable en un proceso de moldeo de precisión en producción.
Integración en el Proceso de Ensamblaje
La soldadura por ultrasonidos se integra en líneas de ensamblaje automatizadas como una estación en línea:
- Carga — El operador o un robot de pick-and-place carga las dos piezas en el nido de soldadura. El nido incluye pasadores de alineación que se registran contra rasgos moldeados en la pieza inferior.
- Descenso del sonotrodo — Un cilindro neumático lleva el sonotrodo al contacto con la pieza superior a presión controlada (0,1–0,5 MPa en la junta).
- Soldadura — Vibración ultrasónica a 20 kHz, 0,2–1,5 segundos de duración. El director de energía se funde y colapsa.
- Mantenimiento — La vibración se detiene, la presión se mantiene 0,5–2,0 segundos mientras el fundido se solidifica.
- Retracción y descarga — El sonotrodo se retrae, el conjunto soldado se retira del nido.
Tiempo de ciclo por conjunto: 3–8 segundos en total, con el tiempo de soldadura en sí típicamente por debajo de 1,5 segundos. El factor limitante no es la velocidad de soldadura sino la carga y descarga del utillaje.
Para el requisito de carcasa IP67: un resalte director de energía continuo alrededor de todo el perímetro, con una distancia mínima de colapso de 0,25 mm, proporciona un sello hermético cuando se suelda con parámetros validados en un probador de fugas. La integridad del sello debe verificarse con una prueba de fuga por decaimiento de presión en 1:200 conjuntos en lugar de depender solo de los parámetros de proceso — una fuga de alfiler por un espacio de 0,05 mm en el cordón de soldadura es invisible a la inspección visual pero fallará la prueba de inmersión IP67.
El equipo de electrónica de consumo que empezó con clips que fallaban implementó finalmente un proceso de soldadura por ultrasonidos con un resalte director de energía continuo alrededor de todo el perímetro de la carcasa de ABS. Parámetros de soldadura: 20 kHz, 25 μm de amplitud, 0,25 MPa de presión en junta, 0,8 s de tiempo de soldadura, 1,0 s de tiempo de mantenimiento. El conjunto soldado pasó la prueba de caída de 1 metro al 100 % (cero fallos en 500 unidades de prueba) y logró la certificación IP67 en la primera presentación.
La soldadura por ultrasonidos no es la solución a todos los problemas de unión de plásticos — los clips, los tornillos, los adhesivos y la unión con disolventes tienen cada uno su lugar — pero para aplicaciones que requieren ensamblaje permanente, resistencia estructural de unión y sellado hermético en un proceso compatible con velocidades de producción automatizadas, es la respuesta por defecto.
Consulte sobre una aplicación de soldadura por ultrasonidos →