Moldeo por Inyección de Pared Delgada — Procesamiento de Alta Velocidad y Alta Presión para Espesores Inferiores a 1,5 mm
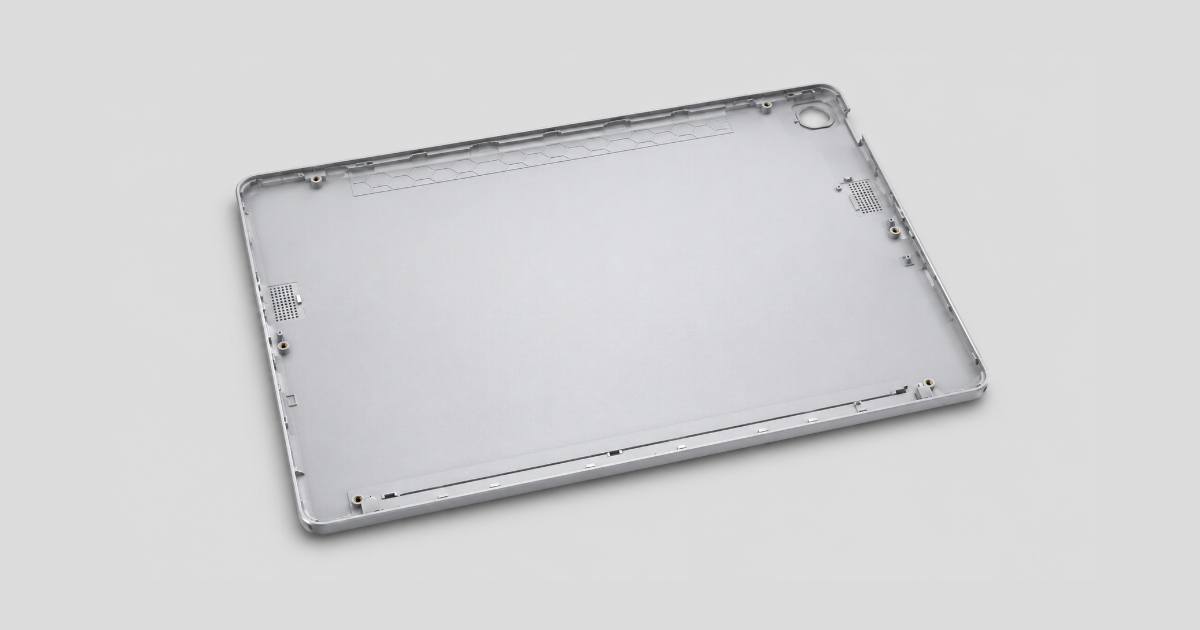
Un equipo de diseño de producto de una empresa de electrónica de consumo está desarrollando la cubierta trasera de una tableta de nueva generación — una carcasa de PC/ABS de 250 × 175 × 6 mm, con un espesor de pared objetivo de 1,0 mm. La pieza de la generación actual utiliza una pared de 1,8 mm, pesa 95 gramos y se produce en una prensa convencional de 280 toneladas con un ciclo de 32 segundos. El nuevo objetivo de diseño: reducir el peso a 55 gramos, bajar el tiempo de ciclo a 12 segundos y mantener la misma tasa de supervivencia en la prueba de caída de 1 metro que la versión de 1,8 mm. El volumen anual previsto es de 2,5 millones de unidades.
El equipo selecciona una mezcla de PC/ABS de alta fluidez con un MFR de 45 g/10 min — aproximadamente 3 veces la fluidez del grado estándar de 15 MFR usado en la pieza actual. El material fluye adecuadamente a 1,0 mm. Pero el análisis de flujo de molde revela un problema: la pared de 1,0 mm requiere un tiempo de llenado de 0,35 segundos para evitar que el frente de flujo se congele antes de alcanzar los extremos de la cavidad. La prensa existente de 280 toneladas entrega una velocidad de inyección máxima de 160 mm/s — la velocidad requerida para una longitud de flujo de 250 mm en 0,35 segundos es de 550 mm/s. Una prensa estándar no puede llenar una cavidad de 250 mm de largo y 1,0 mm de pared antes de que el fundido se congele.
El moldeo por inyección de pared delgada no es solo cuestión de un cilindro más caliente, una velocidad de inyección más alta y un material de mayor fluidez. Es un proceso de moldeo por inyección diferente — uno en el que los supuestos convencionales sobre tiempo de llenado, compactación, enfriamiento y capacidad de la máquina ya no aplican.
Qué Define la Pared Delgada
La definición industrial del moldeo por inyección de pared delgada es una pieza con un espesor de pared nominal inferior a 1,0 mm y una relación longitud de flujo/espesor de pared superior a 150:1. En la práctica, la definición se centra en el comportamiento del proceso más que en un límite dimensional: una pieza de pared delgada es aquella en la que el tiempo de llenado es menor que el tiempo que tarda el frente de fundido en congelarse contra la pared de la cavidad.
| Espesor de Pared (mm) | Tiempo de Llenado Típico (s) | Presión de Inyección (MPa) | Relación de Longitud de Flujo | Aplicación Típica |
|---|---|---|---|---|
| 0,3–0,5 | 0,05–0,15 | 180–250 | 200:1–300:1 | Microconectores, portadores de chip (LCP) |
| 0,5–0,8 | 0,10–0,30 | 150–220 | 150:1–250:1 | Envases alimentarios (PP), puntas de pipeta médicas |
| 0,8–1,2 | 0,20–0,50 | 120–180 | 100:1–200:1 | Carcasas electrónicas (PC/ABS), carcasas de batería |
| 1,2–1,5 | 0,30–0,80 | 100–150 | 80:1–150:1 | Electrónica de consumo, paneles de electrodomésticos |
El tiempo de llenado es el parámetro de proceso determinante. En moldeo convencional, una pared de 2,5 mm se llena en 1,5–3,0 segundos — el frente de fundido tiene tiempo de viajar desde la entrada hasta los extremos de la cavidad antes de que la piel se congele. En moldeo de pared delgada, la pared de 0,5 mm debe llenarse en 0,1–0,3 segundos — el frente de fundido corre contra el reloj de la congelación, y la máquina debe entregar todo el volumen de inyección en menos tiempo del que tarda una prensa convencional en alcanzar su consigna de velocidad de inyección.
La Física del Llenado de Pared Delgada
En una pared convencional, el plástico llena la cavidad con un frente de flujo relativamente lento, la piel congelada se forma gradualmente y el núcleo de la pared permanece fundido el tiempo suficiente para que la compactación compense la contracción. En una pared delgada, tres cosas son diferentes:
1. La Ventana de Tiempo de Llenado se Reduce a Casi Cero
El tiempo disponible para llenar la cavidad antes de que el frente de flujo se congele es proporcional al cuadrado del espesor de pared. Reducir la pared de 2,5 mm a 0,8 mm reduce el tiempo de llenado disponible en un factor de aproximadamente 10× (2,5² / 0,8² ≈ 9,8). Una pieza que se llena cómodamente en 2,0 segundos a 2,5 mm debe llenarse en 0,2 segundos a 0,8 mm.
No es una relación proporcional — es un umbral. Por encima de un tiempo de llenado crítico, la pieza se llena por completo. Por debajo, el frente de flujo se congela a mitad de cavidad y la pieza queda incompleta. El umbral depende del material: los materiales amorfos (ABS, PC, PS) tienen una ventana de llenado más amplia porque carecen de un punto de congelación definido; los materiales semicristalinos (PP, PE, PA, PBT) tienen una ventana más estrecha porque la cristalización libera calor latente que debe retirarse antes de que el material solidifique, y la transición de fundido a sólido es más marcada.
2. La Presión de Inyección Escala Inversamente con el Espesor de Pared
La presión necesaria para llenar una longitud de flujo dada aumenta a medida que disminuye el espesor de pared, porque el canal de flujo es más estrecho y la viscosidad del fundido es efectivamente mayor (las paredes frías de la cavidad enfrían el fundido más rápido en un canal delgado). Para una pieza de PP con una relación de longitud de flujo de 150:1:
| Espesor de Pared (mm) | Presión de Inyección (MPa) | Relativo a la Base de 2,5 mm |
|---|---|---|
| 2,5 | 50–70 | 100 % (base) |
| 1,5 | 80–110 | 160 % |
| 1,0 | 120–160 | 240 % |
| 0,7 | 160–200 | 320 % |
| 0,5 | 200–250 | 400 % |
El aumento de presión tiene dos consecuencias. Primero, el requisito de fuerza de cierre aumenta proporcionalmente: una prensa de 200 toneladas para una pieza de pared de 2,5 mm puede necesitar 350–400 toneladas para la misma pieza a 0,7 mm. Segundo, el molde debe construirse para soportar la mayor presión de cavidad sin deflexión — se requieren placas más gruesas, más columnas de soporte y mayor pretensado de los tornillos.
3. La Compactación se Vuelve Casi Irrelevante
En el moldeo convencional, la fase de compactación compensa una contracción volumétrica del 5–15 % forzando fundido adicional en la cavidad a través de la entrada. En el moldeo de pared delgada, la entrada se congela en 0,1–0,3 segundos después de terminar el llenado — antes de que la presión de compactación pueda actuar sobre la cavidad. La pieza alcanza sus dimensiones finales solo mediante la fase de llenado, lo que significa que el control del tamaño de inyección debe ser más preciso que en el moldeo convencional. Una variación del tamaño de inyección del 1 % en una pieza de pared de 0,8 mm produce una variación de peso de aproximadamente 2–3 veces la de la misma variación en una pieza de pared de 2,5 mm, porque la pared delgada tiene menos volumen de fundido para absorber la variación.
Requisitos de Máquina — Más Allá de una Prensa Estándar
Una máquina de moldeo por inyección convencional — diseñada para piezas de pared de 2,0–3,5 mm con tiempos de llenado de 1–3 segundos — no puede procesar piezas de pared delgada a tiempos de ciclo viables en producción. La máquina debe cumplir cuatro especificaciones que superan el rango de la prensa convencional:
1. Velocidad de Inyección — Superior a 300 mm/s
Las prensas estándar entregan velocidades de inyección de 80–180 mm/s. Las prensas para pared delgada entregan 300–800 mm/s. La velocidad de inyección determina la tasa de llenado volumétrica: para un volumen de inyección dado, el tiempo de llenado es el volumen de inyección dividido por la tasa de inyección volumétrica. Una inyección de 100 cm³ a 200 cm³/s se llena en 0,5 segundos. A 400 cm³/s, se llena en 0,25 segundos.
La velocidad de inyección se logra con un accionamiento servo de alta respuesta con acumulador o un sistema eléctrico de accionamiento directo capaz de acelerar el husillo de 0 a 500 mm/s en menos de 30 milisegundos. La fase de aceleración consume el 10–15 % del tiempo de llenado disponible — una prensa que tarda 100 ms en alcanzar su velocidad de consigna en una ventana de llenado de 200 ms ya ha perdido la mitad del tiempo disponible en la aceleración.
2. Relación L/D — Superior a 22:1
Un husillo de alta relación L/D (longitud a diámetro) — típicamente de 22:1 a 26:1, frente a 18:1 a 20:1 en husillos convencionales — proporciona más superficie para la transferencia de calor conductiva del cilindro a los gránulos y una zona de compresión más larga para una fusión progresiva sin sobrecalentamiento. El procesamiento de pared delgada requiere que el fundido esté a temperatura uniforme, sin núcleos de gránulos sin fundir — un gránulo sin fundir en una entrada de 0,5 mm la bloqueará de inmediato.
3. Fuerza de Cierre — 20–40 % Más Alta que la Convencional
La presión de inyección es mayor, y el área proyectada de la cavidad ve esa presión en toda su superficie durante el llenado. Una pieza con un área proyectada de 300 cm² a 160 MPa de presión de cavidad requiere 480 toneladas de fuerza de cierre. La misma pieza a 80 MPa requiere 240 toneladas.
4. Precisión del Tamaño de Inyección — ±0,5 % o Mejor
Con la compactación casi irrelevante, el tamaño de inyección debe controlarse dentro de ±0,5 % para un peso de pieza consistente. Esto requiere control servo en lazo cerrado del recorrido de inyección con retroalimentación de posición a una resolución de ±0,01 mm en la posición del husillo — la misma clase de precisión que se espera en la validación de proceso de moldeo científico.
Selección de Materiales — La Fluidez lo es Todo
El moldeo de pared delgada solo es posible con grados de material de alta fluidez. La tasa de fluidez del fundido (MFR) determina la viscosidad a la temperatura de procesamiento — mayor MFR = menor viscosidad = llenado más rápido a una presión dada.
| Material | MFR Convencional (g/10 min) | MFR de Pared Delgada (g/10 min) | Notas |
|---|---|---|---|
| PP | 10–20 | 35–100 | 100 MFR disponible para embalaje |
| ABS | 5–20 | 25–50 | Los grados de alta fluidez sacrifican impacto a cambio de fluidez |
| PC | 8–15 | 20–35 | El PC de alta fluidez tiene menor peso molecular — menor impacto |
| PC/ABS | 10–25 | 30–55 | Las mezclas de alta fluidez mantienen mejor el impacto que el PC puro |
| PA6/66 | 10–30 | 40–80 | Nailons de alta fluidez para conectores |
| PBT | 10–25 | 30–50 | PBT con fibra de vidrio para conectores de pared delgada |
| LCP | N/A (intrínsecamente alta fluidez) | N/A | Llena paredes hasta 0,2 mm; el material de referencia para micro-pared delgada |
| POM | 5–15 | 20–40 | Acetal de alta fluidez para engranajes de pared delgada |
La contrapartida de la alta fluidez es casi siempre una reducción de las propiedades mecánicas — en particular la resistencia al impacto. Un PP de 100 MFR tiene aproximadamente el 40–60 % de la resistencia al impacto Izod con entalla de un PP de 10 MFR. La selección de material debe equilibrar el requisito de fluidez con el rendimiento mínimo aceptable al impacto para la aplicación. Para un envase alimentario que solo necesita sobrevivir al apilado y al transporte, la reducción de impacto es aceptable. Para una carcasa electrónica que debe sobrevivir a una prueba de caída de 1 metro, el material debe validarse en la condición de impacto de pared delgada — el mismo material a 0,8 mm absorberá menos energía de impacto que a 2,0 mm, independientemente del MFR.
Diseño de Entrada para Pared Delgada
El diseño de entrada para piezas de pared delgada difiere de la práctica convencional en un aspecto crítico: la entrada debe ser lo suficientemente grande para llenar la cavidad en el tiempo disponible sin cizallar el polímero hasta el punto de degradación.
| Espesor de Pared (mm) | Profundidad de Entrada (mm) | Profundidad de Entrada como % del Espesor | Ancho de Entrada (mm) |
|---|---|---|---|
| 0,5 | 0,4–0,5 | 80–100 % | 1,5–3× la profundidad |
| 0,8 | 0,6–0,8 | 75–100 % | 1,5–3× la profundidad |
| 1,0 | 0,8–1,0 | 80–100 % | 1,5–3× la profundidad |
| 1,2 | 0,9–1,2 | 75–100 % | 1,5–2,5× la profundidad |
| 1,5 | 1,0–1,5 | 65–100 % | 1,5–2,5× la profundidad |
Para paredes convencionales (2,0 mm o más), la profundidad de entrada es 0,5–0,7× el espesor de pared — la restricción en la entrada es intencional, creando calentamiento por cizallamiento para mejorar la fluidez. Para paredes delgadas, la profundidad de entrada es 0,8–1,0× el espesor de pared — la restricción se minimiza porque la pared misma es la restricción de flujo dominante, y una restricción adicional en la entrada requeriría una presión de inyección mayor de la que la máquina puede entregar.
Las entradas de válvula de aguja en canal caliente son estándar para envases de pared delgada y piezas electrónicas donde la marca de entrada debe quedar al ras. Para moldes de pared delgada multicavidad (32–96 cavidades para puntas de pipeta, conectores médicos, tapones), el sistema de canal caliente debe estar naturalmente equilibrado con longitudes de recorrido de flujo idénticas a cada cavidad — un desequilibrio de flujo en un molde de pared delgada produce una variación del tiempo de llenado entre cavidades que se traduce directamente en variación de peso de pieza e inconsistencia dimensional.
La Paradoja del Enfriamiento
Las piezas de pared delgada enfrían más rápido que las de pared gruesa — la pared de 0,8 mm enfría en aproximadamente 1–2 segundos, frente a 12–18 segundos para una pared de 2,5 mm. El tiempo de ciclo total no está dominado por el enfriamiento sino por el llenado, la apertura y cierre del molde y la manipulación de la pieza. Un envase de PP de pared de 0,8 mm en una prensa de pared delgada de alta velocidad puede alcanzar un tiempo de ciclo total de 3–6 segundos, frente a 12–20 segundos para un envase convencional.
La paradoja: como el tiempo de enfriamiento es tan corto, el diseño del sistema de refrigeración debe retirar calor a una tasa mayor que en el moldeo convencional. Se procesa la misma cantidad de plástico (en peso) por hora — pero en la mitad del tiempo de ciclo, así que el sistema de refrigeración debe retirar calor a una tasa 2× mayor. Los moldes de pared delgada requieren circuitos de refrigeración de alto caudal con flujo turbulento en cada canal, suministro de refrigerante a 0–5 °C (agua enfriada, no agua de torre) y canales de refrigeración colocados tan cerca de la superficie de la cavidad como lo permita la regla 2D — típicamente a 1,5D en lugar de 2,0–2,5D.
Pared Delgada por Aplicación
Envases Alimentarios — PP a 0,4–0,8 mm
La aplicación de pared delgada de mayor volumen. Las tarrinas de margarina, los vasos de yogur, los envases para comida preparada y las bandejas aptas para microondas se moldean en PP de alta fluidez (35–100 MFR) con espesores de pared de 0,4–0,8 mm. Los moldes de una sola cavidad en prensas de alta velocidad con acumulador producen tiempos de ciclo de 2–5 segundos. Las piezas se apilan, se embalan y se envían a tasas de producción superiores a 10 millones de unidades al año por molde. El factor limitante no es el proceso de moldeo sino la manipulación de la pieza — con un ciclo de 4 segundos, un robot debe retirar la pieza, apilarla y volver al molde en menos de 2 segundos.
Médico — Puntas de Pipeta y Viales a 0,5–0,8 mm
Las puntas de pipeta son el desafío de pared delgada por excelencia: una pieza cónica de 50–120 mm de longitud con un espesor de pared que va de 0,8 mm en la base a 0,3 mm en la punta, moldeada en PP o PE en moldes de 32–96 cavidades. La longitud de flujo desde la entrada (en la base) hasta la punta es de 120 mm a través de una pared que promedia 0,5 mm — una relación de longitud de flujo de 240:1. El molde debe llenar las 96 cavidades de manera uniforme antes de que el frente de flujo se congele en cualquiera de ellas. La ventana de proceso se mide en milisegundos.
Electrónica — Carcasas de Batería y Conectores a 0,5–1,0 mm
Las carcasas de batería de teléfonos inteligentes, las cubiertas inferiores de portátiles y los conectores electrónicos se moldean en PC/ABS, PC, PBT o LCP con paredes de 0,5–1,0 mm. Los requisitos añaden calidad cosmética (sin marcas de flujo en superficies visibles) e integridad estructural (supervivencia a la prueba de caída) al desafío del llenado de pared delgada. El material debe equilibrar alta fluidez (para llenar la pared delgada) con alto impacto (para superar la prueba de caída) — una combinación que convierte a las mezclas de PC/ABS de alta fluidez en el material predeterminado para carcasas de pared delgada de electrónica de consumo.
Pared Delgada vs. Convencional — Comparación de Procesos
| Parámetro | Moldeo Convencional | Moldeo de Pared Delgada | Relación |
|---|---|---|---|
| Espesor de pared | 2,0–3,5 mm | 0,3–1,5 mm | 2–10× más delgada |
| Tiempo de llenado | 1,0–3,0 s | 0,05–0,5 s | 5–20× más rápido |
| Presión de inyección | 60–120 MPa | 120–250 MPa | 2–3× mayor |
| Velocidad de inyección | 80–180 mm/s | 300–800 mm/s | 3–5× más rápida |
| Tiempo de enfriamiento | 8–30 s | 1–4 s | 5–10× más corto |
| Tiempo de ciclo total | 15–45 s | 3–8 s | 3–6× más corto |
| Fuerza de cierre (para 300 cm² proy.) | 180–360 toneladas | 450–750 toneladas | 2–3× mayor |
| Profundidad de entrada (% del espesor) | 50–70 % | 75–100 % | Entradas más anchas |
| Contribución de la compactación | 5–15 % del peso | <2 % del peso | Compactación casi irrelevante |
| Tolerancia del tamaño de inyección | ±1,0 % | ±0,5 % | 2× más estricta |
El proyecto de cubierta trasera de tableta del equipo de electrónica tuvo éxito tras sustituir la prensa convencional de 280 toneladas por una prensa de pared delgada de alta velocidad de 450 toneladas con asistencia de acumulador, velocidad de inyección de 600 mm/s, un husillo de 24:1 L/D y el PC/ABS de 45 MFR. La pared de 1,0 mm se llenó en 0,32 segundos a 165 MPa de presión de inyección. Tiempo de ciclo: 11,5 segundos — una reducción del 64 % respecto al ciclo convencional de 32 segundos. La pieza pasó la prueba de caída de 1 metro al 100 % en la primera corrida de calificación. La reducción de peso de 95 g a 55 g ahorró 100 toneladas de PC/ABS al año — a ¥35/kg, un ahorro de material de ¥3,5 millones anuales, frente a un coste de capital de la máquina de ¥1,8 millones.
El moldeo por inyección de pared delgada no es un truco de procesamiento que pueda ajustarse en una prensa estándar. Es una disciplina de fabricación separada — una que combina una máquina de alta velocidad, un material de alta fluidez, un molde construido para presiones de cavidad de 200+ MPa y un diseño de pieza que reconoce la física de llenar un canal submilimétrico antes de que el plástico se congele.