Marcas de Rechupe en Moldeo por Inyección — Causas Raíz y Cómo Prevenirlas
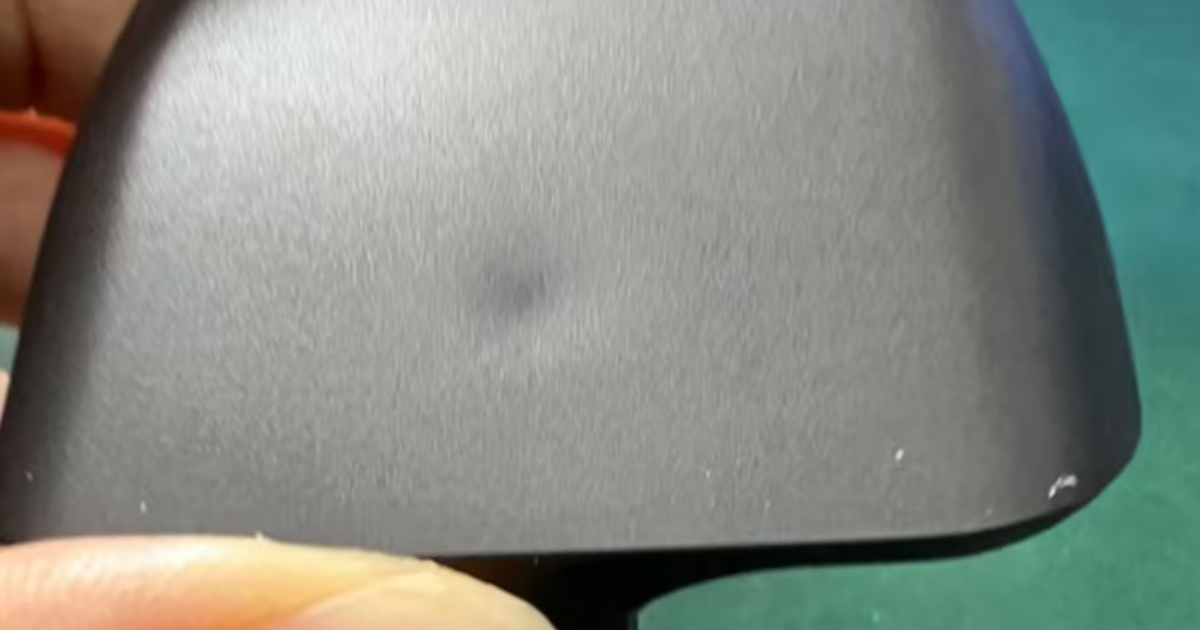
Un ingeniero de calidad de un fabricante de electrónica de consumo examina un rechazo cosmético. La carcasa es de ABS negro mate — 140 × 85 mm, pared nominal de 2,2 mm, cuatro resaltes M3 en la cara interna. El exterior es una superficie Clase A. Bajo la luz de inspección de 800 lux, cada ubicación de resalte muestra en el exterior una depresión circular poco profunda — una marca de rechupe de aproximadamente 6 mm de diámetro y 0,03–0,05 mm de profundidad. A la distancia de un brazo, las marcas de rechupe son invisibles. Bajo la luz de inspección angular que utiliza el control de entrada del cliente, son inconfundibles.
El técnico de moldeo ha aumentado la presión de compactación de 60 MPa a 95 MPa, extendido el tiempo de mantenimiento de 8 a 16 segundos y elevado la temperatura del molde de 45 °C a 62 °C. Las marcas de rechupe son menos profundas — quizás 0,02 mm — pero siguen presentes, y el tiempo de ciclo ha aumentado de 32 a 41 segundos. El coste por pieza ha subido un 22 % estimado por el ciclo prolongado, y las marcas de rechupe no se han eliminado.
La causa raíz no fueron los parámetros del proceso. Fue el espesor de pared del resalte. A 2,8 mm, la pared del resalte era 1,3× la pared nominal — creando una sección gruesa localizada que se enfriaba más lentamente que el material circundante. Ninguna cantidad de presión de compactación compensa una pared de resalte que incumple la regla de 0,5–0,6×.
Qué Es una Marca de Rechupe (y Qué No Es)
Una marca de rechupe es una depresión poco profunda en la superficie de una pieza moldeada, que aparece típicamente en la cara opuesta a un nervio, un resalte o una transición de espesor de pared. La depresión no es un hueco — es un déficit volumétrico. Cuando una sección gruesa localizada de la pieza se enfría, el material de esa sección se contrae más que el material de las secciones delgadas adyacentes. La superficie de la pieza — que ya se ha solidificado contra la pared de la cavidad — es arrastrada hacia dentro por el material que se contrae por debajo, creando la depresión.
Una marca de rechupe está relacionada con un hueco, pero es distinta:
| Característica | Marca de Rechupe | Hueco |
|---|---|---|
| Ubicación | En la superficie de la pieza | Dentro de la pieza (interno) |
| Causa | Superficie arrastrada hacia dentro por la contracción interna | El material interno se contrae y crea una burbuja de vacío |
| Visibilidad | Visible en el exterior, especialmente en superficies brillantes | No visible desde la superficie; se detecta por seccionado o rayos X |
| Común en | Piezas cosméticas con resaltes/nervios | Secciones gruesas (>6 mm) con compactación insuficiente |
| Detección | Inspección visual bajo luz angular | Control de peso, escaneo CT o seccionado destructivo |
Una marca de rechupe siempre está sobre una sección gruesa. Si la superficie opuesta no muestra el nervio, resalte o transición de espesor correspondiente, el defecto no es una marca de rechupe — es más probable que sea una línea de flujo, una línea de soldadura o una marca de gas.
La Física: Por Qué se Hunde la Superficie
Cuando el plástico fundido entra en la cavidad, está a una temperatura uniforme y llena todo el volumen de la cavidad. La cavidad queda sellada por la entrada congelada y la pieza comienza a enfriarse. El enfriamiento no es uniforme — las secciones delgadas se enfrían más rápido que las gruesas.
En una sección de pared de 2,0 mm, la piel de plástico se congela contra la pared de la cavidad en 1–3 segundos. El núcleo permanece fundido otros 5–10 segundos mientras el calor se conduce hacia fuera a través de la piel congelada. Durante ese tiempo, el material del núcleo sufre contracción térmica al enfriarse desde la temperatura de fusión hacia la temperatura del molde. La contracción volumétrica del núcleo tira de la piel congelada desde el interior. En una pared uniforme, la piel está sustentada de forma uniforme por la masa fundida interna y se deforma de manera uniforme — normalmente por debajo del umbral de visibilidad.
En una sección gruesa — la unión de una pared de resalte de 2,8 mm con una pared nominal de 2,0 mm — la geometría es distinta. La sección gruesa retiene el calor más tiempo. La piel congelada se forma más tarde y es más fina. El material del núcleo en la sección gruesa se contrae más (porque partió de una temperatura más alta y tiene un volumen mayor de material que contraer). La piel fina sobre la sección gruesa se hunde más que la piel sobre la pared uniforme — creando la depresión visible.
La profundidad de la depresión es proporcional a:
- La diferencia de espesor entre la sección gruesa y la pared nominal
- La contracción volumétrica del material (mayor contracción = rechupe más profundo)
- El módulo de la piel congelada (mayor módulo = mayor resistencia a la deformación)
Por eso los materiales con fibra de vidrio muestran menos marcas de rechupe y más superficiales: las fibras de vidrio reducen la contracción volumétrica y aumentan el módulo de la piel congelada, resistiendo la deformación de la superficie.
Los Cuatro Controles para la Prevención de Marcas de Rechupe
Las marcas de rechupe tienen cuatro causas raíz, cada una con una solución distinta. El técnico de proceso que recurre primero a la presión de compactación — sin revisar el diseño de la pieza — está tratando el síntoma, no la causa.
Control 1: Geometría — La Regla del 50 %
La estrategia más eficaz para prevenir las marcas de rechupe es no crear nunca la sección gruesa. La regla: el espesor de pared de nervios y resaltes debe ser 0,5–0,6× el espesor nominal de pared en el punto de unión, y nunca exceder 0,7×.
| Pared Nominal (mm) | Pared Máx. de Nervio/Resalte (mm) a 0,6× | Máx. a 0,7× (usar con moderación) |
|---|---|---|
| 1,5 | 0,9 | 1,05 |
| 2,0 | 1,2 | 1,4 |
| 2,5 | 1,5 | 1,75 |
| 3,0 | 1,8 | 2,1 |
| 3,5 | 2,1 | 2,45 |
Cuando un nervio o resalte debe soportar carga estructural y una pared de 0,6× resulta insuficiente, la solución no es engrosar la característica sino multiplicarla — dos nervios de 0,6× en lugar de uno de 1,0×, o cuatro resaltes en lugar de dos. Las pautas de diseño de piezas son claras: multiplique las características, no el espesor de pared.
Para los resaltes en concreto, tres remedios geométricos adicionales reducen el rechupe:
- Vaciar la base del resalte. Un bolsillo rehundido en la base del resalte elimina material de la zona de unión gruesa y reduce el espesor de pared efectivo en la transición. El bolsillo debe tener 0,8–1,0 mm de profundidad y 1,5–2,0× el DE del resalte en diámetro.
- Usar un nervio de refuerzo en lugar de una pared continua. Tres o cuatro nervios de refuerzo (1,0–1,2 mm de espesor a 0,5× la pared nominal) que conectan el resalte con la pared de la pieza aportan soporte estructural con menos material que una pared de resalte continua.
- Aislar el resalte de la pared nominal. Un espacio de 0,5–0,8 mm entre el DE del resalte y la pared más cercana de la pieza impide que se forme la zona de unión gruesa. El resalte se conecta a la pieza mediante nervios de refuerzo que salvan ese espacio.
Control 2: Proceso — Compactación, No Presión
Cuando la geometría ya está congelada (el molde está construido), los cambios de proceso pueden reducir la severidad del rechupe — pero no eliminar las marcas causadas por un problema geométrico de fondo.
Presión de compactación (presión de mantenimiento): se fuerza masa fundida adicional en la cavidad después del llenado, compensando la contracción volumétrica mientras la pieza se enfría. La presión de mantenimiento debe ser suficiente para mantener el flujo de masa fundida a través de la entrada hasta que esta se congele. Aumentar la presión de mantenimiento es la primera respuesta de la mayoría de los técnicos de proceso — y funciona, hasta cierto punto. El límite es el tiempo de sellado de la entrada: una vez que la entrada se congela, no puede entrar más masa fundida en la cavidad y la compactación se detiene independientemente del valor de presión.
Tiempo de compactación: el tiempo durante el cual se mantiene la presión de compactación. El tiempo de compactación debe ser lo bastante largo para que la entrada se congele mientras la presión de compactación sigue activa. Una entrada que se congela durante la fase de enfriamiento (después de que caiga la presión de compactación) permite el reflujo desde la cavidad hacia el canal de alimentación, creando marcas de rechupe y huecos en secciones gruesas. El tiempo de compactación debe fijarse con un estudio de sellado de entrada: moldee piezas con tiempos de compactación crecientes (incrementos de 1 segundo), pese cada pieza y represente el peso de la pieza frente al tiempo de compactación. El tiempo de compactación en el que el peso de la pieza se estabiliza es el tiempo de sellado de la entrada — tiempos superiores solo añaden tiempo de ciclo sin beneficio.
Temperatura del molde: un molde más caliente retrasa la formación de la piel, permitiendo que la presión de compactación actúe sobre el material del núcleo durante más tiempo antes de que la piel se congele. Elevar la temperatura del molde 10–20 °C puede reducir la profundidad del rechupe un 30–50 % — a costa de un mayor tiempo de enfriamiento. El compromiso debe evaluarse frente al coste de los rechazos cosméticos.
Velocidad de inyección: una velocidad de inyección más alta entrega masa fundida más caliente a los extremos de la cavidad (menos enfriamiento en el canal de alimentación), lo que mejora el llenado de nervios delgados y reduce el diferencial de temperatura entre secciones gruesas y delgadas que produce el rechupe. El límite práctico es la aparición de chorro libre o atrapamiento de gas a velocidades excesivas.
Control 3: Material — La Contracción Importa
Todo plástico se contrae al enfriarse. La contracción volumétrica desde la temperatura de fusión hasta la temperatura ambiente es una propiedad del material — y varía en un factor de cuatro entre los materiales comunes de moldeo por inyección:
| Material | Contracción Volumétrica (fusión → 25 °C) | Tendencia al Rechupe |
|---|---|---|
| PP (sin carga) | 14–18 % | Muy alta |
| HDPE | 15–20 % | Muy alta |
| ABS (propósito general) | 5–7 % | Moderada |
| PC | 5–6 % | Moderada |
| PC/ABS | 4–6 % | Baja-moderada |
| PA6/66 (sin carga) | 8–12 % | Alta |
| PA6/66 (30 % FV) | 3–5 % | Baja |
| PBT (30 % FV) | 3–5 % | Baja |
| POM | 10–14 % | Alta |
| PEEK (sin carga) | 6–8 % | Moderada |
| PPS (40 % FV) | 2–4 % | Muy baja |
Cuando las marcas de rechupe son un problema persistente y los ajustes de geometría y proceso han llegado a su límite, la selección de material puede ser el control restante. Cambiar de un grado sin carga a un grado con fibra de vidrio de la misma familia de polímeros reduce la contracción un 50–70 % y reduce en la misma medida la profundidad del rechupe. El compromiso es un mayor desgaste del molde por las fibras de vidrio y cambios en las propiedades mecánicas que el diseño puede o no asumir.
Control 4: Ubicación de la Entrada — Alimentar la Sección Gruesa
La ubicación de la entrada determina dónde actúa la presión de compactación. Una entrada que alimenta directamente una sección gruesa entrega la presión de compactación donde más se necesita — en la transición de grueso a delgado donde se forma la marca de rechupe. Una entrada que alimenta una sección delgada alejada de la sección gruesa crea una situación en la que la sección delgada se congela primero y bloquea el paso de la presión de compactación hacia la sección gruesa que la necesita.
La regla: sitúe la entrada de modo que la trayectoria de flujo vaya de grueso a delgado, no de delgado a grueso. Es la misma regla de patrón de llenado que rige la colocación de la entrada para la calidad general de la pieza, pero tiene una relevancia específica para las marcas de rechupe — la entrada debe permanecer abierta y entregando presión de mantenimiento a la sección gruesa hasta que esa sección esté adecuadamente compactada.
Validación con Análisis de Flujo de Molde
La simulación de flujo de molde predice las ubicaciones de las marcas de rechupe y su severidad relativa antes de cortar el acero. La simulación calcula la velocidad de enfriamiento en cada nodo de la superficie de la pieza, identifica las regiones donde la velocidad de enfriamiento es menor que en el entorno (lo que indica una sección más gruesa) y predice la deformación superficial causada por la contracción diferencial. El resultado es un índice de rechupe — un número adimensional de 0 (sin rechupe) hasta un máximo específico del material que correlaciona con la profundidad visible del rechupe.
Un índice de rechupe superior a 0,5 en una superficie Clase A probablemente produzca un defecto visible. Los valores por debajo de 0,3 quedan generalmente por debajo del umbral de detección bajo iluminación de inspección estándar.
La simulación permite al diseñador probar remedios geométricos — reducción de la pared del resalte, adición de vaciado, sustitución por nervios de refuerzo — antes de comprometer el acero del molde. Una revisión DFM que incluya análisis de flujo de molde con predicción de rechupe identifica normalmente el 80–90 % de las ubicaciones de rechupe que requerirán atención durante el muestreo del molde.
Cuándo una Marca de Rechupe Es Aceptable
No toda marca de rechupe es un rechazo. La aceptabilidad depende de la clase cosmética de la superficie:
| Clase Cosmética | Tolerancia de Rechupe | Tipos de Pieza Típicos |
|---|---|---|
| Clase A (visible, crítica) | Ninguna visible bajo 800 lux en cualquier ángulo | Molduras interiores automotrices, carcasas de electrónica de consumo, frentes de electrodomésticos |
| Clase B (visible, no crítica) | ≤0,02 mm de profundidad en ≤8 mm de diámetro, no visible a 500 mm de distancia | Cubiertas internas, carcasas de equipos industriales, envolventes funcionales |
| Clase C (no visible o cubierta) | ≤0,05 mm de profundidad, la textura puede enmascarar rechupes menores | Superficies inferiores, soportes internos, piezas cubiertas por etiquetas o recubrimientos |
| Funcional (sin requisito cosmético) | Cualquier profundidad que no comprometa la función mecánica | Componentes estructurales internos, piezas ensambladas en un sistema mayor |
La pregunta crítica durante la revisión DFM es: ¿qué superficies son Clase A y hay características gruesas en la cara opuesta de esas superficies? Si la respuesta a ambas es sí, el diseño del resalte o del nervio debe corregirse antes de construir el molde — porque los ajustes de proceso por sí solos no pueden eliminar una marca de rechupe causada por una relación nervio-pared de 1,3×.
El ingeniero de calidad que empezó con carcasas cosméticas con rechupes acabó corrigiendo la causa raíz: la pared del resalte se redujo de 2,8 mm a 1,3 mm (0,6× la pared nominal de 2,2 mm), se añadió un vaciado de 1,0 mm de profundidad en la base de cada resalte y los resaltes se conectaron a la pared de la pieza con tres nervios de refuerzo de 1,0 mm en lugar de una pared de resalte continua. El molde revisado produjo piezas sin marcas de rechupe visibles en las ubicaciones de los resaltes bajo inspección de 800 lux. El tiempo de ciclo volvió a 32 segundos. La presión de compactación se redujo a 70 MPa. El coste por pieza volvió a la cotización original.
Las marcas de rechupe no son un problema de moldeo que resulta visible en la superficie. Son un problema de diseño que el proceso de moldeo hace visible. Corrija primero la geometría, luego ajuste el proceso.
Consulte sobre un problema de marcas de rechupe en su pieza →