¿Qué Es el Moldeo por Inyección? Guía Completa para Ingenieros y Compradores
El moldeo por inyección de plástico es el proceso de fabricación más utilizado para producir piezas de plástico en serie. Si usted es un ingeniero que especifica un componente plástico, un comprador que se abastece desde China o un gerente de producto que evalúa opciones de fabricación, esta guía cubre todo lo que necesita saber.
Cómo Funciona el Moldeo por Inyección
El moldeo por inyección es un proceso de fabricación cíclico con cuatro fases diferenciadas:
1. Cierre
El molde de inyección — una herramienta de acero mecanizada con precisión, con una cavidad con la forma de su pieza — se mantiene cerrado bajo alta presión por la unidad de cierre de la máquina de moldeo por inyección. La fuerza de cierre se mide en toneladas y debe superar la presión de inyección multiplicada por el área proyectada de la pieza.
2. Inyección
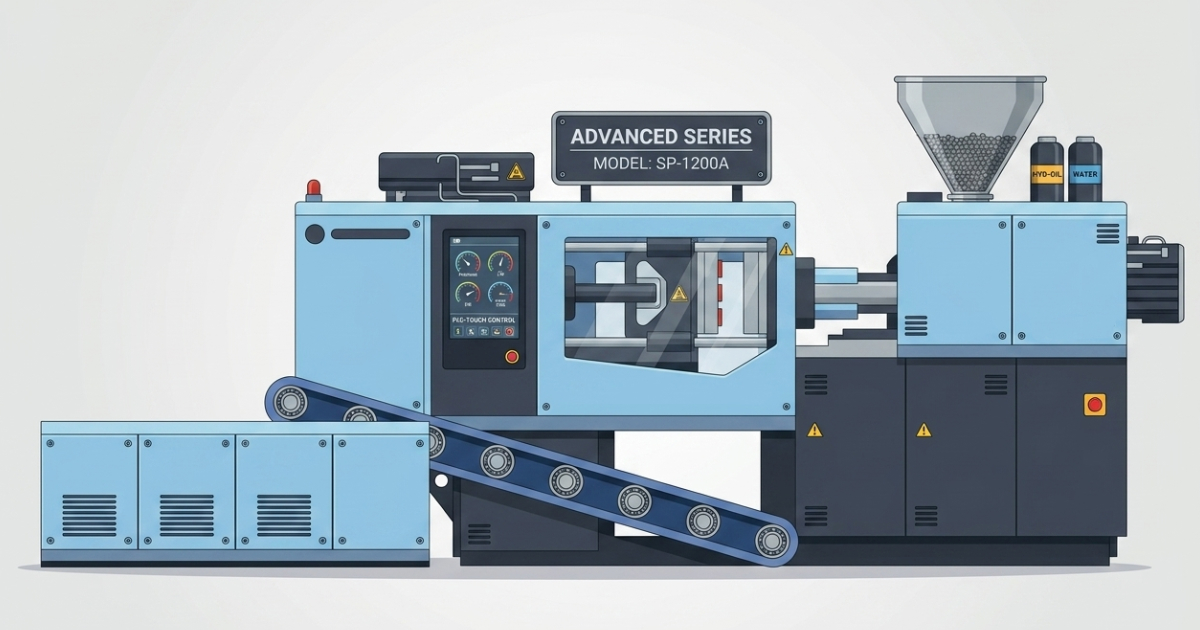
Los pellets de plástico (resina) se alimentan desde una tolva a un barril calefactado, donde un husillo recíproco funde el material y lo empuja hacia delante. En la fase de inyección, el husillo actúa como un émbolo y fuerza el plástico fundido dentro del molde cerrado a alta presión (típicamente 500–1.500 bar) a través de una compuerta — un canal estrecho diseñado para llenar la cavidad por completo antes de que el plástico solidifique.
3. Enfriamiento y Compactación
Una vez llena la cavidad, el molde se mantiene bajo presión de compactación para compensar la contracción que se produce a medida que el plástico se enfría. Los canales de refrigeración mecanizados en el molde transportan agua o refrigerante para evacuar el calor rápidamente. El tiempo de ciclo está dominado por el tiempo de enfriamiento — típicamente el 60–80% del ciclo total.
4. Expulsión
Cuando la pieza se ha enfriado lo suficiente como para estar rígida (aunque no necesariamente a temperatura ambiente), el molde se abre y los pernos expulsores empujan la pieza fuera de la cavidad. Después el molde se cierra y el ciclo comienza de nuevo.
Un ciclo completo para una pieza industrial típica dura 15–60 segundos, en función de la geometría de la pieza, el espesor de pared y el material.
¿Qué Se Puede Fabricar con Moldeo por Inyección?
El moldeo por inyección produce piezas que van desde componentes médicos microscópicos de 0,1 gramos hasta fascias de parachoques de automoción de varios kilogramos. Casi cualquier pieza de plástico con una sección transversal constante — vasos, carcasas, soportes, engranajes, conectores, envolventes — puede moldearse por inyección.
No adecuado para moldeo por inyección:
- Piezas con secciones muy gruesas (use mecanizado, fundición o moldeo por inyección de espuma)
- Cantidades extremadamente bajas (menos de ~500 piezas, donde la impresión 3D o el CNC pueden resultar más económicos)
- Piezas que requieren longitudes continuas (use extrusión)
La elección del material determina la mayor parte del coste y de las propiedades finales. La biblioteca de materiales recoge propiedades por polímero, familias de grados y notas de DFM; la guía de selección de materiales explica cómo reducir más de 500 resinas disponibles a tres candidatas.
Moldeo por Inyección vs Procesos Alternativos
| Proceso | Volumen Mínimo | Coste Unitario | Coste de Utillaje | Plazo de Entrega |
|---|---|---|---|---|
| Moldeo por inyección | ~1.000+ | Bajo | $2.000–$50.000 | 4–8 semanas hasta T1 |
| Impresión 3D (FDM/SLS) | 1 | Alto | Ninguno | Días |
| Mecanizado CNC | 1–1.000 | Medio-alto | Bajo | 1–3 semanas |
| Moldeo por soplado | 5.000+ | Bajo | $5.000–$30.000 | 6–10 semanas |
| Termoconformado | 500+ | Bajo-medio | $1.000–$15.000 | 3–6 semanas |
El moldeo por inyección resulta competitivo en coste frente a la impresión 3D a partir de unas 500–1.000 piezas en el caso de piezas pequeñas, y su coste unitario cae de forma acusada por encima de 10.000 piezas al año. Para el modelo completo — amortización del utillaje, tiempo de ciclo, merma y acabado — consulte el desglose de costes del moldeo por inyección.
El Coste del Moldeo por Inyección
El coste del moldeo por inyección tiene dos componentes:
Coste del Utillaje (Molde)
El molde es una inversión única. El molde es suyo — se almacena y se mantiene en la fábrica durante toda la vida del programa de producción. El coste del utillaje depende de:
- Tamaño de la pieza — las piezas grandes requieren bases de molde mayores y más acero
- Complejidad de la pieza — contrasalidas que exigen correderas, alimentación compleja, sistemas de canal caliente
- Número de cavidades — un molde de 8 cavidades cuesta más que un molde monocavidad, pero reduce el coste unitario
- Grado de acero — P20 (estándar) vs H13 (alto volumen) vs S136 (resinas corrosivas)
Costes de molde indicativos para piezas de complejidad simple a media producidas en China:
| Complejidad | Ejemplo | Coste Indicativo del Molde |
|---|---|---|
| Monocavidad simple | Tapón de botella, tapa sencilla | $2.000–$6.000 |
| Monocavidad media | Carcasa de electrónica | $6.000–$15.000 |
| Complejo o multicavidad | Conector de automoción (8 cavidades) | $15.000–$40.000 |
| Alta complejidad | Canal caliente, dispositivo médico | $30.000–$80.000+ |
El precio del molde es solo una parte del gasto en utillaje; el mantenimiento, las reparaciones y la sustitución al final de la vida útil son el resto. El coste total de propiedad del molde desarrolla la cifra completa.
Coste de la Pieza (Precio Unitario)
El coste de la pieza viene determinado por:
- Tiempo de ciclo × tarifa horaria de la máquina
- Consumo de material (peso + bebedero/colada)
- Mano de obra (automatización vs manual)
- Rendimiento / tasa de rechazo
Como referencia, una carcasa sencilla de PP de ~50 g producida en China en serie puede costar $0,10–$0,50 por pieza, según el volumen, la complejidad y los acabados. Tres palancas mueven el precio unitario por encima de las demás — espesor de pared, tiempo de ciclo y cavitación — y se tratan en las estrategias de reducción de coste de piezas de plástico.
Cómo Elegir un Proveedor de Moldeo por Inyección
Al evaluar proveedores, mire más allá del precio cotizado. Criterios clave de proveedor:
- Utillaje interno — los proveedores que fabrican sus propios moldes controlan la calidad y el plazo de entrega. El utillaje de terceros añade riesgo
- Soporte de ingeniería — ¿revisan su diseño antes de cotizar? Un proveedor que se salta el DFM le costará más en revisiones
- Certificaciones de calidad — ISO 9001 es la base; ISO 13485 para médico, IATF 16949 para automoción
- Plazos T1 transparentes — exija un compromiso, no una estimación
- Referencias — pida ejemplos de su sector industrial
La lista anterior es la versión corta. La lista de verificación de cualificación de proveedores convierte cada punto en un documento que usted puede solicitar, y cómo elegir un proveedor de moldeo por inyección en China cubre la evaluación comercial. El alcance y la vigencia de las certificaciones importan más que el logotipo del certificado — nuestra página de certificaciones detalla ambos datos para ISO 9001 e ISO 13485.
Defectos Habituales del Moldeo por Inyección y Cómo Evitarlos
| Defecto | Causa | Prevención |
|---|---|---|
| Marcas de rechupe | Secciones gruesas, presión de compactación insuficiente | Espesor de pared uniforme, dimensionado correcto de la compuerta |
| Deformación | Enfriamiento no uniforme, geometría asimétrica | Refrigeración equilibrada, elección correcta del material |
| Llenado incompleto | Presión o volumen de inyección insuficientes | Dimensionado de la compuerta, ajustes de proceso correctos |
| Rebabas | Fuerza de cierre insuficiente, molde desgastado | Cierre correcto, mantenimiento del molde |
| Líneas de soldadura | Encuentro del fundido en la unión tras fluir alrededor de un orificio | Reubicación de la compuerta, cambio de material |
| Marcas de quemado | Aire atrapado, velocidad de inyección excesiva | Venteo, velocidad de inyección optimizada |
Cada defecto tiene su guía específica: marcas de rechupe, deformación, líneas de soldadura, marcas de estriado y vetas plateadas, además de una visión general de defectos para llenado incompleto, rebabas y marcas de quemado. Los problemas dimensionales son otra categoría — las tolerancias en moldeo por inyección explican qué permite realmente una tolerancia DIN 16901.
Empezar con JBRplas
JBRplas ofrece una revisión DFM (Design for Manufacturability) gratuita con cada cotización. Envíenos su archivo 3D y su plano 2D y reciba un informe DFM en 2–3 días hábiles — sin coste y sin compromiso.
Lo que cubre esa revisión se describe en la guía DFM; para el rango de máquinas y la capacidad de proceso, consulte los servicios de moldeo por inyección.