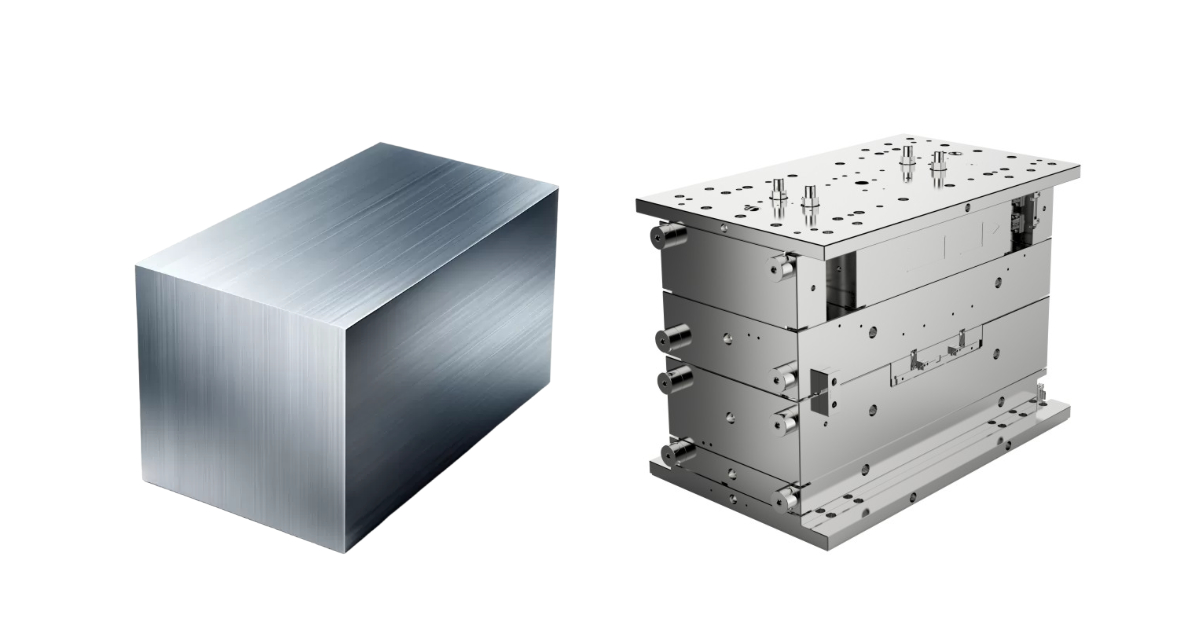
Cómo Funciona la Fabricación de Moldes — Del Bloque de Acero al Útil de Producción
Un cliente nos envió una vez un archivo de pieza con una nota: «Llevamos tres años comprando esta pieza a un taller de moldeo local. No dejan de decirnos que el molde necesita mantenimiento. ¿Pueden revisar el molde?»
Lo abrimos. Los pines expulsores estaban agarrotados. Los canales de refrigeración no se habían limpiado desde que se construyó el molde. La compuerta se había agrandado con una lima de mano — una modificación hecha en planta que alteró de forma permanente el equilibrio de llenado. El molde tenía cuatro años y había producido quizá 80.000 disparos. Un molde de producción bien construido debería alcanzar los 500.000 disparos antes de su primera revisión general.
El molde no estaba desgastado. Se había construido mal desde el principio.
Entender cómo se fabrica realmente un molde de inyección de plástico — la secuencia de operaciones, el equipamiento, las calidades de acero, los controles de calidad — le ayuda a evaluar proveedores, a hacer las preguntas correctas durante la revisión DFM y a entender qué está pagando. Esta guía recorre todo el proceso de fabricación de moldes, desde un bloque de acero hasta una herramienta lista para producción.
¿Qué Es un Molde de Inyección?
Un molde de inyección es una herramienta de precisión que conforma plástico fundido en una forma concreta bajo alta presión. No es una pieza única de metal. Es un conjunto de placas de acero mecanizadas con precisión, insertos y componentes que deben cerrar, llenar, refrigerar, abrir y expulsar — de forma repetida, con tiempos de ciclo medidos en segundos, durante cientos de miles de ciclos.
Un molde estándar de dos placas y canal frío se compone de:
| Componente | Función |
|---|---|
| Cavidad (lado A) | Mitad fija — conforma la superficie exterior de la pieza. Montada en el plato fijo. |
| Macho (lado B) | Mitad móvil — conforma la superficie interior y contiene el sistema de expulsión. Montado en el plato móvil. |
| Buje de colada | Punto de entrada donde la boquilla de inyección apoya contra el molde |
| Sistema de canales | Canales que distribuyen el fundido desde la colada hasta la compuerta de cada cavidad |
| Compuertas | Aberturas estrechas por las que el fundido entra en cada cavidad |
| Canales de refrigeración | Pasos taladrados o fresados para la circulación de agua o aceite — extraen el calor del acero |
| Sistema de expulsión | Pines, cuchillas, camisas o placas extractoras que empujan la pieza solidificada fuera del macho |
| Pernos de retorno | Pines con muelle que retraen el sistema de expulsión cuando el molde cierra |
| Sistema de guiado | Columnas y casquillos guía que alinean las mitades de macho y cavidad durante el cierre |
| Venteo | Canales poco profundos (0,01–0,03 mm de profundidad) en la línea de partición para permitir la salida del aire |
Los moldes de canal caliente sustituyen el canal frío por un colector caliente — eliminan el canal como residuo, reducen el tiempo de ciclo y mejoran la calidad de la compuerta. Los moldes multicavidad replican la misma geometría de cavidad varias veces para producir varias piezas por ciclo. Los moldes familia combinan geometrías de pieza distintas en un solo molde — habituales en conjuntos. Cada configuración cambia el enfoque de fabricación.
Fase 1: Diseño del Molde
La fabricación del molde empieza en pantalla, no en el taller. La fase de diseño del molde produce un modelo 3D completo de la herramienta — cada placa, inserto, componente y canal — antes de que se corte una sola pieza de acero.
La Revisión DFM
La fase de diseño arranca con un análisis de diseño para fabricación (DFM, Design for Manufacturability) de la pieza del cliente. El diseñador de moldes evalúa:
- Ubicación de la línea de partición. Dónde se separan las dos mitades del molde. Determina qué superficies van a la cavidad y cuáles al macho. Una línea de partición mal situada crea líneas de testigo visibles en superficies cosméticas o hace imposible expulsar la pieza.
- Posición y tipo de compuerta. Compuerta de borde, submarina, de pin o de válvula. La ubicación de la compuerta determina el patrón de llenado, la posición de la línea de unión y la ubicación del vestigio de compuerta.
- Suficiencia del ángulo de desmoldeo. Toda superficie paralela a la apertura del molde necesita inclinación. El diseñador comprueba el desmoldeo contra los requisitos de textura superficial — una textura más profunda exige más desmoldeo.
- Identificación de contrasalidas. Los elementos que impiden la expulsión en línea recta necesitan mecanismos laterales (correderas), lifters o machos colapsables. Cada mecanismo de contrasalida añade coste de utillaje y complejidad de mantenimiento.
- Viabilidad del circuito de refrigeración. El diseñador comprueba si es posible una refrigeración uniforme para la geometría de la pieza — los nervios profundos, los resaltes altos y las secciones gruesas crean puntos calientes que alargan el tiempo de ciclo.
- Colocación de expulsores. El diseñador asigna posiciones de pines expulsores a superficies no cosméticas y verifica que hay área de expulsión suficiente para la fuerza de expulsión prevista.
Se devuelve al cliente un informe DFM con recomendaciones concretas. No se corta acero hasta que el cliente aprueba el diseño del molde.
Diseño 3D del Molde
Una vez aprobado el DFM, el diseñador construye el conjunto 3D completo del molde en CAD (normalmente NX, SolidWorks o Creo). El resultado no es solo un modelo — es el conjunto de instrucciones de fabricación:
- Planos de cada placa de acero con referencias de mecanizado y tolerancias
- Modelos de electrodo para electroerosión (la forma negativa que se grabará en el acero)
- Trazado de los canales de refrigeración con ubicación de entradas y salidas
- Disposición del sistema de expulsión con diámetros, longitudes y posiciones de los pines
- Planos de conjunto con las relaciones entre componentes y la ubicación de los elementos de fijación
Un molde de producción de una cavidad para una pieza del tamaño de la carcasa de un teléfono contiene típicamente 80–150 componentes individuales. Cada uno de ellos se modela, se acota y se tolera antes de que empiece el mecanizado.
Fase 2: Selección del Acero
La calidad del acero determina la dureza del molde, la resistencia al desgaste, la resistencia a la corrosión, la pulibilidad y la conductividad térmica — y su coste. La selección viene dada por el volumen de producción, el material y los requisitos de acabado superficial.
| Calidad de Acero | Dureza (HRC) | Uso Típico |
|---|---|---|
| P20 | 28–32 (pretemplado) | Utillaje de producción de uso general. Buena mecanizabilidad. Elección estándar para la mayoría de programas. |
| H13 | 48–52 (templado) | Producción de gran volumen (>500K disparos). Excelente resistencia al desgaste a temperaturas elevadas. Estándar en programas de automoción. |
| S136 / 420SS | 48–52 (templado) | Inoxidable. Alta pulibilidad (espejo SPI A1). Resistente a la corrosión. Necesario para PVC, grados ignífugos y aplicaciones médicas u ópticas. |
| NAK80 | 38–42 (pretemplado) | Excelente pulibilidad sin templar. Se usa para superficies cosméticas de alto brillo — electrónica de consumo, frentes de electrodomésticos. |
| 718H | 33–38 (pretemplado) | Variante mejorada del P20 con mejor pulibilidad. Uso general con capacidad cosmética. |
| Aluminio (7075-T6) | — | Solo utillaje de prototipo y de puente. Mecanizado rápido. Vida típica: 5.000–20.000 disparos. |
Consideraciones específicas por material:
- Resinas con fibra de vidrio (PA66-GF30, PBT-GF30) exigen acero templado (H13 como mínimo). Las fibras de vidrio son abrasivas — desgastan el utillaje de aluminio en unos miles de disparos.
- PVC y grados ignífugos liberan gases corrosivos durante el moldeo. Se requiere acero inoxidable (S136) o cavidades cromadas.
- Piezas ópticas y cosméticas de alto brillo exigen S136 o NAK80 con pulido completo. Cualquier acero con porosidad o inclusiones se verá en la superficie de la pieza.
En JBRplas, el acero se inspecciona a la recepción en dureza y composición. Cada bloque se marca con su número de colada y se registra contra el proyecto del molde — trazable desde la acería hasta el molde terminado.
Fase 3: Mecanizado de Desbaste CNC
Con el diseño aprobado y el acero seleccionado, empieza el mecanizado. El primer paso es el desbaste — arrancar la mayor parte del material para crear la geometría aproximada de cavidad y macho.
El desbaste CNC usa fresas de carburo a avances elevados. El objetivo es la velocidad de arranque de material, no el acabado superficial. El desbaste deja 0,3–0,5 mm de material sobrante en todas las superficies para las operaciones de acabado posteriores.
En un molde del tamaño de una caja de zapatos, el desbaste puede durar 2–6 horas por placa. En moldes de automoción más grandes, el desbaste puede trabajar de forma continua durante 20–40 horas.
Parámetros clave durante el desbaste:
- Paso lateral: 50–70 % del diámetro de la herramienta para el arranque de material en bruto
- Profundidad de corte: 0,5–2,0 mm por pasada, según el diámetro de la herramienta y la dureza del acero
- Refrigerante: inundación para P20 y NAK80; chorro de aire o MQL para aceros templados (riesgo de choque térmico)
Después del desbaste, la cavidad y el macho son reconocibles pero toscos: las marcas de herramienta son visibles, la tolerancia dimensional es de ±0,1 mm y el acabado superficial es basto.
Fase 4: EDM — Electroerosión
El fresado CNC solo puede cortar hasta donde llega la herramienta. Las esquinas internas agudas, las ranuras profundas y estrechas y los elementos inaccesibles para una fresa exigen electroerosión — un proceso que arranca metal mediante descarga eléctrica controlada (erosión por chispa) en lugar de corte mecánico.
Electroerosión por Penetración (Sinker EDM)
Un electrodo de grafito o de cobre — mecanizado a la forma negativa del elemento — se introduce en la pieza de acero. Una corriente continua pulsada salta el entrehierro entre electrodo y acero, vaporizando el metal partícula a partícula. El dieléctrico (normalmente aceite mineral) refrigera la zona de la chispa y arrastra las partículas erosionadas.
La electroerosión por penetración se usa para:
- Nervios profundos más estrechos de lo que alcanza una fresa
- Esquinas internas agudas (el CNC deja un radio igual al radio de la herramienta)
- Textos y logotipos en la superficie de la cavidad
- Geometrías complejas imposibles de mecanizar con una herramienta rotativa
Un solo molde puede requerir 5–15 electrodos a medida, cada uno mecanizado para una geometría concreta y empleado en un elemento concreto. El desgaste del electrodo se tiene en cuenta: las cotas críticas usan electrodos de desbaste y de acabado, y el electrodo de acabado solo retira 0,02–0,05 mm.
Electroerosión por Hilo
Un hilo de latón o de acero recubierto de zinc, alimentado de forma continua (0,1–0,3 mm de diámetro), corta acero templado con una precisión de ±0,003 mm. Se usa para:
- Superficies de cierre de precisión donde se encuentran macho y cavidad
- Alojamientos de pines expulsores y taladros de columnas guía
- Aberturas y ranuras esbeltas
La electroerosión por hilo puede cortar acero ya templado a 50+ HRC — algo que ninguna fresa puede hacer de forma económica — y es por eso el método estándar para los alojamientos de pines expulsores y los elementos de precisión en acero de herramientas templado.
Fase 5: Acabado CNC y Fresado en Duro
Tras la electroerosión, la cavidad y el macho vuelven al CNC para el acabado — la pasada final que lleva las superficies a tolerancia dimensional y a un acabado de meseta.
El acabado usa fresas de punta esférica de menor diámetro (R0,5 a R3) con un paso lateral de 0,05–0,15 mm entre pasadas. El objetivo pasa del arranque de material a la calidad superficial. Una pasada de acabado típica en una cavidad del tamaño de un teléfono dura 4–12 horas.
El fresado en duro — mecanizado de acabado sobre acero ya templado a 48–52 HRC — se realiza con herramientas de carburo de grano fino a velocidades de husillo altas (15.000–40.000 RPM) y profundidades de corte muy bajas (0,02–0,05 mm). El fresado en duro alcanza ±0,005 mm de tolerancia directamente sobre acero templado, lo que reduce el trabajo de electroerosión necesario y elimina la necesidad de mecanizado posterior al temple en algunos elementos.
En esta etapa, las superficies de cavidad y macho están a tolerancia dimensional. El acabado superficial es típicamente SPI B-2 (acabado de fresado fino) — válido para muchas piezas industriales tal cual y listo para pulir en aplicaciones cosméticas.
Fase 6: Rectificado
El rectificado plano produce superficies planas, paralelas y escuadradas en las placas del molde — los planos de referencia de precisión que determinan cómo se ensambla y cierra el molde.
Cada placa del conjunto — placa de fijación, placa de cavidad, placa de macho, placa de soporte, bloques separadores, placas expulsoras — pasa por rectificado plano en sus dos caras. Los requisitos son:
- Planitud: 0,01 mm en 300 mm
- Paralelismo: 0,01 mm entre caras
- Escuadra: 0,01 mm entre bordes adyacentes
Las placas que no están paralelas hacen que el molde cierre de forma desigual — rebabas en un lado, fuerza de cierre excesiva en el otro. El rectificado es la operación que marca la diferencia entre un molde que trabaja sin rebabas y otro que pelea con la prensa.
El rectificado de precisión también se aplica a:
- Caras de pines expulsores (enrasadas o ligeramente hundidas)
- Caras de correderas y superficies de guiado
- Caras de insertos de compuerta
- Superficies de cierre (las superficies de contacto entre macho y cavidad)
Fase 7: Pulido
Para piezas que requieren superficies cosméticas — electrónica de consumo, frentes de electrodomésticos, embellecedores interiores de automoción — la cavidad y el macho deben pulirse a acabado espejo o casi espejo. El pulido es un proceso manual: un pulidor experto con pasta de diamante, piedras de pulir y herramientas rotativas, avanzando de forma progresiva por granulometrías.
Estándares de acabado SPI (Society of the Plastics Industry):
| Grado SPI | Acabado | Método | Aplicación Típica |
|---|---|---|---|
| A-1 | Diamante n.º 1 — 0–1 μm Ra | Compuesto de diamante grado n.º 3 | Lentes ópticas, piezas transparentes |
| A-2 | Diamante n.º 2 — 0,025 μm Ra | Compuesto de diamante grado n.º 6 | Carcasas cosméticas de alto brillo |
| A-3 | Diamante n.º 3 — 0,05 μm Ra | Compuesto de diamante grado n.º 15 | Electrónica de consumo brillante |
| B-1 | Papel de grano 600 | Piedra de grano fino | Envolventes semibrillo |
| B-2 | Papel de grano 400 | Piedra de grano medio | Acabado industrial mate |
| B-3 | Papel de grano 320 | Piedra de grano grueso | Piezas no cosméticas |
| C-1 | Piedra 600 | — | Uso industrial general |
| C-2 | Piedra 400 | — | Solo superficies ocultas |
Un pulido SPI A-2 completo en una cavidad del tamaño de un teléfono requiere 8–16 horas de trabajo manual experto. Cada paso de pulido retira material — el pulidor debe mantener la tolerancia dimensional mientras mejora el acabado superficial, lo que exige medición y criterio constantes.
En superficies texturadas (VDI o Mold-Tech), el pulido va seguido de un grabado químico — un proceso de fotorresistencia y ácido que crea un patrón de textura controlado. La profundidad de la textura determina el ángulo de desmoldeo necesario (una textura más profunda exige más desmoldeo para liberar la pieza).
Fase 8: Montaje y Ajuste
Con todas las placas mecanizadas, rectificadas y pulidas, el molde se ensambla. No es una operación de atornillado. Es un proceso de ajuste — cada componente móvil se comprueba en holgura, alineación y funcionamiento.
Secuencia de montaje:
- Prueba de presión del circuito de refrigeración. Los canales se presurizan con agua o aire para verificar que no hay fugas en racores ni en las intersecciones taladradas.
- Montaje de cavidad y macho. Los insertos mecanizados se montan en sus alojamientos en las placas de cavidad y de macho. Los pasadores de centraje y los tornillos de cabeza cilíndrica proporcionan la posición.
- Montaje del sistema de expulsión. Se montan los pines expulsores, los pernos de retorno y los muelles. Cada pin debe deslizar libremente en su alojamiento — un agarrotamiento indica una desalineación que debe corregirse.
- Instalación de correderas y lifters. Los mecanismos laterales y los lifters se instalan y se accionan a mano. Se verifican la secuencia y la carrera.
- Alineación del sistema de guiado. Se comprueban las columnas y los casquillos guía — el molde debe cerrar suavemente, sin agarrotarse ni interferir.
- Verificación del venteo. Se inspeccionan los canales de venteo de la línea de partición y los situados alrededor de los pines expulsores.
- Comprobación de cierre completo. El molde se cierra bajo presión ligera. El ajustador comprueba el contacto uniforme en la línea de partición con azul de Prusia — un contacto desigual indica un problema de paralelismo o de planitud.
El molde ensamblado se monta después en la prensa de inyección designada para la primera prueba.
Fase 9: Prueba del Molde — T1
El T1 (primera prueba) es donde meses de diseño y mecanizado se encuentran por primera vez con el plástico caliente. Es una etapa de verificación — no una corrida de producción.
Qué ocurre en el T1:
- Desarrollo de parámetros. El ingeniero de proceso establece la presión de inyección inicial, la presión de mantenimiento, la temperatura de fundido, la temperatura del molde, el tiempo de refrigeración y el tiempo de ciclo. Es la ventana de proceso de partida — se refinará durante el T2 y en producción.
- Análisis de llenado. Se moldean piezas cortas (llenados deliberadamente incompletos) para verificar la posición de la compuerta y el patrón de llenado. El ingeniero comprueba que los frentes de fundido se encuentren en las líneas de unión previstas.
- Control dimensional. Las piezas del T1 se miden en CMM contra el plano. Todas las cotas se registran. Las cotas fuera de tolerancia se identifican para ajustar el molde.
- Inspección visual. Se documentan el acabado superficial, el vestigio de compuerta, las marcas de pines expulsores, la visibilidad de las líneas de unión, las rebabas y los hundimientos.
- Prueba funcional. Se prueban los encajes a presión, se comprueban los elementos roscados con calibres pasa/no pasa y se verifica el ajuste de montaje con los componentes de contraparte.
El informe T1 lo documenta todo: parámetros de máquina, tiempo de ciclo, peso de pieza, cotas, fotografías de las piezas y de las zonas con defectos, y una lista de acciones para ajustar el molde.
El cliente debe esperar piezas del T1 cercanas al objetivo pero no definitivas. El molde aún no se ha ajustado. Las correcciones dimensionales, los refinamientos de compuerta y los ajustes de acabado superficial ocurren entre el T1 y el T2.
Fase 10: Ajustes del Molde y T2
A partir del informe T1, el molde vuelve al taller de utillaje para los ajustes:
- Correcciones dimensionales. Si un elemento es demasiado grande, se retira acero de la cavidad. Si es demasiado pequeño, se reduce el macho. Las correcciones típicas son de 0,02–0,10 mm.
- Refinamiento de compuerta. Si el desequilibrio de llenado o el vestigio de compuerta son inaceptables, se modifica la geometría de la compuerta.
- Ajustes de venteo. Si han aparecido marcas de quemado o piezas cortas, se profundiza el venteo o se añaden venteos adicionales.
- Ajuste del sistema de expulsión. Si las marcas de expulsión son profundas o las piezas se pegan, se equilibran las fuerzas de expulsión.
- Refinamiento del pulido. Si el acabado superficial queda por debajo de la especificación, se pule adicionalmente.
A continuación se realiza una prueba T2 — el molde ajustado corre con el mismo material y los mismos parámetros. El T2 confirma que todas las correcciones son efectivas y que la pieza está dentro de especificación. Para piezas sencillas con un diseño de molde preciso, el T2 suele ser la prueba final antes de la liberación a producción. Las piezas complejas pueden requerir un T3.
¿Cuánto Tarda la Fabricación de un Molde?
| Tipo de Molde | Diseño | Mecanizado + EDM | Pulido | Montaje + Prueba | Total (Típico) |
|---|---|---|---|---|---|
| Monocavidad simple (P20) | 3–5 días | 8–12 días | 1–3 días | 3–5 días | 15–25 días |
| Complejidad media (P20) | 5–8 días | 12–18 días | 3–5 días | 5–7 días | 25–38 días |
| Complejidad alta (H13) | 8–12 días | 18–25 días | 5–10 días | 7–10 días | 38–57 días |
| Multicavidad (canal caliente) | 12–18 días | 25–35 días | 8–12 días | 10–14 días | 55–79 días |
Son días hábiles contados desde la aprobación del diseño. El plazo real depende de la geometría concreta, el número de cavidades, la calidad del acero y la carga actual del taller. La fecha T1 comprometida se facilita en el momento del pedido — no es una estimación, es un compromiso.
Qué Distingue un Buen Molde de Uno Medio
Un molde que produce 1.000 piezas aceptables es fácil. Un molde que produce 500.000 piezas — de forma constante, con mantenimiento mínimo y en el tiempo de ciclo cotizado — es el resultado de decisiones tomadas en cada fase de la fabricación:
- Diseño de la refrigeración. Un molde mal refrigerado añade 3–8 segundos a cada ciclo. A 500.000 ciclos, eso son 400–1.100 horas extra de prensa. El coste de los canales de refrigeración adicionales se recupera en los primeros 50.000 disparos.
- Venteo. Un venteo adecuado evita marcas de quemado y piezas cortas. Un venteo insuficiente crea problemas que ningún ajuste de proceso puede resolver — hay que desmontar el molde y retrabajarlo.
- Equilibrio de expulsión. Una expulsión desigual deforma la pieza en cada ciclo. Un sistema de expulsión bien equilibrado reparte la fuerza sobre área suficiente para que la expulsión no deje ninguna marca permanente.
- Calidad del acero. Un acero que no se ha aliviado de tensiones correctamente antes del mecanizado se mueve durante la electroerosión y el tratamiento térmico. Un molde que no es dimensionalmente estable es un molde que produce piezas que derivan fuera de tolerancia.
- Ajuste y alineación. Un ajuste holgado entre macho y cavidad produce rebabas — plástico que se cuela en la holgura de la línea de partición. Un ajuste apretado con mala alineación produce gripado — fricción metal contra metal que daña ambas mitades. La diferencia son centésimas de milímetro y años de experiencia.
Preguntas Frecuentes
¿Puedo aportar mi propio diseño de molde? Sí. Aceptamos diseños suministrados por el cliente y realizamos una revisión de fabricación antes de mecanizar. Si la revisión identifica problemas — desmoldeo insuficiente, geometría de contrasalida imposible, conflictos entre canales de refrigeración — devolvemos el diseño con marcas para su aprobación antes de cortar acero.
¿Cuál es la diferencia entre un molde prototipo y un molde de producción? Un molde prototipo (aluminio o P20 blando) se construye por rapidez y coste — vida típica de 5.000–20.000 disparos. Un molde de producción (H13 o S136 templado) se construye para durar — vida nominal de 500.000 a 1.000.000+ disparos. Los moldes prototipo usan una refrigeración más simple, menos expulsores y puede que no incluyan elementos como el desbarbado automático o el canal caliente. Las piezas son dimensionalmente idénticas. El molde no.
¿Garantizan el molde? Garantía estándar: 1.000.000 de disparos o 1 año (lo que llegue primero) en utillaje de producción P20 y H13. La garantía cubre defectos de material y de mano de obra. No cubre daños por operación incorrecta, material contaminado o falta de mantenimiento rutinario. La garantía específica de vida en disparos se documenta en el contrato de suministro del molde.
¿Pueden hacer ingeniería inversa de un molde a partir de una pieza existente? Sí. Facilite una pieza de referencia y un plano 2D con tolerancias. Escaneamos la pieza dimensionalmente para establecer una línea base y después diseñamos y construimos un molde que produzca piezas que coincidan con la referencia dentro de la tolerancia del plano.
¿Qué documentación entregan con un molde nuevo? Cada molde se entrega con: plano de conjunto del molde (2D), modelo 3D del molde (formato STEP), esquema del circuito de refrigeración con identificación de entradas y salidas, plano de disposición de expulsores, lista de repuestos (pines expulsores, muelles, juntas tóricas), plan de mantenimiento recomendado y hoja de ajuste inicial del proceso de la prueba T1.
Un molde no es una mercancía. Es un activo fabricado con precisión que determina la calidad, el coste y la fiabilidad de cada pieza que produce durante la próxima década. El proceso descrito aquí — del diseño al T2 — es el estándar en JBRplas. Cada molde que entregamos ha pasado por todas y cada una de estas fases, documentadas en cada paso.
Envíe el archivo de su pieza para una revisión DFM gratuita y una cotización de molde →