Moldeo por Inyección de Precisión en Sala Blanca — Por Qué la Temperatura y la Humedad Deciden Tus Tolerancias
Una carcasa de terminal de pago que moldeamos mantiene ±0,2 mm a lo largo de una pista de deslizamiento de tarjeta de 106 mm — una tolerancia que el cliente especificó porque la lectura de la banda magnética falla cuando la guía se desplaza. La primera pieza pasó. El molde se aprobó. Ocho meses después, el mismo cliente reportó fallos intermitentes de lectura en equipos montados en invierno.
Nada del proceso había cambiado. El mismo molde, la misma hoja de proceso, un lote de material trazable y conforme a especificación. Lo que cambió fue la temperatura de la pieza en el momento de medirla y en el momento de montarla.
Eso es exactamente lo que un plano no recoge. Una cota en un plano es un número único. La cota de una pieza de plástico moldeada es una función del material, de su temperatura actual y de su contenido de humedad actual.
Por Qué la Cota de una Pieza Moldeada No Es un Valor Fijo
El acero mantiene sus medidas. El plástico no. Dos mecanismos mueven una pieza después de desmoldarla, y ambos son continuos, no eventos puntuales.
Dilatación térmica
Todo termoplástico tiene un coeficiente de dilatación térmica lineal aproximadamente un orden de magnitud mayor que el del acero. Valores típicos, en µm/m·K medidos en dirección de flujo:
| Material | Coeficiente típico (µm/m·K) | Nota |
|---|---|---|
| PEEK | 40–50 | Los grados con carga, menor |
| PC | 65–70 | Amorfo, isótropo |
| ABS | 70–100 | Amorfo |
| PA66 (sin carga, seco) | 70–100 | Sube fuertemente con la humedad |
| PBT | 70–100 | Semicristalino |
| POM | 100–120 | Semicristalino |
| PP (sin carga) | 100–180 | El más alto de los termoplásticos técnicos habituales |
| PA66-GF30 | 20–40 en flujo / 60–100 transversal | Marcadamente anisótropo |
Los valores varían según el grado, el paquete de aditivos y la dirección. Tome el dato de la ficha técnica del material, no de una tabla como esta.
La aritmética es simple y poco indulgente:
ΔL = L × α × ΔT
Una oscilación ambiente de 10 °C desplaza una cota de 106 mm en:
| Cota | Material | ΔT = 10 °C | Banda de tolerancia | Proporción de la banda |
|---|---|---|---|---|
| Ranura de tira reactiva de 6,10 mm | ABS (médico) | 0,004–0,006 mm | ±0,03 mm | 7–10 % |
| Ø 32,6 mm de carcasa de sensor | PEEK | 0,013–0,016 mm | ±0,05 mm | 13–16 % |
| Pista de deslizamiento de 106 mm | PC | 0,069–0,074 mm | ±0,2 mm | 17–19 % |
| Pista de deslizamiento de 106 mm | POM | 0,106–0,127 mm | ±0,2 mm | 27–32 % |
| Pista de deslizamiento de 106 mm | PP (sin carga) | 0,106–0,191 mm | ±0,2 mm | 27–48 % |
Las tres primeras filas son piezas reales de JBRplas: la ranura de tira reactiva a ±0,03 mm de la carcasa de un glucómetro, el cuerpo de sensor en PEEK de la carcasa de un sensor de calidad del agua y la pista de deslizamiento de la carcasa de un terminal POS.
De esa tabla se derivan dos conclusiones, y tiran en direcciones opuestas.
La deriva ambiental escala con el tamaño de la pieza. Una cota de 6 mm apenas nota una oscilación de 10 °C — 0,005 mm frente a una banda de 0,06 mm. Una cota de 106 mm lo nota mucho. Por eso los problemas de precisión se concentran en piezas grandes y en cotas que abarcan toda la longitud de la pieza. Las cotas pequeñas son comparativamente seguras; la longitud total, la distancia entre taladros y la planitud sobre un eje largo no lo son.
La elección de material puede pesar más que el proceso de moldeo. Sustituir PP sin carga por PC en la misma cota de 106 mm casi triplica la deriva inducida por el ambiente. Si la elección de material vino impuesta por el coste y la tolerancia se arrastró de un diseño anterior, ambas decisiones pueden estar en conflicto. La disyuntiva desde el lado de la selección la trata nuestra guía de selección de materiales.
La temperatura de referencia de la medición
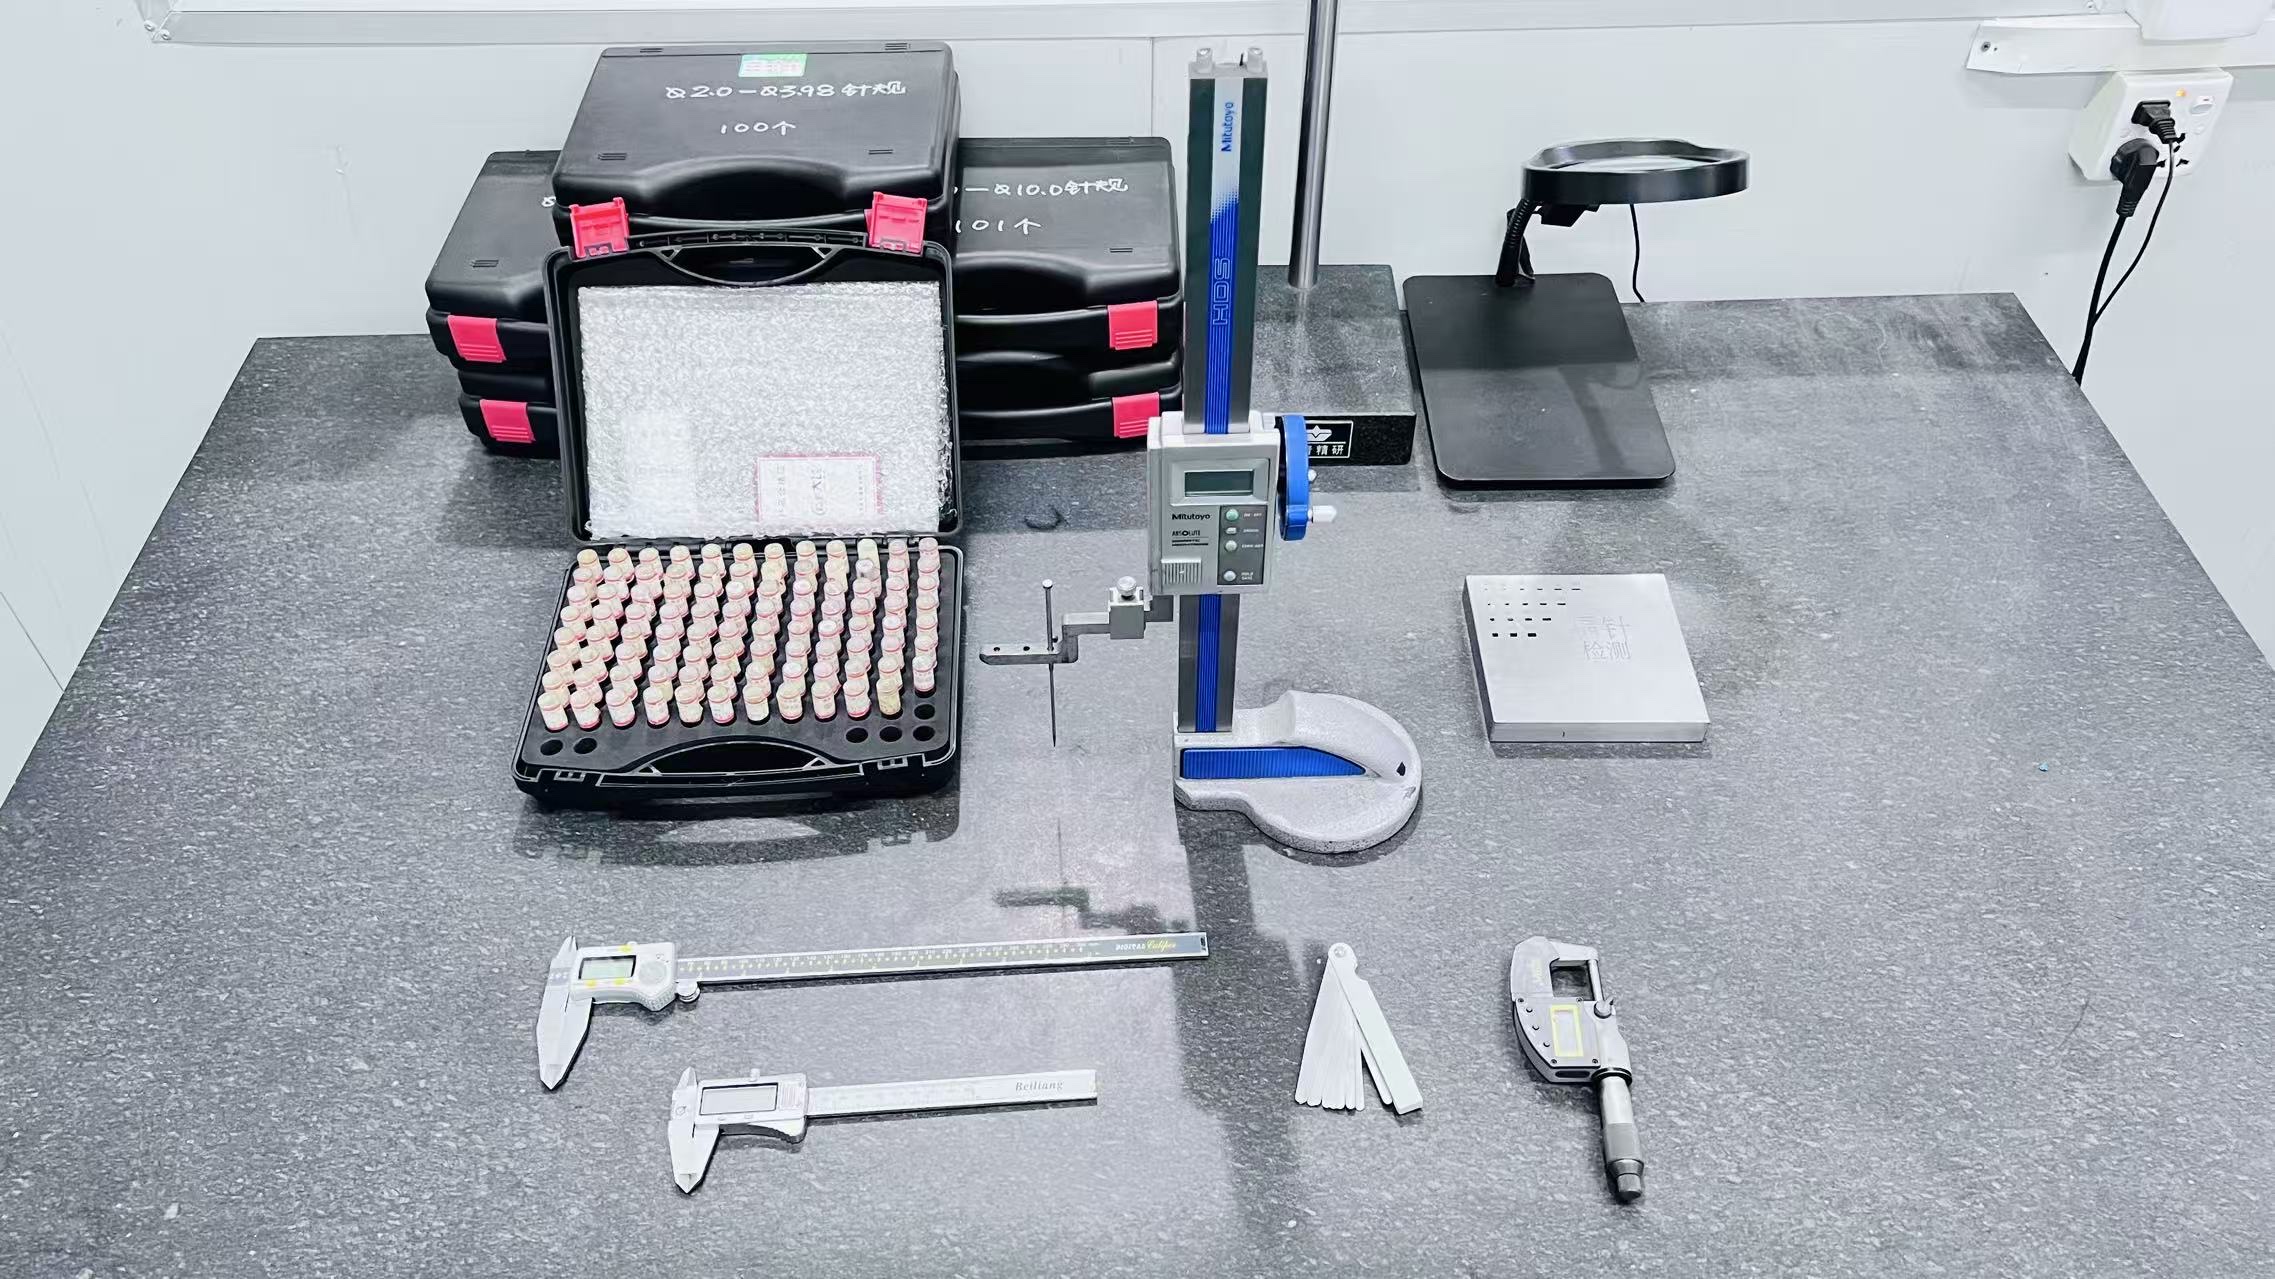
La metrología dimensional internacional utiliza una temperatura de referencia de 20 °C (ISO 1). Una pieza medida a 28 °C no se está midiendo a la temperatura de referencia, de modo que la lectura ya arrastra un sesgo térmico antes de considerar siquiera el error del instrumento.
Tomemos la misma pieza de PC de 106 mm. Medida en planta a 28 °C en lugar de en una sala de medición a 20 °C, la lectura se desvía unos 0,05–0,06 mm. La CMM de nuestra sala de metrología está especificada a ±0,001 mm. Los proyectores ópticos están especificados a ±0,005 mm.
El instrumento es unas 50 veces más preciso que el error de temperatura que se está ignorando. Comprar una CMM mejor no arregla una medición hecha en la sala equivocada.
Humedad en plásticos higroscópicos
Las poliamidas, el PBT y el PC absorben agua del aire ambiente. El agua absorbida actúa como plastificante: la pieza se hincha, y en el caso del PA66 el efecto sobre secciones gruesas es lo bastante grande como para dominar toda la conversación sobre tolerancias. Una pieza de PA66 medida seca tal como se moldea y esa misma pieza medida tras acondicionamiento a 23 °C / 50 % HR no son del mismo tamaño.
Esto es un problema de especificación, no de moldeo. El plano debe indicar el estado de acondicionamiento en el que aplica la tolerancia; de lo contrario, el fabricante mide en seco, el cliente mide acondicionado, y ambos tienen razón. Las normas y los patrones de error habituales los recoge nuestra guía de tolerancias en moldeo por inyección, y el comportamiento frente a la humedad del PA66 y el PA6 en concreto, la guía de moldeo de nailon.
Qué Cambia Realmente una Celda Climatizada
Una sala blanca se especifica normalmente por limpieza. El efecto dimensional colateral es la parte que se pasa por alto, y actúa por tres mecanismos distintos.
1. El moldeo ocurre a temperatura estable
La contracción es función de la diferencia de temperatura entre la masa fundida y la cavidad. La temperatura del molde se regula mediante un circuito de atemperado, pero ese circuito disipa su calor al recinto. Si el recinto oscila 15 °C entre una mañana de enero y una tarde de agosto, el circuito de atemperado regula contra un objetivo móvil y la temperatura superficial de la cavidad se mueve con él. La contracción se mueve con ella.
Moldear dentro de una celda con temperatura controlada saca la oscilación ambiente de la ecuación, de modo que la ventana de proceso establecida en la primera pieza sigue siendo válida a lo largo del año.
2. La medición ocurre a la temperatura de referencia
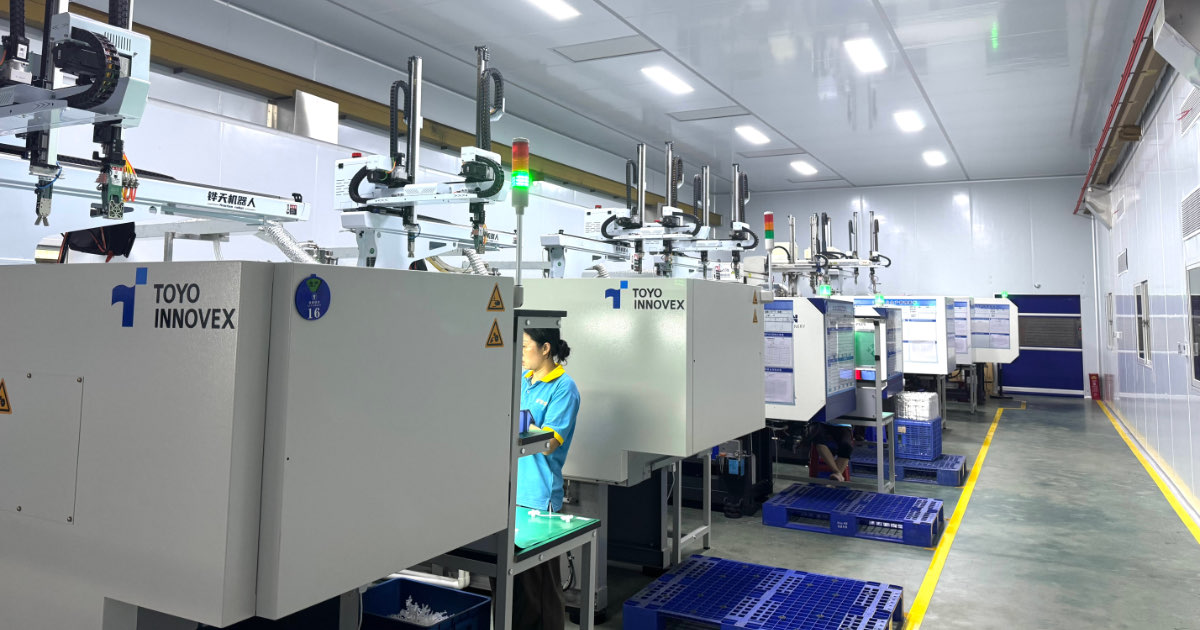
Nuestra celda controlada mantiene 20–24 °C ±2 °C y 40–60 % HR. Una CMM o un proyector óptico operados en esa sala miden a la temperatura de referencia ISO 1 o cerca de ella, y las mediciones sucesivas son comparables entre sí con independencia de la estación del año.
3. La contaminación está controlada
Es la parte con la que suelen empezar los proveedores de sala blanca, y es importante por un motivo distinto al dimensional. Las partículas sobre un contacto de conector, una superficie óptica o en un camino de fluido son defectos funcionales. Dentro de la celda mantenemos además el material en tolvas cerradas sobre un secador dedicado, y las piezas se embolsan y sellan dentro del recinto controlado en lugar de transportarse por una nave de producción.
La especificación real de nuestra celda ISO 8
| Parámetro | Especificación |
|---|---|
| Clase de limpieza | ISO 8 / Clase 100.000 (ISO 14644-1) |
| Límite de partículas ≥0,5 µm | 3.520.000 partículas/m³ |
| Límite de partículas ≥5,0 µm | 29.300 partículas/m³ |
| Filtración | HEPA, 99,97 % a 0,3 µm |
| Presión de aire | Positiva — flujo hacia el exterior |
| Temperatura | 20–24 °C ±2 °C |
| Humedad relativa | 40–60 % HR |
| Renovaciones de aire | Mínimo 20 por hora |
| Monitorización | Contador de partículas, temperatura, HR — registrado por turno |
| Prensas | 90–250 t servohidráulicas dedicadas, extracción robotizada |
| Manejo de material | Tolvas cerradas, secador dedicado, sin material compartido |
| Envasado | Embolsado y sellado dentro de la celda |
La celda se describe con más detalle en nuestra página de moldeo en sala blanca, incluido el protocolo de personal y vestimenta.
Qué Piezas lo Necesitan — y Cuáles No
Una sala blanca no es automáticamente necesaria para tolerancias estrechas, y afirmar lo contrario sería una postura comercial y no de ingeniería. La tabla de deriva anterior da el marco de decisión: comparar la deriva esperada por ambiente con la banda de tolerancia y considerarla junto al resto de fuentes de variación.
| Situación | Deriva por ambiente | Valoración práctica |
|---|---|---|
| Pieza grande sin carga (>80 mm), tolerancia ≤±0,1 mm | Alta — puede superar el 30 % de la banda | Climatización más especificación de acondicionamiento en el plano |
| Producto sanitario o implante, cualquier tolerancia | Media a alta | Celda controlada necesaria por limpieza en todo caso |
| Superficies ópticas o contactos de conector | Impacto dimensional bajo | Celda controlada necesaria por control de partículas |
| Grado con fibra de vidrio, tolerancia estrecha | Baja — dominan la anisotropía y las líneas de soldadura | El diseño del molde y la posición del punto de inyección importan más que el control ambiente; aun así se requiere sala de medición estable |
| Pieza amorfa (PC, ABS) con ±0,15 mm o más | Baja | Planta estándar suficiente |
| Cotas pequeñas por debajo de 10 mm | Despreciable | Planta estándar suficiente |
El resumen honesto: la climatización compra la eliminación de una fuente de variación. Es decisiva cuando la deriva supone una fracción grande de la banda y el proceso ya trabaja cerca de su límite de capacidad. No sustituye a un molde capaz, a un proceso estable ni a un plano correctamente tolerado.
Qué Poner en el Plano
Si la conversación sobre tolerancias va a girar en torno al ambiente, el plano tiene que decirlo. Cinco puntos que se omiten de forma rutinaria:
1. Temperatura de referencia. Indique que las cotas aplican a 20 °C, o indique la temperatura real a la que su inspección de recepción va a verificar la pieza.
2. Estado de acondicionamiento. En PA, PBT y PC, indique si la tolerancia aplica seca tal como se moldea o tras acondicionamiento según ISO 291 (23 °C / 50 % HR) o ISO 1110. Sin esto, la primera pieza y la inspección de recepción pueden discrepar legítimamente.
3. Método e instrumento de medición. CMM, proyector óptico y calibre de contacto dan números distintos sobre la misma cota, sobre todo en piezas blandas o de pared fina donde la fuerza de contacto deforma la pieza. Una CMM a ±0,001 mm y un calibre manual a ±0,02 mm no son intercambiables.
4. Esquema de referencias. Las tolerancias no significan nada sin referencias definidas. En piezas moldeadas la jerarquía práctica suele ser un tetón o plano de posicionamiento primario, una cota de posicionamiento secundaria y la marca del punto de inyección como referencia terciaria.
5. Qué cotas son funcionales y cuáles son de referencia. Un plano que tolera todas las cotas por igual obliga al moldeador a perseguir cotas no funcionales y añade coste sin añadir valor. Marque las cotas funcionales y deje el resto con la tolerancia general.
Cotas que no se pueden mantener independientemente de la sala
Tres casos en los que un entorno más estrecho no ayuda y conviene relajar la tolerancia o cambiar el diseño:
- A través de una línea de soldadura. El material que llena desde dos direcciones se encuentra con resistencia reducida y contracción local impredecible. Cualquier cota cuyo recorrido de medición cruce una línea de soldadura arrastra una variación que ningún control climático elimina.
- A través de la línea de partición. La alineación de las mitades del molde, la variación de la fuerza de cierre y el espesor de rebaba añaden variación. Es preferible definir las cotas críticas dentro de una misma mitad del molde.
- Sobre superficies libres. Las superficies sin referencia ni relación de posicionamiento con el molde no tienen referencia controlada, por lo que las tolerancias estrechas allí son inexigibles.
Preguntas Frecuentes
¿El moldeo de precisión requiere sala blanca?
No. Muchas piezas de precisión se moldean en planta estándar y se miden en una sala de metrología con temperatura controlada. La sala blanca es necesaria cuando la pieza exige además control de contaminación — productos sanitarios, superficies ópticas, caminos de fluido, contactos de conector — o cuando la pieza es lo bastante grande como para que la deriva térmica ambiente consuma una parte significativa de la banda de tolerancia.
¿A qué temperatura deben medirse las piezas moldeadas?
20 °C es la temperatura de referencia internacional de la metrología dimensional (ISO 1). Medir a 20–24 °C mantiene el sesgo térmico pequeño frente a las bandas de tolerancia habituales. Si su inspección de recepción no puede controlar la temperatura, especifique la temperatura real de inspección en el plano para que moldeador y cliente midan en las mismas condiciones.
¿Cuánto mueve realmente a una pieza de plástico un cambio de temperatura de 10 °C?
Depende del material y de la longitud de la cota. En una cota de PC de 106 mm, unos 0,07 mm. En la misma longitud en POM o PP sin carga, 0,10–0,19 mm. En una cota de 6 mm, menos de 0,01 mm. La deriva es proporcional a la longitud, y por eso fallan las piezas grandes y las cotas que recorren toda la longitud.
¿Se puede mantener ±0,02 mm en una pieza de nailon sin carga?
En una cota grande, no. El PA66 sin carga tiene un coeficiente de dilatación de unos 70–100 µm/m·K y absorbe humedad, de modo que una cota de 100 mm se mueve más de 0,02 mm solo por un cambio moderado de temperatura, antes de considerar la variación de proceso. ±0,02 mm en nailon sin carga es realista en cotas pequeñas con un proceso controlado y un estado de acondicionamiento especificado. En cotas largas, o cambia el material a un grado con fibra de vidrio o se relaja la tolerancia.
¿Qué diferencia hay entre seco tal como se moldea y acondicionado?
Seco tal como se moldea significa que la pieza se mide inmediatamente tras el moldeo, antes de absorber humedad ambiente. Acondicionado significa que la pieza se ha mantenido a temperatura y humedad definidas hasta estabilizar el contenido de humedad — habitualmente 23 °C / 50 % HR según ISO 291. En el PA66 la diferencia dimensional entre ambos estados puede superar toda la banda de tolerancia en secciones gruesas. El plano debe indicar a qué estado aplica la tolerancia.
¿Mejora una sala blanca la exactitud dimensional?
De forma indirecta, y solo en aspectos concretos. Elimina las oscilaciones de temperatura ambiente del proceso de moldeo, permite medir a la temperatura de referencia y mantiene la humedad del material controlada mediante secado dedicado. No corrige un molde que no es capaz, un proceso que no es estable ni una tolerancia que el material no puede sostener.
Cómo Fabricamos Piezas de Precisión en la Celda Controlada
Las cotas críticas se monitorizan por SPC cada 50–100 ciclos, con informe de Cpk por cavidad en lugar de la medición de una sola pieza. La primera pieza incluye un informe dimensional completo de todas las cotas del plano, medido en una CMM SEREIN a ±0,001 mm con calibración trazable a patrones nacionales. Nuestro flujo completo de inspección se describe en la página de calidad.
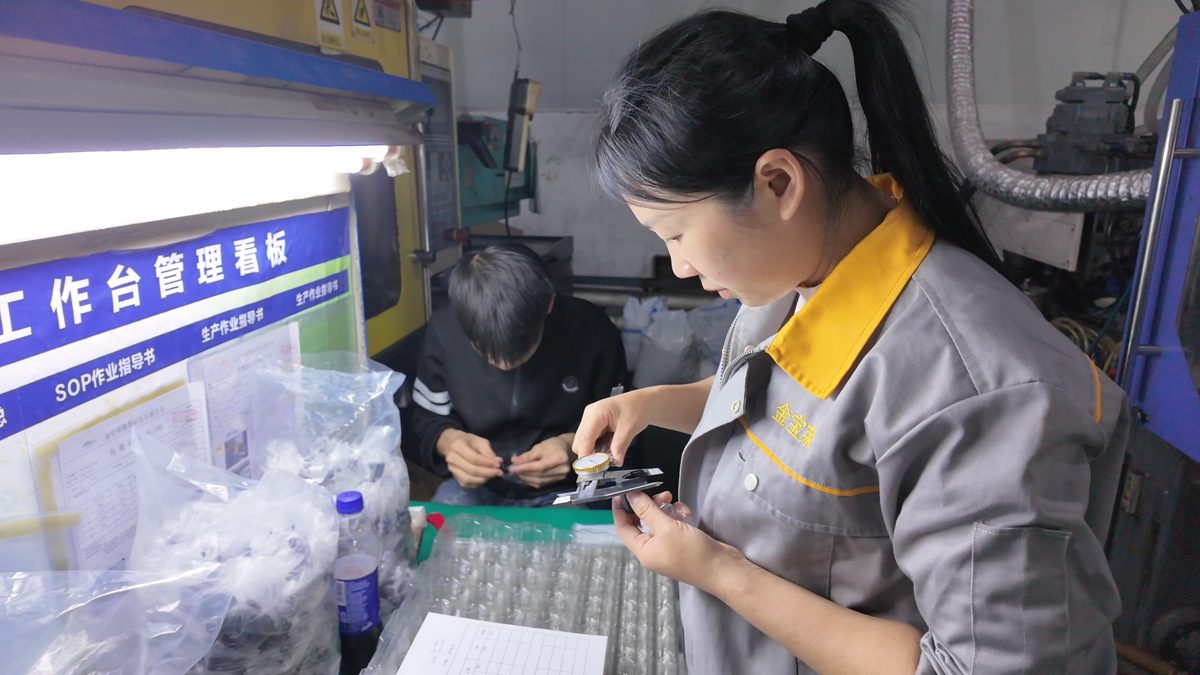
Para piezas que combinan tolerancias estrechas con un requisito de limpieza, la producción se ejecuta en la celda ISO 8 con prensas servohidráulicas dedicadas, extracción robotizada y envasado sellado dentro del recinto controlado. El lado de capacidad — tolerancias hasta ±0,02 mm con Cpk ≥1,67 en cotas validadas — lo cubre el moldeo por inyección de precisión.
Antes de presupuestar una pieza de precisión revisamos cada cota tolerada frente al material, la geometría, el espesor de pared, la posición del punto de inyección y el diseño de refrigeración, y le decimos qué cotas son alcanzables en producción estándar, cuáles requieren utillaje premium y cuáles no se pueden mantener con ningún proceso. Esa revisión está incluida en todo presupuesto.
Envíe su plano y sus cotas toleradas para una revisión DFM →