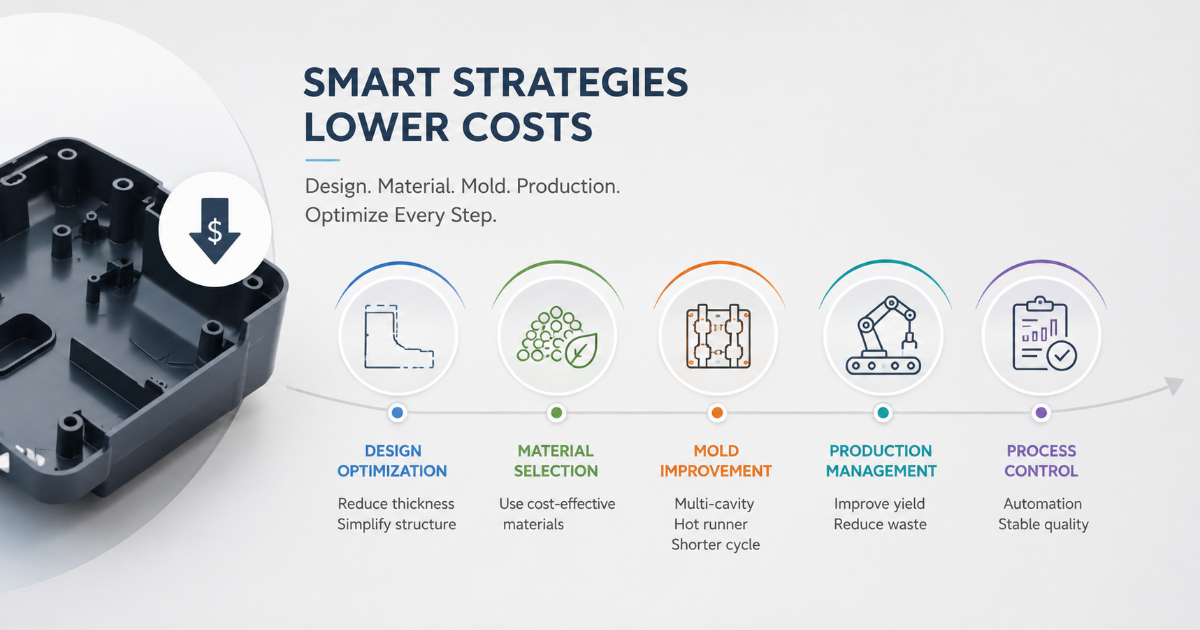
Reducción de Costes en Piezas Plásticas — Estrategias de Diseño, Proceso y Utillaje para Reducir el Coste Unitario
Un ingeniero de compras de un fabricante por contrato recibe un objetivo de reducción de costes: bajar el coste unitario de una carcasa electrónica de ABS moldeada de ¥6,20 a ¥4,80 — una reducción del 23 % — sin cambiar las dimensiones exteriores de la pieza, la especificación cosmética del cliente ni el volumen anual de 120.000 unidades. La pieza actual se produce en un molde de dos cavidades con canal frío en una prensa de 200 toneladas con un tiempo de ciclo de 38 segundos. El material es ABS de propósito general a ¥18/kg. La pieza pesa 45 gramos y el canal frío añade 18 gramos por inyección — el 40 % del peso de inyección se pierde en la mazarota.
La primera llamada del ingeniero de compras fue al proveedor de material, pidiendo una reducción de precio del ABS. El proveedor ofreció un 5 % de descuento por un compromiso de volumen anual — de ¥18/kg a ¥17,10/kg. Eso reduce el coste unitario en ¥0,04. El objetivo requiere una reducción de ¥1,40.
La solución no es material más barato. Es un proceso más barato.
Dónde Está el Coste — Desglose del Coste por Pieza
El coste de una pieza moldeada por inyección típica está dominado por el material y el tiempo de máquina, no por la amortización del molde:
| Elemento de Coste | Participación Típica en el Coste Unitario | Qué lo Impulsa |
|---|---|---|
| Material | 40–60 % | Peso de la pieza, precio del material, desperdicio de mazarota, porcentaje de remolido |
| Tiempo de máquina | 25–40 % | Tiempo de ciclo, tarifa horaria de prensa, cavitación |
| Mano de obra | 5–15 % | Necesidad de operario, desbarbado, operaciones secundarias |
| Amortización del molde | 5–10 % | Coste del molde ÷ volumen total de producción |
| Embalaje y logística | 2–5 % | Tamaño de pieza, densidad de apilamiento, embalaje de exportación |
Los puntos de apalancamiento son el material y el tiempo de máquina — juntos representan el 65–85 % del coste unitario. Una reducción del 10 % del tiempo de ciclo ahorra el 2,5–4,0 % del coste unitario. Una reducción del 10 % del material ahorra el 4–6 %. Una reducción del 10 % del coste del molde ahorra el 0,5–1,0 %. El orden de ataque debe seguir la participación en el coste.
Palancas de Diseño — La Geometría que Determina el Coste
Espesor de Pared — El Multiplicador del Tiempo de Ciclo
El espesor de pared es la palanca de coste individual más potente del moldeo por inyección, porque controla el tiempo de enfriamiento, y el enfriamiento domina el tiempo de ciclo. El tiempo de enfriamiento escala aproximadamente con el cuadrado del espesor de pared:
| Espesor de Pared | Tiempo de Enfriamiento Aproximado | Tiempo de Ciclo Relativo | Coste Unitario Relativo |
|---|---|---|---|
| 1,5 mm | 8–10 s | 100 % (base) | 100 % (base) |
| 2,0 mm | 14–18 s | 125–140 % | 110–120 % |
| 2,5 mm | 22–28 s | 155–175 % | 125–140 % |
| 3,0 mm | 32–40 s | 190–220 % | 150–170 % |
| 4,0 mm | 55–70 s | 285–350 % | 210–260 % |
Reducir la pared nominal de 2,5 mm a 2,0 mm — si es estructuralmente adecuado — reduce el tiempo de ciclo aproximadamente un 35–45 % y el coste unitario un 20–30 %. Antes de añadir nervios o refuerzos para compensar la rigidez perdida, la pregunta es si la pared original estaba sobredimensionada para la aplicación. Muchas piezas llevan un espesor de pared elegido por convención («siempre usamos 2,5 mm para carcasas») y no por análisis de ingeniería. La decisión de selección de material también influye en el espesor mínimo viable: los materiales con fibra de vidrio alcanzan una rigidez equivalente con paredes más delgadas que los materiales sin carga.
La guía de diseño de espesor de pared cubre los compromisos estructurales; el contexto de reducción de costes añade el caso económico. Para la carcasa de ABS del ingeniero de compras, reducir la pared nominal de 2,5 mm a 2,0 mm — con nervios localizados de 1,2 mm para rigidez — recorta el tiempo de enfriamiento de 24 a 16 segundos y el tiempo de ciclo total de 38 a 28 segundos. El coste de tiempo de máquina por pieza baja de ¥1,90 a ¥1,40. El peso de la pieza baja de 45 g a 38 g. El coste de material baja de ¥0,81 a ¥0,68. Ahorro combinado: ¥0,63 por pieza — casi la mitad del objetivo de ¥1,40, con un solo cambio de diseño.
Selección de Material — Precio frente a Prestaciones por Kg
El precio por kilogramo es lo que ve compras. El coste de material por pieza es lo que importa — y lo determina el volumen de la pieza, no solo su peso:
| Material | Precio ($/kg) | Densidad (g/cm³) | Coste Relativo por cm³ | Notas |
|---|---|---|---|---|
| PP (propósito general) | $2,00 | 0,91 | $0,0018 | Menor coste por cm³ |
| ABS (propósito general) | $3,50 | 1,05 | $0,0037 | Base de comparación |
| PC | $5,00 | 1,20 | $0,0060 | 62 % más que el ABS por cm³ |
| PC/ABS | $4,50 | 1,14 | $0,0051 | 38 % más que el ABS por cm³ |
| PA6 (sin carga) | $4,00 | 1,14 | $0,0046 | Densidad similar, coste algo mayor |
| PA6 (30 % GF) | $5,50 | 1,37 | $0,0075 | Mayor densidad + mayor precio = 2× ABS |
| POM | $5,00 | 1,41 | $0,0071 | La alta densidad amplifica el precio |
| PEEK (sin carga) | $90,00 | 1,32 | $0,119 | 32× el coste del ABS por cm³ |
Un cambio de PC a ABS ahorra tanto en precio por kilogramo como en densidad. Pero el cambio debe ser estructuralmente válido — el PC se eligió presumiblemente por una razón (resistencia al impacto, temperatura de deflexión, transparencia). La reducción de coste de material válida no es sustituir por un material más barato, sino verificar que el material actual no está sobrespecificado para la aplicación.
Cavitación — Las Economías de Escala
Añadir cavidades reduce el coste de tiempo de máquina por pieza al repartir la tarifa horaria de prensa entre más piezas por ciclo. Pero aumenta el coste del molde y el tonelaje de prensa requerido:
| Cavidades | Coste Relativo del Molde | Tonelaje de Prensa | Piezas por Hora (a ciclo de 30 s) | Coste Relativo de Máquina por Pieza |
|---|---|---|---|---|
| 1 | 100 % (base) | Mínimo | 120 | 100 % |
| 2 | 150–180 % | +10–20 % | 240 | 50–55 % |
| 4 | 220–280 % | +20–40 % | 480 | 28–35 % |
| 8 | 350–450 % | +40–60 % | 960 | 15–22 % |
| 16 | 550–700 % | +60–100 % | 1.920 | 8–13 % |
El cruce económico — el punto en que el coste adicional del molde se justifica por el ahorro de tiempo de máquina por pieza — depende del volumen total de producción. Para las 120.000 unidades al año del ingeniero de compras:
| Cavidades | Coste del Molde (Est.) | Coste de Máquina/Pieza | Amortización del Molde/Pieza (a 3 años) | Coste Total/Pieza |
|---|---|---|---|---|
| 2 (actual) | ¥45.000 | ¥1,90 | ¥0,13 | ¥2,03 |
| 4 | ¥72.000 | ¥1,05 | ¥0,20 | ¥1,25 |
| 8 | ¥108.000 | ¥0,57 | ¥0,30 | ¥0,87 |
Pasar de un molde de dos cavidades a uno de cuatro aumenta el coste del molde en ¥27.000 pero reduce el coste de máquina por pieza en ¥0,85 — un periodo de amortización de aproximadamente 32.000 piezas, o unos tres meses a 120.000 unidades al año.
Palancas de Proceso — La Ecuación del Tiempo de Máquina
Optimización del Tiempo de Ciclo
El tiempo de ciclo se descompone en inyección, compactación/mantenimiento, enfriamiento y apertura/cierre/expulsión del molde. Cada fase tiene potencial de optimización:
| Fase | Participación Típica | Palancas de Optimización |
|---|---|---|
| Inyección | 5–10 % | Velocidad de inyección, tamaño de entrada, temperatura de fundido |
| Compactación/mantenimiento | 10–20 % | Estudio de sellado de entrada; no sobrecompactar |
| Enfriamiento | 50–70 % | Espesor de pared, temperatura de molde, diseño de canales de refrigeración |
| Apertura/cierre/expulsión | 10–15 % | Ajustes de velocidad de prensa, carrera de expulsión, integración de robot |
La fase de enfriamiento domina — y la controla principalmente el diseño de la pieza (espesor de pared), no los ajustes de proceso. Un sistema de refrigeración conformada puede reducir el tiempo de enfriamiento un 20–40 % en machos profundos o herramientas de geometría compleja, al acercar los canales de refrigeración a la superficie de la cavidad. El coste del inserto de refrigeración conformada normalmente se recupera con el ahorro de tiempo de ciclo en 50.000–150.000 ciclos, según la geometría de la pieza y la tarifa horaria de prensa.
En la fase de compactación, el desperdicio más habitual es el tiempo de mantenimiento excesivo. El estudio de sellado de entrada descrito antes identifica el tiempo de mantenimiento mínimo que entrega una pieza completamente compactada — cada segundo adicional de mantenimiento es tiempo de máquina que añade coste sin añadir calidad a la pieza. Reducir el tiempo de mantenimiento de 10 segundos a 6 segundos (según los datos de sellado de entrada) en un ciclo de 38 segundos ahorra aproximadamente un 10 % del componente de tiempo de máquina.
Automatización — Reducir el Contenido de Mano de Obra
El componente de mano de obra del coste unitario es pequeño en fábricas automatizadas con salarios altos (5–8 %) y mayor en operaciones manuales (12–18 %). Las palancas de automatización incluyen:
- Recogedores de mazarota y robots de extracción de piezas: eliminan que el operario introduzca la mano en la prensa para sacar piezas. Un recogedor de mazarota neumático básico ($2.000–4.000) reduce la tarea del operario por ciclo a inspección y embalaje. Un robot de servo de 3 ejes ($15.000–25.000) extrae la pieza, separa la mazarota y coloca las piezas en un transportador — eliminando al operario del lado de la prensa por completo en piezas simples.
- Desbarbado automático con entradas submarinas: elimina la operación de recorte manual que requieren las entradas laterales. El diseño de entrada submarina añade complejidad al molde pero elimina una tarea de operario que consume 3–8 segundos por pieza.
- Montaje y etiquetado en línea: integrar operaciones posteriores en la célula de moldeo — tampografía, soldadura por ultrasonidos, aplicación de etiquetas, embalaje — reduce la manipulación de piezas y los costes de mano de obra y calidad asociados.
Economía del Canal Caliente
Un sistema de canal caliente elimina el canal frío, reduciendo el peso de inyección en el peso de la mazarota. El ahorro de material es la justificación principal:
| Parámetro | Canal Frío (2 cavidades) | Canal Caliente (2 cavidades) | Delta |
|---|---|---|---|
| Peso de inyección (por ciclo) | 108 g (2 piezas + mazarota) | 90 g (solo 2 piezas) | −18 g (−17 %) |
| Coste de material por inyección | ¥1,94 | ¥1,62 | −¥0,32 |
| Amortización del canal caliente por inyección | — | ¥0,08 | +¥0,08 |
| Ahorro neto por inyección | — | — | −¥0,24 |
| Ahorro anual a 120.000 unidades | — | — | ¥14.400 |
Con un coste de canal caliente de ¥25.000 para un sistema de dos boquillas, el periodo de amortización es de aproximadamente 21 meses — menos de dos años de producción. Para materiales por encima de ¥30/kg (PC, nylons con fibra de vidrio, PBT), la amortización es inferior a 12 meses porque el desperdicio de mazarota es más caro.
Palancas de Utillaje — Coste del Molde frente a Coste de Explotación
Selección de Acero del Molde y Vida del Molde
Un molde construido en P20 preendurecido (28–32 HRC) cuesta menos que uno construido en H13 templado (48–52 HRC) — aproximadamente un 20–30 % menos por el acero y el mecanizado. Pero el P20 se desgasta más rápido, sobre todo en aplicaciones de muchos ciclos, y en líneas de partición, alojamientos de expulsores y zonas de entrada. Para un molde que debe producir 500.000 inyecciones en su vida útil:
| Acero | Coste del Molde | Inyecciones Antes de Reacondicionamiento | Coste de Reacondicionamiento | Coste Total en 500 k Inyecciones |
|---|---|---|---|---|
| P20 | ¥55.000 | ~150.000 (2 reacondicionamientos) | ¥15.000 cada uno | ¥85.000 |
| H13 (48 HRC) | ¥72.000 | ~500.000 (0 reacondicionamientos) | — | ¥72.000 |
El acero de molde más barato cuesta más a lo largo de la vida de producción, por los ciclos de reacondicionamiento. Para volúmenes de producción por encima de aproximadamente 200.000 inyecciones, el acero templado es la opción de menor coste total. Por debajo de 100.000 inyecciones, el acero preendurecido es la elección óptima en coste.
Insertos Intercambiables
Para piezas con múltiples variantes que comparten una geometría común, los insertos de cavidad intercambiables permiten cambiar de variante sin construir un molde nuevo. Un molde con un macho común e insertos de cavidad intercambiables cuesta aproximadamente un 30–50 % más que un molde de una sola variante — pero cada variante adicional añade solo el coste del inserto (normalmente ¥8.000–15.000 por juego de insertos) en lugar del coste completo del molde (¥45.000–72.000). Con tres o más variantes, el enfoque de insertos es claramente el ganador económico.
Lista de Verificación de Reducción de Costes — Dónde Mirar y en Qué Orden
| # | Verificación | Ahorro Típico | Esfuerzo |
|---|---|---|---|
| 1 | Reducir el espesor de pared al mínimo estructural | 10–30 % | Cambio de diseño; modificación del molde si el utillaje existe |
| 2 | Añadir cavidades (2→4, 4→8) | 15–35 % del coste de máquina por pieza | Molde nuevo necesario |
| 3 | Convertir el canal frío en canal caliente | 10–20 % del coste de material | Modificación del molde o molde nuevo |
| 4 | Reducir el tiempo de mantenimiento (estudio de sellado de entrada) | 5–10 % del tiempo de ciclo | Solo cambio de proceso |
| 5 | Pasar de desbarbado manual a entradas con desbarbado automático | 3–8 % del coste de mano de obra | Modificación del molde |
| 6 | Optimizar la refrigeración (conformada si está justificada) | 10–25 % del tiempo de ciclo | Al construir un molde nuevo |
| 7 | Añadir automatización de extracción de piezas | 5–10 % del coste de mano de obra | Inversión de capital |
| 8 | Negociar el precio del material (compromiso de volumen) | 3–8 % del coste de material | Negociación comercial |
| 9 | Verificar que el material no está sobrespecificado | 5–30 % del coste de material | Requiere análisis de ingeniería y aprobación del cliente |
El ingeniero de compras con el objetivo de ¥6,20 → ¥4,80 lo alcanzó con tres cambios: reducir la pared nominal de 2,5 mm a 2,0 mm con nervado estructural (¥0,63 ahorrados), pasar de un molde de dos cavidades a un molde de cuatro cavidades (¥0,78 ahorrados en tiempo de máquina, parcialmente compensados por ¥0,07 más de amortización del molde) y cambiar de entradas laterales con canal frío a un sistema de canal caliente con entradas submarinas (¥0,24 ahorrados en material, ¥0,04 ahorrados en mano de obra de desbarbado). El ahorro combinado de ¥1,54 superó el objetivo de ¥1,40, entregando un coste unitario de ¥4,66 — una reducción del 25 %, ligeramente mejor que el objetivo de compras.
La reducción de costes en moldeo por inyección no consiste en apretar al proveedor de material o al moldeador para conseguir un margen menor. Consiste en diseñar la pieza y el proceso para que el material, el tiempo de máquina y la mano de obra se consuman al nivel mínimo viable. Las decisiones de diseño que determinan el coste se toman antes de construir el molde — y la decisión más cara es la que nunca se cuestiona.
Solicite una revisión de reducción de costes para su pieza →