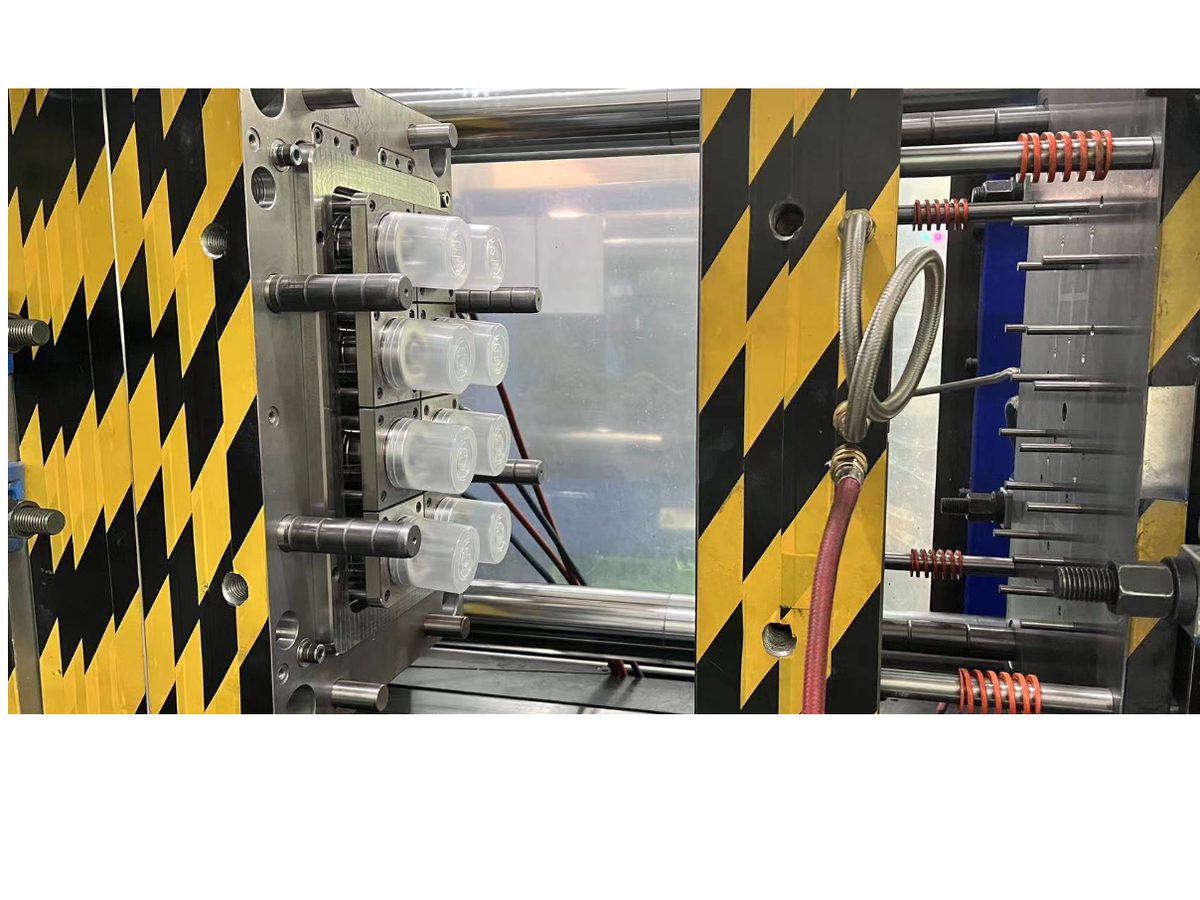
Economía de Moldes Multicavidad — Número de Cavidades, Equilibrado de Canales y Riesgos de Moldes Familiares
Un comprador necesita una carcasa de conector en PA66-GF25. Volumen anual: 600.000. El informe DFM vuelve recomendando un molde de 4 cavidades. El comprador se resiste — el coste del molde es 3× la cotización monocavidad. Aprueba en su lugar un utillaje monocavidad, razonando que puede añadir cavidades más adelante si la demanda se mantiene.
Seis meses después, el molde monocavidad corre 24/6 para seguir el ritmo de los pedidos. La prensa es el cuello de botella. El coste por pieza es $0,48. El comprador encarga un segundo molde monocavidad para añadir capacidad — misma pieza, cavidad distinta. Ahora tiene dos moldes produciendo piezas nominalmente idénticas con ventanas de proceso ligeramente distintas, tasas de desgaste distintas y un desfase dimensional de 0,03 mm entre las dos cavidades que calidad detecta durante la comprobación de ajuste en ensamblaje. La solución: clasificar piezas por cavidad, segregar inventario, ajustar el componente de acoplamiento. Coste anual de esos 0,03 mm: $12.000 en mano de obra de clasificación y conjuntos desechados.
El molde de 4 cavidades habría costado $22.000 más por adelantado y habría reducido el coste por pieza a $0,18 — un ahorro de $180.000 en coste de procesamiento durante el primer año. La decisión de cavidades es la palanca económica más grande del moldeo por inyección después del diseño de la pieza. Esta guía explica cómo tomarla correctamente.
1. Economía del Número de Cavidades
Un molde multicavidad produce varias piezas idénticas por ciclo. Un molde monocavidad produce una. La economía es un intercambio entre inversión en utillaje y coste por pieza — y el intercambio solo tiene sentido cuando el volumen de producción justifica la prima de utillaje.
Cómo Escala el Número de Cavidades
| Cavidades | Coste Relativo del Molde | Piezas por Hora (ciclo de 25 s) | Coste de Procesamiento por Pieza | Mejor Para |
|---|---|---|---|---|
| 1 | 1× (base) | 144 | 1× (base) | < 50.000 piezas/año |
| 2 | 1,6–1,8× | 288 | ~0,50× | 50K–200K piezas/año |
| 4 | 2,5–3,0× | 576 | ~0,25× | 200K–1M piezas/año |
| 8 | 4,0–5,0× | 1.152 | ~0,13× | 1M–3M piezas/año |
| 16 | 7,0–9,0× | 2.304 | ~0,06× | > 3M piezas/año |
El coste del molde no escala de forma lineal con el número de cavidades porque la base del molde, el colector de refrigeración, el sistema de expulsión y la línea de partición se comparten entre todas las cavidades. Un molde de 4 cavidades no son cuatro moldes monocavidad atornillados entre sí — es un molde con cuatro insertos de cavidad mecanizados en las mismas placas.
El Cálculo del Punto de Equilibrio
Para una pieza de ABS de 12 gramos en una prensa de 160 toneladas:
| 1 cavidad | 4 cavidades | |
|---|---|---|
| Coste del molde | $6.500 | $18.000 |
| Tiempo de ciclo | 22 s | 24 s (+2 s por llenado equilibrado) |
| Piezas por hora | 164 | 600 |
| Material por pieza | $0,036 | $0,036 |
| Procesamiento por pieza | $0,17 | $0,047 |
| Total por pieza | $0,21 | $0,083 |
| Piezas hasta el equilibrio | — | 90.500 piezas |
La prima de $11.500 del molde de 4 cavidades se recupera tras 90.500 piezas solo con el ahorro en coste de procesamiento. A 600.000 piezas al año, el utillaje de 4 cavidades ahorra $76.200 en el primer año de producción.
La regla práctica: si el volumen anual supera la producción anual monocavidad en más del 40 %, y el programa va a durar más de un año, la multicavidad es la decisión económica correcta. Las únicas excepciones son: piezas muy grandes en las que un molde multicavidad excede el tonelaje de prensa disponible, piezas con tolerancias extremadamente estrechas que hacen inaceptable la variación cavidad a cavidad, o productos con demanda incierta en los que el mercado no está probado.
2. Equilibrado de Canales
En un molde monocavidad, el canal es un camino único desde el bebedero hasta la compuerta. En un molde multicavidad, el canal se ramifica — y cada rama debe entregar fundido a su cavidad con el mismo caudal, la misma presión y la misma temperatura. Si el canal está desequilibrado, las cavidades llenan a tiempos distintos, compactan a presiones distintas y producen piezas con dimensiones, pesos y propiedades mecánicas distintas.
Canales Naturalmente Equilibrados
Una distribución de canal naturalmente equilibrada da a cada cavidad un camino de flujo idéntico desde el bebedero hasta la compuerta. Cada cavidad ve la misma longitud de canal, el mismo número de giros, la misma historia de cizalladura y la misma caída de presión.
Las distribuciones clásicas:
- 2 cavidades: patrón en H — el bebedero se divide en dos ramas de igual longitud
- 4 cavidades: patrón en H (doble división) o radial (cruz) — cada cavidad a igual radio del bebedero
- 8 cavidades: doble patrón en H — dos niveles de ramificación, cada camino idéntico
- 16 cavidades: cuádruple H o matriz radial
Los canales naturalmente equilibrados son el estándar para piezas de precisión y materiales de ingeniería. El mecanizado es directo — los canales se fresan en la línea de partición siguiendo la distribución equilibrada — pero la distribución consume más área de base de molde que una disposición desequilibrada. Un patrón en H de 4 cavidades naturalmente equilibrado requiere una base de molde aproximadamente un 20–30 % mayor que una disposición lineal desequilibrada de las mismas cuatro cavidades.
Canales Artificialmente Equilibrados
Un canal artificialmente equilibrado usa diámetros de canal distintos o restrictores de flujo para compensar longitudes de camino diferentes. Las cavidades más cercanas al bebedero reciben un diámetro de canal menor; las más alejadas, un diámetro mayor. El objetivo es igualar la caída de presión entre longitudes de camino desiguales.
Este enfoque ahorra área de base de molde — las cavidades se pueden distribuir en una disposición lineal compacta — pero introduce sensibilidad. Un canal de diámetros equilibrados calculado para un material y un tiempo de llenado se desequilibra con otro material u otra velocidad de inyección. Cambie el material de ABS a PC y la diferencia de viscosidad desplaza el punto de equilibrio. Acelere el ciclo para cumplir una fecha de entrega y el comportamiento de adelgazamiento por cizalladura cambia la resistencia efectiva al flujo de cada rama.
Los canales artificialmente equilibrados funcionan con materiales de commodity (PP, PE, ABS de uso general) con ventanas de proceso tolerantes y tolerancias dimensionales de ±0,15 mm o más amplias. Para resinas de ingeniería, materiales con fibra de vidrio y tolerancias más estrechas que ±0,10 mm, especifique una distribución naturalmente equilibrada.
Desequilibrio Inducido por Cizalladura
Incluso un canal geométricamente equilibrado puede producir un llenado desequilibrado por un fenómeno llamado desequilibrio inducido por cizalladura. En el canal primario, el fundido próximo a la pared del canal experimenta cizalladura alta; el fundido del centro, cizalladura baja. Cuando el canal se divide en un punto de ramificación, el fundido de cizalladura alta (viscosidad baja) tiende a ir a un lado y el de cizalladura baja (viscosidad alta) al otro. Las cavidades servidas por el lado de cizalladura alta llenan antes.
El resultado: en un molde de 8 cavidades en patrón H, las cuatro cavidades interiores y las cuatro cavidades exteriores pueden ver diferencias de tiempo de llenado del 5–15 % pese a caminos de canal geométricamente idénticos. La temperatura del fundido en la compuerta puede diferir 5–10 °C entre cavidades interiores y exteriores — suficiente para desplazar la dimensión moldeada 0,02–0,05 mm.
Opciones de mitigación:
- Tecnología Melt flipper / MeltFlipper® — una geometría de canal patentada (Beaumont Technologies) que rota el fundido en el punto de ramificación, redistribuyendo el perfil de cizalladura de forma uniforme a ambas ramas
- Canal primario sobredimensionado — un canal principal de mayor diámetro reduce la variación de cizalladura al bajar la tasa de cizalladura global
- Ajuste de compuerta por cavidad — ajustar la longitud del tramo de compuerta por cavidad para compensar el desequilibrio de llenado (requiere muestreo T0 iterativo, añade tiempo y coste)
3. Moldes Familia — Cuando Piezas Distintas Comparten Utillaje
Un molde familia produce dos o más piezas distintas en el mismo ciclo. Aplicaciones habituales: mitades izquierda y derecha de una carcasa, una base y una tapa que se acoplan, o un juego de engranajes con distinto número de dientes para un mismo conjunto. Las piezas se moldean simultáneamente en el mismo disparo, en el mismo molde, en la misma prensa.
El atractivo es obvio: un molde en lugar de dos. Una orden de compra. Una prensa. Las piezas que deben encajar entre sí se fabrican juntas, del mismo lote de material, bajo las mismas condiciones de proceso. Para producción de bajo volumen — por debajo de 30.000 conjuntos al año — un molde familia puede reducir la inversión en utillaje un 40–50 % frente a dos moldes separados.
El Problema de los Moldes Familia
Los moldes familia tienen un problema inherente: las cavidades son para piezas distintas, con volúmenes distintos, longitudes de flujo distintas, espesores de pared distintos y requisitos de refrigeración distintos. Una cavidad puede ser una tapa de pared delgada (pared de 1,5 mm, 8 gramos, 15 segundos de refrigeración) y la otra una base estructural (pared de 3,5 mm, 45 gramos, 28 segundos de refrigeración). El tiempo de ciclo lo dicta la cavidad que enfría más despacio — la base corre a 28 segundos mientras la tapa podría expulsarse a los 15 segundos. La tapa permanece en el molde 13 segundos extra en cada ciclo, acumulando historia térmica innecesaria.
Los cuatro modos de fallo de los moldes familia:
1. Desequilibrio de llenado. La pieza pequeña llena primero. Durante el tiempo de llenado restante de la pieza grande, la cavidad pequeña queda bajo presión de inyección plena — sobrecompactada. La cavidad grande puede quedar subcompactada. Resultado: la pieza pequeña pesa de más, está sobredimensionada y puede rebabar. La pieza grande pesa de menos, tiene rechupes y queda por debajo de medida.
2. Penalización de tiempo de ciclo. La cavidad que enfría más despacio fija el tiempo de ciclo. Todas las demás cavidades esperan. Un molde es tan rápido como su pieza más grande y gruesa.
3. Desgaste desigual. Si la demanda anual de las dos piezas difiere — 100.000 tapas, 60.000 bases — una cavidad corre con utilización reducida. Cuando las cavidades se desgastan a ritmos distintos, la deriva dimensional de una cavidad respecto a la otra acaba causando problemas de ajuste en ensamblaje. No se puede sustituir una cavidad en un molde familia — hay que remecanizar el juego completo de insertos o sustituir el molde.
4. Multiplicación del rechazo. En un molde de una sola pieza, una pieza rechazada produce una unidad de scrap. En un molde familia, si una cavidad produce scrap pero las otras producen piezas buenas, se pierde el disparo completo — o se paga a alguien para separar piezas buenas de malas en la prensa. Si la cavidad pequeña rebaba, se tiran piezas buenas de las otras cavidades en cada ciclo hasta corregir la rebaba.
Cuándo Tiene Sentido un Molde Familia
| Condición | Molde familia | Moldes separados |
|---|---|---|
| Piezas de conjunto, demanda coincidente, < 30K conjuntos/año | ✓ Encaja | Sobreinversión |
| Piezas de conjunto, demanda coincidente, > 100K conjuntos/año | Penalización de ciclo demasiado grande | ✓ Mejor economía |
| Demanda desigual (Pieza A: 100K, Pieza B: 20K) | Una cavidad corre al 20 % de utilización | ✓ Utillaje dimensionado a cada pieza |
| Ajuste de conjunto con tolerancia estrecha (≤ 0,05 mm) | Riesgo de variación cavidad a cavidad | ✓ Control de proceso independiente |
| Pieza grande + pieza pequeña (relación de peso > 5:1) | Riesgo de desequilibrio de llenado | ✓ Utillajes separados |
| Prototipo o utillaje puente, < 5.000 disparos | ✓ Minimiza el coste inicial | Innecesario |
La respuesta corta: los moldes familia son una estrategia de bajo volumen. Ahorran coste de utillaje a expensas del tiempo de ciclo, la robustez de proceso y la flexibilidad a largo plazo. Por encima de 30.000 conjuntos al año, la penalización de ciclo y el riesgo de rechazo normalmente superan el ahorro en utillaje.
4. Comparación de Coste Real: 1, 4, 8 y 16 Cavidades
Una pieza real — carcasa electrónica de ABS, 45 gramos, 120 × 80 × 30 mm, dos correderas laterales, acabado SPI B-1, acero P20, canal frío. Volumen anual: 1.200.000 piezas.
| 1 cavidad | 4 cavidades | 8 cavidades | 16 cavidades | |
|---|---|---|---|---|
| Coste del molde | $12.000 | $32.000 | $55.000 | $95.000 |
| Tonelaje de prensa | 120 t | 200 t | 300 t | 450 t |
| Tiempo de ciclo | 28 s | 30 s | 32 s | 34 s |
| Piezas por hora | 129 | 480 | 900 | 1.694 |
| Coste de material/pieza | $0,14 | $0,14 | $0,14 | $0,14 |
| Coste de procesamiento/pieza | $0,22 | $0,058 | $0,031 | $0,017 |
| Coste total/pieza | $0,36 | $0,20 | $0,17 | $0,16 |
| Horas de prensa para 1,2 M piezas | 9.302 | 2.500 | 1.333 | 708 |
| Coste anual de procesamiento | $260.500 | $70.000 | $37.300 | $19.800 |
El salto de 1 a 4 cavidades es drástico — 44 % menos coste por pieza, y la prima del molde se recupera en menos de 4 semanas de producción. El salto de 8 a 16 cavidades es marginal — el coste por pieza baja solo $0,014, mientras el coste del molde sube $40.000. Los rendimientos decrecientes aparecen porque el coste de proceso ya es bajo y el tiempo de ciclo sube ligeramente con cada duplicación debido a los caminos de flujo más largos y a la mayor masa del molde.
El punto óptimo práctico: para volúmenes de 200.000–1.000.000 piezas al año, los utillajes de 4 cavidades ofrecen el mejor equilibrio entre inversión en molde y ahorro por pieza. Por encima de 2.000.000 de piezas al año, 8 o 16 cavidades pasan a ser económicas, pero la decisión debe considerar la disponibilidad de prensa, la complejidad de mantenimiento y el coste de parada — un utillaje de 16 cavidades que para por reparación detiene 16× la producción de un utillaje monocavidad.
5. Consideraciones DFM para Moldes Multicavidad
El diseño de moldes multicavidad introduce requisitos que no existen en los utillajes monocavidad.
Numeración de cavidades y trazabilidad. Cada cavidad debe identificarse con un número grabado pequeño (altura de carácter de 0,5–1,0 mm) en una superficie no funcional de la pieza. Esto permite el seguimiento de calidad por cavidad. Si la cavidad #3 empieza a producir piezas 0,03 mm sobredimensionadas, sabe qué inserto inspeccionar — sin numeración, tiene una distribución dimensional y ninguna forma de aislar el origen.
Diseño de compuerta por cavidad. En un molde monocavidad, la compuerta se optimiza para esa pieza. En un molde multicavidad, todas las compuertas deben ser idénticas — mismo tipo, misma longitud de tramo, mismo diámetro de tramo, misma posición de compuerta respecto a la geometría de la pieza. Un tramo de compuerta 0,02 mm más profundo en la cavidad #4 que en las cavidades #1–3 producirá una diferencia dimensional medible. La estandarización de insertos de compuerta y la verificación en proceso durante la fabricación del molde lo evitan.
Uniformidad de refrigeración. Cada cavidad debe ver la misma tasa de refrigeración. Los canales de refrigeración deben distribuirse de forma simétrica alrededor de cada cavidad, con igual distancia de la pared de la cavidad a la línea de refrigeración. Una cavidad en el borde de la base del molde que corre 5 °C más caliente que una cavidad en el centro produce piezas con tasas de contracción distintas — y dimensiones distintas.
Equilibrio de expulsión. La fuerza de expulsión debe distribuirse de forma uniforme en todas las cavidades. Una expulsión desigual — una cavidad expulsando antes que otra por una ligera deflexión de placa — dobla las piezas y deja marcas de expulsor a distintas profundidades. La placa expulsora debe ser lo bastante gruesa para resistir la deflexión bajo la carga de expulsión combinada de todas las cavidades.
Contabilidad de tolerancias. Una dimensión especificada como ±0,05 mm en el plano aplica a las piezas de todas las cavidades. Si la variación cavidad a cavidad es ±0,02 mm, la tolerancia de mecanizado por cavidad debe estrecharse a ±0,03 mm para mantener la distribución completa dentro de la tolerancia del plano. Esto añade coste a la fabricación del molde. El comprador debe entender que una tolerancia de ±0,05 mm en un molde de 16 cavidades es un requisito de fabricación de molde significativamente más exigente que ±0,05 mm en un utillaje monocavidad.
6. Preguntas Frecuentes
¿Puedo empezar con una cavidad y añadir cavidades después?
Técnicamente sí, económicamente normalmente no. Añadir cavidades requiere remecanizar las placas de cavidades — los alojamientos de inserto de cavidad existentes, los canales de colada y las líneas de refrigeración no se pueden reutilizar. En la práctica, «añadir cavidades» significa fabricar un molde nuevo. Si espera necesitar cuatro cavidades en 18 meses, compre el molde de 4 cavidades desde el principio. El dinero ahorrado al aplazar la inversión suele ser menor que el coste de comprar un segundo molde.
¿Cómo verifico el equilibrio de cavidades durante la cualificación del molde?
Ejecute una serie de inyección corta — inyecte un llenado parcial (70–95 % del disparo completo) a la velocidad de inyección nominal y compare el porcentaje de llenado entre todas las cavidades. En la misma posición de husillo, todas las cavidades deben estar llenas dentro de un ±2 % entre sí. Si la cavidad #2 muestra 85 % de llenado y la cavidad #4 muestra 92 %, el canal está desequilibrado. Pese las piezas de cada cavidad en una muestra de 30 disparos. La variación de peso cavidad a cavidad debe quedar por debajo del 0,5 % del peso medio de pieza para resinas de ingeniería.
¿Cuál es el límite práctico de número de cavidades?
El límite lo fijan tres factores: tonelaje de prensa (más cavidades = más área proyectada = más fuerza de cierre), tamaño de la base del molde (debe caber entre las columnas de la prensa) y la tolerancia del comprador a la concentración de riesgo. Un molde de 32 cavidades produce muchas piezas por hora — pero si una cavidad rebaba, 31 piezas buenas van al granulador con la mala. Para la mayor parte del moldeo por inyección comercial, 16 cavidades es el límite práctico superior. Más allá, el ahorro marginal por pieza es pequeño y el riesgo de parada es grande.
¿Es obligatorio un canal caliente para moldes multicavidad?
No. Los moldes multicavidad de canal frío son habituales para materiales de commodity y volúmenes moderados. Sin embargo, a medida que aumenta el número de cavidades, el canal frío se hace más grande, más grueso y más largo de enfriar — añadiendo tiempo de ciclo. Los canales calientes eliminan por completo el tiempo de refrigeración del canal y se vuelven cada vez más ventajosos por encima de 4 cavidades. Para 8 o más cavidades, el canal caliente es estándar porque el volumen del canal frío dominaría el peso del disparo.
Una decisión de número de cavidades tomada en la fase de diseño del molde determina el coste por pieza, la utilización de prensa y el riesgo de calidad durante la vida del programa. El número correcto de cavidades es el que minimiza el coste total del programa al volumen de producción esperado — no el que minimiza la cotización del molde. Los moldes familia son una decisión completamente aparte: parecen un ahorro en coste de utillaje y a menudo se convierten en un generador de coste de producción. Antes de aprobar la distribución de un molde familia, confirme que la demanda de todas las piezas de la familia está igualada, que la penalización de tiempo de ciclo es aceptable y que el riesgo de tolerancia está cuantificado. Si alguna de esas tres comprobaciones falla, divida la familia en utillajes separados y recupere el control de proceso que cedió.
Solicite una revisión DFM para el diseño de su pieza →
Vea nuestras capacidades de fabricación de moldes →
Conozca nuestros servicios de producción por moldeo por inyección →