Cómo Lograr Tolerancias de ±0,005mm en el Moldeo por Inyección
Un ingeniero de compras de una empresa de dispositivos médicos envía el mismo archivo de pieza a tres moldeadores por inyección. La pieza es una carcasa de sensor — 45 mm de largo, ABS/PC, con una tolerancia de alojamiento de rodamiento de 28,00 ±0,02 mm y una profundidad de ranura de sellado de 1,50 ±0,01 mm. Dos proveedores cotizan utillaje P20 estándar a precios similares. El tercer proveedor cotiza un molde de acero inoxidable S136 aproximadamente un 40 por ciento más caro y pregunta sobre control de temperatura del refrigerante, transductores de presión de cavidad y si el requisito de Cpk es 1,33 o 1,67.
El tercer proveedor está cotizando moldeo por inyección de precisión. Los dos primeros están cotizando moldeo por inyección. La diferencia no es marketing — es acero de molde, control de proceso y capacidad de medición, y determina si el alojamiento del rodamiento mide 28,02 mm siempre o 28,02 mm la mayoría de las veces.
Esta guía explica qué separa el moldeo de precisión del moldeo estándar, cómo funciona el sistema y qué buscar al calificar a un proveedor para piezas de tolerancia estricta.
1. Qué Significa Realmente el Moldeo por Inyección de Precisión
El moldeo por inyección estándar típicamente mantiene ±0,05 mm en piezas bien diseñadas con materiales estables. El moldeo por inyección de precisión lleva esto a ±0,01–0,02 mm — y en algunos casos a ±0,005 mm en características específicas. La distinción no es solo un número más ajustado en un plano. Es un enfoque fundamentalmente diferente del control de proceso.
En el moldeo estándar, la máquina inyecta material en un molde, la pieza se enfría, el molde se abre y la pieza es expulsada. La variación dimensional se gestiona ajustando los parámetros del proceso dentro de una ventana y aceptando la variación natural del proceso — típicamente un Cpk de 1,0–1,33 en dimensiones no críticas.
En el moldeo de precisión, el proceso se controla activamente para mantener la variación dimensional por debajo de un umbral especificado. Los sensores de presión de cavidad monitorizan la fase de llenado y compactación en tiempo real. La temperatura del molde se mantiene dentro de ±1°C mediante una unidad de control de temperatura de lazo cerrado — no una manguera de la red de agua. La velocidad de inyección se perfila, no se ajusta a un valor único. El proceso transfiere del control de velocidad al control de presión a una presión de cavidad específica — no en un interruptor de posición del husillo. Estas no son mejoras opcionales. Son los requisitos mínimos para mantener ±0,02 mm o mejor durante una tirada de producción.
El público objetivo del moldeo de precisión es el ingeniero que diseña piezas donde la variación dimensional afecta directamente a la función: alojamientos de rodamiento, superficies de sellado, el acople de snap-fit, perfiles de dientes de engranaje, características de alineación óptica. Si su pieza funciona bien a ±0,1 mm, no necesita moldeo de precisión. Si falla a +0,03 mm, sí lo necesita.
2. Los Cuatro Pilares del Moldeo de Precisión
La capacidad de moldeo de precisión no es una especificación de máquina. Es un sistema construido a partir de cuatro elementos interdependientes.
Pilar 1 — Acero del Molde
El acero del molde determina la estabilidad térmica y la resistencia al desgaste de la cavidad a lo largo de la vida productiva del utillaje. Para trabajo de precisión, el grado de acero no es negociable.
| Acero | Dureza | Conductividad Térmica | Ideal Para |
|---|---|---|---|
| P20 | 28–32 HRC (semi-endurecido) | Moderada | Producción general, tolerancias hasta ±0,05 mm |
| H13 | 48–52 HRC | Menor | Producción de alto volumen, materiales con carga |
| S136 / 420SS | 48–52 HRC | Menor | Resistencia a corrosión, acabado óptico, médico |
| NAK80 | 38–42 HRC | Moderada | Alto pulido, tolerancia estrecha, excelente estabilidad dimensional |
| NAK55 | 38–42 HRC | Moderada | Similar al NAK80 con mayor maquinabilidad |
Para moldeo de precisión, P20 rara vez es la elección correcta. P20 se mueve bajo ciclos térmicos sostenidos — las dimensiones de la cavidad se desplazan micras a lo largo de miles de ciclos a medida que el acero se expande y se contrae. Un molde que trabaja con una temperatura de masa fundida de 300°C y refrigerante a 20°C soporta una oscilación térmica de 280°C en cada ciclo. El acero se expande con cada disparo y se contrae durante el enfriamiento. El P20, con 28–32 HRC, tiene menor límite elástico que los aceros de herramienta endurecidos y fluirá por fluencia — lentamente, de forma microscópica e irreversible — a lo largo de la vida del utillaje. Para piezas con tolerancia de ±0,05 mm, este movimiento queda dentro de la banda de tolerancia. Para piezas a ±0,02 mm, consume la mitad de la tolerancia disponible antes de moldear la primera pieza.
El acero inoxidable S136 y el NAK80 son las elecciones estándar para trabajo de precisión. El S136 ofrece resistencia a la corrosión para aplicaciones médicas y ópticas. El NAK80 ofrece una estabilidad dimensional excepcional con mejor maquinabilidad que el S136 — pule hasta SPI A-1 según las normas de acabado superficial sin la porosidad que a veces aparece en el H13 endurecido. Ambos mantienen la geometría de la cavidad durante más de 500.000 ciclos con una deriva dimensional inferior a 0,005 mm.
Pilar 2 — Control de Temperatura
La temperatura del molde es la mayor variable de proceso que afecta a las dimensiones de la pieza. Una variación de 5°C en la temperatura superficial del molde cambia la velocidad de enfriamiento del polímero, lo que cambia el comportamiento de cristalización de las resinas semicristalinas y la relajación del volumen libre de las resinas amorfas — y ambas cosas cambian las dimensiones finales de la pieza.
El moldeo de precisión requiere un control de temperatura del molde dentro de ±1°C. Esto se logra mediante:
- Una unidad de control de temperatura del molde (TCU) dedicada con control PID de lazo cerrado — no agua de grifo a través de un regulador de caudal
- Circuitos de refrigeración controlados independientemente para cavidad y núcleo — el lado de la cavidad normalmente trabaja 5–10°C más caliente que el núcleo para controlar la dirección del alabeo
- Colectores de refrigerante con medidores de flujo individuales por circuito — un canal de refrigeración parcialmente obstruido en un lado de la cavidad produce un enfriamiento asimétrico y una contracción diferencial a través de la pieza
El refrigerante en sí importa. El agua es lo estándar. Para temperaturas de molde superiores a 90°C — necesarias para PEEK, PPS, LCP y otras resinas de ingeniería de alta temperatura — se requieren TCU de agua presurizada o de base aceite. La TCU debe mantener la temperatura no solo en la salida de la unidad sino en la superficie del molde, lo que exige un caudal de refrigerante adecuado, canales limpios y líneas de alimentación correctamente dimensionadas.
Pilar 3 — Control de Proceso
La máquina de moldeo por inyección para trabajo de precisión debe controlar el proceso con una resolución mayor que una máquina estándar.
Control de velocidad de inyección en lazo cerrado. Una máquina estándar controla la posición del husillo — el husillo avanza hasta una posición de transferencia fijada y el controlador conmuta a presión de compactación. Una máquina de precisión controla la velocidad de inyección como una curva perfilada — velocidad en la entrada, velocidad durante el llenado, velocidad al final del llenado — con retroalimentación del sensor de posición del husillo actualizada cada milisegundo. El perfil de velocidad se desarrolla durante el desarrollo del proceso y se bloquea como parámetro de receta, no como un ajuste del operario.
Transferencia por presión de cavidad. La conmutación de llenado a compactación es el evento más sensible del ciclo de moldeo. En una máquina estándar, la transferencia ocurre en una posición del husillo — típicamente 2–5 mm antes de que el husillo llegue al final de su carrera. En una máquina de precisión, la transferencia ocurre en un punto de consigna de presión de cavidad medido por un sensor de presión piezoeléctrico montado en la cavidad del molde o en la colada. Cuando la presión de cavidad alcanza el punto de consigna — típicamente 200–400 bar para resinas de ingeniería — el controlador conmuta a control de presión. Esto elimina la variación disparo a disparo causada por fugas en el anillo de retención, cambios de viscosidad de la masa fundida y deriva del sensor de posición del husillo.
Presión de compactación perfilada. La presión de compactación no es un valor único mantenido durante un tiempo fijo. Es una curva perfilada — alta presión durante la congelación de la entrada, reducida escalonadamente a medida que la pieza solidifica — diseñada para compactar la pieza hasta el peso objetivo minimizando la tensión residual. El perfil se desarrolla a partir de estudios de congelación de entrada: el tiempo de mantenimiento en cada escalón de presión se determina midiendo el peso de la pieza con tiempos de mantenimiento progresivamente más largos hasta que el peso se estabiliza, lo que indica que la entrada se ha congelado.
Pilar 4 — Medición y Verificación
El moldeo de precisión sin medición de precisión no es moldeo de precisión — es moldeo estándar con números más ajustados en el plano y sin evidencia de que las piezas los cumplan.
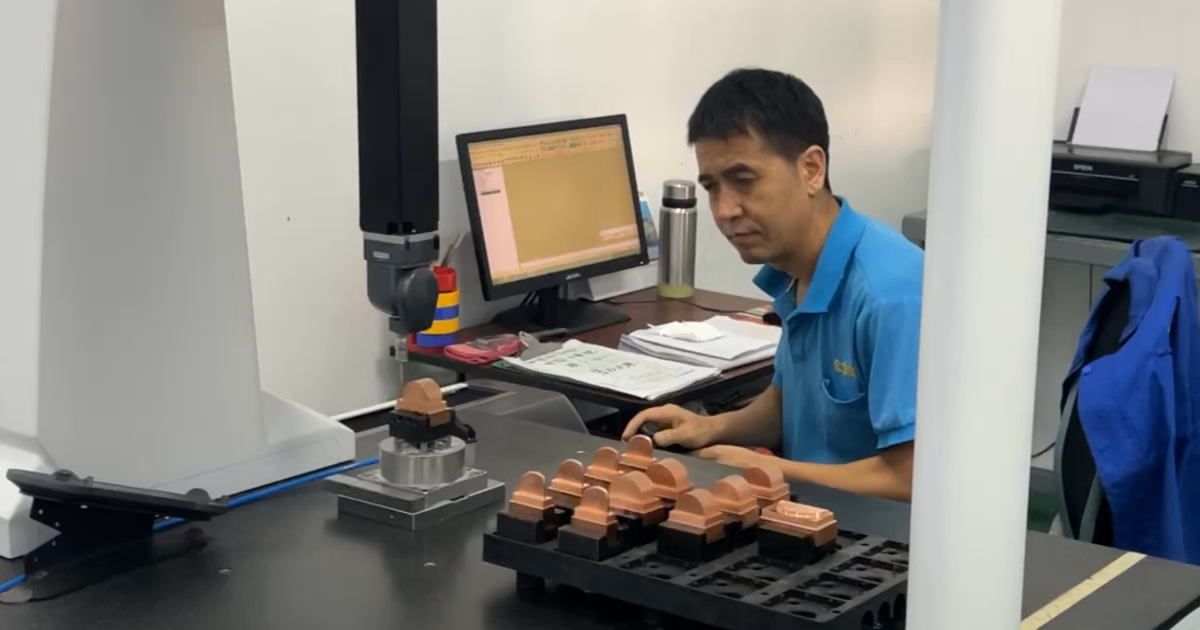
Inspección CMM. Una máquina de medición por coordenadas con precisión volumétrica de ±0,002 mm es el mínimo para verificar piezas con tolerancia de ±0,02 mm. La incertidumbre de medición de la CMM debe ser inferior al 10 por ciento de la banda de tolerancia — para ±0,02 mm, la CMM debe tener una precisión de ±0,002 mm o mejor. Las CMM de puente Zeiss y Hexagon con palpadores de escaneo son el estándar de la industria. Los palpadores de disparo por contacto de las CMM más antiguas introducen error de muestreo de puntos en superficies curvas y no son adecuados para trabajo por debajo de 0,03 mm.
SPC y capacidad de proceso. Los datos dimensionales del CMM alimentan el software de control estadístico de procesos que calcula el Cpk para cada dimensión crítica. El Cpk mide cuán bien está centrado el proceso dentro de la banda de tolerancia y cuánta variación existe respecto a la anchura de la tolerancia. Un Cpk de 1,33 significa que la dispersión del proceso (6 sigma) cabe dentro de la banda de tolerancia con cierto margen. Un Cpk de 1,67 — típico para PPAP Nivel 3 de automoción — significa que la dispersión del proceso cabe dentro de la banda de tolerancia con margen holgado y la media del proceso está bien centrada. Para dispositivos médicos, Cpk ≥ 1,67 en dimensiones críticas es el estándar esperado.
Inspección de primera pieza. Todo molde nuevo o modificado pasa por FAI: una inspección dimensional completa de las primeras piezas de producción contra el plano 2D, con cada dimensión reportada. El informe FAI establece la línea base. La inspección en proceso a intervalos definidos — típicamente cada 2–4 horas durante la producción — verifica que el proceso no se ha desviado de la línea base.
3. Consideraciones de Material para Piezas de Precisión
El propio polímero es una fuente de variación dimensional. Materiales diferentes exigen estrategias de precisión diferentes.
Resinas amorfas (ABS, PC, PS, PMMA) contraen de forma predecible e isotrópica — 0,4–0,7 por ciento uniformemente en todas las direcciones. Son inherentemente más estables dimensionalmente que las resinas semicristalinas y se prefieren para piezas de precisión donde la aplicación lo permite.
Resinas semicristalinas (PA, POM, PBT, PEEK, PPS) contraen de forma anisotrópica — más en la dirección de flujo que transversalmente al flujo, y la relación depende del grado de cristalinidad, que depende de la velocidad de enfriamiento. Una pieza de PA66 enfriada lentamente en un molde caliente cristaliza más y contrae de forma distinta que la misma pieza enfriada rápidamente en un molde frío. Esto hace que las resinas semicristalinas sean significativamente más difíciles de moldear con tolerancias estrechas — la ventana de proceso que produce dimensiones aceptables es más estrecha, y la temperatura del molde debe controlarse dentro de ±1°C para lograr una cristalinidad constante.
Materiales con carga. La fibra de vidrio y los rellenos minerales reducen la contracción y mejoran la estabilidad dimensional — el PA66-GF30 contrae 0,2–0,5 por ciento frente a 1,0–2,0 por ciento del PA66 sin carga — pero introducen anisotropía: la contracción en la dirección de flujo puede ser la mitad de la contracción transversal al flujo. La orientación de la fibra, que depende de la ubicación de la entrada y de la geometría de la pieza, determina el comportamiento de contracción local. Las piezas de precisión en materiales con carga requieren simulación de flujo de molde para predecir el patrón de llenado y la orientación de fibra antes de finalizar la ubicación de la entrada.
4. DFM para Moldeo por Inyección de Precisión
Diseñar para moldeo de precisión exige prestar atención a características que serían no críticas en moldeo estándar.
Uniformidad de espesor de pared. La contracción diferencial entre secciones gruesas y delgadas es la mayor fuente de alabeo y variación dimensional — consulte nuestra guía de diseño de espesor de pared para las reglas de pared nominal en piezas de precisión. Una pared de 3,0 mm junto a una pared de 1,5 mm se enfría a velocidades distintas, contrae de forma distinta y saca la pieza de tolerancia. Objetivo: espesor de pared nominal uniforme. Donde las transiciones de espesor son inevitables, hágalas graduales — una rampa de 30 grados, no un escalón.
Ubicación y tamaño de la entrada. La entrada determina el patrón de llenado y la orientación de fibra en materiales con carga. Una entrada situada en un extremo de una pieza larga y estrecha produce un patrón de llenado lineal con alta anisotropía — contracción distinta a lo largo y a través de la pieza. Una entrada situada en el centro produce un patrón de llenado radial con una contracción más uniforme. Para piezas de precisión, la ubicación de la entrada debe determinarse mediante simulación de flujo de molde, no por conveniencia.
Ángulos de desmoldeo. Las piezas de precisión siguen necesitando desmoldeo. Las paredes laterales con ángulo cero son posibles con complejidad adicional de molde (núcleos colapsables, cavidades expandibles) pero añaden coste y plazo. Un ángulo de desmoldeo de 0,5 grados en una característica de 20 mm de profundidad es el mínimo práctico para una expulsión precisa sin distorsión de la pieza. Las superficies de cavidad pulidas — SPI A-1 o A-2 — permiten ángulos de desmoldeo más superficiales que las superficies texturizadas.
Estructura de referencia. El plano de la pieza debe definir el sistema de referencia — los tres planos ortogonales desde los cuales se miden todas las dimensiones. Esta es una práctica estándar en planos de piezas mecanizadas, pero a menudo se omite en planos de piezas moldeadas. Para moldeo de precisión, la estructura de referencia indica al fabricante del molde qué características controlan la función de la pieza y cómo configurar el programa de inspección CMM. Sin esto, el fabricante del molde y el inspector pueden estar midiendo la misma dimensión desde diferentes superficies de referencia.
5. El Coste de la Precisión
El moldeo de precisión cuesta más que el moldeo estándar. Entender de dónde viene el coste — y cuándo está justificado — forma parte de la decisión de compra.
| Factor de Coste | Moldeo Estándar | Moldeo de Precisión | Prima |
|---|---|---|---|
| Acero del molde | P20 | S136 / NAK80 | +40–80% sobre coste del utillaje |
| Control de temperatura | Agua de red, ±5°C | TCU lazo cerrado, ±1°C | +5–15 $/h tarifa máquina |
| Sensor de presión de cavidad | No utilizado | Sensores piezoeléctricos + controlador | +3.000–8.000 $ por molde |
| Desarrollo del proceso | 4–8 horas | 16–40 horas (congelación de entrada, DOE, estudio de Cpk) | +1–3 días de plazo |
| Inspección | Muestreo con calibre/micrómetro | Inspección CMM, SPC, informe Cpk | +200–500 $ por informe |
| Coste por pieza | Referencia | +15–30% | El ciclo puede ser más largo, la tasa de rechazo menor |
La prima es real. También lo es el coste de no especificar precisión cuando la pieza la requiere. Un dispositivo médico que falla una auditoría dimensional durante la revisión de sumisión a la FDA, un sensor de automoción que se descalibra porque la carcasa se distorsionó, un conector que falla de forma intermitente porque el paso entre contactos varió 0,03 mm — estas fallas cuestan órdenes de magnitud más que la prima del moldeo de precisión.
El marco de decisión: si la variación dimensional afecta directamente a la función, la seguridad o el cumplimiento normativo de la pieza, pague por la precisión. Si solo afecta a la apariencia o al ajuste de piezas de acoplamiento no críticas, el moldeo estándar con tolerancias realistas es la opción más rentable.
Preguntas Frecuentes
¿Cuál es la tolerancia más estrecha alcanzable en moldeo por inyección?
±0,005 mm es alcanzable en características específicas — típicamente diámetros, profundidades de taladros y dimensiones lineales cortas — con un sistema de moldeo de precisión optimizado. Esto requiere acero de molde S136 o NAK80, control de temperatura ±1°C, transferencia por presión de cavidad y verificación CMM. No es alcanzable en cada característica de cada pieza, y solo debe especificarse donde la función de la pieza lo exija. Especificar ±0,005 mm en una superficie cosmética no funcional añade coste sin ningún beneficio de ingeniería.
¿Cómo sé si mi pieza necesita moldeo de precisión?
Tres preguntas: (1) ¿Una variación dimensional de ±0,05 mm causa que la pieza no funcione? (2) ¿Afecta la tolerancia a una característica relacionada con la seguridad o el cumplimiento normativo? (3) ¿Se acopla la pieza con otro componente de precisión donde la tolerancia de interfaz determina el rendimiento del sistema? Si alguna respuesta es sí, el moldeo de precisión está justificado. Si no, el moldeo estándar a ±0,05 mm producirá piezas funcionales a menor coste.
¿Requiere el moldeo de precisión un tipo específico de máquina de moldeo por inyección?
Se prefiere una máquina totalmente eléctrica para trabajo de precisión porque ofrece mayor resolución de control de velocidad de inyección, mejor repetibilidad en la posición del husillo y ninguna deriva de temperatura del aceite hidráulico — todo lo cual reduce la variación disparo a disparo. Una máquina servohidráulica bien mantenida también puede lograr resultados de precisión si está equipada con control de lazo cerrado y capacidad de transferencia por presión de cavidad. La máquina importa menos que el acero del molde, el control de temperatura y el desarrollo del proceso — un molde de precisión en una máquina estándar superará a un molde estándar en una máquina de precisión.
¿Cuál es la diferencia entre moldeo de precisión y moldeo científico?
El moldeo científico es la metodología de desarrollo de proceso — establecer el perfil de velocidad de inyección, determinar el tiempo de congelación de entrada, mapear la ventana de proceso y validar con datos de Cpk. El moldeo de precisión es la capacidad — entregar piezas dentro de una banda de tolerancia estrecha a lo largo de una tirada de producción. Se puede hacer moldeo científico en una pieza estándar para optimizar el tiempo de ciclo y reducir el rechazo. No se puede hacer moldeo de precisión sin el moldeo científico como base. Para más detalle, consulte nuestra guía sobre Moldeo Científico y Validación de Proceso — IQ/OQ/PQ.
El moldeo por inyección de precisión es un sistema, no un ajuste. El acero del molde, el control de temperatura, los parámetros de proceso y la verificación de medición deben especificarse, implementarse y mantenerse como un todo coherente. El resultado son piezas que cumplen sus requisitos dimensionales — no la mayoría de las veces, no cuando el operario está mirando, sino durante toda la vida productiva del utillaje. Para los ingenieros médicos y electrónicos que dependen de esas dimensiones, esa es la diferencia entre un proveedor cualificado y un problema caro.
Envíe su archivo de pieza para una revisión DFM gratuita y una evaluación de moldeo de precisión →
Más información sobre las capacidades de moldeo por inyección de precisión de JBRplas →