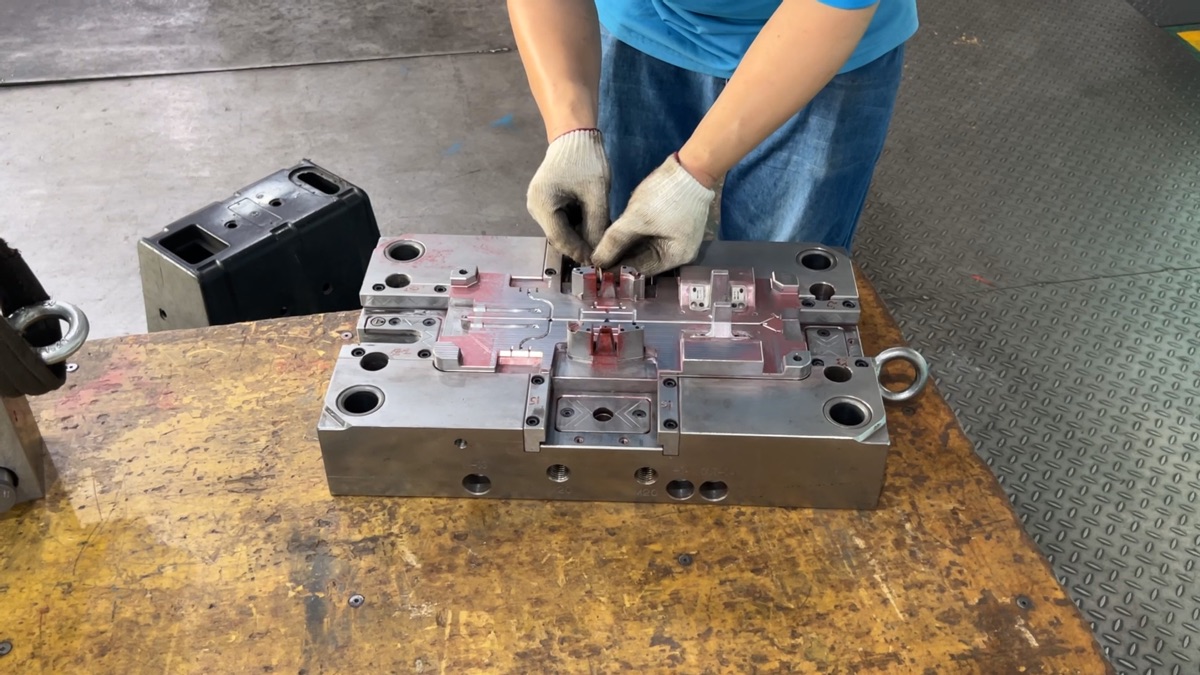
Mantenimiento de Moldes y Vida Útil del Utillaje: Maximizando Su Inversión
Un molde de inyección de $25.000 funciona durante 18 meses y empieza a producir rebaba en la línea de partición. El comprador llama al fabricante del molde. El fabricante del molde pide el registro de mantenimiento. No hay registro de mantenimiento — el molde ha estado funcionando prácticamente de forma continua desde la aprobación de T1, parando solo para cambios de material y algún cierre ocasional de fin de semana.
La cotización de la reparación es de $4.800. La causa: un casquillo de columna guía desgastado que permitió a los platos A y B desplazarse 0,08 mm fuera de alineación, produciendo desgaste desigual en las superficies de cierre. Un casquillo de $40 sustituido en el disparo 500.000 habría evitado la reparación de $4.800. Pero nadie estaba contando disparos.
El mantenimiento de moldes es el tema menos atractivo del moldeo por inyección. También es la diferencia entre una herramienta que produce piezas consistentes durante 1,5 millones de disparos y otra que exige una reparación mayor a los 300.000. Esta guía cubre qué determina la vida útil de la herramienta, cómo es un programa de mantenimiento preventivo y cómo la selección del acero determina la carga de mantenimiento desde el día en que se aprueba el diseño del molde.
1. Qué Determina la Vida Útil del Molde
La vida útil no es un número único. Es la intersección de cuatro factores, y el más débil fija el límite.
Grado de Acero
El acero del molde determina la resistencia al desgaste de base. Las opciones habituales, en orden creciente de vida útil:
| Acero | Dureza (HRC) | Vida Útil Esperada (disparos) | Aplicación Típica |
|---|---|---|---|
| P20 (1.2311) | 28–32 | 300.000–500.000 | Producción de uso general, materiales sin carga |
| H13 (1.2344) | 48–52 | 500.000–1.000.000 | Materiales con fibra de vidrio, producción de alto volumen |
| S136 (1.2083) | 48–52 | 500.000–1.000.000 | Piezas ópticas/transparentes, materiales corrosivos (PVC, grados FR) |
| NAK80 | 38–42 | 300.000–500.000 | Superficies cosméticas de alto pulido, ciclos cortos |
| 1.2343 (H11) | 46–50 | 500.000–800.000 | Alta conductividad térmica, aplicaciones de ciclo rápido |
El P20 es el acero de producción más común y representa la calidad mínima aceptable para una herramienta que debe trabajar por encima de volúmenes de prototipo. Es mecanizable, pulible y soldable para reparación. También es lo bastante blando como para que los materiales con fibra de vidrio (PA66-GF30, PBT-GF20, PP-GF30) erosionen compuertas, respiraderos y esquinas vivas de forma medible en 100.000–200.000 disparos.
El H13 es el estándar para herramientas que procesan materiales con fibra de vidrio o que superan 500.000 disparos al año. La mayor dureza resiste el desgaste abrasivo de las resinas con fibra y mantiene la integridad de la línea de partición en corridas más largas. La contrapartida: el H13 cuesta un 20–40% más en materia prima que el P20, y el tiempo de mecanizado es mayor debido a la dureza.
Material Moldeado
La resina que pasa por el molde es el agente de desgaste principal.
| Tipo de Material | Agresividad del Desgaste | Mecanismo Principal de Desgaste | Mitigación |
|---|---|---|---|
| Sin carga (ABS, PP, PE, PS) | Baja | Fricción general | Programa de mantenimiento estándar |
| Con fibra de vidrio (PA66-GF30, PP-GF30) | Alta | Erosión abrasiva en compuertas, esquinas, respiraderos | Acero H13 o más duro, cromado duro en superficies de desgaste |
| Ignífugo (ABS FR, PC FR, PA FR V-0) | Media–Alta | Corrosión química + desgaste abrasivo | S136 o cavidades cromadas, mayor frecuencia de limpieza de respiraderos |
| PVC | Alta | Corrosión química (desprendimiento de HCl) | S136 o acero inoxidable, cromado obligatorio |
| PPS, PEEK, LCP (alta temperatura) | Media | Fatiga térmica, corrosión | H13 con nitruración, inspección frecuente de canales de refrigeración |
| Grados ópticos (PMMA, PC) | Baja | Degradación superficial (microrrayaduras) | S136, procedimientos de manipulación protectora, menos ciclos de limpieza |
La regla práctica: los materiales con fibra de vidrio al 30% de contenido de fibra reducen la vida útil de la herramienta aproximadamente un 50% respecto a la misma herramienta procesando material sin carga. Una herramienta de P20 nominal para 500.000 disparos en ABS puede dar 250.000 en PA66-GF30 antes de requerir un reacondicionamiento significativo.
Recuento y Frecuencia de Ciclos
Un molde que trabaja 24/6 a un ciclo de 30 segundos produce 86.400 disparos por semana, 4,3 millones de disparos al año. Es una realidad de mantenimiento distinta de la de un molde que hace 5.000 disparos al mes para un programa de bajo volumen.
La métrica clave no es el tiempo calendario sino el recuento de disparos. Un programa de mantenimiento definido por tiempo (“lubricar cada mes”) no tiene sentido sin conocer el recuento de disparos. Un molde que hace 5.000 disparos al mes necesita lubricación mensual. El mismo molde trabajando 86.000 disparos por semana necesita lubricación diaria. Ambos pueden estar en un calendario “mensual” para un técnico de mantenimiento que no conoce la diferencia.
Disciplina de Mantenimiento
Este es el factor que separa las herramientas que alcanzan su vida útil nominal de las que fallan a la mitad. Está por completo bajo el control del moldeador y por completo invisible para el comprador hasta que aparece un problema.
Una herramienta bien mantenida recibe:
- Monitorización del contador de disparos. Toda prensa tiene un contador de disparos. El programa de mantenimiento se rige por hitos de recuento de disparos, no por fechas del calendario.
- Inspecciones documentadas. En cada intervalo de mantenimiento se inspecciona la herramienta buscando indicadores de desgaste concretos — desgaste de línea de partición, profundidad de respiradero, holgura de pin expulsor, estado de compuerta, caudal de los canales de refrigeración — y se registran los hallazgos.
- Sustitución predictiva. Los componentes de alto desgaste (casquillos de columnas guía, pines de retorno, camisas expulsoras, insertos de compuerta) se sustituyen en intervalos definidos de disparos, no cuando fallan.
Una herramienta mal mantenida funciona hasta que deja de producir piezas aceptables. Para entonces el daño es compuesto — el casquillo desgastado ha desgastado el alojamiento donde asienta, el respiradero obstruido ha quemado el labio del respiradero, la compuerta desgastada ha erosionado el asiento del inserto de compuerta. Una sustitución de casquillo de $40 se convierte en un reacondicionamiento de platos de $4.800.
2. Programa de Mantenimiento Preventivo
Un programa de mantenimiento preventivo estándar para un molde de inyección de producción, referido al recuento de disparos:
| Intervalo (Disparos) | Acción de Mantenimiento | Notas |
|---|---|---|
| Cada turno | Inspección visual: calidad de pieza, rebaba, expulsión | Nivel de operador. Cualquier cambio respecto a la línea base activa la revisión de calidad |
| 50.000 | Limpiar caras del molde y línea de partición. Inspeccionar respiraderos por obstrucción. Lubricar columnas guía, pines de retorno, pines guía de expulsión y mecanismos de leva/corredera | Parada estándar de mantenimiento preventivo. 30–60 minutos para un molde de dos platos simple |
| 100.000 | Desmontar y limpiar el sistema de expulsión. Inspeccionar los pines expulsores por flexión o gripado. Medir la profundidad del respiradero (debe coincidir con la especificación original). Inspeccionar el desgaste de la compuerta con aumento | Parada de medio día. Sustituir los componentes desgastados |
| 250.000 | Desmontaje completo. Limpiar todos los platos, cavidades y machos. Inspeccionar todos los componentes móviles por desgaste. Sustituir pines expulsores, pines de retorno y casquillos de columnas guía como conjunto. Pulir las superficies de cavidad si es necesario. Probar el caudal de los canales de refrigeración por obstrucción | Parada de uno a dos días. Puede requerir el envío del molde al taller de utillaje |
| 500.000 | Revisión completa. Sustituir todos los componentes de desgaste. Retallar los respiraderos a la profundidad original. Repulir las superficies de cavidad y macho. Verificar todas las dimensiones contra el plano original del molde. Sustituir el inserto de compuerta si aplica | Servicio mayor. 3–7 días. Equivalente a un reacondicionamiento del molde |
| 1.000.000 | Evaluación de reacondicionamiento completo o de retirada | Auditoría dimensional contra plano. Decisión económica: reacondicionar o sustituir |
Para los moldes que procesan materiales con fibra de vidrio, reducir los intervalos a la mitad. El mantenimiento preventivo de 50.000 disparos pasa a 25.000. El de 100.000 pasa a 50.000. Los mecanismos de desgaste operan a aproximadamente el doble de velocidad.
3. Lectura de los Patrones de Desgaste
Cuando un molde sale de la prensa para mantenimiento, los patrones de desgaste en el acero indican qué está ocurriendo en el proceso. Son información de diagnóstico — no solo daño que reparar.
Erosión de Compuerta
Cómo se ve: el labio de la compuerta muestra un aspecto mate o arenoso, o una pérdida de material medible en el punto de entrada de la compuerta. Con aumento, el borde vivo donde la compuerta encuentra la cavidad está redondeado.
Qué significa: el material moldeado contiene carga abrasiva (fibra de vidrio, carga mineral) y la velocidad de compuerta es alta. La combinación de flujo a alta velocidad y partículas abrasivas está literalmente chorreando arena contra la compuerta.
Respuesta: sustituir el inserto de compuerta (si la herramienta dispone de inserto de compuerta reemplazable) o retallar el labio de la compuerta. Si la herramienta es de P20, considerar actualizar el inserto de compuerta a H13 o añadir un recubrimiento de cromo duro. Reducir la velocidad de inyección si el proceso lo permite — una velocidad de compuerta menor reduce la tasa de erosión.
Obstrucción de Respiraderos
Cómo se ve: los canales de respiradero — las ranuras poco profundas rectificadas en la línea de partición al final del llenado — están llenos de residuo compactado. La profundidad del respiradero se reduce o el respiradero queda completamente bloqueado.
Qué significa: el material está desgasificando volátiles (humedad, aditivos de bajo peso molecular, productos de descomposición de ignífugos) que condensan en los respiraderos y solidifican. Los respiraderos bloqueados causan faltas de llenado (el aire no puede escapar de la cavidad), marcas de quemadura (el aire comprimido se calienta hasta la temperatura de ignición) y mayor presión de cavidad.
Respuesta: limpiar los respiraderos en cada parada de mantenimiento. Si un respiradero concreto se obstruye con más frecuencia que otros, su profundidad puede ser demasiado somera para el material — aumentar la profundidad 0,005–0,010 mm dentro del umbral de rebaba del material. Para materiales FR que producen depósitos abundantes, reducir el intervalo de mantenimiento específicamente para los respiraderos afectados.
Desgaste de la Línea de Partición
Cómo se ve: la línea de partición — la superficie donde se encuentran los platos A y B — muestra desgaste desigual, con un lado visiblemente más desgastado que el otro. La rebaba aparece en zonas concretas de la línea de partición, no de forma uniforme.
Qué significa: el molde está trabajando fuera de alineación. La causa más común son los casquillos de columnas guía desgastados, que permiten a la mitad móvil desplazarse ligeramente respecto a la mitad fija en cada ciclo. A lo largo de miles de ciclos, la desalineación desgasta la línea de partición de forma desigual.
Respuesta: sustituir los casquillos de columnas guía de inmediato. Si la línea de partición ya está desigual, el molde puede necesitar rectificado plano — una reparación mayor. Es exactamente el escenario que la sustitución preventiva de casquillos está diseñada para evitar.
Gripado de Pines Expulsores
Cómo se ve: los pines expulsores muestran marcas de rayado longitudinales o un aspecto mate en la superficie de trabajo. En casos avanzados, el pin se agarrota en su alojamiento y se bloquea (no retrae) o se rompe (la cabeza del pin se separa del cuerpo).
Qué significa: lubricación insuficiente, o una holgura del pin demasiado ajustada para la temperatura de servicio (la dilatación térmica del pin cierra el juego). El gripado es más común en herramientas que trabajan a alta temperatura (PC, PSU, PPS — temperaturas de molde por encima de 100 °C).
Respuesta: sustituir los pines gripados y escariar los alojamientos para asegurar la holgura correcta. Cambiar a un lubricante de pines expulsores de alta temperatura. Si el gripado se repite, aumentar la holgura pin-alojamiento en 0,003–0,005 mm.
Depósitos en los Canales de Refrigeración
Cómo se ve: caudal de agua de refrigeración reducido a presión de bomba constante. El desmontaje revela óxido, incrustación o depósitos minerales en la superficie interna de los canales de refrigeración.
Qué significa: agua sin tratar en el circuito de refrigeración más calor más tiempo es igual a incrustación. Los depósitos aíslan el canal de refrigeración — la transferencia de calor baja, el tiempo de ciclo aumenta (el molde tarda más en enfriar entre disparos) y la calidad de la pieza puede resentirse (alabeo por refrigeración desigual).
Respuesta: lavar los canales de refrigeración con solución desincrustante en cada intervalo mayor de mantenimiento (250.000 disparos). Usar agua tratada (inhibidor de corrosión, biocida) en el circuito de refrigeración. Para herramientas que trabajan por encima de 80 °C de temperatura de molde, considerar una unidad de control de temperatura en circuito cerrado con agua tratada en lugar de agua de planta.
4. Selección de Acero y Carga de Mantenimiento
La selección del acero es una decisión de mantenimiento que se toma en la fase de diseño del molde. La elección afecta no solo al precio de compra de la herramienta sino al coste de mantenimiento durante toda su vida útil.
Cuándo el P20 Es la Elección Correcta
- Volumen de producción por debajo de 250.000 disparos al año
- Materiales sin carga o con carga ligera (ABS, PC, PP, PA sin carga)
- Programas con restricción de presupuesto en los que el coste inicial del utillaje es la preocupación principal
- Piezas con tolerancias holgadas (±0,10 mm o más) en las que un desgaste menor es aceptable
Una herramienta de P20 mantenida según programa alcanza 500.000 disparos de forma fiable. El coste de mantenimiento en cada parada es menor porque el P20 es más fácil de mecanizar, pulir y soldar que los aceros más duros.
Cuándo el H13 Justifica la Prima
- Volumen de producción superior a 250.000 disparos al año
- Materiales con fibra de vidrio o carga mineral a cualquier volumen
- Tolerancias ajustadas (±0,05 mm o más ajustadas) que no admiten desgaste de cavidad
- Programas en los que el coste de la parada — una línea de producción esperando la reparación del molde — supera la prima del utillaje
La prima del H13 (20–40% sobre el coste del material, 10–20% sobre el tiempo de mecanizado) se recupera con la primera reparación mayor evitada. Una herramienta de H13 que procesa PA66-GF30 y alcanza 800.000 disparos sin reacondicionar la línea de partición ha pagado su prima varias veces frente a una herramienta de P20 que exige un reacondicionamiento mayor a los 300.000 disparos.
Cuándo Se Requiere S136 o Acero Inoxidable
- PVC u otros materiales corrosivos — sin alternativa, el inoxidable cromado es obligatorio
- Piezas ópticas/transparentes — el S136 admite y mantiene un pulido mayor que el P20 o el H13
- Dispositivos médicos que requieren moldeo en sala limpia — el S136 resiste el peróxido de hidrógeno y otros agentes esterilizantes empleados en entornos de sala limpia
- Programas de largo plazo (>5 años) en los que la corrosión, y no el desgaste, es el modo de fallo esperado
Un molde que produce 100.000 piezas sin mantenimiento no ha sido fiable. Ha tenido suerte. La pregunta no es si necesitará mantenimiento. Es si el mantenimiento será una parada programada de una hora en el disparo 50.000, o una reparación no programada de una semana en el disparo 300.000. La diferencia es un registro de mantenimiento que alguien rellena de verdad — y un comprador que pide verlo.