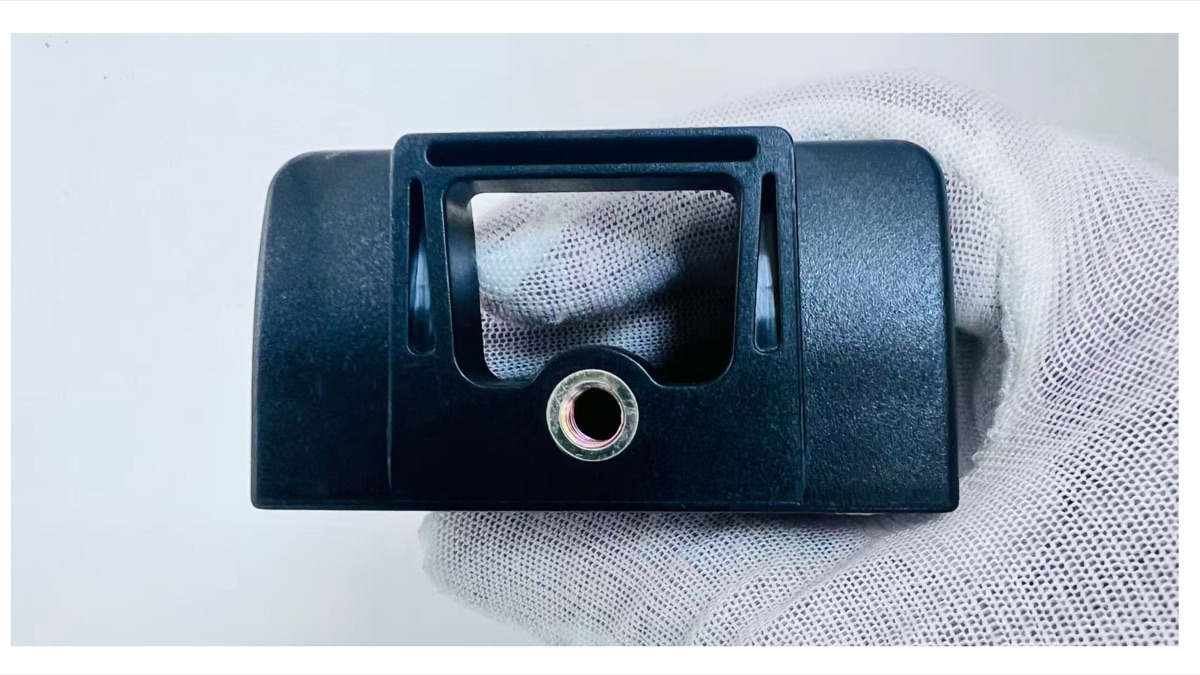
Insertos Roscados en Piezas de Plástico: Métodos de Instalación y Diseño
Un jefe de plástico no es una rosca. Es un cilindro liso esperando convertirse en un punto de fijación. En el momento en que un producto necesita un tornillo — para montar una PCB, cerrar una carcasa, fijar un soporte — el diseñador debe decidir: ¿tornillo autorroscante directamente en el plástico, o inserto roscado?
Los tornillos autorroscantes funcionan una vez. Quizá dos. En el tercer desmontaje, la rosca tallada en el plástico se arranca y el jefe se convierte en un agujero. Para cualquier producto que vaya a recibir mantenimiento, reensamblarse o estar sometido a carga repetida, la respuesta es un inserto roscado metálico — un casquillo de latón o de acero inoxidable prensado, termofijado o moldeado en el plástico, que proporciona una rosca reutilizable y duradera.
Esta guía cubre los tres métodos de instalación, los criterios de selección de material, los parámetros de diseño del jefe y los valores de resistencia a la extracción y al giro que permiten dimensionar el inserto correctamente.
1. Tres Métodos de Instalación
Termofijación
Una punta de herramienta caliente contacta el inserto de latón y ablanda el plástico circundante a medida que el inserto se prensa en un jefe premoldeado. El plástico fluye hacia los moleteados y las hendiduras del cuerpo del inserto. Cuando la herramienta se retira y el plástico se enfría, el inserto queda bloqueado mecánicamente en su posición.
Ventajas:
- Coste de equipo bajo. Una estación básica de termofijación con controlador térmico cuesta $600–1.500. Las herramientas de múltiples puntas para piezas con varios insertos añaden $200–400 por punta.
- Tolerante al proceso. El enfoque de ablandamiento por calor funciona en un rango amplio de diámetros de jefe y tamaños de inserto con un ajuste mínimo de puesta a punto.
- Sin tensión por vibración en los componentes adyacentes. Seguro para piezas con PCB ya instaladas o con elementos delicados cerca del jefe del inserto.
Limitaciones:
- Tiempo de ciclo: 5–12 segundos por inserto según el tamaño del inserto y el material plástico. Una pieza con 8 insertos requiere 40–90 segundos de termofijación.
- El control de temperatura es crítico. El sobrecalentamiento quema el plástico alrededor del inserto (decoloración visible, resistencia reducida). El subcalentamiento deja el inserto por encima de la superficie o con un flujo de plástico insuficiente hacia el moleteado.
- Los materiales con fibra de vidrio (PA66-GF30, PP-GF20) conducen el calor fuera de la punta del inserto más rápido que los grados sin carga, lo que exige temperaturas de punta más altas y tiempos de permanencia más largos.
Inserción por Ultrasonidos
Un sonotrodo ultrasónico hace vibrar el inserto a 20–40 kHz y genera calor por fricción en la interfaz plástico-inserto. El plástico se funde localmente y fluye hacia los moleteados del inserto. A diferencia de la termofijación, el calor se genera en la interfaz en lugar de conducirse a través del cuerpo del inserto.
Ventajas:
- Más rápido que la termofijación: 1–3 segundos por inserto. Una pieza con 8 insertos se procesa en 8–24 segundos.
- Profundidad de inserción constante. Los sistemas ultrasónicos usan límites de recorrido o de fuerza que producen resultados repetibles ciclo a ciclo.
- Proceso más limpio. Sin fuente de calor externa, con un riesgo mínimo de quemadura superficial cuando los parámetros están bien ajustados.
Limitaciones:
- Coste de equipo más alto. Un sistema de inserción ultrasónica cuesta $3.000–8.000 más el utillaje de sonotrodo ($400–1.200).
- Dependiente del material. Los plásticos amorfos (ABS, PC, PMMA) transmiten la energía ultrasónica con eficiencia y funcionan bien. Los plásticos semicristalinos (PA, PP, POM) absorben más energía antes de fundirse, lo que exige mayor amplitud y un control de parámetros más preciso.
- La geometría del inserto importa. Los insertos diseñados para termofijación pueden no funcionar bien con inserción ultrasónica — el patrón de moleteado y el chaflán de entrada son distintos. Especifique el método de instalación al pedir los insertos.
Moldeado en Molde
El inserto se coloca en la cavidad del molde antes de la inyección. El plástico fundido fluye alrededor del inserto y lo encapsula en la pieza moldeada. No se requiere operación secundaria — la pieza sale de la prensa con los insertos instalados.
Ventajas:
- Sin operación secundaria. Es la instalación de insertos por pieza más rápida, porque ocurre durante el moldeo y no después.
- Máxima resistencia a la extracción. El inserto queda completamente encapsulado — el plástico rodea todo el cuerpo, no solo la sección moleteada introducida en un jefe. La resistencia a la extracción de un inserto moldeado en molde es típicamente 20–40 % superior a la del mismo inserto termofijado en un jefe equivalente.
- Riesgo cero de desalineación en la inserción. La posición del inserto la fija el molde, no un operario ni la alineación de una máquina.
Limitaciones:
- Ciclo de moldeo más lento. Colocar insertos en el molde añade 5–15 segundos por ciclo según el número de insertos y la complejidad de su colocación. Esto puede automatizarse (utillaje de brazo robot, alimentador de cubeta) o hacerse manualmente (operario con pinzas).
- Riesgo de desplazamiento del inserto. Si un inserto se mueve durante el cierre del molde o durante la inyección, daña la cavidad. Un inserto desplazado en una cavidad de molde de $15.000 es un error muy caro.
- Los insertos deben soportar la temperatura del molde (típicamente 40–90 °C) y la presión de inyección sin deformarse. Rara vez es un problema para el latón o el acero inoxidable, pero descarta algunos materiales especiales para insertos.
2. Selección de Material: Latón vs Acero Inoxidable
| Propiedad | Latón (C36000) | Acero Inoxidable (303/304) |
|---|---|---|
| Resistencia de la rosca | Buena | Excelente |
| Resistencia a la corrosión | Moderada (se empaña en ambientes húmedos) | Excelente |
| Conductividad térmica | Alta (3× el acero inoxidable) | Baja |
| Coste por inserto (M3) | $0,02–0,06 | $0,06–0,15 |
| Magnético | No | Ligero (304) |
| Mejor método de instalación | Termofijación (conduce bien el calor) | Ultrasonidos o moldeado en molde |
Elija latón cuando: el coste sea el factor principal, el producto se use en interiores y el método de instalación sea la termofijación. El latón representa aproximadamente el 80 % de los insertos roscados en productos de consumo e industriales.
Elija acero inoxidable cuando: el producto esté expuesto a humedad, agentes de limpieza o esterilización (dispositivos médicos, equipos alimentarios, entorno marino). También cuando la unión roscada deba soportar un par elevado — las roscas de acero inoxidable tienen menos probabilidad de gripado o de arrancarse en uso repetido.
Elija específicamente el moldeado en molde cuando: la resistencia a la extracción sea el requisito crítico de diseño y el volumen de producción justifique el tiempo de ciclo más lento. La ventaja de resistencia del encapsulado completo convierte el moldeado en molde en la opción por defecto para soportes estructurales de automoción y componentes industriales de alta carga.
3. Pautas de Diseño del Jefe
El jefe de plástico que recibe el inserto debe dimensionarse para aportar volumen de material suficiente al cuerpo del inserto y al flujo de plástico fundido durante la instalación. En las tablas siguientes, DE es el diámetro exterior y DI el diámetro interior.
Jefe para Termofijación / Ultrasonidos
| Parámetro | Recomendación | Notas |
|---|---|---|
| DE del jefe | ≥ 2,0× DE del inserto | Evita el agrietamiento del jefe durante la inserción |
| DI del jefe | 0,1–0,2 mm menor que el DE del inserto | El ajuste de interferencia mantiene el inserto alineado antes de la termofijación |
| Altura del jefe | Longitud del inserto + 0,3–0,5 mm | La altura extra aporta material fundido para fluir hacia el moleteado |
| Profundidad del orificio | Longitud del inserto + 0,5 mm | Holgura para el plástico desplazado bajo el inserto |
| Espesor de pared (de jefe a borde) | ≥ 1,0 mm sin carga, ≥ 1,5 mm con carga | Los materiales con carga son más frágiles y necesitan más material de pared |
| Ángulo de desmoldeo en el DE del jefe | 0,5–1,0° | Necesario para el desmoldeo |
Jefe Moldeado en Molde
Los parámetros de diseño difieren porque el plástico fluye alrededor del inserto, en lugar de que el inserto se introduzca en un orificio preformado.
| Parámetro | Recomendación | Notas |
|---|---|---|
| Espesor de plástico alrededor del inserto | ≥ 1,5 mm radial | Asegura el encapsulado completo |
| Separación del inserto a la pared del molde | ≥ 0,5 mm | Evita que el inserto toque la superficie de la cavidad |
| Elemento de posicionamiento del inserto | Pasador o escalón en el molde | El posicionamiento positivo evita el desplazamiento |
| Posición de la entrada | Evitar inyectar directamente sobre el inserto | La masa fundida a alta velocidad que incide en el inserto puede desalojarlo |
Modos de Fallo Habituales
Agrietamiento del jefe. El DE del inserto es demasiado grande respecto al DE del jefe, o el material es demasiado frágil (grados con fibra de vidrio con contenido de fibra >30 %). Solución: aumentar el DE del jefe o reducir el tamaño del inserto. Si el diseño no puede cambiarse, precaliente el inserto para reducir el choque térmico durante la instalación.
Extracción del inserto. El jefe aporta volumen de material insuficiente, o la profundidad del moleteado del inserto es inadecuada para el material del jefe. Solución: aumentar la altura del jefe, cambiar a un inserto con moleteados más profundos o pasar el método de instalación a moldeado en molde.
Giro del inserto. Los moleteados han agarrado, pero los elementos antirrotación son insuficientes para el par aplicado. Solución: usar un inserto con barbas radiales o bridas diseñadas específicamente para resistir el par, o añadir un elemento mecánico antirrotación a la geometría del jefe (un plano o una ranura de chaveta).
4. Resistencia a la Extracción y al Giro
Las dos propiedades mecánicas críticas de una unión con inserto son:
- Resistencia a la extracción (N): la fuerza axial necesaria para extraer el inserto del jefe. Es función del material del jefe, del área de agarre del moleteado del inserto y de la calidad de la instalación.
- Resistencia al giro (N·m): el par de rotación necesario para hacer girar el inserto en el jefe. Es función de los elementos antirrotación del inserto y de la resistencia al cortante del material del jefe.
Valores Típicos de Extracción — Inserto de Latón Termofijado en ABS
| Rosca del inserto | DE del jefe (mm) | Altura del jefe (mm) | Extracción (N) | Giro (N·m) |
|---|---|---|---|---|
| M2 | 5,0 | 3,8 | 280–400 | 0,5–0,8 |
| M2.5 | 6,0 | 4,5 | 450–600 | 0,8–1,2 |
| M3 | 7,0 | 5,0 | 650–850 | 1,2–1,8 |
| M4 | 8,5 | 6,5 | 950–1.250 | 2,0–3,0 |
| M5 | 10,0 | 7,5 | 1.350–1.800 | 3,5–5,0 |
| M6 | 12,0 | 9,0 | 1.800–2.500 | 5,5–8,0 |
Los valores corresponden a insertos de latón moleteados en ABS sin carga con una instalación correcta. Reduzca un 15–25 % para PP (menor resistencia al cortante). Reduzca un 10–20 % para PA66 con fibra de vidrio (mayor resistencia, pero menor flujo de plástico hacia el moleteado). Aumente un 20–40 % para instalación moldeada en molde.
Importante: son estimaciones de diseño, no garantías. Los valores de extracción y de giro deben validarse en muestras de T1 con el inserto, el material y los parámetros de instalación de producción reales. Una diferencia de 10 °C en la temperatura de la punta de termofijación puede desplazar la resistencia a la extracción un 15 %. Ejecute al menos 30 muestras de prueba al cualificar una unión con inserto para una pieza de producción.
Factor de Seguridad de Diseño
Aplique un factor de seguridad mínimo de 2,5× sobre los valores de extracción y de giro en aplicaciones estáticas (tornillos de carcasa, montajes de soporte). Aplique 4,0× en aplicaciones dinámicas (montajes de bisagra, componentes sometidos a vibración). Estos factores cubren la variación entre lotes de material, la variación del proceso de instalación y el creep del plástico bajo carga sostenida.
5. Especificar Insertos en su RFQ
Cuando solicite una cotización para piezas con insertos roscados, proporcione:
- Especificación del inserto. Tamaño de rosca (M3, #4-40, M4), tipo de inserto (cuerpo moleteado, con brida, pasante, ciego), material (latón, acero inoxidable) y una referencia si tiene un proveedor preferido.
- Método de instalación. Termofijación, ultrasonidos o moldeado en molde. Si no lo especifica, el proveedor elegirá la termofijación por defecto.
- Especificación del par de montaje. El par que se aplicará al tornillo durante el montaje del producto. Esto determina si la resistencia al giro del inserto es adecuada.
- Requisito de desmontaje. Cuántas veces se retirará y reinstalará el tornillo a lo largo de la vida del producto. Un panel de servicio que se abre 50 veces durante la vida del producto necesita una calidad de inserto distinta que un soporte interno montado una sola vez.
Un inserto roscado cuesta entre dos y seis céntimos y resuelve un problema que, de otro modo, costará un producto devuelto, una reclamación de garantía o una visita de servicio en campo. Especifique el inserto, el método de instalación y la geometría del jefe como un sistema — no como tres decisiones independientes — y la unión sobrevivirá a cada desmontaje que el producto afronte.
Solicite una cotización con sus requisitos de inserto y montaje →