Guía de Diseño de Moldeo con Insertos — Insertos Metálicos, Expansión Térmica y Resistencia al Arranque
Un ingeniero de diseño de un fabricante de equipos industriales está cerrando una carcasa de bomba que se atornilla a un colector de aluminio fundido. La carcasa se moldea por inyección en nailon con fibra de vidrio — paredes de 2,8 mm, huella de 180 × 120 mm, peso de pieza de 420 g. Cuatro tornillos M6 atraviesan la carcasa hasta taladros roscados en el colector. El par de apriete especificado es de 12 N·m. El primer prototipo usaba tornillos autorroscantes directamente sobre resaltes de nailon moldeados. Los tornillos arrancaron la rosca del plástico a 7 N·m durante el montaje — un 40 % por debajo de la especificación.
La solución es el moldeo con insertos: colocar insertos metálicos roscados en el molde antes de la inyección para que el plástico los encapsule durante el ciclo de moldeo. El inserto aporta la resistencia de la rosca; el plástico aporta la geometría estructural. La misma carcasa con insertos de latón M6 moldeados in situ alcanzó 18 N·m de resistencia de rosca — un margen del 50 % por encima del par de montaje exigido.
El moldeo con insertos resuelve el problema de resistencia de rosca que limita el uso del plástico en conjuntos con fijaciones mecánicas. Pero introduce otro conjunto de retos: el inserto metálico y el plástico se contraen a ritmos distintos, lo que genera tensión residual en la interfaz. Un inserto demasiado pequeño o demasiado liso se arranca bajo carga. Un inserto posicionado sin tener en cuenta las superficies de cierre del molde genera rebaba que bloquea el taladro roscado. Esta guía cubre los tipos de inserto, el diseño del resalte y las consideraciones mecánicas y térmicas que determinan si una unión con inserto aguanta o falla.
Moldeo con Insertos frente a Sobremoldeo — Cuál Es la Diferencia
El moldeo con insertos y el sobremoldeo se confunden a menudo, pero son procesos distintos:
| Característica | Moldeo con Insertos | Sobremoldeo |
|---|---|---|
| Qué se coloca en el molde | Un componente prefabricado (metal, cerámica, otro plástico) | Nada — se moldea la primera inyección y después se moldea el segundo material encima |
| Mecanismo de unión | Bloqueo mecánico (el plástico se contrae sobre el inserto) | Unión química o mecánica entre dos materiales plásticos |
| Aplicación típica | Fijaciones roscadas, contactos eléctricos, pasadores de refuerzo | Agarre de tacto suave, juntas, piezas cosméticas de dos colores |
| Complejidad del molde | Añade una etapa de carga del inserto; manual o automatizada | Requiere máquina de dos inyecciones o dos moldes con transferencia de pieza |
| Ciclo de proceso | Inyección única; la carga del inserto se suma al tiempo de ciclo | Dos inyecciones: plato giratorio o lanzadera; dos ciclos: requiere transferencia de pieza |
El moldeo con insertos es fundamentalmente un proceso de inyección única que incorpora un componente ya existente. El sobremoldeo es fundamentalmente un proceso de dos materiales. Las reglas de diseño son distintas porque los modos de fallo son distintos — el moldeo con insertos falla por arranque del inserto o por agrietamiento del plástico alrededor del inserto; el sobremoldeo falla por delaminación de la línea de unión entre los dos materiales. Las tolerancias de moldeo por inyección en las zonas con inserto son más estrechas que las tolerancias generales de pieza, porque la posición del inserto determina la alineación del tornillo de acoplamiento.
Tipos de Inserto y Selección
Los insertos se clasifican por cómo se anclan en el plástico:
Insertos Roscados
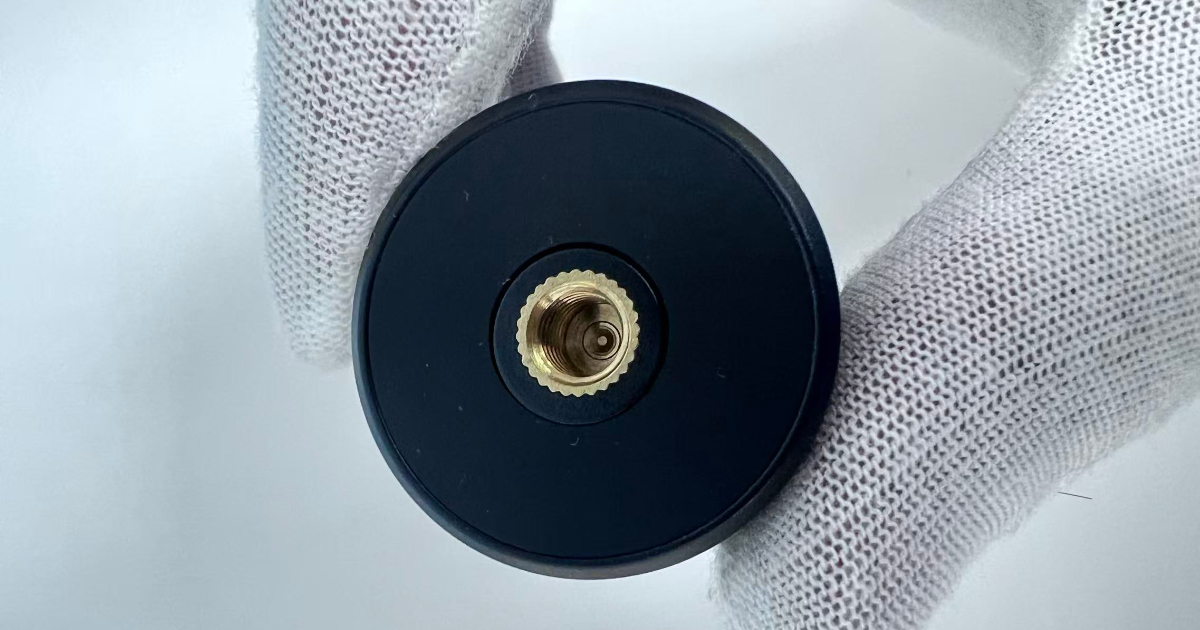
El tipo de inserto más común. Un cilindro metálico con rosca interior y elementos de anclaje exteriores. Disponible en latón (el más común), acero inoxidable (resistencia a la corrosión) y aluminio (reducción de peso).
| Tipo | Mecanismo de Anclaje | Mejor para | Limitaciones |
|---|---|---|---|
| Moleteado | Moleteado en diamante o recto en el DE | Uso general; par alto | El moleteado puede agrietar paredes de resalte finas |
| Hexagonal | DE hexagonal que resiste la rotación | Alta resistencia al giro | Requiere pared de resalte más gruesa |
| Con rebaje / ranurado | Ranuras radiales o rebajes | Alta resistencia al arranque | Menor resistencia al giro que el moleteado |
| Con brida | Brida en un extremo como superficie de apoyo | Cargas de compresión; evita el empuje pasante | Requiere avellanado en el resalte |
Las dimensiones del inserto escalan con el tamaño de rosca. Para un inserto de latón M6 estándar:
| Elemento | Valor Típico |
|---|---|
| DE del inserto | 8,0–9,0 mm |
| Longitud del inserto | 10–15 mm |
| Profundidad del moleteado | 0,2–0,4 mm |
| Diámetro piloto (entrada) | 0,3–0,5 mm menor que el cuerpo |
| Espesor de pared alrededor del inserto | ≥1,5× el DE del inserto o 0,5× el espesor nominal de pared, el mayor de los dos |
Insertos No Roscados
No todo inserto necesita rosca. Los pasadores, casquillos y elementos de refuerzo se moldean para funciones mecánicas distintas de la fijación:
- Pasadores de posicionamiento — Pasadores de acero templado que aportan superficies de apoyo resistentes al desgaste o referencias de alineación para el montaje. El pasador se rectifica a un diámetro preciso; el plástico encapsula los elementos de retención.
- Contactos eléctricos — Terminales de latón o bronce fosforoso moldeados en conectores y carcasas de interruptores. El contacto debe quedar sin rebaba en la superficie funcional — lo que exige un cierre positivo en el molde en cada contacto.
- Pasadores de refuerzo — Varillas de acero o de composite que soportan cargas de flexión a través de la pieza plástica. Se usan en aplicaciones estructurales en las que el plástico por sí solo se deformaría en exceso.
- Casquillos y cojinetes — Casquillos de bronce sinterizado o con revestimiento de PTFE para ejes giratorios. El casquillo aporta la superficie de apoyo; el plástico aporta la geometría de la carcasa.
El Problema de la Expansión Térmica
El metal y el plástico se contraen a ritmos distintos al enfriarse desde la temperatura de moldeo hasta la temperatura ambiente. Esta contracción diferencial es el reto de ingeniería que define el moldeo con insertos.
| Material | CTE (Coeficiente de Expansión Térmica) | Contracción de 250 °C a 25 °C |
|---|---|---|
| Latón | 19 × 10⁻⁶ /°C | 0,43 % |
| Acero | 12 × 10⁻⁶ /°C | 0,27 % |
| Aluminio | 23 × 10⁻⁶ /°C | 0,52 % |
| Nailon 6/6 (sin carga) | 80–100 × 10⁻⁶ /°C | 1,8–2,3 % |
| Nailon 6/6 (30 % FV) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| ABS | 70–90 × 10⁻⁶ /°C | 1,6–2,0 % |
| PC | 65–70 × 10⁻⁶ /°C | 1,5–1,6 % |
| PBT (30 % FV) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| PP (sin carga) | 100–150 × 10⁻⁶ /°C | 2,3–3,4 % |
| PEEK (sin carga) | 45–55 × 10⁻⁶ /°C | 1,0–1,2 % |
El ciclo funciona así: el molde cierra alrededor de un inserto frío (a temperatura ambiente). El plástico caliente a 200–350 °C fluye alrededor del inserto. El plástico se enfría y se contrae. El inserto, ya calentado por el plástico, también se contrae al enfriarse — pero a un ritmo de aproximadamente una cuarta a una sexta parte del que registra el plástico. El efecto neto: el plástico se contrae sobre el inserto, creando una tensión circunferencial de compresión que aporta el agarre mecánico.
Parece una buena noticia — el plástico agarra el inserto. Y para la mayoría de diseños de inserto lo es. Pero pueden aparecer dos modos de fallo:
Agrietamiento por tensión circunferencial. Si el plástico se contrae con demasiada agresividad sobre un inserto rígido — sobre todo con materiales sin carga y de alta contracción como el nailon sin carga o el PP — la tensión circunferencial de tracción en el plástico alrededor del inserto puede superar la resistencia a la tracción del material. El resultado es el agrietamiento radial que parte de la ubicación del inserto. Los materiales con fibra de vidrio reducen este riesgo porque las fibras de vidrio bajan tanto el CTE como la contracción absoluta, lo que reduce la tensión circunferencial en la interfaz del inserto. El espesor de pared del resalte también importa: una pared de resalte demasiado fina no puede absorber la tensión de contracción; una pared demasiado gruesa crea una sección gruesa localizada que produce una marca de rechupe en la superficie opuesta.
Aflojamiento a temperatura elevada. Un inserto roscado que queda apretado a temperatura ambiente puede aflojarse a 80 °C porque, al calentarse, el plástico se dilata más que el metal y se reduce el agarre por compresión en la interfaz. Es el trinquete térmico: apretado en frío, suelto en caliente. La solución es una geometría de anclaje (moleteado, rebaje, DE hexagonal) que aporte un bloqueo mecánico independiente del agarre térmico.
Diseño de Resaltes para Insertos Moldeados
El resalte — la protuberancia cilíndrica de plástico que rodea el inserto — es el elemento de diseño crítico. La geometría del resalte determina la retención del inserto, el llenado del molde alrededor del inserto y la calidad cosmética de la superficie opuesta.
Espesor de Pared del Resalte
| DE del inserto | Pared de resalte recomendada | Pared de resalte mínima |
|---|---|---|
| ≤6 mm | 2,0–3,0 mm | 1,5 mm |
| 6–10 mm | 2,5–4,0 mm | 2,0 mm |
| 10–16 mm | 3,5–6,0 mm | 2,5 mm |
| >16 mm | 0,4–0,6× el DE del inserto | 0,3× el DE del inserto |
La pared del resalte debe ser lo bastante gruesa para soportar la tensión circunferencial de la contracción del plástico y la carga mecánica del par de apriete. Pero también lo bastante fina para no crear una marca de rechupe en la superficie opuesta — el resalte crea una sección gruesa localizada en su base, donde se une a la pared nominal. Se aplica la regla estándar de relación nervio-pared: la pared del resalte en la base debe ser 0,5–0,6× el espesor nominal de pared para evitar el rechupe.
Altura del Resalte
El resalte debe sobresalir 0,5–1,0 mm por encima de la parte superior del inserto para aportar una entrada al tornillo de acoplamiento. La altura total del resalte = longitud del inserto + 0,5–1,0 mm. Para un inserto de 12 mm de longitud, el resalte mide 12,5–13,0 mm de altura.
Ángulo de Desmoldeo
Los resaltes requieren desmoldeo tanto en el DE (para la extracción del molde) como en el DI (si el taladro se moldea en lugar de formarlo el inserto):
- Desmoldeo en el DE: 1–2°, medido respecto a la vertical. El desmoldeo hace que el resalte pase de grueso en la base a fino en la parte superior.
- Desmoldeo en el DI: 0,5–1°, si el inserto no forma el taladro. Desmoldeo mínimo para un pasador de macho que se extraerá del DI del resalte.
Rebaje en la Base del Inserto
Los diseños de inserto con mayor resistencia al arranque incorporan un rebaje positivo — una ranura, un escalón o un receso en el cuerpo del inserto que el plástico rellena durante el moldeo. Al contraerse, el plástico queda bloqueado en ese rebaje y crea un bloqueo mecánico que resiste el arranque incluso si el agarre térmico se pierde a temperatura elevada. La profundidad del rebaje debe ser 0,3–0,5 mm para insertos de hasta 10 mm de DE y 0,5–0,8 mm para insertos mayores.
Resistencia al Arranque y al Giro
Dos modos de fallo mecánico definen el diseño de la retención del inserto:
Resistencia al Arranque (Carga Axial)
La fuerza necesaria para extraer el inserto axialmente del resalte de plástico. La determinan:
- Agarre por tensión circunferencial: la fuerza radial de compresión debida a la contracción del plástico, multiplicada por el coeficiente de rozamiento entre inserto y plástico. Es el mecanismo de retención principal en los insertos lisos.
- Cizalladura del rebaje: para extraer el inserto, el plástico alojado en el rebaje del inserto debe cizallarse. El área de cizalladura es la superficie cilíndrica correspondiente a la profundidad del rebaje multiplicada por el perímetro del inserto. La resistencia a la cizalladura del plástico en el diámetro del rebaje determina la carga de arranque.
- Resistencia a la tracción del resalte: el resalte en sí no debe fracturarse. El área de tensión de tracción es la sección anular de la pared del resalte.
Para un inserto típico M6 de latón moleteado en nailon con fibra de vidrio, con DE de 9 mm, longitud de 12 mm y pared de resalte de 2,5 mm:
| Modo de Fallo | Capacidad de Carga Aproximada |
|---|---|
| Agarre por rozamiento y tensión circunferencial | 800–1.200 N |
| Cizalladura del rebaje | 2.500–3.500 N |
| Fallo por tracción del resalte | 4.000–5.500 N |
| Factor limitante | Agarre por tensión circunferencial (~1.000 N) |
El agarre por tensión circunferencial suele ser el factor limitante. Añadir un rebaje desplaza el factor limitante a la cizalladura del rebaje, lo que aproximadamente triplica la resistencia al arranque. Por eso los insertos moleteados y con rebaje son estándar en aplicaciones con carga mecánica — el inserto de cuerpo liso depende por completo del agarre térmico, que varía con la temperatura y con el lote de material.
Resistencia al Giro (Carga Rotacional)
El par necesario para girar el inserto en el resalte durante el apriete del tornillo. Lo determinan:
- Enganche del moleteado: los dientes del moleteado muerden el plástico y aportan resistencia mecánica a la rotación. Los moleteados en diamante aportan resistencia bidireccional; los rectos, resistencia unidireccional (mejor en un sentido que en el otro).
- Geometría de DE hexagonal: un DE hexagonal impide la rotación por completo — el plástico rellena la cavidad hexagonal y el inserto no puede girar sin cizallar el plástico en las seis esquinas a la vez. Es la geometría de mayor resistencia al giro.
Para el mismo inserto M6:
| Tipo de Moleteado | Par de Giro Aproximado |
|---|---|
| Liso (sin moleteado) | 1–3 N·m |
| Moleteado recto | 5–10 N·m |
| Moleteado en diamante | 8–15 N·m |
| DE hexagonal | 15–25 N·m |
El requisito de resistencia al giro lo determina el par de montaje del tornillo de acoplamiento. Se recomienda un margen de diseño de 2× sobre el par de montaje: si el tornillo se aprieta a 12 N·m, la resistencia al giro del inserto debe ser de al menos 24 N·m.
Diseño del Molde para Moldeo con Insertos
El moldeo con insertos añade una etapa al ciclo de moldeo: la carga del inserto. El molde se abre, se expulsa la pieza anterior y un operario o un robot coloca los insertos en el molde antes del siguiente ciclo. Esta etapa se suma directamente al tiempo de ciclo e introduce un riesgo de calidad — un inserto desplazado daña el molde.
Retención del Inserto en el Molde
El molde debe sujetar el inserto con precisión durante el cierre y la inyección. Con presiones de inyección de 80–120 MPa, el flujo de masa fundida puede desplazar un inserto que no esté retenido de forma positiva:
- Retención por pasador: un pasador con muelle o retráctil que engancha el DI del inserto. El pasador se retira antes de la expulsión o durante ella.
- Retención magnética: para insertos férricos, un imán embebido en el acero del molde sujeta el inserto. Eficaz en insertos pequeños y ligeros; insuficiente para insertos de más de aproximadamente 20 g o en aplicaciones de alta presión.
- Ajuste por interferencia: el DE del inserto tiene una ligera interferencia con un alojamiento en la cavidad del molde. El operario introduce el inserto a presión en el alojamiento. Fiable, pero añade tiempo de carga manual.
- Retención por vacío: un orificio de vacío en el molde mantiene el inserto contra la pared de la cavidad. Se usa en insertos planos no férricos (contactos eléctricos, terminales de latón).
Prevención de Rebaba en el Inserto
El molde debe sellar contra la superficie del inserto para evitar que el plástico fluya sobre superficies funcionales:
- Insertos roscados: un pasador de macho retráctil que se enrosca en el DI del inserto sella la rosca e impide la entrada de plástico. El pasador se desenrosca durante la expulsión, o la pieza se expulsa con el pasador retraído y la rosca del inserto queda limpia.
- Contactos eléctricos: una superficie de cierre positiva rectificada con una holgura de 0,02 mm contra la superficie del contacto. El cierre debe inspeccionarse cada 5.000–10.000 disparos para detectar acumulación de rebaba en el borde de cierre.
- Insertos pasantes: los insertos con taladro pasante (casquillos, cojinetes) requieren un pasador de macho que atraviese el inserto y selle en ambos extremos. El pasador transmite la fuerza de retención del inserto y aporta el cierre.
Defectos Habituales en el Moldeo con Insertos
| Defecto | Apariencia | Causa Raíz | Solución |
|---|---|---|---|
| Arranque del inserto (en servicio) | El inserto sale del resalte bajo carga | Rebaje insuficiente, cuerpo del inserto liso, fluencia del material a temperatura elevada | Especificar inserto moleteado o con rebaje; verificar la compatibilidad de CTE |
| Grietas radiales alrededor del inserto | Grietas que irradian desde el inserto en la pared del resalte | Tensión circunferencial excesiva por la contracción del plástico; pared de resalte demasiado fina | Aumentar la pared del resalte; usar un material de menor contracción (con fibra de vidrio) |
| Rebaba en el taladro roscado | Plástico en la rosca del inserto | El pasador de macho no sella contra la cara del inserto; holgura del pasador demasiado grande | Inspeccionar el ajuste del pasador de macho; reducir la holgura a <0,03 mm |
| Inserto desplazado durante el moldeo | Inserto fuera de la posición de diseño; inclinado o empujado dentro del resalte | Inserto no retenido en el molde; la presión de inyección lo desplazó | Usar retención positiva (pasador, imán, interferencia) |
| Marca de rechupe frente al resalte | Depresión visible en la superficie opuesta al resalte del inserto | Pared del resalte demasiado gruesa en la base; sección gruesa localizada | Reducir la pared del resalte a 0,5–0,6× la pared nominal; añadir vaciado en la base del resalte |
| Inserto suelto tras ciclos térmicos | El inserto gira o se arranca tras la exposición a temperatura | Diferencia de CTE; pérdida del agarre térmico a temperatura elevada | Usar bloqueo mecánico (rebaje o moleteado); verificar el par de materiales |
| Colada fría en el inserto | Llenado incompleto alrededor del inserto; línea de soldadura visible en la superficie del inserto | Inserto demasiado frío; el frente de masa fundida se solidifica al contactar con el inserto | Precalentar los insertos a 80–120 °C antes de la carga; aumentar la velocidad de inyección |
El precalentamiento de los insertos es el control de proceso más eficaz para la calidad del moldeo con insertos. Un inserto a temperatura ambiente (25 °C) contactado por masa fundida a 280 °C crea una capa de enfriamiento instantánea en la superficie del inserto — la piel de plástico se congela antes de poder fluir hacia el moleteado o el rebaje del inserto. Precalentar los insertos a 80–120 °C reduce el choque térmico en 60–70 °C y permite que la masa fundida llene por completo los elementos de retención antes de congelarse. El calentamiento por inducción, las estaciones de precalentamiento por aire caliente o los cargadores de insertos calefactados integrados en la célula de automatización son los enfoques habituales.
El ingeniero de la carcasa de bomba pasó de tornillos autorroscantes en resaltes moldeados a insertos de latón M6 con moleteado en diamante, moldeados con un pasador de macho que sellaba la rosca y un pasador de retención con muelle que sujetaba el inserto durante la inyección. Los insertos se precalentaron a 100 °C antes de la carga. El espesor de pared del resalte era de 3,5 mm sobre un DE de inserto de 9,0 mm — 0,4× la pared nominal en la base del resalte, lo que evitó el rechupe en la superficie opuesta. El conjunto alcanzó 18 N·m de resistencia de rosca sin ningún fallo por arranque del inserto en las primeras 10.000 unidades.
El moldeo con insertos convierte una pieza plástica de componente que recibe tornillos en componente que los ancla. El precio de diseño es prestar atención a la expansión térmica, a la geometría del resalte y a la retención del inserto — páguelo en la fase de DFM, no después de que la primera tanda de producción saque piezas con insertos que giran libremente cuando el cliente aprieta el tornillo.