Guía de Sobreinyección y Moldeo con Insertos: Procesos, Materiales y Costes
Una pieza sobreinyectada bien diseñada parece una sola pieza de plástico con dos colores y dos texturas — una carcasa rígida negra con un agarre blando gris, una lente transparente fundida en un marco opaco, un sello de goma unido permanentemente en todo el perímetro. Se percibe como una sola pieza porque lo es — unida de forma permanente a nivel molecular durante el proceso de moldeo.
Una pieza sobreinyectada mal diseñada parece igual el primer día. El día 90, el agarre se despega. El sello se delamina. La lente gotea.
La diferencia está en el par de materiales, la elección del proceso y el diseño de la unión — decisiones que se toman antes de cortar la primera pieza de acero. Esta guía cubre lo que un diseñador de producto necesita saber para que la sobreinyección salga bien.
Dos procesos, un objetivo
La sobreinyección y el moldeo con insertos son dos métodos para combinar dos materiales en una sola pieza terminada durante el proceso de moldeo. La distinción está en qué se combina:
- Sobreinyección — se moldea un segundo material plástico sobre un sustrato plástico previamente moldeado. El sustrato es una pieza moldeada. La sobreinyección es una capa adicional de plástico.
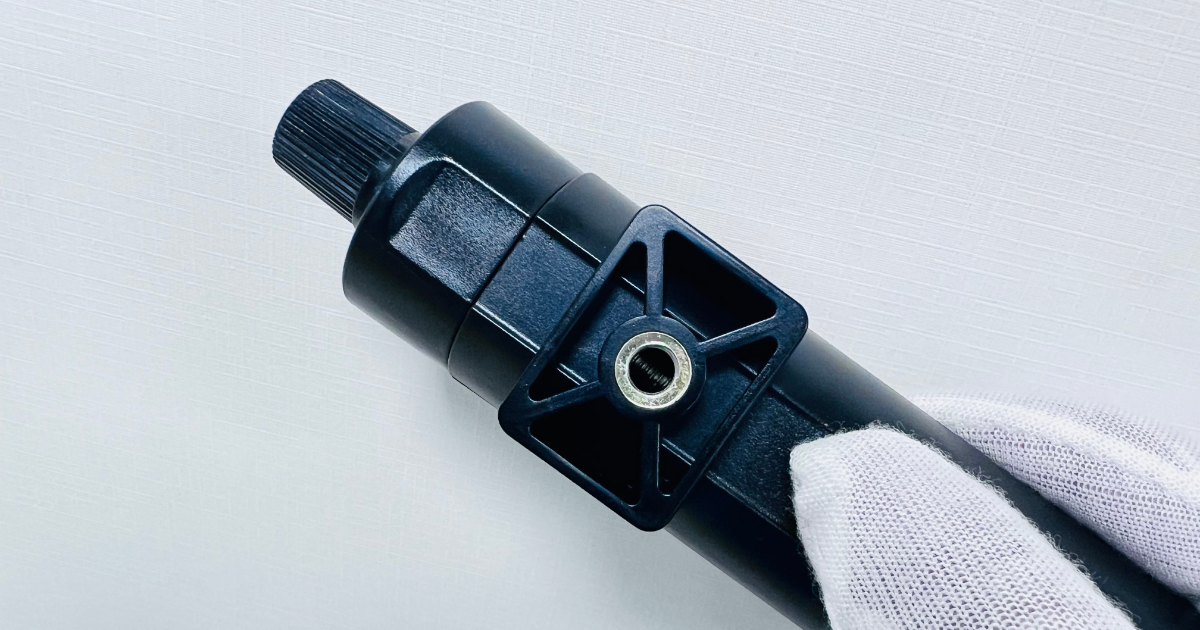
- Moldeo con insertos — se moldea plástico alrededor de un componente no plástico — normalmente un inserto metálico (casquillo roscado, contacto eléctrico, pasador de refuerzo) — que se coloca en el molde antes de la inyección.
Ambos procesos eliminan una etapa de ensamblaje secundaria. En lugar de moldear dos piezas y pegarlas, soldarlas o encajarlas, la unión se forma en el molde — más fuerte, más limpia y con menor coste por unidad en volúmenes de producción.
Tres formas de sobreinyectar
Existen tres métodos de fabricación distintos, con estructuras de coste muy diferentes.
Método 1: Sobreinyección sobre inserto (moldeo en dos etapas)
El sustrato se moldea en una prensa como pieza estándar de inyección. Después se coloca, de forma manual o robotizada, en un segundo molde — el molde de sobreinyección — y el segundo material se inyecta sobre él.
| Atributo | Sobreinyección sobre inserto |
|---|---|
| Coste de utillaje | Dos moldes de una cavidad: molde del sustrato + molde de sobreinyección |
| Requisitos de prensa | Dos prensas estándar (o una prensa que ejecuta ambos moldes secuencialmente) |
| Tiempo de ciclo | Dos ciclos de moldeo completos (sustrato + sobreinyección) |
| Mano de obra | Transferencia de pieza entre moldes — manual o robot |
| Ideal para | Volúmenes inferiores a 100.000 piezas/año; programas en los que el sustrato y la sobreinyección usan temperaturas de proceso muy diferentes |
| Rango de coste de utillaje | $6.000–$20.000 por ambos moldes combinados |
Método 2: 2K rotativo (moldeo de dos disparos)
Una prensa de inyección especializada con dos unidades de inyección y un molde giratorio. El sustrato se inyecta en la primera estación, el molde gira 180° y el material de sobreinyección se inyecta en la segunda estación — todo dentro de un solo ciclo de máquina. Sin manipulación de pieza entre disparos.
| Atributo | 2K rotativo |
|---|---|
| Coste de utillaje | Un molde rotativo 2K dedicado con dos juegos de cavidades |
| Requisitos de prensa | Prensa 2K dedicada con dos unidades de inyección |
| Tiempo de ciclo | Un solo ciclo combinado — sustrato y sobreinyección moldeados simultáneamente |
| Mano de obra | Totalmente automatizado — sin transferencia manual de pieza |
| Ideal para | Volúmenes superiores a 100.000 piezas/año; programas de gran volumen en consumo y automoción |
| Rango de coste de utillaje | $25.000–$60.000+ |
Método 3: Transferencia multipaso
El sustrato se moldea en una prensa y se transfiere a una segunda prensa para la sobreinyección — similar a la sobreinyección sobre inserto, pero normalmente con manipulación automatizada y asignación dedicada de prensa. Se usa en programas donde el volumen justifica la automatización, pero no una inversión completa en 2K rotativo.
Regla de decisión: Si el volumen anual es inferior a 100.000 piezas, la sobreinyección sobre inserto es casi siempre la elección correcta. Si el volumen supera las 500.000 piezas, el ahorro en tiempo de ciclo y mano de obra de una herramienta 2K rotativa domina la diferencia de coste de utillaje. El rango de 100.000–500.000 exige un análisis de costes específico para la geometría de su pieza y su par de materiales.
Compatibilidad de materiales: la unión decide
La decisión más importante en sobreinyección es el par de materiales. No todos los plásticos se unen entre sí. Algunos se unen químicamente — las cadenas moleculares de los dos materiales se interdifunden en la interfaz durante el moldeo y crean una unión tan resistente como el material base. Algunos se unen mecánicamente — el material de sobreinyección fluye hacia rehundidos, agujeros o superficies texturizadas del sustrato y queda bloqueado físicamente al enfriarse. Algunos no se unen en absoluto — los dos materiales son químicamente incompatibles y se delaminarán con independencia de los parámetros de proceso.
Unión química
La unión química se produce cuando el material de sobreinyección es químicamente similar al sustrato — normalmente, un TPE (elastómero termoplástico) sobreinyectado sobre un sustrato rígido compatible. El mecanismo clave es la interdifusión: el material de sobreinyección fundido reblandece la superficie del sustrato y las cadenas poliméricas de ambos materiales se enredan en la interfaz.
La unión química requiere:
- Que la temperatura de fusión de la sobreinyección supere la temperatura de reblandecimiento del sustrato en la interfaz
- Compatibilidad química entre las dos familias de polímeros
- Suficiente presión de inyección para forzar el material de sobreinyección a un contacto íntimo con el sustrato
Unión mecánica
Cuando la unión química no es posible — normalmente al moldear familias de polímeros distintas — la unión mecánica es la alternativa. El sustrato se diseña con características hacia las que fluye el material de sobreinyección: agujeros, rehundidos, canales o superficies texturizadas. Cuando el material de sobreinyección solidifica, queda bloqueado físicamente en su posición.
La unión mecánica requiere:
- Características de retención diseñadas en el sustrato
- Suficiente espesor de sobreinyección para resistir las fuerzas de pelado
- Atención a la diferencia de expansión térmica — si los dos materiales se expanden a ritmos distintos con el calor, el bloqueo mecánico puede aflojarse con el tiempo
Matriz de compatibilidad
| Sustrato | TPE-S (SEBS) | TPE-V (PP/EPDM) | TPU | TPC (COPE) | LSR (Silicona) |
|---|---|---|---|---|---|
| ABS | Unión química | Solo mecánica | Unión química | Unión química | Solo mecánica |
| PC | Unión química | Solo mecánica | Unión química | Unión química | Solo mecánica |
| PC/ABS | Unión química | Solo mecánica | Unión química | Unión química | Solo mecánica |
| PP | Solo mecánica | Unión química | Solo mecánica | Solo mecánica | Solo mecánica |
| PA6/PA66 | Solo mecánica | Solo mecánica | Unión química | Unión química | Solo mecánica |
| POM | Solo mecánica | Solo mecánica | Solo mecánica | Solo mecánica | Solo mecánica |
| PBT | Solo mecánica | Solo mecánica | Unión química | Unión química | Solo mecánica |
Los pares de materiales más seguros — los que producen uniones químicas consistentes con la ventana de proceso más amplia — son TPE-S sobre ABS, PC o PC/ABS. Estas tres combinaciones concentran la mayoría de las aplicaciones comerciales de sobreinyección.
El POM (acetal) y el PP son los sustratos más difíciles para la sobreinyección. El POM tiene una energía superficial muy baja — casi nada se une a él químicamente. El PP se une bien al TPE-V (que está basado en PP), pero mal a la mayoría de los demás TPE. Si diseña una pieza en POM o PP que requiere sobreinyección, prevea características de retención mecánica desde el principio.
El LSR (caucho de silicona líquido) no se une químicamente a casi nada salvo a imprimaciones. Toda la sobreinyección con LSR es mecánica — el sustrato debe diseñarse con características de retención, y el LSR debe formularse para la adhesión al sustrato específico con una imprimación o una calidad autoadhesiva.
Validación de la resistencia de unión
Una unión química entre materiales compatibles debe producir una resistencia al pelado de 5–15 N/mm según ISO 813. Por debajo de 3 N/mm, la unión es sospechosa — o el par de materiales no es tan compatible como sugiere la ficha técnica, o los parámetros de proceso (temperatura de fusión, velocidad de inyección, presión de mantenimiento) no están optimizados para la unión.
En los programas donde la resistencia de unión es crítica — sellos de dispositivos médicos, juntas de automoción, carcasas estancas — el ensayo de resistencia de unión se realiza sobre tres piezas de muestra de cada lote de producción. La especificación de resistencia de unión se define en la fase de DFM y se documenta en el plan de control.
Pautas de diseño
Diseño del sustrato para sobreinyección
Espesor de pared en la interfaz de sobreinyección: la pared del sustrato debe ser lo bastante gruesa para resistir el reblandecimiento y la deformación cuando el material de sobreinyección fundido entra en contacto con ella. Mínimo 1,5 mm para la mayoría de aplicaciones; 2,0 mm o más cuando la temperatura de fusión de la sobreinyección supera los 220 °C.
Zona de transición: la transición entre las superficies sobreinyectadas y las expuestas del sustrato debe ser un borde nítido — un escalón, una ranura o una línea de partición definida. Esto crea un corte visual limpio y proporciona una superficie de cierre para el molde de sobreinyección. Un degradado gradual entre materiales no es viable sin dejar un borde irregular.
Venteo en la interfaz: el aire atrapado en la interfaz de unión impide el contacto entre materiales y crea huecos — visibles como burbujas o ampollas bajo la superficie de sobreinyección. Los canales de venteo al final del recorrido de flujo de la sobreinyección, normalmente de 0,01–0,02 mm de profundidad, permiten que el aire escape por delante del frente de fusión.
Espesor de sobreinyección
| Aplicación | Espesor típico | Notas |
|---|---|---|
| Agarre suave al tacto | 1,0–2,5 mm | Más fino ofrece mejor sensación; más grueso arriesga rechupes |
| Sello ambiental | 0,8–2,0 mm | Más grueso para mayor clasificación IP; la deformación permanente por compresión importa |
| Parachoques de impacto | 2,0–5,0 mm | Absorbe energía; la dureza del material es la variable principal |
| Amortiguador de vibraciones | 1,5–4,0 mm | Espesor ajustado a la frecuencia de amortiguación |
| Detalle decorativo | 0,5–1,0 mm | Las secciones finas se llenan con alta velocidad de inyección |
Las secciones de sobreinyección de más de 3 mm requieren atención a las marcas de rechupe — el material de sobreinyección se contrae al enfriarse, y las secciones gruesas se contraen más. Vaciar las secciones gruesas desde la cara inferior (lado no visible) mantiene el perfil de la superficie y reduce la contracción.
Tres aplicaciones clave
1. Sellado (carcasas con clasificación IP)
Los sellos de TPE sobreinyectados eliminan la junta tórica o el cordón de sellado independiente — un punto de fallo habitual en electrónica de exterior, sensores de automoción y dispositivos médicos. El sello sobreinyectado está unido permanentemente a la carcasa, no puede montarse mal ni omitirse, y proporciona una compresión uniforme en todo el perímetro.
Requisitos de diseño para un sello sobreinyectado:
- Cordón de sellado continuo en todo el perímetro, sin huecos
- Sección transversal del cordón uniforme — las variaciones de sección crean variaciones en la fuerza de compresión
- Compresión del 15–25 % de la altura del cordón cuando se monta la pieza conjugada
- Material: TPE-S Shore A 40–60 para sellos de baja presión; Shore A 60–80 para sellos de alta compresión
- IP67 e IP68 alcanzables con un diseño de sello correcto y suficiente fuerza de apriete en la pieza conjugada
2. Agarre suave y ergonomía
La aplicación de sobreinyección más común en productos de consumo — una carcasa estructural rígida con una superficie de agarre elastomérica blanda. La superficie blanda mejora la ergonomía, ofrece resistencia al deslizamiento y comunica calidad a través del tacto.
Selección de material para agarre suave:
- TPE-S Shore A 50–70: Agarre suave estándar. Se une bien a ABS, PC y PC/ABS. La opción más rentable.
- TPU Shore A 60–80: Mayor durabilidad y mejor resistencia química (protectores solares, cremas de manos, agentes de limpieza). Se une bien a ABS, PC y PA.
- TPV Shore A 50–70: Mayor resistencia a la temperatura. Se une a sustratos de PP. Adecuado para interiores de automoción.
La superficie de agarre debe incluir una textura sutil (equivalente a VDI 24–30) — una superficie completamente lisa se siente resbaladiza, no adherente.
3. Apantallamiento EMI/RFI
La sobreinyección de un elastómero eléctricamente conductor sobre una carcasa crea una junta EMI integrada — lo que elimina la junta conductora independiente y su etapa de montaje. El material de sobreinyección conductor suele ser TPE o LSR cargado con relleno conductor (níquel-grafito, aluminio plateado o negro de carbono).
Consideraciones para sobreinyección conductora:
- Objetivo de resistividad volumétrica: < 1 Ω·cm para un apantallamiento eficaz por encima de 30 MHz
- La carga de relleno afecta a las propiedades mecánicas — los compuestos conductores son más rígidos y menos elásticos que sus homólogos no conductores
- La resistencia de la unión puede reducirse por el contenido de relleno — valide la resistencia de unión con el compuesto conductor específico, no con la versión sin relleno
- El coste es significativamente mayor que el del TPE estándar — 3–10× el coste del material
Moldeo con insertos: metal dentro del plástico
El moldeo con insertos sigue el mismo principio que la sobreinyección, pero con un componente metálico como sustrato. El inserto metálico — un casquillo roscado, un pasador de contacto eléctrico, una placa de refuerzo — se coloca en el molde antes de la inyección. El plástico fluye a su alrededor y lo encapsula en su posición.
Tipos de inserto habituales:
- Insertos de latón roscados (alternativa al termofijado por calor para alta resistencia al arranque)
- Contactos y terminales eléctricos (cuerpos de conector)
- Placas de refuerzo metálicas (distribución de cargas estructurales)
- Superficies de cojinete (donde el plástico se desgastaría)
- Encapsulación de imanes (blancos de sensor, mecanismos de cierre)
Reglas de diseño para moldeo con insertos:
- El inserto debe quedar fijado mecánicamente en el molde antes de la inyección — un pasador de posicionamiento o un alojamiento lo mantiene en posición frente a la presión de inyección
- Los insertos de sección circular (pasadores, casquillos) son más fáciles de posicionar y de sellar contra rebabas que los insertos de geometría irregular
- Los exteriores moleteados o con resaltes del inserto mejoran la retención mecánica en el plástico
- La pared de plástico alrededor del inserto debe ser como mínimo igual al diámetro del inserto — las paredes más finas se agrietan durante la contracción de enfriamiento
- Diferencia de expansión térmica: un inserto de latón (CTE ~20 ppm/°C) encapsulado en PP (CTE ~100 ppm/°C) se aflojará bajo ciclado térmico. Diseñe para la expansión diferencial, especialmente en aplicaciones bajo el capó o a la intemperie.
Preguntas frecuentes
¿Se puede sobreinyectar sobre una pieza moldeada por otro proveedor?
Sí, pero requiere un control de proceso cuidadoso. Deben verificarse las dimensiones del sustrato — si el sustrato está en el extremo alto de su tolerancia y la cavidad de sobreinyección en el extremo bajo, habrá rebabas. Si ocurre lo contrario, habrá un hueco. El proveedor del sustrato debe aportar los datos dimensionales del lote concreto que se va a sobreinyectar, y el proceso de sobreinyección puede necesitar ajustes para adaptarse.
¿Cómo se ensaya la resistencia de unión de la sobreinyección?
Ensayo de pelado según ISO 813 sobre tres muestras de cada lote de producción. El ensayo tira del material de sobreinyección para separarlo del sustrato en un ángulo de 90° y mide la fuerza necesaria para propagar la delaminación. La resistencia al pelado objetivo y los criterios de aceptación se definen en la fase de DFM. En programas sin especificación formal de resistencia de unión, el mínimo aceptable es que el material de sobreinyección se rompa antes de delaminarse — fallo cohesivo, no adhesivo.
¿Se puede hacer sobreinyección en bajo volumen?
Sí — mediante el método de sobreinyección sobre inserto. El sustrato se moldea y después se transfiere a un segundo molde para la sobreinyección. La calidad de la pieza es idéntica a la del moldeo 2K rotativo; el tiempo de ciclo es más largo. En volúmenes inferiores a 100.000 piezas al año, la sobreinyección sobre inserto es el enfoque estándar. El moldeo de bajo volumen utiliza los mismos materiales de utillaje y estándares de calidad que la sobreinyección de producción.
¿Cuál es el espesor mínimo de pared de sobreinyección?
0,5 mm para TPE-S y TPU en recorridos de flujo cortos (< 20 mm desde la entrada). Para recorridos de flujo más largos, el espesor debe aumentar para permitir el llenado completo antes de que el material se solidifique. Las secciones finas de sobreinyección requieren alta velocidad de inyección y temperatura de molde elevada para evitar la solidificación prematura. Por debajo de 0,3 mm, la sobreinyección no es fiable en producción.
¿Funciona la sobreinyección con sustratos con fibra de vidrio?
Sí, pero con menor resistencia de unión. Las fibras de vidrio en la superficie del sustrato reducen el área de contacto disponible para la unión química. La resistencia de unión en un sustrato GF30 es típicamente el 60–80 % de la resistencia de unión en el mismo material sin relleno. Si la resistencia de unión es crítica y se requiere material con fibra de vidrio, especifique el objetivo de resistencia de unión en la fase de DFM y considere características adicionales de retención mecánica.
Una sobreinyección bien hecha es invisible — el usuario nunca piensa en cómo se unieron los dos materiales, porque se comportan como uno solo. Una sobreinyección mal hecha es evidente de inmediato — el agarre se despega, el sello gotea, el inserto gira. El resultado lo determinan el par de materiales, la elección del proceso y el diseño de la unión. Acierte con esos tres y el molde hace el resto.