Guía de Operaciones Post-Moldeo: Ensamblaje, Soldadura, Impresión y Embalaje
Tiene una pieza plástica. Está moldeada. Sale de la prensa dimensionalmente correcta, con el material correcto, sin rebaba ni rechupes. Y sigue sin estar lista para enviarse.
Necesita un logotipo impreso. Un inserto de latón prensado en un jefe. Una lente soldada por ultrasonidos a una carcasa. Un recubrimiento que no se despegue después de seis meses al sol. De repente, la cotización de moldeo por inyección — que parecía sencilla — resulta ser una pieza de un rompecabezas de múltiples procesos. Cada operación añade coste, plazo de entrega y un posible punto de fallo. Acertar con las operaciones secundarias importa tanto como acertar con el molde.
Esta guía cubre las seis operaciones post-moldeo más comunes — tampografía, soldadura por ultrasonidos, termofijado, pintura por pulverización, grabado láser y ensamblaje — desde la perspectiva de un comprador que redacta un RFQ. Qué hace cada proceso. Cuánto cuesta. Qué necesita saber el proveedor para cotizarlo con precisión.
1. Tampografía
La tampografía transfiere una imagen 2D sobre una superficie plástica 3D mediante un tampón de silicona que recoge la tinta de un cliché grabado y la presiona sobre la pieza. Es el proceso de referencia para logotipos, marcados reglamentarios y gráficos multicolor sobre superficies curvas o texturizadas.
Dónde se usa: carcasas de electrónica de consumo (logotipos de marca, etiquetas de funciones), marcados de dispositivos médicos (graduaciones de escala, advertencias), piezas interiores de automoción (símbolos de botones, indicadores de marcha).
Qué determina el coste:
- Número de colores. Cada color requiere una pasada independiente con su propio cliché y tampón. Un logotipo de un color cuesta aproximadamente $0,02–0,05 por pieza. Un gráfico de cuatro colores cuesta 4× eso más un cargo de preparación de $80–150 por color para el cliché.
- Geometría de la superficie. Un logotipo sobre una superficie plana es sencillo. Un logotipo que rodea una curva compuesta puede requerir un tampón de forma personalizada y un utillaje de fijación. La geometría compleja añade $100–300 de coste de utillaje.
- Volumen. Los clichés se desgastan después de aproximadamente 50.000 impresiones. Para series que superen esa cifra, hay que incluir el coste de sustitución de la placa.
Reglas de diseño:
- Espesor mínimo de línea: 0,2 mm para texto legible. Es posible un detalle más fino, pero aumenta la tasa de rechazo.
- Tolerancia de registro: ±0,3 mm para un solo color. ±0,5 mm para varios colores (error acumulado).
- La adhesión de la tinta depende de la energía superficial. El polipropileno y el polietileno requieren pretratamiento por llama o corona antes de imprimir. El ABS, el PC y el PMMA imprimen bien sin tratamiento.
2. Soldadura por Ultrasonidos
La soldadura por ultrasonidos une dos piezas termoplásticas aplicando vibración de alta frecuencia (típicamente 20 kHz o 40 kHz) a través de un sonotrodo que contacta la pieza superior. La vibración genera calor por fricción en la interfaz de la junta, funde el plástico localmente y crea una unión estructural en menos de un segundo.
Dónde se usa: sellado de carcasas (carcasas de dos conchas), ensamblaje de dispositivos médicos (carcasas de filtro, cámaras de fluidos), iluminación de automoción (soldadura de lente a carcasa), electrónica de consumo (carcasas de cargadores, carcasas de herramientas eléctricas).
Qué determina el coste:
- Diseño de junta. Un director de energía bien diseñado — un resalte triangular moldeado en una de las dos mitades de la junta — es esencial. Si su pieza no se diseñó con un director de energía, el molde puede necesitar modificación ($200–600 por cavidad). Si la pieza se diseñó con uno desde el principio, el coste de preparación de la soldadura es típicamente de $300–800 para el sonotrodo y el utillaje.
- Combinación de materiales. Materiales similares sueldan bien (ABS con ABS, PC con PC). Materiales distintos generalmente no — el ABS no se suelda al PP y el PC no se suelda al PA. La decisión de selección de material que tomó meses atrás determina si la soldadura por ultrasonidos es siquiera una opción.
- Tamaño de pieza. Una carcasa pequeña de cargador se suelda en un sistema de sobremesa de 20 kHz en 0,5 segundos. Una lente grande de automoción requiere un sistema de 15 kHz con un array de sonotrodos a medida, costes de preparación más altos ($1.000–2.500) y un tiempo de ciclo más largo.
Reglas de diseño:
- Altura del director de energía: 0,3–0,8 mm según el material. ABS: 0,4–0,6 mm. PC: 0,5–0,8 mm. PP: 0,3–0,5 mm.
- La junta debe estar en el plano de contacto del sonotrodo. Soldar en ángulo o sobre una superficie no paralela introduce presión inconsistente y uniones débiles.
- Mantenga la distancia del contacto del sonotrodo a la junta por debajo de 6 mm (soldadura de campo cercano). Distancias superiores a 6 mm (campo lejano) son posibles, pero reducen la resistencia y la consistencia de la soldadura.
3. Termofijado
El termofijado utiliza una herramienta caliente para reblandecer un jefe o nervio plástico y conformarlo en una cabeza que retiene mecánicamente otro componente — una PCB, un contacto metálico, una lente, un inserto roscado. A diferencia de la soldadura, el termofijado no une dos piezas plásticas. Deforma una característica plástica para capturar un material distinto.
Dónde se usa: montaje de PCB en carcasas electrónicas, instalación de insertos roscados, retención de lentes en conjuntos de iluminación, fijación de interruptores de membrana.
Qué determina el coste:
- Número de puntos de fijación. Cada punto de fijación requiere su propia punta caliente en la herramienta. Una pieza con 4 puntos de fijación cuesta menos en utillaje que una con 24. El coste del utillaje va de $400–1.200 según el número de puntos y la geometría.
- Instalación de insertos. Termofijar un inserto roscado de latón en un jefe plástico requiere un control de temperatura preciso — demasiado caliente y el inserto funde el material circundante, demasiado frío y queda por encima de la superficie. Las estaciones de termofijado de insertos cuestan típicamente $600–1.500 por la punta caliente, el controlador térmico y el mecanismo de alimentación de insertos.
- Tiempo de ciclo. Una pieza con 4 puntos se procesa en 8–15 segundos. Cada punto de fijación adicional añade aproximadamente 2–3 segundos.
Reglas de diseño:
- Diámetro exterior del jefe para insertos: mínimo 2× el diámetro del inserto para evitar el agrietamiento del jefe durante la instalación.
- Altura del jefe: 0,3–0,5 mm más que la longitud del inserto para permitir el flujo del fundido hacia el moleteado.
- Diámetro de la cabeza de fijación tras el conformado: 1,5× el diámetro del jefe para una retención adecuada. El molde debe aportar suficiente volumen de material por encima del componente retenido.
4. Pintura por Pulverización
La pintura por pulverización aplica un recubrimiento líquido sobre piezas moldeadas con fines estéticos, protectores o funcionales. Abarca desde un simple recubrimiento negro mate para bloquear la luz hasta acabados negro piano de alto brillo que requieren imprimación, capa base, capa de acabado y barniz UV.
Dónde se usa: electrónica de consumo (paneles frontales de alto brillo), molduras interiores de automoción (tacto suave, igualación de color), frentes de electrodomésticos (efecto metálico), apantallamiento EMI (pintura conductiva).
Qué determina el coste:
- Número de capas. Mate de una sola capa: $0,08–0,20 por pieza. Imprimación + base + barniz: $0,30–0,80 por pieza. Cada capa añade coste de material, tiempo de ciclo y un posible punto de retención de calidad.
- Preparación de superficie. Las piezas moldeadas salen de la prensa con desmoldeante residual y baja energía superficial. Un lavado a presión o una limpieza con disolvente es el pretratamiento mínimo. Para requisitos de alta adhesión (especificación de interior de automoción), el tratamiento por plasma o llama añade $0,03–0,08 por pieza.
- Rendimiento. La pintura por pulverización es la operación secundaria con mayor tasa de rechazo. El polvo, la piel de naranja, las chorreaduras y la desviación de color pueden elevar las tasas de rechazo al 5–15 % en acabados de alto brillo. Esas pérdidas de rendimiento van incorporadas al precio unitario — una cotización de $0,30 de pintura sobre una pieza con un 90 % de rendimiento cuesta en la práctica $0,33 por pieza buena.
Reglas de diseño:
- Enmascarado: cualquier superficie que deba quedar sin pintar — ajustes a presión, juntas de soldadura, cabezas de jefe — requiere enmascarado. El enmascarado es manual, lento y caro ($0,05–0,15 por zona enmascarada). Diseñe la pieza de modo que las superficies que requieren pintura queden geométricamente aisladas de las que deben permanecer limpias.
- Elementos de colgado: las piezas necesitan una superficie no cosmética con un orificio o un gancho para colgarse en el transportador de la línea de pintura. Si no existe tal elemento, hay que añadirlo al molde.
- Espesor de pintura: 15–30 μm por capa. Téngalo en cuenta en los juegos de ajuste a presión — una capa de pintura de 20 μm en ambas mitades de un clip reduce el juego en 40 μm.
5. Grabado Láser
El grabado láser utiliza un haz enfocado para crear una marca permanente en una superficie plástica — oscureciendo el material (carbonización), blanqueando el pigmento (espumación) o ablacionando un recubrimiento impreso. A diferencia de la tampografía, el grabado láser no requiere consumibles y no genera residuos de tinta. A diferencia de las etiquetas, no se puede despegar.
Dónde se usa: códigos UDI de dispositivos médicos, códigos de barras de trazabilidad de piezas de automoción, marcas reglamentarias de carcasas electrónicas, logotipos de marca en productos de consumo premium.
Qué determina el coste:
- Área y complejidad de la marca. Un logotipo simple de menos de 10 × 10 mm tarda menos de 1 segundo en marcarse. Un código de barras UDI completo con texto legible por humanos tarda 3–8 segundos. El coste por pieza está casi enteramente determinado por el tiempo de ciclo — aproximadamente $0,005–0,03 por marca.
- Material. No todos los plásticos se marcan igual. El ABS y el PC se marcan bien con láser de fibra. El PP se marca mal sin un aditivo sensible al láser (aproximadamente $0,50–1,00/kg añadidos al coste de la resina). El PA se marca bien con láser UV, pero de forma inconsistente con fibra. Especifique el requisito de marcado en la fase de selección de material — adaptar un aditivo láser a una pieza ya en producción es caro.
- Requisitos de contraste. Una marca oscura sobre sustrato claro funciona en la mayoría de los materiales. Una marca clara sobre sustrato oscuro (blanco sobre negro) requiere una química de pigmento específica. Verifique el contraste con el proveedor del láser antes de comprometerse con un esquema de color.
Reglas de diseño:
- La superficie marcada debe ser plana o casi plana (±0,5 mm de profundidad de campo para óptica estándar). Marcar sobre una superficie curva requiere un cabezal de 3 ejes o galvo con enfoque dinámico — mayor coste de equipo, pero una diferencia de coste por pieza despreciable.
- La ubicación de la marca debe ser accesible al haz láser sin obstrucciones de línea de visión por geometría adyacente de la pieza.
- El acabado superficial afecta a la calidad de la marca. Una superficie lisa (SPI A-2 o B-1) produce una marca limpia y de alto contraste. Una superficie texturizada (VDI 24+) produce una marca difusa con menor contraste aparente.
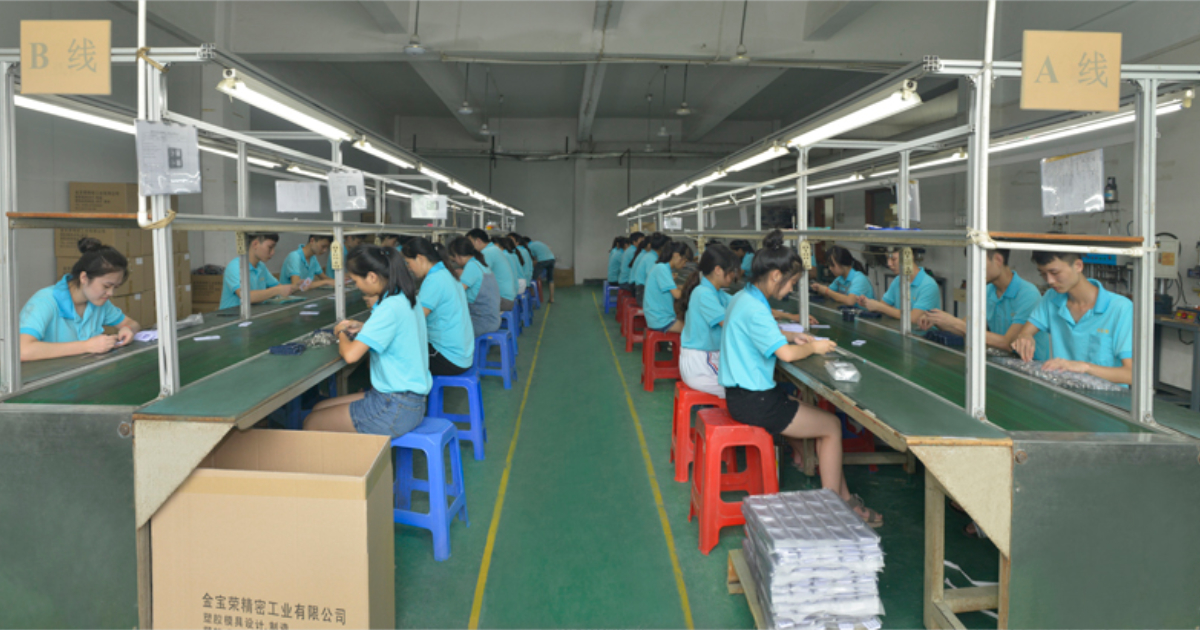
6. Ensamblaje
El ensamblaje cubre desde simples ajustes a presión de dos piezas hasta líneas de varias estaciones que manejan PCB, fijaciones, resortes, juntas, cables y etiquetas. Para el comprador, la propuesta de valor es directa: recibir un producto listo para enviar en lugar de una caja de componentes que aún hay que montar.
Dónde se usa: cualquier producto que sea más de una pieza. Electrónica de consumo, dispositivos médicos, subconjuntos de automoción, componentes de electrodomésticos.
Qué determina el coste:
- Contenido de mano de obra. El ensamblaje es la operación secundaria más intensiva en mano de obra. Un simple ajuste a presión requiere 5–10 segundos de tiempo de operario. Un ensamblaje de 12 pasos con tornillos, resortes y conectores requiere 2–5 minutos. Con las tarifas de mano de obra de ensamblaje de Shenzhen ($4–7/hora con cargas incluidas), el coste de mano de obra de ese ensamblaje de 12 pasos es de $0,13–0,58 por unidad.
- Sobrecoste de inspección. Cada estación de ensamblaje debe incluir inspección en proceso — verificación de par en los tornillos, prueba de empuje en los ajustes a presión, comprobación de continuidad en las conexiones eléctricas. Esto añade un 20–40 % al tiempo de ciclo del ensamblaje, pero evita que un lote defectuoso llegue al cliente.
- Embalaje. El embalaje listo para retail (blíster, caja de color, etiqueta de código de barras) añade coste de material y otra estación de ensamblaje. El embalaje industrial a granel (bolsa + caja de cartón) es la opción de menor coste.
Reglas de diseño:
- Diseñe para poka-yoke (a prueba de errores): si un componente se puede instalar al revés, se instalará al revés — tarde o temprano. Una pequeña asimetría en la geometría (un jefe desplazado, un conector con chavetero) elimina el modo de fallo con coste cero por unidad.
- Minimice los tipos de fijación: si un producto usa tornillos M3 × 8 mm y M3 × 12 mm, el operario debe distinguirlos en cada ciclo. Usar una sola longitud elimina el tiempo de clasificación y el riesgo de un tornillo corto en un jefe profundo.
Cómo Elegir la Combinación Correcta
La mayoría de las piezas de producción usan dos o más operaciones secundarias. Una carcasa típica de electrónica de consumo puede combinar tampografía (logotipo), soldadura por ultrasonidos (sellado de la carcasa) y termofijado (retención de la PCB). Una carcasa de dispositivo médico añade grabado láser (código UDI) y ensamblaje en sala limpia.
El coste de las operaciones secundarias no es simplemente la suma de los costes de los procesos individuales. Los efectos de interacción importan:
- La secuencia importa. Tampografía antes de pintar, no después. Soldadura antes de ensamblar, no después. Un proceso que daña una operación ya completada duplica el coste de desecho.
- Manipulación entre operaciones. Cada vez que una pieza pasa de una estación a otra, se manipula. La manipulación añade mano de obra e introduce el riesgo de rayones, contaminación y mala orientación. Consolidar las operaciones en un solo proveedor elimina el transporte entre instalaciones y reduce la manipulación a transferencia dentro de la misma planta.
- Requisitos de sala limpia. Si alguna operación requiere sala limpia (médica, óptica), todas las operaciones posteriores deben realizarse en condiciones limpias. Una pieza que sale de la sala limpia para pintarse no puede volver a entrar para el ensamblaje sin una nueva limpieza.
Qué Enviar en su RFQ
Cuando solicite cotización de piezas moldeadas con operaciones secundarias, incluya:
- Plano de la pieza terminada que muestre TODAS las características post-moldeo — gráficos impresos con dimensiones, ubicaciones de insertos con tolerancias, secciones transversales de juntas de soldadura, áreas de pintura con referencias de color (Pantone o RAL).
- BOM de ensamblaje (si aplica) con cada componente, su material y su origen. Indique si JBRplas suministra los componentes o si los suministra usted.
- Requisitos de calidad — nivel AQL, pruebas específicas (prueba de tracción en soldaduras, prueba de adhesión por cuadrícula en pintura, prueba de par en insertos) y requisitos de documentación (informes de inspección, certificados).
- Volumen anual objetivo. El precio de las operaciones secundarias es sensible al volumen. Un utillaje de $1.200 amortizado sobre 5.000 piezas añade $0,24 por pieza. El mismo utillaje sobre 100.000 piezas añade $0,012 por pieza.
- Especificación de embalaje. Si no la especifica, recibe embalaje industrial a granel. Si necesita embalaje listo para retail, especifíquelo — cambia la cotización de forma sustancial.
Una pieza que sale de la prensa está medio terminada. Las operaciones secundarias no son un añadido de última hora — son parte de la pieza. Especifíquelas con la misma precisión que el diseño del molde y recibirá una cotización que refleja la realidad, no un número bajo que se duplica cuando llega la orden de compra.
Solicite una cotización con sus requisitos de operaciones secundarias →