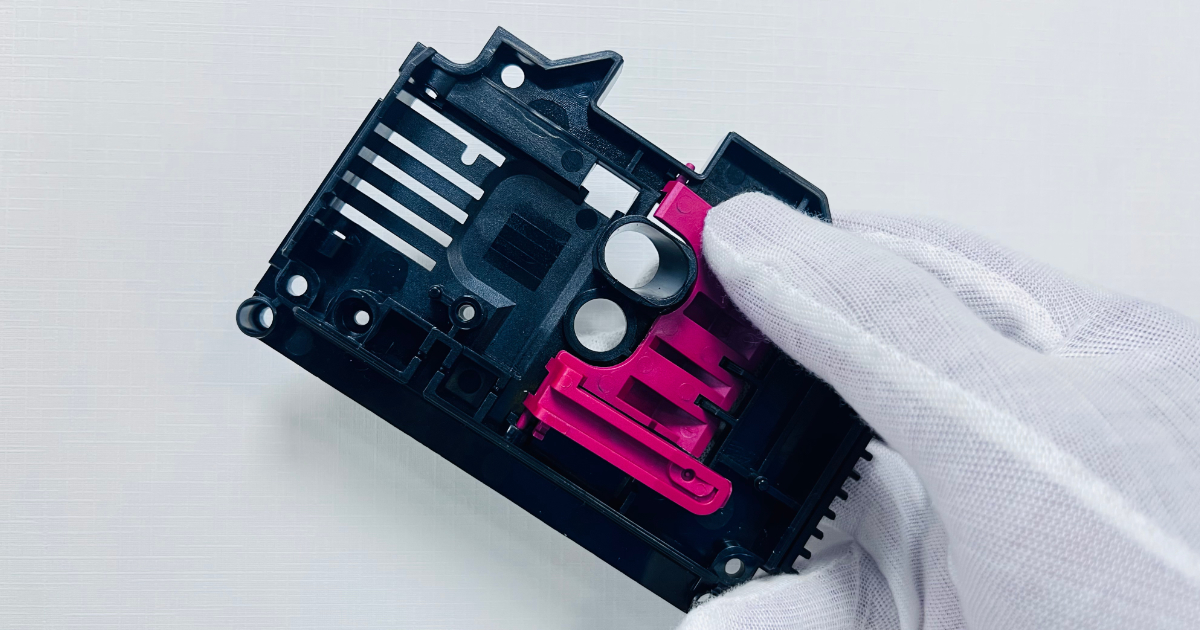
Guía de Diseño de Uniones Snap-Fit para Piezas de Plástico
Una unión snap-fit es un elemento de fijación mecánico formado enteramente por el material de la pieza — sin tornillos, sin adhesivos, sin clips separados. La pieza se diseña con una viga o pestaña integral que se deforma durante el montaje y retorna a una posición bloqueada. Cuando funciona, el montaje es instantáneo, sin herramientas y permanente. Cuando falla, la viga se rompe, el conjunto vibra o el snap pierde fuerza de retención tras unos pocos ciclos de inserción.
Los snap-fits están entre los elementos más eficientes del diseño de piezas de plástico — pero solo cuando la geometría, el material y el diseño del molde están alineados. Esta guía cubre los tres tipos principales de snap-fit, los cálculos de diseño que determinan la vida de la viga, la selección de materiales para aplicaciones de snap-fit y las implicaciones para el diseño del molde de la geometría que se elija.
Los Tres Tipos de Snap-Fit
1. Snap-Fit en Voladizo (Cantilever)
El snap-fit en voladizo es el tipo más común — una viga que sale de la pared de la pieza con un gancho o retén en el extremo libre. Durante el montaje, la viga se flexiona para que el retén pase sobre el elemento de acoplamiento y después retorna a la posición bloqueada.
Parámetros de diseño:
- Longitud de la viga (L): la distancia desde la raíz de la viga hasta la cara de enganche
- Espesor de la viga (h): la dimensión en la dirección de la deflexión
- Anchura de la viga (b): la dimensión perpendicular a la deflexión
- Deflexión (y): cuánto debe moverse la punta de la viga para enganchar o desenganchar
- Profundidad del destalonado (undercut): la altura del elemento de retención que retiene la pieza de acoplamiento
La ecuación que gobierna un snap-fit en voladizo de sección rectangular:
Deformación máxima en la raíz de la viga durante la deflexión:
ε = (1.5 × y × h) ÷ L²
Donde:
- ε = deformación en la raíz de la viga (debe quedar por debajo de la deformación admisible del material)
- y = deflexión requerida en la punta de la viga (mm)
- h = espesor de la viga (mm)
- L = longitud de la viga (mm)
Qué indica esto: para reducir la deformación (y alargar la vida del snap-fit), aumente la longitud de la viga o reduzca su espesor. Duplicar la longitud de la viga reduce la deformación a una cuarta parte. Reducir el espesor de la viga a la mitad reduce la deformación a la mitad.
Límites de diseño para un voladizo rectangular:
| Parámetro | Directriz |
|---|---|
| Longitud de la viga (L) | 5–10× el espesor de la viga para un snap estándar; 3–5× para un snap rígido |
| Espesor de la viga (h) | 1.0–3.0mm típico |
| Deflexión (y) | Máximo 0.5–1.5mm para la mayoría de materiales |
| Conicidad | 0.5°–1° por lado a lo largo de la viga (mejora la distribución de tensiones) |
| Radio de raíz | Mínimo 0.5mm en la base de la viga; 1.0mm preferible |
Los snap-fits en voladizo con conicidad reparten la deformación de forma más uniforme a lo largo de la viga que las vigas de sección constante. En lugar de concentrar toda la deformación en la raíz, la conicidad la extiende por el tercio central de la viga — lo que alarga la vida a fatiga para la misma deflexión. Una viga que pasa del espesor completo en la raíz al 50% del espesor en la punta reduce la deformación máxima en aproximadamente un 30% frente a una viga de sección constante de la misma longitud.
2. Snap-Fit Anular (Cilíndrico)
Un snap-fit anular es un anillo continuo de material alrededor de una pieza cilíndrica — un tapón, una tapa, la carcasa de un conector. El anillo se deforma radialmente hacia fuera (o hacia dentro) durante el montaje y encaja en una ranura de acoplamiento. Toda la circunferencia participa en la retención.
Parámetros de diseño:
- Diámetro del anillo: normalmente 10–60mm
- Sección del anillo: rectangular o semicircular
- Interferencia: 0.2–0.6mm por lado (radial); 0.3–1.0mm para diámetros mayores
- Ángulo de enganche: 20°–30° respecto al eje (un ángulo poco profundo facilita el montaje)
- Ángulo de retención: 45°–90° respecto al eje (un ángulo más pronunciado resiste el desenganche)
Cuándo usar anular y cuándo voladizo:
- Anular: piezas cilíndricas, tapones, conectores, junta continua necesaria, fuerza de retención uniforme en todo el perímetro
- Voladizo: paneles planos, carcasas, acceso por un solo lado, retención localizada
Notas de diseño del snap-fit anular:
- El anillo se forma con un destalonado en el lado del macho — normalmente requiere un lifter o un macho colapsable para desmoldear. Un molde de dos placas sencillo no puede desmoldear un snap anular sin un mecanismo.
- Los diseños de anillo partido (un anillo con una o más aberturas) se pueden desmoldear sin lifter si la partición coincide con la línea de partición y la abertura permite que los segmentos del anillo flexionen hacia dentro durante la expulsión.
- Las ranuras de acoplamiento se forman en la cavidad y no requieren ningún mecanismo especial — solo el anillo del snap es un destalonado.
3. Snap-Fit de Torsión
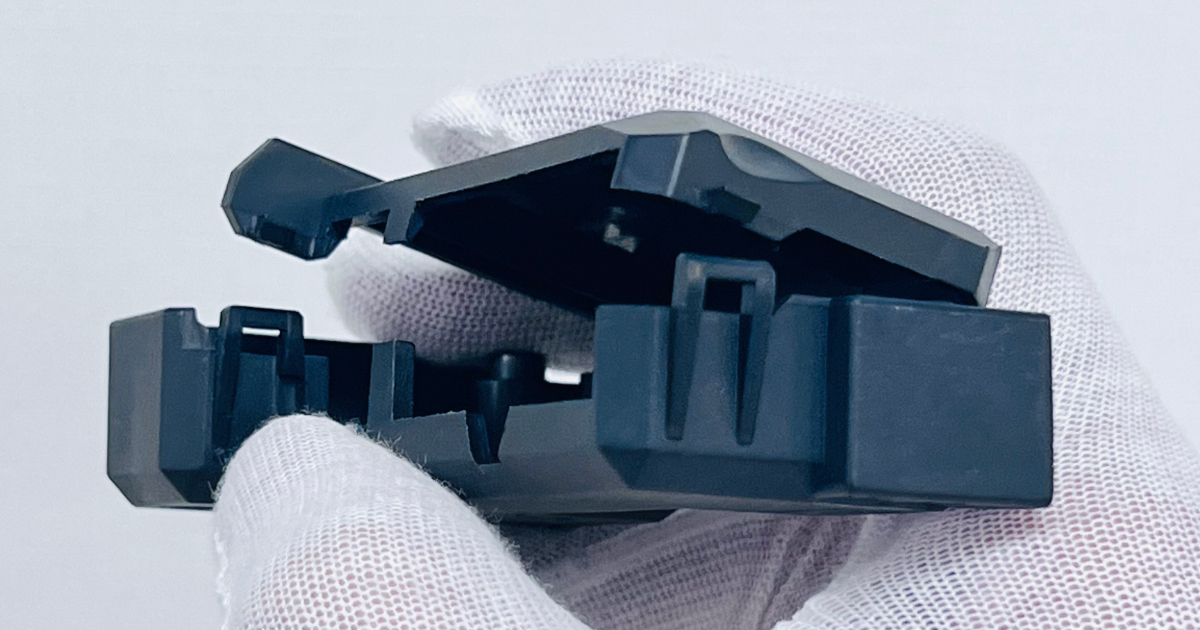
Cuándo usarlo:
- El elemento snap debe deformarse en una dirección perpendicular a la longitud de viga disponible
- Las restricciones de espacio impiden una viga en voladizo de longitud suficiente
- La carga de retención es rotacional en lugar de lineal
Principio de diseño: la viga de torsión suele ser una sección fina y ancha — ancha en el plano perpendicular al eje de torsión, fina en el plano de la torsión. El espesor (t) y la anchura (w) determinan la rigidez torsional: rigidez ∝ w × t³.
Los snap-fits de torsión son menos comunes que los voladizos porque exigen una geometría de molde más compleja — la viga debe formarse con una línea de partición que permita desmoldear el eje de torsión. Se suelen emplear en aplicaciones donde un voladizo es geométricamente imposible.
Selección de Materiales para Snap-Fit
No todos los plásticos sirven para un snap-fit. La propiedad clave del material es la deformación admisible — cuánto puede estirarse el material antes de ceder o romperse. Un material con una deformación alta en el límite elástico puede deformarse más sin deformación permanente. Un material con alta resistencia a la fatiga soporta más ciclos de inserción.
Deformación Admisible por Material
| Material | Deformación en el Límite Elástico (%) | Deformación Admisible Recomendada (%) | Idoneidad para Snap-Fit |
|---|---|---|---|
| ABS | 2.5–3.5 | 1.0–1.5 | Excelente — el material estándar para snap-fit |
| PC | 6.0–7.0 | 2.0–3.0 | Buena para un snap único; mala fatiga; sensible a entallas |
| PC/ABS | 4.0–5.0 | 1.5–2.0 | Excelente — mejor fatiga que el PC, más resistencia que el ABS |
| PA66 (sin carga, acondicionado) | 25–40 | 3.0–4.0 | Excelente — pero cambia con el contenido de humedad |
| PA66-GF30 | 2.5–3.5 | 1.0–1.5 | Buena resistencia; deformación reducida por la fibra de vidrio |
| POM | 8.0–12.0 | 2.0–3.0 | Excelente — alta resiliencia, buena fatiga; se emplea en muelles vivos |
| PP | 8.0–12.0 | 3.0–4.0 | Buena para snaps de baja retención; la baja rigidez limita la fuerza de sujeción |
| TPE (Shore A 60–80) | > 50 | > 20 | Deformación elástica — snaps diseñados para estirarse |
| PBT-GF30 | 2.0–3.0 | 0.7–1.0 | Snap-fits limitados; deformación baja, frágil a baja temperatura |
Por qué el PC tiene mala fatiga en snap-fit: la elevada deformación en el límite elástico del policarbonato sugiere buenos snap-fits, pero el PC es sensible a entallas — la esquina aguda en la raíz del snap-fit concentra tensión, y el PC bajo carga cíclica inicia grietas en los concentradores de tensión. Un snap-fit de PC que sobrevive a 5 inserciones puede romper a las 50. Para aplicaciones con montaje y desmontaje repetidos, el PC/ABS o el POM son mejores opciones.
Por qué el PA66 depende de la humedad: el PA66 seco de moldeo es rígido y relativamente frágil — deformación admisible en torno al 2%. Después del acondicionamiento a la humedad ambiente (contenido de humedad del 2.5%), el material se plastifica y la deformación admisible sube al 4% o más. Si su snap-fit debe funcionar el primer día (pieza seca, primer montaje) y aguantar años (ya acondicionada), diseñe con la deformación admisible en seco y acepte el coeficiente de seguridad adicional cuando esté acondicionada.
Reglas de Diseño para Snap-Fits Fiables
1. Dar Radio a la Raíz
La raíz de la viga es el punto de mayor tensión. Una esquina aguda en la raíz concentra la tensión e inicia grietas. Un radio de raíz de 0.5mm como mínimo — idealmente 1.0mm o 0.5× el espesor de la viga, el mayor de los dos — distribuye la tensión y mejora la vida a fatiga entre un 50–100% frente a una esquina aguda.
2. Evitar Líneas de Soldadura a Través de la Viga
Si la ubicación de la entrada hace que la línea de soldadura (donde se encuentran dos frentes de masa fundida) caiga sobre la viga del snap-fit, la viga romperá por la línea de soldadura — por bien diseñado que esté el resto de la pieza. Especifique la posición de la entrada para evitar líneas de soldadura en los elementos snap-fit. Si una línea de soldadura a través de la viga es inevitable, aumente las dimensiones de la viga un 20–30% para compensar la menor resistencia en la línea de soldadura.
3. Diseñar el Tope de Deflexión
La viga del snap-fit no debe deformarse nunca más allá de su deformación admisible. Un tope de deflexión — un elemento físico que limita el recorrido de la viga — evita la sobredeflexión durante el montaje. El tope debe entrar en contacto con la viga o con la pieza de acoplamiento antes de que la viga alcance la deformación máxima. Es un elemento de $0.00 que evita el modo de fallo más común del snap-fit.
4. Tener en Cuenta la Contracción de Moldeo
Las dimensiones de la viga en el molde no son las dimensiones de la viga en la pieza. El acero del molde se mecaniza sobredimensionado según el factor de contracción — normalmente 0.5–2.5% según el material. Si el espesor de la viga se diseña a 1.5mm en el modelo CAD, la cavidad del molde produce una viga de 1.5mm de espesor. Pero el radio de raíz de la viga, la geometría del retén y la interferencia con la pieza de acoplamiento deben contemplar las dimensiones tal como se moldean — incluida la banda de tolerancia.
5. La Ubicación de la Entrada Importa en los Snap-Fits
La orientación molecular del material en la viga del snap-fit afecta a su resistencia. El plástico que fluye a lo largo de la viga alinea las cadenas de polímero en paralelo a la viga — lo que mejora la resistencia a flexión. El plástico que fluye transversalmente a la viga alinea las cadenas perpendiculares a la dirección de flexión — lo que reduce la resistencia. Siempre que sea posible, sitúe la entrada de modo que la masa fundida fluya a lo largo de la viga, no a través de ella.
Implicaciones para el Diseño del Molde
Cada snap-fit crea un destalonado. El destalonado debe desmoldearse antes de poder expulsar la pieza. Cómo se desmoldea determina el coste del utillaje.
| Tipo de Snap-Fit | Ubicación del Destalonado | Mecanismo del Molde | Coste Adicional |
|---|---|---|---|
| Voladizo externo (línea de partición) | En el borde de la pieza, en el plano de apertura del molde | Ninguno — se desmoldea al abrir la cavidad | $0 |
| Voladizo externo (pared lateral) | En una pared lateral, perpendicular a la apertura del molde | Acción lateral (corredera) | $1,000–$2,500 |
| Voladizo interno | Dentro de la pieza, proyectado hacia dentro | Lifter | $800–$1,500 |
| Anular (anillo continuo) | Destalonado de anillo interno o externo | Lifter o macho colapsable | $1,500–$5,000 |
Estrategias de diseño para evitar mecanismos en el molde:
- Coloque las vigas del snap en la línea de partición — la viga se forma mitad en el macho y mitad en la cavidad, y se desmoldea a medida que el molde se abre
- Use un snap de ventana — corte un orificio en la pared lateral y enganche por la abertura desde fuera; el orificio se forma con un pin del macho (sin mecanismo)
- Use snaps anulares de anillo partido — la abertura permite que el anillo flexione durante la expulsión
- Sustituya los voladizos internos por externos — rediseñe la pieza para llevar el snap al exterior
Modos de Fallo Comunes
| Modo de Fallo | Causa | Prevención |
|---|---|---|
| La viga rompe en el primer montaje | La deformación supera la deformación en el límite elástico; esquina aguda en la raíz | Aumente la longitud de la viga o reduzca el espesor; añada radio de raíz; compruebe la cadena de tolerancias en el peor caso |
| La viga agrieta tras montajes repetidos | Fatiga — la deformación cíclica supera el límite de resistencia a la fatiga | Reduzca la deformación admisible; elija un material con mejores propiedades de fatiga (POM en lugar de PC) |
| El snap pierde fuerza de retención con el tiempo | Fluencia — el material relaja bajo carga continua | Reduzca la deformación continua; elija un material con menor fluencia (PA66-GF30 en lugar de PP) |
| El snap falla a baja temperatura | Material frágil por debajo de la Tg o a baja temperatura | Elija un material con impacto adecuado a la temperatura de servicio más baja |
| La viga rompe junto a la línea de soldadura | Debilidad de la línea de soldadura en la zona del snap-fit | Mueva la entrada para alejar la línea de soldadura de la viga del snap |
| El snap engancha pero vibra | Cadena de tolerancias — interferencia insuficiente con material mínimo / acoplamiento máximo | Aumente la interferencia; añada un elemento de retención secundario |
Preguntas Frecuentes
¿Cuántas veces se puede montar y desmontar un snap-fit?
En un snap-fit bien diseñado en ABS o PC/ABS, 10–20 ciclos es lo estándar antes de una degradación apreciable de la retención. En POM se pueden alcanzar 50–100 ciclos. En snaps de TPE sobreinyectado, cientos de ciclos. La especificación debe definirse en la fase de diseño — «este snap debe soportar 15 ciclos de montaje sin una pérdida de fuerza de retención superior al 10%» — y validarse con ensayos físicos sobre piezas de producción.
¿Se puede añadir un snap-fit a un molde existente?
Añadir un snap-fit a un molde existente normalmente exige añadir una acción lateral o un lifter — lo que significa mecanizar el acero del molde existente. Es posible si el molde tiene espesor de acero suficiente en el punto de modificación y la modificación no compromete los elementos existentes. El coste típico es de $1,500–$4,000 según el mecanismo necesario. Siempre resulta más barato incluir el snap-fit en el diseño original del molde.
¿Cuál es el tamaño mínimo de snap-fit para piezas pequeñas?
Un snap-fit en voladizo de 3mm de longitud × 1mm de espesor × 2mm de anchura es viable en la mayoría de materiales de ingeniería. Por debajo de estas dimensiones, la deflexión absoluta necesaria para el enganche puede no ser alcanzable sin superar la deformación admisible del material. Los micro-snap-fits en dispositivos médicos pueden ser más pequeños, pero exigen un control de proceso estricto y una validación específica del material.
¿Cómo se valida el diseño de un snap-fit antes de cortar el acero?
Análisis de flujo de molde con simulación de alabeo y FEA sobre la geometría del snap en las condiciones de tolerancia del peor caso. Si el diseño no está probado, se pueden fresar snaps prototipo a partir de chapa para ensayos físicos. Para snap-fits críticos (seguridad, médico, automoción), un molde prototipo de aluminio con la geometría del snap es la validación de preproducción más fiable — produce piezas moldeadas reales con propiedades de material reales y orientación molecular real.
Un snap-fit bien diseñado se calcula, no se adivina. Las dimensiones de la viga se calculan a partir de la deformación admisible del material. La raíz lleva radio. La entrada se posiciona para mantener la línea de soldadura alejada. El mecanismo del molde se especifica antes del pedido de utillaje, no se descubre en la revisión de diseño del molde. Cuando estas cosas se hacen, el snap-fit funciona — de forma silenciosa, fiable, mil veces.
Envíe su pieza para una revisión DFM gratuita — incluido el análisis de viabilidad del snap-fit →