Análisis Moldflow: Qué Es y Por Qué Debería Exigirlo
Un ingeniero envía un diseño de pieza a revisión DFM. El diseñador de moldes mira la geometría y ve un problema: el espesor de pared varía de 1,5 mm a 4,0 mm en la pieza, la ubicación de entrada que especificó el ingeniero está sobre una superficie cosmética, y los nervios son más profundos que la pared nominal en un factor de 2,5. El diseñador redacta un informe DFM que identifica seis problemas. El ingeniero revisa el diseño. El diseñador revisa de nuevo. Pasan dos semanas. Se aprueba el diseño del molde. Se corta el acero.
Vuelven las muestras T1. La pieza tiene rechupes en tres zonas. El alabeo en los 200 mm de longitud es de 1,2 mm — la tolerancia es ±0,3 mm. Una línea de soldadura cruza una superficie cosmética que debía tener brillo SPI A-2. Las modificaciones del molde cuestan $3.200 y retrasan T2 en 10 días.
Un análisis de flujo de molde habría predicho los tres problemas antes de que el primer electrodo tocara el acero. Habría costado $400–800 y ahorrado $3.200 en retrabajo más dos semanas de cronograma. Esta guía explica qué hace el análisis de flujo de molde, qué puede y qué no puede predecir, y cuándo merece la inversión.
1. Qué Simula el Análisis de Flujo de Molde
El análisis de flujo de molde — también llamado simulación de moldeo por inyección, y conocido comúnmente por la marca dominante de software, Moldflow (Autodesk) — es una simulación por ordenador que predice cómo se comportará el plástico fundido dentro de la cavidad de un molde. Divide la geometría de la pieza en miles de elementos pequeños (una malla) y resuelve las ecuaciones de flujo de fluido, transferencia de calor y comportamiento del material para cada elemento a lo largo del ciclo de inyección.
Un informe de simulación cubre cinco áreas:
Análisis de Llenado
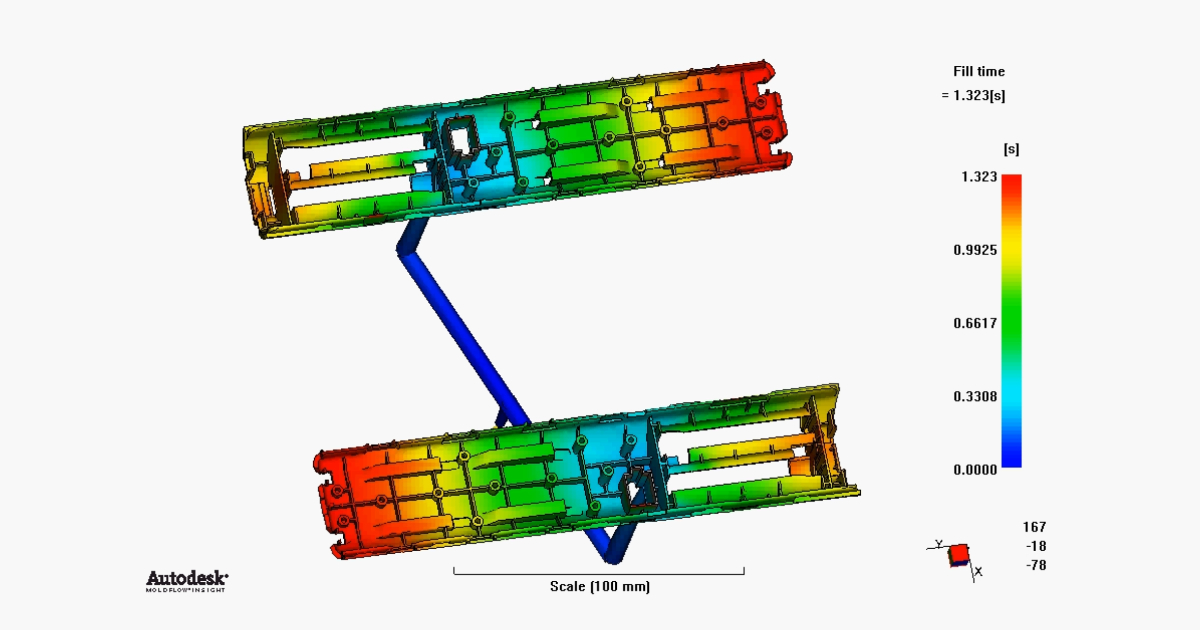
Qué predice: Cómo avanza el frente de fundido a través de la cavidad desde la entrada. Si la cavidad se llena por completo. Si todas las cavidades de un molde multicavidad se llenan a la misma velocidad. Dónde se encuentra el frente de fundido consigo mismo — creando una línea de soldadura.
Cómo se ve el resultado: Una animación codificada por colores que muestra el frente de fundido avanzando por la cavidad a lo largo del tiempo, con contornos de tiempo de llenado. Un llenado equilibrado muestra todas las trayectorias de flujo alcanzando el final del llenado aproximadamente al mismo tiempo. Un llenado desequilibrado muestra una zona que se llena por completo mientras otra sigue vacía en un 40 % — lo que indica un problema de posición de entrada o un desequilibrio de espesor de pared.
Presión y Fuerza de Cierre
Qué predice: La presión de inyección necesaria para llenar la cavidad con el tiempo de llenado especificado. La distribución de presión en la pieza. La fuerza de cierre necesaria para mantener el molde cerrado.
Por qué importa: Si la presión necesaria supera la capacidad de la prensa, el molde no puede correr en la máquina prevista. Si la distribución de presión es desigual, algunas zonas de la cavidad quedan sobrecompactadas (rebaba, tensión, agarrotamiento) mientras otras quedan subcompactadas (rechupe, variación dimensional). La simulación le dice si la geometría de su pieza es compatible con el tonelaje de prensa disponible.
Predicción de Líneas de Soldadura
Qué predice: Dónde se encuentran los frentes de fundido y forman líneas de soldadura. La temperatura del fundido en el punto de encuentro — que determina la resistencia de la línea de soldadura.
Por qué importa: Una línea de soldadura en una superficie no estructural y no cosmética es aceptable. Una línea de soldadura que cruza el brazo de un snap-fit es un punto de fallo esperando a ocurrir. Una línea de soldadura sobre una superficie con brillo SPI A-2 es visible e inaceptable. La simulación muestra dónde se formarán las líneas de soldadura antes de construir el molde, de modo que se puede mover la entrada, ajustar el espesor de pared o reubicar las superficies cosméticas en consecuencia.
Atrapamientos de Aire y Venteo
Qué predice: Dónde queda atrapado el aire a medida que converge el frente de fundido. Las ubicaciones que producirán marcas de quemado o piezas incompletas si no se ventilan.
Por qué importa: Los atrapamientos de aire que identifica la simulación se pueden resolver añadiendo venteos en esas ubicaciones en el diseño del molde. Los venteos no cuestan prácticamente nada durante la fabricación del molde — una ranura poco profunda rectificada en la línea de partición. Añadir venteos después de construir el molde exige sacar el utillaje de la prensa y devolverlo al taller de moldes. La simulación evita el segundo escenario.
Refrigeración y Alabeo
Qué predice: Cómo se enfría la pieza después del llenado. La distribución de temperatura en la expulsión. Las tensiones residuales por refrigeración diferencial. El alabeo resultante — cuánto se distorsionará la pieza respecto a su forma recién moldeada tras la expulsión y el enfriamiento hasta temperatura ambiente.
Por qué importa: El alabeo es la corrección posterior a T1 más cara. Lo causa la contracción diferencial — una zona de la pieza enfría y se contrae más rápido que otra, creando tensiones internas que distorsionan la pieza. La simulación predice la magnitud y la dirección del alabeo. Si el alabeo previsto supera la tolerancia del plano, el diseñador del molde puede añadir canales de refrigeración, ajustar el espesor de pared o modificar la posición de la entrada antes de cortar el acero.
2. Cuándo se Amortiza el Análisis de Flujo de Molde
El análisis de flujo de molde no es gratuito. Una simulación típica para una pieza de una sola cavidad cuesta $400–800 y tarda 1–3 días según la complejidad y la carga de trabajo del analista. Para un molde multicavidad complejo con compuerta de válvula secuencial, el coste puede llegar a $1.200–2.000.
La pregunta no es si la simulación «merece la pena» en abstracto. Es si el coste de la simulación es inferior al coste esperado de las modificaciones del molde que evita.
| Escenario | Coste de Simulación | Riesgo Sin Simulación | Veredicto |
|---|---|---|---|
| Pieza simple, espesor de pared uniforme, entrada única, PP sin carga | $400–600 | Bajo — la geometría es indulgente | Opcional. La simulación aporta confianza pero es improbable que evite retrabajo |
| Pieza con variación de espesor de pared de 2:1, múltiples jefes y nervios, material con fibra de vidrio | $500–800 | Alto — riesgo de rechupe, alabeo y línea de soldadura | Recomendado. Un solo retrabajo de T1 evitado paga 4× el coste de la simulación |
| Molde multicavidad (8+ cavidades), requisito estricto de equilibrio entre cavidades | $800–1.500 | Muy alto — el desequilibrio entre cavidades causa variación dimensional entre cavidades | Esencial. Corregir el equilibrio del sistema de colada después de construir el molde exige volver a mecanizar los canales |
| Pieza cosmética con superficie grado A, entrada en superficie visible | $600–900 | Medio — riesgo de vestigio de entrada y línea de soldadura en superficie cosmética | Recomendado. Los cambios de posición de entrada tras construir el molde son caros |
| Pieza con longitud de flujo larga respecto al espesor de pared (relación L/t >200:1) | $500–800 | Alto — riesgo de pieza incompleta o presión excesiva | Recomendado. La simulación confirma la viabilidad de llenado antes de comprometer el utillaje |
La regla práctica: si el molde cuesta más de $10.000, ejecute un análisis de flujo de molde. El coste de la simulación es del 4–8 % de la inversión en utillaje y evita modificaciones que normalmente cuestan el 10–25 % del coste del utillaje. La aritmética es directa: una simulación de $600 en un molde de $15.000 que evita una modificación de $3.000 tiene un retorno de 5:1.
3. Lo que la Simulación No Puede Predecir
El análisis de flujo de molde no es una garantía. Es un modelo, y todo modelo tiene limitaciones.
No puede predecir la variación entre lotes de material. La simulación usa los datos publicados por el proveedor del material para viscosidad, calor específico, conductividad térmica y comportamiento PVT. Los lotes reales de resina varían dentro del rango de especificación del proveedor. Un proceso que simula perfectamente con los datos publicados puede correr al límite de la ventana de proceso con un lote de material concreto.
No puede predecir la variación de fabricación del molde. La simulación asume que las dimensiones de la cavidad son exactamente las modeladas. Las cavidades reales se mecanizan con una tolerancia — normalmente ±0,01–0,02 mm en cotas críticas. La simulación no tiene en cuenta esta variación.
No puede predecir la deriva de proceso dependiente del operario. La simulación modela el proceso con ajustes nominales. No modela a un técnico de puesta a punto subiendo la presión de mantenimiento a las 3 de la madrugada porque el lote anterior era algo más viscoso.
Solo es tan buena como la malla. Una malla gruesa produce resultados rápidos pero aproximados. Una malla fina produce resultados precisos pero tarda más en resolverse. El analista debe elegir la densidad de malla adecuada para la geometría — y una mala elección de malla produce resultados engañosos.
Estas limitaciones no hacen inútil la simulación. La convierten en una herramienta de apoyo a la decisión, no en un sustituto de la decisión. La simulación dice dónde están los riesgos. No garantiza que los riesgos se materialicen — ni que no existan otros.
4. Cómo Leer un Informe de Simulación
Un informe de análisis de flujo de molde suele tener 20–50 páginas. Las tres páginas que más importan:
Gráfico de tiempo de llenado. Busque: ¿varía el tiempo de llenado más de un 10 % entre trayectorias de flujo? Si es así, la cavidad está desequilibrada — algunas zonas se llenan mucho más rápido que otras, creando una distribución de presión desigual y posibles piezas incompletas.
Mapa de líneas de soldadura. Busque: líneas de soldadura sobre elementos estructurales (brazos de snap-fit, raíces de jefes), líneas de soldadura sobre superficies cosméticas, y temperatura de línea de soldadura por debajo de la temperatura de procesado recomendada por el material. Las líneas de soldadura frías son débiles.
Gráfico de alabeo. Busque: deflexión máxima que supera la tolerancia del plano en más del 50 %. Si la simulación predice 0,6 mm de alabeo sobre una tolerancia de ±0,3 mm, la pieza se alabeará en producción. Si predice 0,2 mm, el margen es demasiado fino — la realidad lo superará.
Si estos tres gráficos resultan aceptables, el diseño del molde es probablemente sólido. Si alguno muestra un problema, resuélvalo en el diseño antes de cortar el acero. La simulación ha hecho su trabajo.
5. Simulación vs. Prueba y Error: el Coste Real
Una comparación de dos enfoques para la misma pieza — un soporte de automoción en PA66-GF30, 180 × 120 × 40 mm, pared nominal de 2,5 mm, una sola cavidad:
| Con Simulación | Sin Simulación | |
|---|---|---|
| Coste de simulación | $650 | $0 |
| Tiempo de diseño del molde | 5 días (menos iteraciones) | 8 días (tres ciclos de revisión DFM) |
| Tiempo de fabricación del molde | 4 semanas | 4 semanas |
| Resultado de T1 | Vestigio de entrada menor — aceptado | Rechupe en tres jefes, alabeo de 0,8 mm, línea de soldadura en el brazo de un snap-fit |
| Correcciones de T1 | Ninguna | Volver a mecanizar la entrada, añadir canal de refrigeración, reubicar la entrada — $3.200 |
| Cronograma de T2 | Según plan | +2 semanas |
| Coste total | $650 | $3.200 + 2 semanas |
La simulación costó $650 y evitó $3.200 en retrabajo. El retraso de dos semanas en el cronograma es más difícil de cuantificar pero a menudo más caro que el propio retrabajo — un lanzamiento de producto demorado, una línea de montaje parada, un envío urgente.
El análisis de flujo de molde es una póliza de seguro sobre el diseño del molde. Cuesta el 4–8 % de la inversión en utillaje y paga cuando evita una modificación del molde que cuesta el 10–25 % de la inversión en utillaje. El cobro no está garantizado — una pieza simple en manos de un diseñador de moldes experimentado puede no necesitar simulación. Pero la prima es pequeña respecto a la cobertura, y la tasa de siniestros es lo bastante alta como para que saltarse la simulación en un molde de producción sea una apuesta, no una decisión.
Hable de su diseño de molde con nuestro equipo de ingeniería →